



粉砕石炭吹き込み:効率的高炉操作の鍵
粉砕石炭吹き込み(PCI)は高炉(BF)銑鉄(HM)生産における確立された技術です。ほとんどの高炉で実践され、新設高炉は通常PCI機能付きで建設されます。吹き込み用石炭組成と特性は高炉操作、安定性、生産性、HM品質、高炉ガス組成に影響します。PCI用石炭については別記事「https://www.ispatguru.com/coal-for-pulverized-coal-injection-in-blast-furnace/」で説明されています。
PCIシステム重要側面:石炭調製、貯蔵、分配(各ノズルへ変動なし均一石炭供給確保)、ランス設計と酸素(O₂)吹き込みによる燃焼。
石炭調製
石炭粉砕は要求に応じ単一または複数粉砕ミル(パルバライザー)で実施。石炭粉砕と吹き込みランスへの分配は主要運転コスト。石炭貯蔵からリクレーム石炭を篩分け異物除去、大塊石炭破砕。その後ミル投入、粉砕・乾燥。必要サイズ石炭熱ガス流でミル外搬出、バグフィルター回収、貯蔵ビン搬送。粉砕・輸送は乾燥石炭粒子着火リスク最小化のため不活性雰囲気下実施。結果粉砕石炭粒度分布は気力輸送機器ハンドリング性と高吹き込み率時燃焼性影響。
パルバライザーは石炭を以下2粒度分画いずれかに粉砕:(i) 粉砕石炭:石炭約70〜80%が75μm(マイクロメートル)以下、残り2mm以下。(ii) 粒状石炭:トップサイズ2〜3mm、2mm超2%限度、75μm未満20〜30%。この石炭サイズ吹き込みシステムを粒状石炭吹き込み(GCI)と呼ぶ。粗粉砕利点:粉砕・乾燥コスト低減、粉砕石炭ハンドリング容易。微細粉砕利点:レースウェイ高燃焼率。PCIはGCIより普及技術。
石炭微粒度はパルバライザーで複数手段調整可能:石炭供給速度変動、分級機設定、空気流量変動。特定石炭に合わせミル調整し必要サイズ生成可能だが、多数石炭使用ブレンドでは非現実的。ブレンド構成石炭一部が必要微細度達成できない可能性。
パルバライザー機能一つは石炭水分可能な限り除去。乾燥必要:水分気力輸送システムと貯蔵ビン双方でフリーフロー問題原因。また水分最小化必要:高炉内除去に追加エネルギー必要、水分吹き込みで還元剤レート増加。さらに高水分石炭はパルバライザー粉砕時消費電力増加、スループット低下。
石炭表面水分蒸発でパルバライザー内凝集問題防止。高水分・粘土含有石炭粘着傾向強。したがって石炭総水分含有量を平衡水分レベル程度まで低減通常必要(ミル・貯蔵ビン内ハンドリング問題低減)。ミル排出石炭水分含有量は平衡水分レベル3分の2目標。石炭平衡水分はランク、マセラル組成、灰分含有量で変動。
石炭所望微細度粉砕、パルバライザー部品最小摩耗、最小消費電力確保重要(運転コスト低減)。摩耗はパルバライザー停止とメンテナンス影響。石炭摩耗影響特性:灰分含有量と組成、粒度分布、水分、見かけ密度。高水分石炭は摩耗と腐食複合効果で摩耗加速。石炭灰分中摩耗性(硬質)鉱物:シリカ(SiO₂)、黄鉄鉱(FeS₂)。粉砕要素摩耗に加え、摩耗性鉱物は配管・ダクト浸食も。石炭摩耗特性評価最一般試験「摩耗指数」(AI)。通常高AI石炭高摩耗率期待。
ミル消費電力削減で運転コスト低減。ミル消費電力と能力(スループット)は設計、ミル設定、必要微細度、石炭特性依存。石炭サイズ削減度大きいほど必要消費電力大。高石炭微細度でミル能力増加必要、難粉砕石炭粉砕時も必要。
ミル消費電力と能力に主要影響与える主石炭特性は硬度、「ハードグローブ粉砕指数」(HGI)決定。通常HGI高いほど石炭粉砕容易、結果消費電力低減、スループット向上。パルバライザー設計能力がPCI率制限なら、軟質石炭切替で吹き込み率増加可能。高発熱量(CV)軟質低揮発分(VM)石炭割合増加で高VM硬質石炭ブレンド中、パルバライザー能力増加、高炉ブラスト圧力低下、石炭消費改善。
マセラル組成も粉砕影響。一般に高ビトリナイト石炭は低ビトリナイト石炭より粉砕エネルギー必要量低(ビトリナイト粉砕容易、インエルタイトとリプチナイトより)。ランク効果は反射率約1.6以上で減衰(ビトリナイトとインエルタイト必要破壊エネルギーほぼ同等)。
石炭一般に相対的長所最適化へブレンド。しかしブレンドは成分平均として振舞わず、問題特性持つ一石炭によって不均衡に影響受ける可能性。HGI差20超える2石炭ブレンド粉砕時、軟質石炭優先粉砕発生。 「硬質」と「軟質」石炭ブレンド粉砕では構成石炭悪特性がブレンド支配傾向、パルバライザー性能より硬質石炭に近似。ブレンド粉砕時も軟質マセラル優先粉砕発生可能。膨張粘土含有石炭はパルバライザー離脱後冷却時水分吸収。ブレンド成分として存在しても注入システム閉塞誘発可能。
石炭吹き込みシステム
吹き込みシステムは粉砕石炭を貯蔵ビンから注入容器(高炉圧力以上加圧)経由でノズル吹き込みランスへ気力輸送・定量。ランスは高炉周囲対称配置ノズルへ均等量石炭吹き込み。分配システム設計重要因子:石炭供給ルート変動なし各ノズル均一石炭供給確保。石炭供給中断即座深刻問題誘発。吹き込み率高いほど非計画中断結果深刻。
高炉へ連続石炭流供給に最低2注入容器必要。基本的に以下2配置:(i) 直列配置:上部容器定期的下部容器補充、下部常時加圧状態で石炭連続吹き込み。注入容器連続計量、石炭流量慎重制御。(ii) 並列配置:2容器交互吹き込み、切替期間中石炭吹き込み維持のためオーバーラップ運転必要。
吹き込み石炭量制御重要。注入容器連続計量、石炭流量慎重制御。貯蔵ビン(注入容器供給)とパイプライン内粉砕石炭ハンドリング問題:水分量と超微粒子量、石炭中粘土存在。外部ヒーター/断熱でビン内壁内側水分凝結起因ビン閉塞可能性低減。一部場所で中間注入タンク底部エアレーションパッドから窒素(N₂)吹き込み、粉砕石炭下部注入タンク移送時フリーフロー確保。
注入容器から石炭輸送一般に:(i) 個別配管各ノズルへ(石炭量独立制御・各管充填)、(ii) 共通配管高炉隣接ディストリビュータへ(ディストリビュータ均等分割個別配管各ノズルへ)。第二法利点:石炭調製プラントと高炉距離個別管システムより長距離可能。
ノズルへ配管ルート差異と分岐点必然的不均等石炭分割でノズル不均等供給結果可能。不均衡は配管とディストリビュータ不均等摩耗も原因。
石炭と搬送ガス比により、石炭注入容器からノズルへ (i) 希薄相、または (ii) 濃相 で気力搬送。希薄相システム石炭搬送ガス載荷典型約10 kg石炭/kg搬送ガス、搬送ガス速度約15〜20 m/s。搬送ガス通常N₂と空気混合、圧縮空気注入容器下パイプライン添加。濃相システム場合載荷約40〜80 kg石炭/kg搬送ガス、搬送ガス速度約1〜5 m/s。搬送ガス通常N₂またはN₂空気混合。
搬送ガス速度常に最小搬送速度超え維持必要(閉塞防止)。最小速度はシステム圧力、管径等複数パラメータ依存、変数相互作用。濃相システム低速度で配管・部品摩耗低、希薄相高搬送速度で特に管曲部摩耗可能。摩耗率は粒子硬度、形状、速度決定。石炭特性も摩耗影響。侵食しやすい管部ウレタンエラストマー等ライニングで耐摩耗性付与、微粉堆積閉塞遅延も可能。移送ライン閉塞関連石炭特性:水分含有量、粘土鉱物。
高水分石炭とブレンド問題創出。したがって粉砕石炭厳格水分制限適用。水分存在時膨張粘土問題原因、特に搬送システム圧力低下時、超微粒子存在時。粉砕石炭微粉含有量(5.8μm未満)増加で搬送システム圧力損失増加。圧力損失がプラント設計関連一定値超えると閉塞発生。パイプライン詰まり:管曲部堆積物蓄積起因経験(石炭軟質性関連・微細粒度分布)。石炭吹き込み時超微細石炭(10μm未満)肘壁付着でプロセス開始、粗面形成後大粒子付着開始。さらにブレンド軟質石炭優先粉砕で超微細粒子高比率、閉塞導く。
配管レイアウト・分配システム改善、場合により調製システム調整(石炭パルバライザー等)で粗い粒度生成により閉塞防止可能。吹き込みシステム通常閉塞検知・除去手順あり(一般的現象)。搬送ラインにパージポート、通常高圧空気で閉塞除去。粉砕石炭とブレンド流動性・ハンドリング性評価簡易実用テスト必要。困難材料利用前特定可能。
吹き込みランスはブローパイプ(ノズル通じる)へ石炭吹き込み。粒子即座熱風加熱、着火、ガス化、燃焼。ランス設計と配置が石炭燃焼効率影響。初期直線鋼製ランス(ノズル/ブローパイプ界面位置/近接)使用。石炭粒子流へO₂直接吹き込み設計(オキシコールランス)と/またはランス先端乱流生成方式開発、燃焼効率改善。これら含む:(i) 同軸ランス(内管石炭吹き込み、周囲環状部O₂吹き込み)、(ii) 高分散ランス、(iii) ベベルランス、(iv) スリットランス、(v) エキセントリック(非同心)ダブルランス、(vi) スワールランス。
石炭予熱で燃焼効率向上も実践。石炭導入初期発生問題(ランス・ノズル閉塞、ランス先端溶融)大部分克服。閉塞主因:石炭加熱で粘着性温度達し吹き込みランス・ノズル表面付着。灰分堆積最小化は高灰融点(AFT)石炭利用。実用上AFTは熱風温度より50℃高いこと必要。高粘結指数石炭回避、または流量増加でノズル先端ケーキング対策可能。
吹き込みランスノズル近接配置でブローパイプ灰分衝突減少。空冷同軸ランス利用で閉塞・侵食防止、先端寿命延長可能。冷却空気流量最小化(石炭燃焼冷却効果低減)。しかしランス閉塞依然頻発可能。問題原因前検知・除去決め手順あり。
吹き込みランス異合金使用と熱風温度制限もランス先端溶融影響。ランス耐久性重要操作考慮事項(経時燃焼消耗)。
石炭燃焼
レースウェイは全内部体積1%超えない典型的でも高炉重要領域。熱と還元剤供給。石炭吹き込み不可避レースウェイ条件影響、レースウェイ外部帰結。未燃焼粒子レースウェイ離脱で操作問題:透過性低下、望ましくないガス・温度分布、過度コークス侵食、チャー飛散増加。未燃焼チャー量吹き込み率増加で増加。したがってレースウェイ内吹き込み石炭燃焼・ガス化挙動は安定炉操作重要要素。高炉はレースウェイ内燃焼量より多く吹き込み石炭消費可能明らか(未燃焼物質炉他部位消費)。
高炉内石炭燃焼広範研究。ベンチスケール装置使用:熱重量分析(TGA)、ドロップチューブ炉(DTF)、ワイヤーメッシュリアクター(WMR)。これら技術レースウェイ内条件完全シミュレートせず。DTF例:粉砕石炭粒子滞留時間オーダーセカンド、高炉レースウェイミリ秒オーダー。したがってこれら技術典型的に異なる石炭タイプ比較評価用途。
別アプローチ:レースウェイ条件シミュレート特殊設計施設使用。熱風充填コークスベッド吹き込み含む、しばしば「ホットモデル」と呼ばれる。ミリ秒オーダー短滞留時間、異なるレースウェイ位置燃焼条件シミュレート可能。しかしパイロットスケール施設も高炉レースウェイ条件完全シミュレートせず。例:ノズル/バッスルメイン圧力近い圧力作動しない場合。レースウェイ高圧で石炭ガス化速度増加。
レースウェイ内外石炭挙動評価用複数コンピュータモデル利用可能。これらモデル妥当性疑問視(描写メカニズム複雑・未完全理解)。精度は仮定とモデル組込関係妥当性依存。石炭挙動は高炉設計・操作条件・石炭特性強く影響受けるため、コンピュータモデルおそらく特定高炉、操作条件、開発・テスト同タイプ石炭のみ適用可能。これら全技術限界。
吹き込みランス出口からレースウェイ後壁まで(物理距離約0.7〜2m)石炭燃焼、高温(1400〜2200℃)、高圧(約3〜6 kg/cm²)、短滞留時間(粉砕粒子10〜40ミリ秒)。これら厳しい条件下で高レベル石炭燃焼達成必要。
石炭燃焼プロセス段階
石炭燃焼プロセス以下ステップ分割(一部重複):
- 吹き込み粉砕粒子(75μm未満)O₂濃厚熱風進入時急速加熱。加熱速度操作条件決定、約100℃/秒。熱風温度典型1000〜1200℃、ガス速度約180〜250 m/s。
- 粒子熱分解で非凝縮性揮発分(ガス)、凝縮性揮発分(タール)、炭質チャー生成。脱揮発完了約2〜20ミリ秒。
- 揮発分着火燃焼、主にCO₂とH₂O生成。数ミリ秒。
- 残留チャー部分燃焼(O₂による)。チャー燃焼が燃焼中放出熱大部分寄与。揮発分燃焼(揮発分O₂豊富雰囲気拡散、大反応面積結果)と異なり、チャー酸化O₂は比較的小粒子表面へ輸送必要。結果チャー酸化低速プロセス。揮発分放出継続中、高化学量論的必要量でO₂チャー表面接触不可。
- 残留チャーCO₂とH₂Oガス化、COとH₂生成。全プロセス中最低速反応、主にレースウェイ外発生。
レースウェイ内ガス組成と温度分布支配するのはコークス燃焼でなく石炭燃焼特性(優先燃焼)。図1にレースウェイ内石炭燃焼ステップ一部とガス組成変化示す。大部分O₂ノズルノーズ付近消費、中央CO₂豊富雰囲気、レースウェイ末端CO豊富雰囲気生成。
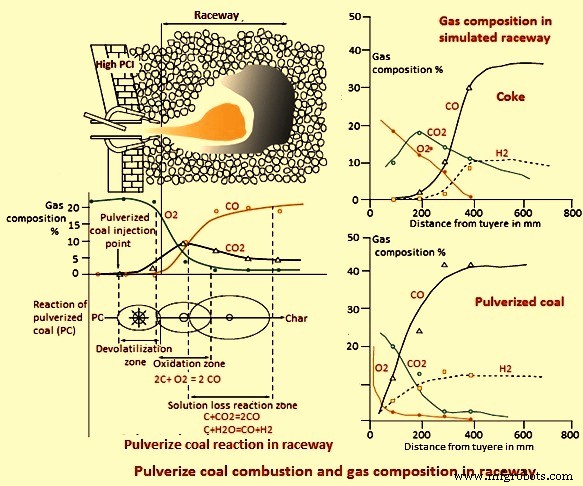
図1 レースウェイ内粉砕石炭燃焼とガス組成
燃焼程度(燃焼効率)、ひいてはレースウェイ外搬出未燃焼物質量は複数パラメータ依存:(i) 石炭特性(VM含有量、粒子サイズ、密度)、(ii) 操作条件(ブラストガス組成・温度、ランス位置・設計)。
図2燃焼効率と粉砕石炭吹き込み率グラフ、高炉物質・熱収支モデル用いた炭素収支最大粉砕石炭率調査研究ベース。
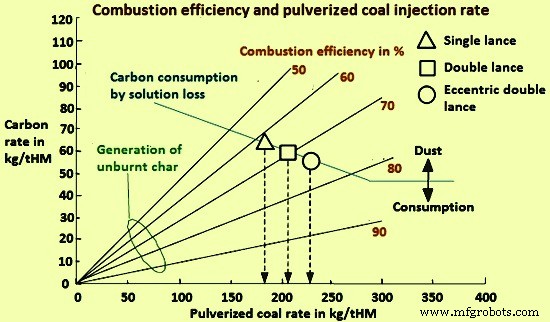
図2 燃焼効率と粉砕石炭吹き込み率
様々調査ベースでレースウェイ石炭燃焼強化、吹き込み率増加対策要約:
- ブラストO₂濃縮。しかしブラストO₂燃焼程度非線形効果考慮必要。O₂含有量増加で燃焼速度増加分縮小。
- 粉砕石炭とO₂予備混合後ノズルキャビティ導入。
- 石炭ブレンド(通常高低VM含有石炭)と燃料混合物使用、高燃焼度と高コークス/石炭置換比両立。
- Fe酸化物(微細鉄鉱石、Fe含有廃棄物等)、炭酸塩、他O₂豊富添加剤と石炭吹き込み。
- 化学・物理現象利用(触媒、極性、他効果)。
- 操作条件と石炭特性依存石炭粉砕最適化。
石炭ランク効果
レースウェイ内粉砕石炭燃焼・ガス化挙動は石炭特性影響。特性一般的火炎温度(FT)と燃焼効率(CE)影響説明。
PCIはFT冷却効果。FT重要パラメータ:スラグ・金属化学、アルカリ元素蒸発・循環、ハース金属流影響。FT測定困難、一般レースウェイゾーンエネルギー収支計算。計算値「レースウェイ断熱火炎温度」(RAFT)または理論FT。RAFT計算は仮定差異で高炉間変動、値直接比較不可場合あり。各高炉最適RAFT存在(チャージ組成・透過性、コークス品質、吹き込み率等因子依存)。石炭吹き込みでRAFT低下(全コークス操作比較、吸熱反応促進)。低VM・高VM石炭各々FT低下範囲:100 kg/tHMあたり80〜120℃、150〜220℃。一般に石炭H₂/C(炭素)比高いほど冷却効果大。RAFTも石炭吹き込み率増加で低下。熱風温度上昇と/またはO₂濃縮、と/または熱風水分低減で石炭冷却効果補償可能。
高炉環境模擬燃焼実験で、CE通常石炭VM増加で上昇示す。HV(高揮発分)石炭容易ガス化、LV(低揮発分)とMV(中揮発分)石炭比較大量ガス生成(低CV)、少量チャー。したがってガス燃焼が低ランク石炭でチャー燃焼より重要。ガス燃焼不完全ならスス生成、レースウェイ離脱時高炉透過性悪化可能。スス反応性未燃焼チャー未満。
脱揮発程度は石炭粒子サイズ影響、微細サイズでより完全脱揮発。石炭VM含有量減少で最終CEはチャー反応支配(揮発分着火燃焼高速)。高反応性チャーで高CE。高温レースウェイ発生時、化学反応性重要性低下議論多い(燃焼速度O₂粒子拡散速度制限、燃焼完了時間粒子サイズとO₂濃度依存)。短滞留時間と合わせ、石炭間チャー反応性差異レースウェイ内余り重要でない可能性。他意見:PCI使用微小粒子サイズ(80%以上75μm未満)とレースウェイ高乱流条件考慮なら、チャー燃焼全体速度通常チャー固有化学反応性影響。チャー反応性確実にレースウェイ外重要。上部炉条件下、チャーCO₂ガス化化学反応速度制御予想。したがって全体チャーガス化反応速度チャーCO₂化学反応性影響受けやすい。
一般にチャー反応性石炭VM増加で上昇、HV石炭典型的にLV石炭より高反応性チャー生成、より良好燃焼完了。例外あり:チャー反応性は(i) 形態(表面積・多孔度)、(ii) 結果構造、(iii) 組成、(iv) 操作条件等複数因子影響。チャー燃焼速度と反応性は粒子サイズと孔構造部分的依存。孔構造は反応性ガス粒子内部供給制御、可変内部反応表面提供。
チャー破片化(構造影響)で外部表面積増加。高加熱速度で薄壁空洞高比率、高マクロ多孔度・マクロ気孔表面積チャー粒子生成多。一般にこれらタイプチャー厚壁低多孔度タイプより破片化傾向強、高チャー反応速度。破片化が一部操作者VM燃焼性影響小発見理由一つ可能性。高ランク(LV)石炭高温形成チャー通常高秩序、低反応性。温度上昇に伴う高異方性チャーセノスフェア発達もチャー反応性低下。これら石炭低熱風温度で燃焼性改善恩恵。
石炭マセラル組成変化が燃焼反応性差異説明、特に同ランク石炭間。インエルタイトマセラル通常「不活性」(非反応性)考慮。しかし単純ではない。全インエルタイトマセラル非反応性でなく、全ビトリナイトマセラル反応性でない。ビトリナイト、インエルタイト、リプチナイトすべて炭質残留物未燃焼C寄与可能。インエルタイト豊富石炭チャー基本的にビトリナイト豊富石炭チャーより500℃低反応性だが、高温(1300℃)ではもはや重要でない。レースウェイ極めて激しい燃焼条件下では石炭燃焼性差異大幅縮小可能性高い。
石炭燃焼性能は構成鉱物触媒効果で改善、過剰鉱物濃度で阻害。SiO₂とAl₂O₃(アルミナ)反応速度遅延、Ca、Mg、Fe、アルカリ類改善、触媰効果低ランク石炭で顕著。しかし鉱物豊富粒子燃焼性改善は触媒効果でなく、鉱物とマセラル-鉱物界面通じた反応ガス有利拡散起因との帰属も。チャー反応性と個別無機相間明確相関欠如は温度影響石炭鉱物変換影響差異関連可能。高反応性石炭・チャー通常好ましいが、過高反応性は不安定炉条件導く可能性。
ブレンドで石炭不利燃焼特性希釈可能。しかしブレンド燃焼性能単一石炭より複雑。各石炭成分異なる温度・時期脱揮発・燃焼、燃焼完了大きく変動可能。さらにブレンド内各石炭間相互作用発生、ブレンド燃焼挙動予測複雑化。相互作用最初パルバライザー発生、各石炭硬度顕著差あれば成分石炭サイズ分布大き差異可能性。不均等化も発生、結果粒子鉱物・岩石学組成影響、後続燃焼挙動影響。
成分石炭間相互作用でブレンド燃焼性向上可能。例:LV石炭燃焼性HV石炭ブレンドで改善。HV石炭より多くVM放出、高ガス温度場形成、LV石炭加熱促進、脱揮発・着火・燃焼促進。相乗効果HV石炭割合高いほど顕著(一定割合まで)。模擬高炉条件下、VM 32.5% HV石炭約70%、VM 20% LV石炭約30%ブレンドで最高燃焼完了。
粒子サイズ効果
石炭燃焼性能は粒子サイズ影響。完全転換、ひいては吹き込み石炭有効利用には、熱風進入からレースウェイ境界までの間に粒子加熱、脱揮発、熱分解、燃焼完了必要。通常微細粒子でより多量VM放出、気相燃焼促進。
微細粒子高比表面積、高加熱速度。粒状石炭粉砕時より低VM放出。計算熱分解収率:粉砕石炭ほぼ全VM放出、粒状石炭不完全。粒状石炭残留VMが後続チャーCO₂ガス化反応性影響。微細粒子(45〜75μm)脱揮発程度大粒子(75〜150μm)より完全。効果LV石炭(15% VM)でHV石炭(37% VM)より顕著。高VM放出で二次反応由来スス・タール生成多。スス反応性未燃焼チャー未満。したがってスス形成少ないほど高炉安定性良好。
石炭CE(燃焼完了度)通常粒子サイズ減少で増加(高表面積反応利用可能)。大粒子燃焼完了長時間必要。増加顕著:石炭VM含有量増加で。しかし粒子サイズ効果はO₂化学量論と石炭ランク(チャー反応性)も依存。模擬高炉条件下、O₂/C比2超(燃料リーン条件)で大粒子石炭一般に高CE、小粒子高CE燃料リッチ条件(O₂/C比2未満)。
操作因子
石炭有効利用にはレースウェイパラメータ変化と高炉他部位影響(熱状態、スラグレジーム、ガス動力学)補償操作変更必要。ノズル/レースウェイ領域石炭燃焼強化、吹き込み率増加対策:(i) ノズルO₂量増加、(ii) 熱風温度と水分調整。他石炭燃焼改善対策:石炭予熱、添加剤使用。さらに粒子サイズ選択、ひいては粉砕パラメータもCE影響可能。
酸素濃縮
ノズルO₂添加:(i) 熱風濃縮、(ii) 石炭ランス経由吹き込み、(iii) 別個O₂ランス。O₂添加でレースウェイ内石炭燃焼参加O₂可用性増加、石炭CE上昇。しかしO₂濃縮CE影響限定的。計算で熱風O₂濃縮0→6 vol%上昇でHV石炭(VM 34.5%)CE約6.7%、LV石炭(VM 14%)CE約3.3%上昇示す。更高O₂濃縮で不十分混合起因CE低下可能。O₂濃縮増加でO₂拡散増大するが、石炭粒子熱移行燃焼ガス体積減少。したがってブラストO₂含有量石炭燃焼程度非線形効果。
熱風O₂濃縮はボッシュガス流量減少と火炎温度上昇両方生成。前者高吹き込み率伴うチャージ抵抗増加(低透過性)と圧力損失対抗助け。後者石炭VM分解冷却効果補償助け。COとH₂含有量もO₂濃縮で増加、中央シャフト鉄鉱石還元改善。頂ガスCV通常O₂濃縮で改善。
O₂濃縮下限一般必要RAFT維持必要量決定、石炭VM含有量増加でより多O₂必要。火炎温度過高ならチャージ降下不安定。過低なら石炭燃焼と鉱石チャージ溶融阻害。上限十分頂ガス温度維持依存。O₂増加で高炉内ガス質量流量減少、炉上部熱流減少チャージ乾燥妨げ。頂ガス温度上限頂ガス設備保護必要性でも制御。O₂濃縮他制限:コストと入手性。
吹き込みランス位置と設計がCEとノズル灰分堆積影響。しかしオキシコールランス吹き込み(同軸吹き込み)で石炭粒子周囲絶縁効果生成、ノズル内石炭燃焼減少。この効果レースウェイへ繰越、最終燃焼減少結果。この場合O₂ランス吹き込み速度低減でCE改善。
高吹き込み率燃焼鍵対策は高熱風温度。O₂濃縮は石炭燃焼制御より高炉ガス流量制御手段としてより重要役割。通常高熱風温度O₂濃縮よりコスト効果的(低O₂消費許容)。熱風温度上昇でコークス消費削減(典型:PCIで40℃上昇毎10 kg/tHM)、レースウェイ深度微小増加。より高熱風温度通常石炭VM増加で必要。低VM石炭低チャー反応性起因。
熱風水分低減でPCI冷却効果補償可能。RAFT過剰なら熱風水分増加。熱風水分上昇でボッシュガスH₂増加し鉄鉱石還元促進。高H₂含有高炉最適RAFTは低H₂高炉より低可能。また熱風速度調整で石炭燃焼改善のみならず、ハース良好条件必須レースウェイ長維持可能。
未燃焼チャー
吹き込み率増加に伴い石炭燃焼性低下傾向、未燃焼物質(チャー、微粉、飛灰)レースウェイ離脱。これら一部、コークス破片と共にレースウェイ奥バードネスト蓄積、この領域上昇ガス流と巻き込み固体妨害。大部分上方掃流され凝集帯下蓄積、透過性低下し高炉生産性低下。
下部炉帯透過性変化はHM品質とスラグ粘度さらに影響。未燃焼物質ガス流大変化位置蓄積傾向。最終ガス流巻き込み、凝集帯コークススリット通過、シャフト上昇、チャージ透過性影響、最終頂ガス排出。高石炭吹き込み率で燃焼ガス量増加、ガス流量増加、下部炉熱負荷変化。さらにスラグ増産。
未燃焼微細物質堆積は複数生成メカニズム、反応、多相流、蓄積、再巻き込み複合複雑現象。高炉内微細物質挙動理解予測へ各種ガス流モデル開発。適切チャージパターン(中央コークス投入等)と強力コークス使用でガス流関連問題多く克服可能。
運転経験で未燃焼物質(チャー)大部分炉内3メカニズム消費:(i) CO₂とH₂Oガス化、(ii) 液体鉄反応(浸炭)、(iii) スラグ反応。未燃焼チャー鉱石還元反応参加しコークス更置換、頂ガス未燃焼固体低減なら有利。3チャー消費メカニズム説明。
チャーガス化
チャーCO₂とH₂Oガス化反応レースウェイ開始、微細粒子滞留時間極短で顕著反応不可、ガス化主に高炉シャフト発生。チャーCとCO₂(溶解損失/ブードゥアール反応)とH₂O反応はチャー燃焼より低速。石炭由来チャーとコークス由来チャーがCO₂とH₂O競合。石炭チャーはコークスチャーより反応性高く優先ガス化。したがってコークス溶解損失反応劣化はPCI率増加で減少。一般に高VM石炭チャー低VM石炭チャーより高CO₂反応性。しかし低VM石炭チャー反応性高VM石炭ブレンドで改善可能。石炭ブレンドCO₂反応性非加法的。
未燃焼チャーCのCO₂とH₂O反応性は表面積(粒子サイズ)だけでなく構造、組成、高炉操作条件依存。石炭チャーCO₂ガス化反応性1500℃まで温度上昇で増加、特に1300〜1500℃顕著。完全チャーガス化通常1500℃で約10秒接触時間必要。高温粒子滞留時間高炉内極短、チャーガス化主に炉シャフト降温域発生。
チャー特性高炉上昇伴い変化、CO₂とH₂O反応性も変化。反応雰囲気不均一。例:CO、CO₂、H₂、H₂O濃度高炉内異なる位置変動。石炭吹き込みでボッシュガスH₂濃度増加。H₂還元化学反応速度CO超えるため、ボッシュガスH₂上昇で溶解損失反応程度減少。CO₂とH₂O高炉上部鉄鉱石還元で存在。ここでチャーCO₂ガス化化学反応速度制御予想。高炉下部チャーガス化部分拡散制御。したがって全体チャーガス化反応速度この領域チャーCO₂化学反応性影響受けやすい。チャーCO₂反応性は化学構造影響、無秩序構造ほど高反応性。
チャー灰分中特定鉱物(Fe、アルカリ等)がCO₂ガス化触媒、他鉱物(SiO₂、Al₂O₃)遅延。触媒効果低ランク石炭で顕著。組成依存で灰分はチャー粒子内スラグ形成割合増加によるチャー粒子閉塞でC転換遅延も。高炉下部では循環ガス凝縮アルカリ触媒効果可能。ガス化C損失でチャー灰分含量増加。
浸炭
HM浸炭は高炉凝集帯固相開始、活性コークス、デッドマン、ハース帯通過金属滴下降継続。レースウェイ離脱未燃焼チャーと微細物質がボッシュとハース帯滴下液体金属接触可能。CとFe、Si(ケイ素)、S(硫黄)等元素がチャーから液体鉄溶出しHM組成影響。C溶出は液体鉄浸炭寄与、HMチャー消費レベル制御。CE低時クリティカル。HMデッドマンとハース到達時飽和近接なら未燃焼物質消費不可、これら領域透過性低下。Cは未燃焼石炭とコークス双方由来。石炭チャーC溶解速度コークスより遅いプロセス(より大粒子サイズでも)、コークスC優先消費。
未燃焼チャーから液体金属へC溶出は炉操作条件と以下因子影響:
- チャー粒子サイズ:粉砕形態維持未燃焼チャーは液体金属とスラグ殆ど反応せず(液体浸透不可)。しかし大粒子へ凝集または大コークス片捕獲ならボッシュコークス様振舞い液体金属飽和まで浸炭。ただしオーストラリア高炉ノズルプローブサンプルで超微細石炭チャー粒子が滴下液体金属反応、超微細コークス粒子より容易溶解示唆。実験では石炭チャーC溶解速度コークスより遅い(より大粒子サイズでも)。
- チャー構造:一般にC構造秩序化で溶解速度改善。
- チャー鉱物質:一般にSiO₂、Al₂O₃、MgO(マグネシア)C溶解速度論遅延、CaF₂(フッ化カルシウム)とFe酸化物促進。CaO効果不明確。Caと金属中S反応でCaS層生成、C移行阻害。AFTもC溶解制限制御機構一つ。炭質材料上灰層形成で溶解利用表面積減少、C溶解速度遅延。低AFTで灰液体スラグ形易除去、新鮮C表面HM常時露出、液体鉄へC物質移行許容。
- 液体金属組成:経時変化。C溶解速度典型的に液体金属C含有量増加で低下。高S含有もC溶解遅延。石炭とコークス燃焼で硫黄酸化物(SOx)放出、降下金属とスラグ反応可能。
スラグとの相互作用
未燃焼チャー、灰分、微粉、コークスは滴下液体スラグと相互作用可能。スラグ組成高炉下降伴い変化、Fe酸化物濃度連続低下(還元)。固体チャーと液体スラグ界面反応がチャー消費主要役割(還元反応速度論とスラグ-チャー反応接触面積影響)。
未燃焼チャー-スラグ相互作用影響因子:スラグ組成、チャーC含有量、チャー灰分含有量と組成、炉操作条件。チャー消費スラグ経由基本的に以下:
- スラグ中Fe酸化物還元(チャーCによる):濡れ特性が主要還元メカニズム顕著影響。スラグ濡れ特性は組成、温度、時間、炭質材料で変動。時間関数として濡れ変動(チャーによるスラグFe酸化物還元とチャー灰分成分スラグ溶解でスラグとチャー組成連続変動)。温度上昇通常スラグ/C界面濡れ性改善。還元速度通常スラグFeO(2〜10%)含有量増加と反応温度上昇(1300〜1600℃)で増加。一般に石炭チャーは1400℃と1500℃で10%超FeO含有スラグで不良濡れ。コークス微粉優先消費示唆するコークス高速反応。
- スラグ中SiO₂還元(チャーCによる):温度依存。1500℃未満ではFeO還元のみ。高温ではSiO₂とFeO両還元、チャー消費増加。SiO₂はCにより気体SiO経由SiまたはSiC還元。チャー灰分中SiO₂自己還元もCにより発生、更チャー消費。SiO₂還元速度論はスラグチャー濡れ性影響。濡れ挙動スラグSiO₂含有量増加と温度上昇(1500〜1700℃)で改善。チャー灰分中多量SiO₂とFeOはスラグ/C相互作用促進、これら酸化物還元反応消費改善。
- スラグとチャー成分間相互作用:チャー灰分成分(S等)同化導く。さらにスラグMgO還元(チャーCによる)更消費。チャー灰分酸化物自己還元(Cによる)もチャー消費寄与。
スラグ粘度も役割。未燃焼チャースラグ内存在でタッピング妨害(粘度増加)、チャー同化でボッシュスラグ流動性通常増加。スラグ流動性変化で流動帯と凝集帯位置・形状影響。ノズル周辺高粘度スラグで深刻ガス流問題。スラグ粘度は組成、温度、O₂分圧複雑関数。未燃焼チャー、コークス、石炭未燃焼灰分すべてスラグ相互作用可能。これら炭質材料すべて酸化物スラグ供与。一般にSiO₂やAl₂O₃(酸性成分)多量でスラグ粘度増加、高塩基度(高CaO或MgO)でケイ酸ネットワーク脱重合により粘度低下。固定塩基度でFeO(0〜20%)増加で粘度低下。塩基度通常CaO/SiO₂比決定。スラグボッシュ領域でチャーと灰完全同化せず、ボッシュスラグ通常タッピングスラグより高塩基度。フラックス添加でスラグ形成問題解決助け。
製造プロセス