



ワイヤーロッド圧延の重要ポイント:速度、温度、用途
ワイヤーロッド圧延の重要な特徴
ワイヤーロッドは通常、高速圧延機で圧延され、鋼温は1,000℃以上、最大圧延速度は120 m/sを超え、生産されるコイルの長さは最大10 kmに達します。ワイヤーロッド圧延では、連続圧延機で通常25〜30パスが行われます。
幅広い用途とミル設計への要求
ワイヤーロッドは、自動車部品、タイヤコード、電極、ナット・ボルトなどの接合要素、ばね、ワイヤー製品、鉄筋など、極めて幅広い用途に使用されます。そのため、ワイヤーロッドミルは汎用性を重視して設計されます。エネルギー集約型のミルであるため、柔軟性を損なうことなく最適なソリューションをミル設計に組み込む必要があります。あらゆるサイズ範囲、材質、合金を効率的かつ高生産性で製造できることが求められます。
ユーザー要求と後工程への対応
ワイヤーロッドは、表面・内部品質、物理的・化学的・機械的・冶金的特性においてユーザー要求を満たす必要があります。引抜き、鍛造、機械加工、熱処理などの後工程を経て最終製品となるため、それらの工程での良好な作業性と最終製品での高性能の両立が求められます。
ユーザーの基本的な要求は以下の3点です:
- 二次・三次加工の削減・簡素化による生産性向上とコスト低減
- 機能性の向上(寿命延長、軽量化など)
- 後工程での環境有害物質の不使用
現代のワイヤーロッドミルに求められる能力
厳格化するユーザー要求に応えるため、ミルには以下の総合的能力が必要です:
- 寸法精度の向上
- サイズフリー圧延(ロール交換なしで多様なサイズを圧延)の実現
- ロール交換作業の高速化(交換時間短縮)による生産性向上
- 圧延中の搬送による表面欠陥防止による製品表面品質の向上
ミルは単に材料を供給するだけでなく、二次・三次加工を経て最終製品となるまでの長い後工程に耐えうるワイヤーロッドを供給する必要があります。最終製品が重要な工業部品として使用されることが多いため、ユーザーとの一体的連携によるプロセス合理化も求められます。ミルはユーザーの品質要求だけでなく、後工程での生産性、歩留まり、柔軟性、生産コスト要求にも応えられる必要があります。高いミル歩留まりと適切な製品品質は、生産コスト管理の上で極めて重要です。
生産能力とミル構成
ワイヤーロッドミルの生産能力は、少数の標準品を大量生産するか、多数の鋼種・特殊品質を持つ多様な製品ミックスで構成されるかに依存します。
ワイヤーロッドミルには基本的に以下が必要です:
- 原料(ビレット)を圧延温度まで加熱する加熱設備
- ロール、チョック、ガイド、ガードを備えた圧延スタンドからなる圧延設備
- レイヤー、熱処理、コイリング設備
- 搬送・ハンドリング設備
すべての設備が、圧延温度、ギャップタイムロス、速度ロス、コブル、不適合品、品質偏差(ダイバージョンやリジェクションにつながる)を管理しながら密接に連携して動作する必要があります。
現代のワイヤーロッドミルに求められる要件
ワイヤーロッド圧延にはいくつかの重要なパラメータがあります(図1)。現代のワイヤーロッドミルは一般的に「総合設備効率」(OEE)の考え方で設計されます。ミルのOEE値は、ミル稼働率、ミル効率、ミル歩留まり時間を乗じて得られます。
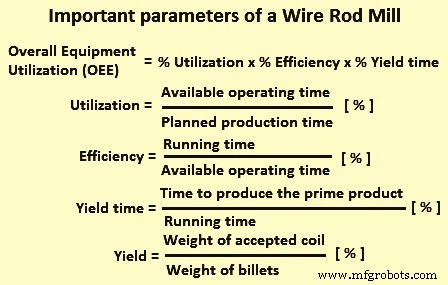
ワイヤーロッドミルは、ロール交換、スタンド交換、溝・ガイド調整によるダウンタイムが長いため、他のミルよりOEEが低くなりがちです。このダウンタイムを削減できればOEEは向上します。
理論生産能力は、損失なし(稼働率100%、効率100%、歩留まり100%)で得られる能力です。実際の能力はミルのOEEレベルに依存し、OEEが60%なら理論能力の60%となります。最新鋭で最適化されたワイヤーロッドミルのOEEレベルは通常80%程度です。
ワイヤーロッドミルにおける不良品コストは、一般的に検査コストと内部・外部欠陥によるリジェクション/ダイバージョンの合計で決まります。高性能ミルでは約10%ですが、多数の鋼種・特殊品質を扱う多様な製品ミックスでは最大30%に達することもあります。
現代のワイヤーロッドミルでは、生産性と品質が主眼です。高稼働率、高効率、高歩留まりが高生産性をもたらしますが、高生産性だけでは成功しません。顧客に価値を提供し、支払った対価に見合う品質のワイヤーロッドを生産する必要があります。
ミルの柔軟性
ワイヤーロッドミルでは、鋼(ビレット)を再結晶化温度以上に加熱し、圧延機のロール溝を複数パス通過させます。一般的なロールパス設計には、ダイヤモンド・スクエア、ダイヤモンド・ダイヤモンド、ボックスパス、スクエア・オーバル、フェイクラウンド・オーバル、ラウンド・オーバルなどがあります。通常、サイズフリー圧延が行われ、ミルに保持されているロールのパスサイズの制約なしに任意のサイズのワイヤーロッドを圧延できます。これは「シリーズの柔軟性」とも呼ばれます。上流圧延機のパススケジュールを簡素化することで、ロール交換頻度を大幅に低減できます。同一ロールで圧延可能な製品サイズ範囲(サイズフリー範囲)が広いほど、ロール交換頻度低減の効果は大きくなります。サイズフリー圧延は仕上げ圧延機に限らず、仕上前圧延機にも適用可能です。
生産性向上のため、ミルのダウンタイム最小化に注力します。最終寸法、新鋼種、新形状の製造時にロール交換の時間と必要性を減らすことで効果が高まります。これは作業範囲(シリーズの柔軟性)を改善することで達成されます。異なる鋼種、形状、寸法を最小限の圧延スケジュール変更で圧延できるとき、柔軟性が向上します。各鋼種はロール隙間通過時の材料流動(スプレッドの違いなど)が固有です。また、鋼種ごとの立ち上げ時間や適正圧延温度待ち時間も短縮する必要があります。しかし、幅広い鋼種を圧延する場合、異なる加熱サイクルが依然として長いダウンタイムの原因となります。今日の市場ニーズ(小ロット、多品種)に対応するには、現代のワイヤーロッドミルに高度な柔軟性が不可欠です。
特筆すべきは、柔軟なロールパス設計(広い作業範囲を持つ柔軟な溝)の使用です。柔軟なロールパスシーケンスを用いると、ロール距離を変えるだけで幅広い完成品を同一溝で圧延でき、溝交換を単純なロール隙間シフトに置き換えられ、製品切替時のダウンタイムを削減できます。ロールパス設計の柔軟性、ミル稼働率、歩留まりには強い相互依存関係があります。
柔軟なロールパス設計を採用することで、ミル内の損失の重要な部分を削減できます。鋼種切替時の溝過充填とコブル発生リスクを最小化し、新サイズや新鋼種の導入時の製品開発にも有利です。また、付加価値操業時間の大幅な改善も可能です。
ミル生産性
ワイヤーロッドミルは、仕上げブロック手前に冷却ベッド出口を設けることで棒鋼ミルと組み合わせることができます。これは上流圧延機の能力を活用するためで、ワイヤーロッドブロックでロール交換中に上流ミルが棒鋼を生産し、ミル全体のダウンタイムを削減します。
現代のワイヤーロッドミルは一般的にシングルストランド圧延機です。マルチストランドの場合、各ストランドに第2中間圧延機を導入し、同時圧延ストランド数の変動影響を低減します。第2中間圧延機は仕上前ブロックや3ロール圧延機ブロックの形をとります。3ロール圧延機の主な特徴は、周囲全体を溝付き3ロールで圧延するため、従来の2ハイ圧延機に比べて寸法ばらつきを抑制し、スプレッドを低減できる点です。この中間ミルは、低圧下で形状を整えるサイジングミルとして機能し、上流でのファミリー圧延思想を可能にし、リセット時間を短縮します。
ミル速度と生産性を高めるため、従来の仕上げブロック後に減速/サイジングミル(RSM)を設置します。RSMの統合により、小径サイズでの生産性が大幅に向上(最大60%)します。その極めて高い精度は多くの導入実績で実証されています。さらに、超低温圧延と組み合わせることで、より微細な組織が得られ、追加の二次工程を不要にできます。RSMは生産性と製品品質を同時に向上させ、運転コスト削減とワイヤーロッド品質向上を両立します。荒圧延グループのスタンド1から仕上げブロック最終スタンドまで単一のロールパス設計を採用できるため、最終製品サイズに関わらず高いミル効率を維持できます。
ワイヤーロッド圧延では、先端と尾端が張力下で圧延できないため、スタンド間張力は極力避けられます。これが許容外れやフィンなどの端部欠陥を招くためです。しかし、固定伝達装置付き高速ノーツイストブロックでは、安定圧延条件を得るためにスタンド間張力が利用されます。張力をかける場合、溝は必要な公差を得るよう設定されます。
ワイヤーロッド品質
ワイヤーロッドは多くの用途に使用され、中には極めて厳しい品質要求があるものもあります。劣悪な品質は最終製品の欠陥・ダイバージョン増加を招き、ユーザー側の歩留まりを悪化させ、不満を生じさせます。
ワイヤーロッド圧延はエネルギー集約型であるため、欠陥コイルの発生を最小限に抑える必要があります。ビレット欠陥が大きいとコブルの原因にもなります。1本のビレットから非常に長いワイヤーロッドが得られるため、圧延後の全長にわたる品質保証には時間と労力がかかります。そのため、圧延前の原料ビレットの品質管理が極めて重要です。欠陥ビレットは検査により特定、分離、除去する必要があります。ビレットは表面欠陥と内部欠陥の両面で検査され、軽微な表面欠陥はグラインディング(コンディショニング)で除去可能です。
特に細径ワイヤーロッドで要求される重要な特徴は、二次加工での高生産性と最終引抜き後の高強度です。高生産性とは、引抜き時のワイヤー切れ最小化(理想的には切れなし)、高い直接引抜き性、高速引抜きなど厳しい条件下での良好な引抜き性を意味します。これらの高度な要求に応えるため、非金属介在物、偏析、脱炭、機械的性質、組織などの品質管理項目に厳格な基準が適用されます。
多くの用途でワイヤーロッドに求められる3つの主要要求は:
- 高強度化
- 後工程の削減・簡素化
- 環境有害物質の低減
高強度鋼はユーザー側のコスト削減など多くの理由で要求されます。ユーザー側では鍛造、引抜き、機械加工、焼鈍・焼入れ・焼戻しなどの熱処理が行われるため、コスト削減、省エネ、環境保全の観点から熱処理や機械加工(ニアネットシェイプ、切削レス成形)の削減・簡素化が強く求められています。
非金属介在物、析出物、変態、金属組織の制御は、ワイヤーロッド特性向上の重要な冶金的手段です。非金属介在物制御は、ばね鋼の強度向上、軸受鋼の寿命延長、快削鋼からの鉛除去などの主要な種技術です。酸化物と硫化物の組織・形状制御により、これらの鋼の所望特性を実現できます。
制御冷却コンベア(CCC)システムの役割
ワイヤーロッドミルでは、指定されたコイル材料特性を精度よく満たすことに妥協はありません。ここで制御冷却コンベア(CCC)システムが鍵を握ります。ワイヤーロッドコイル全長にわたる一貫した高品質を制御する必要があります。
CCCシステムは、高品質ワイヤーロッド製品の加工、所望の均質性、冶金的・機械的特性の達成に重要な役割を果たします。高速冷却品のリング周方向引張強さばらつきを、平均引張強さの1%以内の標準偏差に厳しく管理します。
CCCシステムは、適切な冷却レジームの選択により、従来の全鋼種と代替冷却モードを持つ特殊鋼種の生産に対応できます。また、RSMと組み合わせて低温圧延と制御冷却を行うことで、炭素鋼と合金鋼の加工を最適化し、優れた特性と寸法制御の組み合わせを実現します。
CCCシステムは、単一システム内で高速冷却と低速冷却の両モードを含む幅広い条件での加工を可能にします。この能力により、普通炭素鋼・合金鋼からステンレス鋼・特殊鋼まで幅広い鋼種を生産できます。CCCシステムにより圧延後のワイヤーロッド特性が改善され、より多くの鋼種を直接使用可能な状態で生産でき、球状化焼鈍などの下流工程を削減・排除できます。
熱機械圧延(TMR)と組織制御
ワイヤーロッドミルでの熱機械圧延(TMR)は、動的再結晶化の結果として最終粒度を微細化します。最終インライン水冷却とCCCシステムでの優れた制御冷却と組み合わせると、TMRは最終製品特性の決定に重要な役割を果たします。これは特に、下流工程で球状化焼鈍される低合金・中合金鋼製品に有益です。粒度を強力に制御できることは、ベイナイトやマルテンサイトなどの硬質組織への後続変態にも影響し、変態開始時間と温度をシフトさせます。したがって、TMRは直接的な下流冷間加工を最小化し、焼鈍時間を短縮できます。
CCCシステムでの加工と低圧延温度の組み合わせにより、一部の重要鋼種の焼入れ性を低減できます。これは最終的にフェライト生成を促進し、ベイナイトやマルテンサイトへの変態を遅らせます。TMRで達成される微細粒度は熱処理時の拡散を改善し、熱処理温度と時間の低減につながります。熱処理されないロッドでは、微細で複雑な組織が冷間変形時の加工硬化を増大させ、以下の利点をもたらします:
- 圧延時引張強さの低減
- 下流加工への応答性向上
- 加工硬化能の向上
これらの改善は粒度微細化と組織制御に起因します。CCCシステムでの冷却プロセスの良好な制御とワイヤーロッドの焼入れ性低減の組み合わせにより、プロセスが非常に安定し、望ましくない硬質相の生成リスクが低減されます。
製造プロセス
- ローラーピン:エトルリア起源から現代の職人技へ
- ティアラの芸術と職人技:歴史、素材、現代デザイン
- 有刺鉄線:歴史、構造、現代の用途
- ローリングアラームロボット:Raspberry Pi と Google カレンダーで動くスマートモバイル目覚ましシステム
- MOSMusicプロジェクトキット: MOSFET、Arduinoで音楽同期照明制御
- Arduino制御3Dワイヤーベンディングマシンの自作:ステップバイステップガイド
- 最新棒鋼・軽形鋼圧延ミルの主要革新技術
- 最新ワイヤーロッドミルの必須機能:最適パフォーマンスのために
- 最新熱間圧延ストリップミルの主要機能:高性能鋼生産のために
- 鋼圧延:精密製造プロセスの解説
- 精密冷間圧延:厚み・表面・性能を高める鋼加工技術