



クロスカントリー圧延機:鋼生産と主要設備概要
クロスカントリー圧延機における鋼圧延と主要設備
ほとんどの鋼製品は連続鋳造機からの鋳造品を、一連の圧延・仕上げ操作を通じて圧延します。単純圧延とは、同径2本ロールが同一平面上の軸で逆方向同一回転速度で回転し、被圧延材が機械的特性で均質で、ロールからの力のみ作用する場合を指します。
圧延は最重要金属成形プロセスです。鉄系・非鉄系金属合金の95%以上が圧延により実用形状に加工されます。圧延金属実用形状は板、シート、ストリップ、箔、レール、ビーム、チャンネル、アングル、バー、ロッド、シームレスパイプ等様々な形鋼です。代表的圧延プロセスは熱間圧延と冷間圧延です。
熱間圧延機主機能は、インゴット/ビレット/ブルーム/スラブ(鋼圧延ストック)を浸漬温度付近まで再加熱し、電気モーター駆動連続圧延機スタンドでより薄く長く圧延することです。鋼圧延ストックは再加熱炉で固体/液体/ガス燃料を主エネルギー源として約1,250℃まで加熱。加熱鋼圧延ストックは粗圧延機で数パス圧延され、サイズ縮小・長さ増大・形状変更。このプロセスは中間・仕上げ圧延機でも各々数パス継続。圧延進行につれ製品長増大、材料サイズ縮小、速度各スタンド後増加し、最終スタンドで最高速度。
熱間圧延では材料を再結晶温度以上で圧延。熱間圧延利点は二重。第一、高温で被圧延材強度低下、変形必要圧縮力比較的小さく、小容量圧延スタンド使用可能。第二、再結晶温度以上圧延では大量塑性変形を加工硬化なしで付与可能。加工硬化では変形応力が変形進行とともに増大、材料硬く脆くなる。結果として材料変形難しくなり、限界超えると種々欠陥・故障生じます。
圧延プロセス概要
圧延プロセスは一般に、一連ロールを通じて金属表面に機械的力適用し、サイズ(幅・厚さ)減少させ特定形状・サイズ生産を含みます。インゴットまたは連続鋳造品ビレット、ブルーム、スラブが熱間圧延による幅広製品製造基本材料。これら製品多くは鍛造、板金加工、線引き、押出、機械加工等後続製造操作の出発材料です。
圧延技術は単なる圧延理論ではなく、圧延機・圧延ロールハードウェア技術、圧延状態観測計測技術、冶金ベースソフトウェア技術(材料精緻化)、高精度厚み・形状制御技術、ロール寿命延長・圧延荷重低減潤滑技術等の合成技術です。最良圧延技術は圧延理論のみでなく、隣接技術進歩によっても刺激され実現されます。
トルクと動力は圧延2重要構成要素。トルクはロール回転運動生成ためロールへ適用力尺度、動力はロールへトルク適用とワークピース張力により圧延機へ適用。圧延機動力主に4用途消費。(i) 鋼変形必要エネルギー、(ii) 摩擦力克服必要エネルギー、(iii) ピニオン・動力伝達系損失動力、(iv) 各種モーター電気損失。
特定初期材料から目標形状・厚さ得るためパススケジュール(圧下スケジュール・パス番号含む)決定必要。2方法あり。一つは過去データからパススケジュール探索決定法、もう一つは圧延理論用いパススケジュール計算決定法。第2法では圧延荷重・トルク用い圧延機能力限界近くでパススケジュール計算、最終パス圧延時圧延製品が要求形状・寸法達成するよう計算スケジュール調整決定。第1法は過去経験範囲内圧延条件では強みあるが、全く新しい鋼種・製品・サイズ圧延では条件が過去経験とかなり異なるため役立たず。
圧延プロセス中、永久変形は材料を2回転円筒ロール隙間通過させ高圧縮応力付与で達成。ロールはフラットまたは溝付き、互いに固定距離保持。ロールは電気駆動系(モーター、ギアボックス、スピンドル、カップリング)で逆方向回転。ロール回転方向により投入材料がロール隙間一端から入り、断面積縮小され他端から排出、ロール隙間面積投入材料(圧延ストック)断面積未満保持。所望最終圧延材形状得るため、一般に複数組回転ロール通過必要。各パスで鋼圧延ストックは断面積漸減ロール隙間通過。
長尺製品通常数パス圧延、パス数は初期投入鋼材断面積と最終製品断面積比率決定。断面積各圧延パス減少、被圧延鋼材形状・サイズ漸次目標プロファイル接近。
ベアリング取付ロール全体組立はベアリングブロック(チョック)保持、チョックは2鋳造フレーム(ハウジング)隙間間保持、ロール隙間調整装置・ロール駆動装置完備。この全セットアップを圧延機スタンドと呼ぶ。1つ以上圧延スタンドを他必要関連設備と組合せ、1つまたは類似グループ投入材料から完成圧延製品得るものを圧延機と呼ぶ。
クロスカントリー圧延機
広義では、圧延機は圧延スタンドセットと圧延・補助操作両方実行する一連設備で構成。再加熱炉から加熱鋼材が圧延機へ搬送され、様々操作実施。操作内容:(i) 圧延機内加熱鋼材圧延、(ii) 圧延中材料一スタンドから他スタンドへ移送、(iii) 一部圧延機では材料転向・ねじり・せん断、(iv) 圧延後鋼製品搬送、(v) 一部圧延機で冷却床冷却、(vi) 圧延製品切断・マーキング・スタンピング、(vii) トリミング、梱包、完成品在庫へ搬送。
圧延機がクロスカントリー圧延機と呼ばれるのはロールスタンド配置理由。これら圧延機ではロールスタンド中心線互いに平行、被圧延材圧延方向垂直方向シフト。トランスファーとスキッドテーブルでワークピース進行方向逆転、一ロールスタンドセットから他へ搬送。クロスカントリーミル特徴一つは、ワークピースが十分短く、一ピースが一スタンド離れる前に他ピースがそれへ移送されること。
クロスカントリーミルではロールスタンド分散配置。連続圧延概念ベースだがスタンド離隔配置で、ピースが一ロールセット離れてから次進入。サイズ・形状でループ圧延不適応形鋼圧延に有用。
クロスカントリー圧延機で一般的2タイプ圧延スタンド。(i) 2ハイスタンド、(ii) 3ハイスタンド。この分類はハウジング内ロール配置モードベース。典型的2ハイスタンドは2ロール、上下配置。同様3ハイミルは3ロール上下配置。2ハイスタンド2ロール、上側トップロール、下側ボトムロール。2ハイスタンド圧延機では圧延一方向のみ。逆方向圧延ならリバースミル必要。非リバースならプルオーバータイプ2ハイスタンド使用。この場合圧延後材料一般にロール上部越え給側へ移送、次パス圧延。
3ハイロールスタンドはトップロール、ミドルロール、ボトムロール3ロール。鋼材一方向で2ロール間供給、逆方向で他ペア通過。ミドルロール各給餌共通。3ハイロールスタンドはモーター・ギア駆動回転方向逆転せず鋼バー圧延方向逆転用。一隙間(ボトム・ミドル間)一方向、他隙間(トップ・ミドル間)逆方向バー通過。下隙間レベルから上隙間レベルへバー移動にはチルトテーブル使用。他バー移動法も使用(リフトテーブルでテーブル全体上下動等)。
2ハイロールスタンドではトップまたはボトム片方、または両ロール駆動。3ハイロールスタンドでは1または2ロール駆動、残り摩擦駆動。3ハイスタンド2ロール駆動場合、通常トップ・ボトム駆動、ミドル摩擦駆動。
クロスカントリータイプ圧延機では、ワークピースが同時に複数スタンド内にないようロールスタンド配置。スタンド並列配置でワークピース各スタンドロール噛み込みへ横方向移送。多くクロスカントリーミルでワークピース圧延両方向実施。このようなミルではパスごと圧延方向変わるため圧延製品品質に正効果。
各パスで断面縮小、対応長さ増大。したがって各スタンド両側で自然最長鋼片対応施設必要。
単一ドライブ使用クロスカントリーミル最大圧下限界あり、特に同時に複数鋼材圧延設計時顕著。したがって投入鋼材サイズ通常かなり小さい。さらにこのようなミルでは2ハイスタンド設定で第1スタンド上ロール高さ第2スタンド下ロール高さ対応、以下同様にし、ピース前後交互スタンドライン沿い処理可能。同一クロスカントリー組立内2ハイ・3ハイスタンド混在場合、3ハイスタンドセンターロール関連2ハイスタンド駆動ロール対応。
代替配置としてクロスカントリースタンド前に単一粗圧延スタンド配置、奇数パス(3〜5)のみ取り、その後クロスカントリースタンドへ鋼通すレイアウト。このレイアウトはより大きい断面投入材料圧延にも使用可能。
クロスカントリー圧延機も他熱間圧延機同様、鋼材再結晶温度以上で圧延。これらミル圧延中、圧延プロセスで変形した結晶粒が再結晶、等軸微細組織維持、鋼材加工硬化防止。この圧延タイプでは熱間圧延鋼製品機械的特性方向性極少、変形誘起残留応力少ない。
クロスカントリータイプミルレイアウトは低能力圧延機用。一般にミル利用可能スペース限定ため採用。クロスカントリータイプミルレイアウトは圧延機から圧延可能最大鋼製品長さ制限。
クロスカントリーミル通常熱間圧延機、丸鋼、異形棒鋼、角鋼、平鋼、形鋼等形鋼製品圧延用。形鋼製品一般「長尺製品」共通名で知られる。切断機、トリミング機、工具圧延機使用。ほとんど圧延機オープントレイン、2ハイまたは3ハイタイプ。ミルモーター・圧延スタンド機械連結はVベルト・プーリー型または減速ギア型。システム負荷変動対策フライホイール装備。
主要設備
以下はクロスカントリー圧延機主要設備。
再加熱炉
再加熱炉は熱エネルギー主要消費設備。炉操作特性が全体圧延機プロセスで重要役割。再加熱炉はバーナー、廃熱回収システム等燃焼装置装備。その他関連設備には充填・排出システム(プッシャー、エキストラクター等)。典型的再加熱炉は予熱帯、加熱帯、浸漬帯あり、圧延ストック所望温度プロファイル漸増・維持。
再加熱炉は複数分類可能。分類ベース:(i) 加熱方式(燃焼型または電気、燃焼炉は石炭・油・ガス焚き)、(ii) 熱回収機構(蓄熱式または回収式、回収式再加熱炉より一般的)、(iii) 充填方式(バッチ型または連続型)。バッチ型再加熱炉では充填材料炉床固定位置留まり圧延温度まで加熱。連続型再加熱炉では充填材料炉内移動し進行しながら圧延温度まで加熱。
連続再加熱炉は加熱帯内鋼ストック移動ベースでさらに分類。最普及連続型炉はプッシャー、回転炉床、ウォーキングビーム、ウォーキングハース、ローラーハース型。ほとんど圧延機連続型再加熱炉装備。
連続再加熱炉では圧延材料一端(給側/充填端)導入、炉内移動、他端(排出端)排出。
炉長手方向に温度勾配存在。一般に材料と燃焼ガス互い逆方向移動。温度勾配ベースで連続炉3帯分割。(i) 予熱帯、(ii) 加熱帯、(iii) 浸漬帯(図1)。
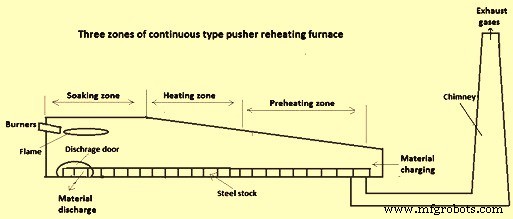
図1 3帯プッシャー型連続再加熱炉
連続再加熱炉さらに分類:(i) 加熱帯数(1〜5、トップまたはトップ・ボトム)、(ii) 材料移動方式(プッシャー、ウォーキングビーム、ウォーキングハース、回転炉床、ローラーハース)、(iii) 熱回収ベース(蓄熱式または回収式)。
プッシャー再加熱炉がクロスカントリータイプ圧延機でより一般的使用。これら炉では冷間鋼ストックが充填側プッシャーで前進押出。これら炉はビレット/ペンシルインゴットまたは小型ブルーム断面加熱設計。プッシャー炉炉床一般短く縦方向排出端向き下向き傾斜、鋼ストック炉内容易通過許可。しかし現在プッシャー炉さらに長く、炉床長30mまで。鋼ストックは充填端プッシャーで最後に充填されたピース押し出し前進。各冷間鋼ストック押し出しで連続材料ライン押し、加熱ピース排出端エンドドア経由圧延機給ローラーテーブル上排出、または側面ドア経由適切手動・機械的手段で圧延機ローラーテーブルへ押出、またはエンドドア経由機械エキストラクターで引き出し。
炉スループット増大のため追加燃焼帯導入、炉プロファイル単一帯から多帯変更、バーナー複数位置配置(例:フロントファイア、サイドファイア、ボトム/トップファイア炉)。
2燃焼帯再加熱炉は単一燃焼帯炉より良好温度勾配結果もたらす。浸漬帯と加熱帯2燃焼帯から構成。これら再加熱炉ではバーナー浸漬帯フロントファイア、加熱帯トップ・サイドファイア配置。重量材料加熱必要なら3、4、5燃焼帯採用、総温度レベルと生産性向上。これに対応し2または3加熱帯が炉標準、各バーナー搭載。このカスタマイズ設計で予熱帯端高温度可能、予熱帯長短縮、高温帯総長増大。結果として炉内鋼ストック加熱より集中。
プッシャー型炉利点:(i) 単位資本投資あたり高生産、(ii) 高炉床面積効率・単位スペース利用あたり高比生産、(iii) 充填・排出容易、(iv) 漸進的温度上昇で全グレード冷間材料充填可能、(v) 全温度レベル加熱速度より制御可能。プッシャー型炉欠点:(i) 充填断面制限(接触面積正方形必要、炉内積み上げ防止)、(ii) 少量・薄肉圧延ストック効率的加熱柔軟性なし、(iii) 水冷スキッド維持やや困難、水冷スキッド使用時圧延ストック厚さ最大300〜350mm制限。
圧延機設備
クロスカントリー圧延機は多数設備で構成、圧延プロセス容易・効率的実行に寄与。一部設備は圧延操作構成必須、多くは生産性・効率向上追加設備。これら圧延機主要設備説明。
ミルハウジング
ミルハウジングは圧延機最重要構造物一つ、ミル組立位置保持。ハウジングは圧延機要素でチョック組立、調整機構、その他機構保持、適正位置維持。したがって構造・寸法は関連要素サイズ考慮必要。圧延中ロール作用力完全に調整機構ナット経由ハウジングへ伝達。圧延スタンドハウジングには高剛性、荷重耐える十分強度、設計簡素性、最小製造コスト要求。一体鋳造ハウジング単純形状(矩形断面)粗圧延機使用。「クローズドタイプ」ハウジング。一部ミルではハウジング着脱式トップ有、ロール容易取り外し用、特にリニアミル。これら「オープンタイプ」ハウジング(トップビームボルトで柱接続)。ロール頻繁交換箇所使用。
ミルベアリング
ロール荷重ベアリングと組立(チョック)へ伝達。ミルベアリング3タイプ分類可能。
第1タイプ:スライダーベアリング。スライダーベアリングさらに2カテゴリ分類。金属ブッシュスライダーベアリング:高摩擦係数、比較的短寿命。高温・高圧で他ベアリング使用不能時使用。非金属ブッシュベアリング:スライダーベアリング全利点有、さらに低コスト、速度大幅変動・逆転時もロール良好ベアリング提供。摩擦係数も非常に低い。低能力クロスカントリーミル最一般的ベアリング。
第2タイプ:流体動圧ベアリング。流体動圧ベアリングはロールネック完全包囲、ベアリング面液体膜分離。高速で低摩擦係数。非常に長寿命、低スペース要求。これがアンチフリクションベアリング代替として多く非リバーススタンドで広範採用導く。しかし使用制限:速度比較的高くほぼ一定用途。高圧下高荷重用途(平板ミル、線材ミル)使用。
第3タイプ:アンチフリクションベアリング。転がり接触型全ベアリング含む。しかし圧延機ではテーパーローラーベアリングのみ複数列シリーズ使用。アンチフリクションベアリング主利点:低摩擦、低速作動能力。
ロール
ロールは通常圧延機主要かつ高価消耗品。圧延機最重要部品。金属ワークピース変形直接ロールで達成。圧延応力まずロールへ適用、その後ミル他セクション伝達。したがってロールは加工中金属より硬く変形抵抗大きく必要。
形鋼製品溝付きロール間圧延。溝はロール旋削機で切削。合致ロール上これら溝がパス形成、鋼材通過で目標断面得る。最終形状得る前、被圧延鋼材多数パス通過。ロールパス分類:(i) 粗圧延パス/ブレークダウンパス、(ii) リーダーパス、(iii) 仕上げパス。粗圧延パスは断面積削減目的。リーダーパス断面漸次最終形状近づけ、仕上げパス鋼材に最終・要求断面与える。
ロールが圧延機鋼圧延使用されるため、性能は材料と使用中負荷等多因子依存。ロール設計は圧延荷重、ロール強度、圧延用トルク制限影響受け。ロール材料は圧延ストック塑性変形させる荷重に対し自らは塑性変形しない能力必要。
金属ワークピース変形直接ロールで達成。圧延応力まずロール適用、その後ミル他セクション伝達。したがってロールは加工中金属より硬く変形抵抗大きく必要。鉄ロールか鋼ロールか特定ロールスタンド使用かは、遂行すべき特定任務依存。ロール選択考慮重要特性:靭性、耐熱割れ性、衝撃荷重耐性、耐ハード摩耗。特定ロール選択は生産要求、初期コスト、要求特定品質等問題依存。ロールメーカーと緊密協力望ましく、これら要求可能な限り満足確保。ロール分類:
鋼ロール — 鋼ロールC組成0.2〜0.3%範囲。鋳鋼ロールまたは鍛造鋼ロール。砂型鋳造またはチル型鋳造可能。一部重要用途鋳鋼ロールではロールボディチル鋳造、他部分砂型鋳造。一部鋼ロール高合金含有。
鉄ロール — 鉄ロールC含有量2.5〜3.5%範囲。グレー鉄ロール、合金鉄ロール。一般的鉄ロールタイプ:(i) クリアチルロール、(ii) 無定向チルロール、(iii) 球状黒鉛鉄ロール、(iv) 二重注湯ロール。
タングステンカーバイドロール — 粉末カーバイドプレス焼結製造。通常比較的小径リング形状、スチールアーバー併用。通常線材ミル仕上げスタンド使用。
複合ロール — アーバーとリング/スリーブタイプメンバーがアーバー上シュリンクフィット構成。リング/スリーブ摩耗時アーバー新外部メンバー再装着可能利点。
駆動装置
圧延機電気駆動動力、モーターとロール間適切伝達ライン必要。駆動装置構成:(i) 十分容量電気モーター、(ii) 駆動ベルト、(iii) フライホイール、(iv) ギアセット、(v) ピニオンスタンド、(vi) カップリング。一部ミルではシャフトでモーター・ギアボックス接続、両端カップリング。ギアボックスでモーター速度からロール速度へ減速。動力ピニオンボックス伝達、駆動ロール数依存複数シャフト分配。一般にクロスカントリーミルではAC(交流)モーター使用、速度制御重要課題でないため。
フライホイール
フライホイールは著しい慣性モーメント持つ機械装置、回転エネルギー蓄積装置として使用。フライホイールは回転速度変化抵抗、シャフト回転安定化助け。フライホイールはエネルギー供給>要求期間にエネルギー蓄積、要求>供給期間に放出する貯蔵庫として作用。フライホイールは速度変動平滑化効果的方法。蓄積運動エネルギーは質量慣性モーメントと回転速度依存。
リードスピンドル
リードスピンドルは原動機とピニオン接続用、ユニバーサルタイプ、短絡型またはキャリアベアリング付長尺、モーターレイアウト位置依存。短絡型なら標準フレキシブルカップリング使用可能。リードスピンドルは2ハイミルボトムピニオン、3ハイ圧延機センターピニオン取付。
ミルピニオン
ピニオンは駆動装置伝達動力2または3ロール分配、隣接ロール逆方向駆動するギア。従来実務ではピニオンはスパー歯または分割フェイス・スタッガードスパータイプ歯だったが、現在ダブルヘリカル歯使用。ヘリカルギアは歯一部常時接触、動力伝達連続化でよりスムーズ駆動提供。
スピンドル
スピンドルはピニオンと圧延機ロール接続用(ダイレクトドライブ型でない場合)。ダイレクトドライブ場合スピンドル直接モーター接続。スピンドル鋳造/鍛造鋼製、両端ウォブラー(ロール側類似)またはユニバーサルカップリング装着、圧延機タイプ依存。
減速ギアボックス/レデューサー
減速ギアボックス「レデューサー」はモーター速度ロール必要速度より高いミル使用。要求減速比依存1、2、3段レデューサー使用可能。
ガイド
ガイドは鋼ストックロール進入・排出補助。位置によりエントリーガイド/デリバリーガイド称。習慣的にレスト/クランプバー固定、ロール平行走行、ハウジング跨ぎ搭載。固定ガイドは可動部品なし、通常鋳鉄製、危険最小化・圧延材傷防止。最簡単形態では固定エントリーガイドは2鋳物クランプ合体、ベルマウスボックス形成。ローラーガイドはガイド傷付け傾向克服開発。このようなガイド、特にエントリーガイド用、被圧延材適切形状プロファイル遊休ローラー1組以上組込。
リピーター
リピーターは一スタンドから出てきたワークピース受取り、180度ループさせ隣接スタンドへ自動導入装置。溝付きチャンネル/トラフで圧延ストック先端180度ガイド、場合によりS字パス前進リピーター。ストック先端後続ストック駆動でリピーター周り回り、次スタンド把持まで。隣接スタンド速度マッチング通常後続スタンドわずか低速、バランス速度より遅く、ループサイズ増大。リピートチャンネル設計でこの条件下ストックフラットテーブル上キックアウト可能。
ローラーテーブル
ローラーテーブルはシリーズローラー、ラインシャフト・ベベルギア共通ドライブ駆動、または個別モーター駆動。改良設計ではベベルギアスパーギア置換。ローラーテーブルは被圧延材ロールへ供給、ロールから受取り役割。したがって機械的衝撃、反復短期デューティサイクル、動的過渡(加減速)厳しい条件下動作。大型・中型ミル分離スタンド接続。圧延ストック圧延スタンドへ向け/離れ搬送のため大半ミル必要。
チルト/リフトテーブル
大型3ハイスタンドでは圧延ストックミドル・ボトムロールパスラインからミドル・トップロール高パスラインへ機械的リフト必要。このためスタンド片側または両側テーブルチルト設計可能。
せん断機
圧延機で使用される様々タイプせん断機あり。大型油圧/電動せん断機、アップカッティング/ダウンカッティングブレード、大型形鋼分離・変形端部クロッピング、大型形鋼短尺分割再圧延用。ペンジュラムせん断機:スタンド近接連結、フレーム支持ブレード、振り子運動自由、移動ストック切断用(後続スタンド消える変形バックエンド等)。フライングせん断機:移動ストック切断せん断機。通常圧延ストック出現速度で複数長さ分割必要ミルせん断機指す。クロップせん断機=コブルせん断機。圧延機でクロップせん断機リピーティングトレイン前方配置、粗圧延後変形・分裂フロントエンド除去用。一般ヘッドエンド除去配置だが、連続モーション設定でフロントエンドさらに下流コブル時短尺分割クリアランス用にも設定可能。
スナップせん断機通常自動リピーター配置。空気圧式でスナップ閉鎖、リセットまで閉鎖維持。リピートストックバックエンドサンプル採取、残りストックコブルさらに下流供給防止用便利。
ミルモーターと補助駆動
圧延連続プロセス、メインミルスタンド駆動モーター高応力曝露。設備・駆動予定外停止・故障は著しいエネルギー・生産・時間損失導く。したがってメイン・補助設備駆動システムは定期運転・保守実施重要ユーティリティー。これら用いられる駆動を一次補助駆動と呼ぶ。二次補助駆動はミルモーター・補助駆動(ファン(炉燃焼系)、冷却水ポンプ、潤滑システム)用。多スタンド連続熱間圧延機ではモーター動力・速度圧延スケジュール適合選択必要。
圧延機使用モーター大別2タイプ:AC(交流)モーター、DC(直流)モーター。ACモーター一般定速一方向運転スタンド用、可変速・リバース駆動にはDCモーター一般使用。ACモーターさらに:(i) 同期、(ii) かご形、(iii) 巻線形ローター。同様DCモーター3カテゴリ:(i) シャント巻線、(ii) 直巻、(iii) 複巻。各モータータイプ特定用途適応特性持つ。
冷却床
冷却床は圧延機末端部部品、ミル最終スタンドから熱間圧延製品支持・冷却許可。冷却床自然冷却材料、排出端へクロストランスファー。手動冷却床バー前進スライド作用重力用傾斜有。機械冷却床レーキタイプ。大容量ミルではウォーキングビーム冷却床最一般的。冷却床ではバー全長同時冷却必要。でないとバー応力発生。バー一部金属支持継続接触なら、周囲空気常時曝露部分と異なる速度冷却。ウォーキングビーム冷却床は可動・固定スキッドで製品リフト・トラバース・降下多数回繰り返し、接触部位常時変化、バー全体同速度冷却許可。バー歩行しベッド端到達、ローラーテーブルセット上配置。ウォーキングビーム冷却床ノコギリ歯パターン、レーキタイプ冷却床とも呼ばれる。ビレット冷却時ウォーキングビームターンオーバー冷却床はビレット連続回転機能有、接触部位連続変化、冷却プロセスでビレット形状歪み防止。冷却床チェーントランスファー遍歴手段使用可能。冷却床サイズ設定で製品特定サイクルタイム内冷却。
集中油潤滑システム
集中油潤滑システム一部大型ミル設置。ギアボックス・ピニオンボックス等ギア自動潤滑助け。潤滑油ろ過・冷却・閉ループ循環。
冷却水システム
冷却水システムミルスタンドロール、ベアリング等冷却助け。水清浄・周囲温度冷却・閉ループ循環。熱機械処理(TMT)用水通常別系統冷却水システム。
電力供給・配電、計装、制御システム
圧延機電力供給・配電システム主にトランス、遮断器、高圧コンデンサバンク、制御盤含む。ACモーター速度制御用可変電圧可変周波数(VVVF)ドライブ、特に仕上げミルで最新開発。PC(プログラマブルコントローラ)またはPLC(プログラマブルロジックコントローラ)ベース計装・制御システム、バルブアクチュエーターでミル自動化、フロント/エンドクロッピングせん断、TMT水冷却、フライングせん断等。
製造プロセス
- 鋼中非金属介在物の理解:原因、種類、二次精錬における低減対策
- 薄板鋳造圧延(TSCR)技術:平板製品生産の革新
- 鋼圧延:精密製造プロセスの解説
- ミルスケール:発生メカニズム、輸送、製鉄現場での実用的活用法
- 鉄鋼生産におけるエネルギー効率の最適化
- ユニバーサル(I/H)ビーム:設計、圧延、応用
- 熱間ストリップミル鋼圧延:再加熱からコイリングまで
- 耐衝撃工具鋼(S種鋼)の特性と用途:高靭性が求められる現場へ
- 軟鋼・ステンレス・工具鋼:プロジェクトに最適な材料の選び方
- 熱間圧延と冷間圧延の違いと特徴:金属成形プロセス徹底解説
- X4CrNiMo16-5-1 (QT900) 焼入れ焼き戻し鋼 – 高性能マルテンサイト系ステンレス鋼