



廃プラスチック高炉吹き込みによるエネルギー回収
廃プラスチック(WP)を高炉(BF)に吹き込みリサイクルすることは、特に日本とヨーロッパのいくつかの高炉で実践されています。高炉でのプラスチック利用はWPからエネルギーを回収することでもあり、エネルギー回収と見なされることもあります。高炉ベース製鉄プロセスでは、WPを以下の方法で利用できます。
- 石炭と共乾留してコークスを生産。
- 高炉頂部から投入(ただしシャフト内でのプラスチック分解により望ましくないタール発生)。
- 高炉外でプラスチックをガス化。生成合成ガスをノズルから吹き込み。
- 粉砕石炭(PC)と同様に固体としてノズルから吹き込み。通常はWPと石炭の共吹き込みとして実施。
高炉への廃プラスチック吹き込み(WPI)初試みは1994年ブレーメン製鉄所で行われ、翌年商業吹き込み開始。プラスチック廃棄物吹き込み初の統合システムはNKK(現JFEスチール)京浜製鉄所(日本)でした。
WPIの利点
WPを高炉に吹き込むことには、環境、操作、経済面でいくつかの利点があります。
- 埋立または焼却されるプラスチック廃棄物量の削減。
- コークスとPC消費量低減、石炭資源節約。ただしWPもPCもコークスを完全置換は不可。高炉でのコークス置換量はWP品質に部分的に依存。
- エネルギー資源節約。混合WPIによる資源節約効果は約11 Gcal/t。
- 二酸化炭素(CO₂)排出削減。WP燃焼エネルギーは通常高炉吹き込みPC以上で、H₂/C比が高いため、高炉内燃焼と鉄鉱石還元プロセスからのCO₂生成が少ない。
- エネルギー消費低減。H₂はCより有利な還元剤。H₂再生はCO再生より高速で低吸熱。したがってWPIはエネルギー消費を低減し、CO₂排出も削減。
- 高エネルギー効率(80%以上)。吹き込みプラスチック約60%が鉄鉱石還元に消費され、残り40%ガス中エネルギー約20%が製鉄所内燃料として利用。したがってWP利用は高炉で効率的プロセス。
- WPは石炭より低硫黄(S)と低アルカリ含有。注入材低Sは銑鉄(HM)品質へのS影響のため望ましい。アルカリはコークス劣化、焼結鉱崩壊、耐火物内張劣化に寄与。
- ダイオキシン類とフラン類排出低減。ブレーメン製鉄所ダイオキシン排出は排ガス立方メートルあたり0.0001〜0.0005ナノグラム、基準値を大きく下回る。通常追加ガス汚染なしで高炉頂ガスを製鉄所で利用可能。
WPIの欠点
主な欠点は材料回収と処理コスト。WPは家庭、工業、農業など多源から来るため広範囲に分布。回収と処理が高コスト。廃棄物は高度に不均質で、様々なプラスチックタイプ混合。異なるプラスチック廃棄物には異なる処理必要。塩素(Cl)高含有プラスチック(ポリ塩化ビニルPVC等)は脱塩素必要で準備コスト増。Cl化合物は高炉耐火内張と頂ガス洗浄プラント(GCP)配管を腐食。高炉性能はWP、コークス、鉄鉱石の品質と一貫性に主要依存。
PCと同様にWP品質はHM品質、高炉安定性と生産性、高炉頂ガス組成に影響。吹き込み後、プラスチック燃焼性能が重要で、これが高炉操作に悪影響を及ぼす可能性。
プラスチック種類
プラスチックは通常、石油やガス由来の単純炭化水素分子(モノマー)から作られ、重合により製品製造用の複雑なポリマー形成。酸化防止剤、着色剤、その他安定剤など添加剤が添加され特定特性付与。
プラスチックは材料と化合物範囲を記述する一般用語。20以上の異なるグループ、数百種類存在。主に2タイプに分類:(i) 熱可塑性プラスチック、(ii) 熱硬化性プラスチック。後者は硬化プロセスで硬化したプラスチック。一度固化すると加熱で軟化せず、高炉吹き込み不適。ポリウレタン、エポキシ、フェノール樹脂等含む。
高炉吹き込み適性主タイプは熱可塑性プラスチックで、加熱で軟化し冷却で硬化。主に5ファミリー:(i) ポリエチレン(PE)、低密度PE(LDPE)と高密度PE(HDPE)含む、(ii) ポリプロピレン(PP)、(iii) ポリエチレンテレフタレート(PET)、(iv) ポリ塩化ビニル(PVC)、(v) ポリスチレン(PS)、固体PSと発泡PS(EPS)形態。
WPI初実施高炉では包装・容器由来プラスチック利用。高炉は混合WP吹き込みだが必ずしも定義されない。一般的定義:混合WPは非ボトルプラスチック包装すべて含む。
WPは高度不均質材料。主に可燃炭化水素ポリマーと添加剤で構成。還元剤として使用される総炭素の約3%のみ非酸化残留と推定。ポリマーは異なる物理化学的特性持つ。主要ポリマーグループ化学組成を表1に示す。注入材はこれらポリマーグループ混合物(さらにPVC含有可能)。比較のためPCと燃料油注入材組成も記載。
| 表1 廃プラスチック、PC、燃料油の典型化学組成 | |||||||||
| 元素 | 単位 | PE | PP | PS | PET | PVC | 廃プラ混合 | PC | 燃料油 |
| 炭素 | % | 85.60 | 85.75 | 92.16 | 64.71 | 41.40 | 77.80 | 79.60 | 85.90 |
| 水素 | % | 14.21 | 14.15 | 7.63 | 3.89 | 5.30 | 12.00 | 4.32 | 10.50 |
| 硫黄 | % | 0.03 | 0.90 | 0.97 | 2.23 | ||||
| 灰分 | % | 0.19 | 0.10 | 0.21 | 0.17 | 0.40 | 4.90 | 9.03 | 0.05 |
| 塩素 | % | 47.70 | 1.40 | 0.20 | 0.04 | ||||
| カリウム | % | 0.05 | 0.27 | 0.001 | |||||
| ナトリウム | % | 0.09 | 0.08 | 0.001 | |||||
混合WPは特定仕様要求満たす必要。典型値:水分3%以下、塩化物0.4%以下、粒子サイズ8mm以下。WP混合物中の重金属と微量元素に制限あり、これらはHM品質影響。典型仕様を表2に示す。
| 表2 廃プラスチック中重金属と微量元素典型仕様 | ||
| 元素 | 単位 | 値 |
| 塩素 | % | 2未満 |
| 硫黄 | % | 0.5未満 |
| 水銀 | g/t | 0.5未満 |
| カドミウム | g/t | 9未満 |
| 鉛 | g/t | 250未満 |
| 亜鉛 | g/t | 1000未満 |
| 銅 | g/t | 1000未満 |
| ヒ素 | g/t | 5未満 |
| クロム | g/t | 500未満 |
| ニッケル | g/t | 500未満 |
全体として、高炉WPI用プラスチックは以下特性持ちます。
- 高H₂/C比(典型的に石炭超)。プラスチック吹き込みで高炉内H₂量増加、高炉頂ガスH₂増加。ボッシュガスH₂含有量増加でボッシュガス密度低下、圧力損失低減または同圧力で更大ガス流可能。H₂還元は直接還元より低吸熱のためエネルギー必要量減少。H₂と水蒸気(H₂O)の個別鉱石チャージ粒子への拡散出入能力はCOとCO₂より著しく高い。高拡散性は特に低温でより速い還元速度促進。最適レースウェイ断熱火炎温度(RAFT)もレースウェイ内高H₂含有量で低下。ただし高炉シャフト高H₂濃度はコークス微粉増加招き透過性低下可能性。
- 高発熱量(CV)、多くの場合PC超。典型CV:PE約11 Mcal/kg、PS約9.7、PET約5.6、PVC約4.5 Mcal/kg(硬質と軟質PVCで大き変動)。CV高いほど材料供給熱量大、コークス消費削減大。
- 低Sとアルカリ含有(しばしば石炭未満)。
- 低灰分(プラスチックフィラーなき場合、典型的に石炭未満だが燃料油超)。追加スラグ少。しかしWP吹き込みで圧力損失増加(炉透過性低下)観察、これはWP由来灰分成分起因。高融点(約1750℃)のためスラグ化しにくい。
- PVC存在時高Cl含有。塩素ほぼ全量が塩酸(HCl)として高炉離脱、頂ガス流通配管腐食。PVC通常WPから除去だが脱塩素プロセス開発済。WP混合物Cl含有量典型的に2%未満制限、約3% PVC相当。生成HCl経由ダイオキシン・フラン生成懸念あるが、頂ガス測定で低含有量確認。
WP強度と硬度は問題になり得る。低強度凝集プラスチックは輸送中易破損(閉塞と燃焼問題招き燃焼効率CE低下)。高炉WP利用でプラスチック豊富廃棄物流中鉄系材料追加回収可能。WP 1kg吹き込みで典型的にPC約1.3kg、重油約1kg置換。コークスWPI置換限界約30%、40%値も引用。高炉安定操作には一貫した注入材品質必要。したがってWP調製は必須ステップ。
吹き込み用WP調製
WP注入材品質は高炉内利用だけでなく、材料調製、ハンドリング、炉への分配においても重要。WP注入材は調製後貯蔵ホッパーへ搬送。その後気力輸送で個別配管またはディストリビュータ経由で個々ノズルへ。
WP高炉利用成功の最重要2要件は入手可能性と処理コスト。廃棄物はしばしば高度不均質で他材料混在。したがってプラスチック残留物含有廃棄物回収と選別は高コスト。処理プラント目的は、要求粒子サイズで一貫品質原料を十分量提供。必要処理程度は廃棄物受入状態依存。
金属と砂など異物除去必要。これらは注入システムとミル粉砕要素での摩耗、HM品質低下等問題原因。特定プラスチック製品製造時添加添加剤も摩耗問題原因。プラスチック混入少量紙、石、砂は問題なし(高炉スラグ排出)。
廃棄物含多様プラスチック種類要選別別処理。準備コスト増。さらに必要粒子サイズ影響でコスト変動、燃焼とガス化効率影響。可能な自動化でコスト低減。回収廃棄物通常2ストリーム分離:(i) 固形プラスチック:シュレッダー処理、金属汚染物磁力除去、6〜10mmサイズ破砕。(ii) フィルムプラスチック:切断、遠心分離でPVC除去、摩擦熱利用で溶融凝集し6〜10mmペレット形成。
WPIに都市廃棄物含む場合、類似処理(固形とフィルムストリーム)。脱塩素ステップ必要な場合。分離PVCペレットをコークスと共にロータリー炉で窒素(N₂)雰囲気下300〜350℃加熱、炭化水素とHCl酸に分解。炭化水素をコークスから分離し高炉吹き込み。回収HCl酸は製鉄所内利用または販売。凝集プラスチック強度と燃焼性は炭酸カルシウム(CaCO₃)添加で改善可能。
ヨーロッパではRedop(都市廃棄物プラスチックによる高炉鉄鉱石還元)プロセス開発。都市廃棄物分離混合プラスチック分画スラリーを撹拌反応器で230〜300℃加熱。放出HCl酸を希釈水溶性塩基添加で中和。脱塩素化プラスチックが液滴化、サイズは撹拌と残留セルロース微量で決定。冷却でプラスチック液滴固化し0.15%未満Clの顆粒形成、高炉吹き込み適性。
吹き込みシステム
吹き込みシステムはWPを貯蔵ビンから注入容器(高炉圧力以上に加圧)経由でノズル吹き込みランスへ気力輸送・定量。ランスは高炉周囲対称配置ノズルへ均等量WP吹き込み。分配システム設計重要因子は、WP供給ルート変動なしで各ノズルへ均一還元剤供給確保。WP供給中断は即座に深刻問題誘発。吹き込み率高いほど非計画中断結果深刻。
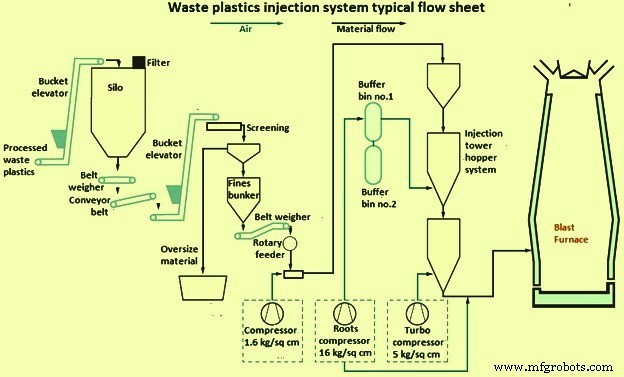
図1 WP吹き込みシステム典型フローシート
WPをPCと共吹き込み場合、輸送形態:(i) 完全別個吹き込みシステムとランス、(ii) 別個システムから共通ランス、(iii) ブレンド形態。多く場合石炭とWP別輸送(粒子サイズ異なるため:石炭粉砕、WP 1〜10mm範囲、密度も異なる)。
高炉へ連続WP流供給には最低2注入容器必要。基本的に以下2配置:
- 直列配置:上部容器が定期的に下部容器補充、下部常時加圧状態で連続高炉吹き込み。注入容器連続計量、WP流量慎重制御。プラスチックフラフによるビン汚染発生可能。
- 交互噴射配置:2容器交互噴射。切替期間中WP吹き込み維持のためオーバーラップ運転必要。
注入容器からWP輸送:(i) 個別配管で各ノズルへ、WP量独立制御・各管充填、(ii) 共通配管で高炉隣接ディストリビュータへ、均等分割し個別配管へ。第二法利点:調製プラントと高炉距離を個別管システムより長く可能。ノズルへの配管ルート差異と分岐点での必然的不均等WP分割でノズルへ不均等供給結果可能。不均衡は配管とディストリビュータ不均等摩耗も原因。
WPと搬送ガス比により、WPは注入容器からノズルへ (i) 希薄相、または (ii) 濃相 で気力輸送。WP搬送ガス通常圧縮空気。濃相システムWPガス速度3〜8 m/s。一部プラントでプラスチックペレット(10mmまで)に希薄相搬送使用。
搬送ガス速度常に最小輸送速度超え維持必要(閉塞防止)。最小速度はシステム圧力と管径等複数パラメータ依存、これら変数相互作用。濃相システム低速度で配管・部品摩耗低、希薄相高速度で特に管曲部摩耗可能。摩耗率は粒子硬度、形状、速度決定。プラスチック凝集体不規則形状で侵食原因、押出プラスチックペレット規則形状。破砕プラスチック粒子は凝集ペレットより硬質。侵食しやすい管部をウレタンエラストマー等ライニングで耐摩耗性付与、微粉堆積閉塞遅延も可能。
移送ライン閉塞関連WP特性:(i) 水分含有量(閉塞防止要制御)、(ii) 超微粒子存在。凝集混合プラスチック粒度分布重要。粒子サイズ仕様0〜10mmで顆粒希薄相搬送時、250μm未満粒子比率1%以下制限。また安定吹き込みには吹き込みプラスチック約50%が6mm上限粒子サイズ必須。繊維状プラスチック粒子使用困難(繊維凝集大粒子形成管閉塞)。プラスチックフラフも管詰まり原因。プラスチック粒子配管輸送中静電帯電し壁面付着。深刻時管閉塞、特に曲部。流動性微細粒状材料添加で影響緩和可能。
配管レイアウトと分配システム改善で閉塞軽減可能。吹き込みシステムに閉塞検知・除去方法あり。移送ラインにパージポート、通常高圧空気で閉塞除去。WP流動性とハンドリング性評価の簡易実用テスト必要。問題材料を利用前特定可能。
吹き込みランスはブローパイプ(ノズル通じる)へWP吹き込み。粒子即座に熱風で加熱、着火、ガス化、燃焼。ランス設計と配置がWP燃焼効率影響。ランス・ノズル閉塞とランス先端溶融問題発生可能。閉塞主因:WP加熱で粘着性温度達し吹き込みランスとノズル表面付着。これら閉塞検知・除去の決め手順あり。
燃焼
レースウェイは全内部体積1%未満典型的でも高炉重要領域。熱と還元剤供給。WP吹き込みはレースウェイ条件影響、これがレースウェイ外部に帰結。未燃焼粒子レースウェイ離脱で操作問題:透過性低下、望ましくないガス・温度分布、過度コークス侵食、チャー飛散増加。未燃焼チャー量は吹き込み率増加に伴増加。したがってレースウェイ内吹き込みプラスチック燃焼・ガス化挙動は安定炉操作重要因子。WP燃焼挙動を図2示す。
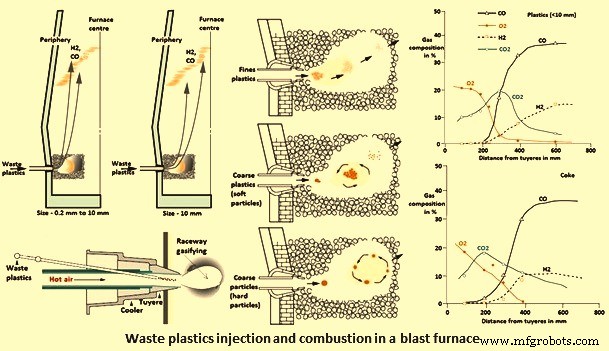
図2 高炉内WP燃焼挙動
高炉はレースウェイ内燃焼量より多く吹き込みWP消費可能。未燃焼物質は高炉他部位で消費されるため。プラスチック燃焼はPCと類似経路だが、一部プラスチック種は熱分解で可燃液体と揮発性ガス生成。石炭より低灰分プラスチックからチャー生成少。したがってガス燃焼がチャー燃焼より重要になり得る。プラスチック粒子低熱伝導率でレースウェイ熱移行高。燃焼挙動はプラスチック種類、特性(硬度/密度)、サイズ依存。大粒子レースウェイ滞留時間長(例:7mm粒子で約4〜6秒)。
ガス組成と温度分布を支配するのはコークス燃焼でなくWP燃焼特性。優先燃焼されるため。図2は廃プラスチック吹き込み時、模擬(ホットモデル)レースウェイでのガス組成(H₂含む)変化示す。比較用にノズル熱風吹き込みのみ全コークス操作時ガス組成も図2含む。
燃焼程度(CE)、ひいてはレースウェイ外搬出未燃焼物質量は複数因子依存:(i) WP特性(揮発分VM含有量、粒子サイズ、密度)、(ii) 操作条件(高炉ガス組成と温度、ランス位置と設計)。レースウェイ内WP燃焼・ガス化挙動はそれら特性影響受ける。
プラスチック種類は組成、構造、秩序度(結晶性)で変動。例:PP、PS、PVC構造はPEと異なり、それぞれメチル(CH₃)、ベンゼン、Clを繰返し単位持つ。PEはエチレンモノマー由来脂肪族炭化水素長鎖。HDPEとLDPE本質的分子構造類似、鎖分岐が密度差原因。したがって様々WP成分熱分解挙動異なる。PE例:熱分解でCO比較的H₂多く放出促進。
プラスチック吹き込みでRAFT低下(吸熱反応促進)。WPI冷却効果PCIより強力、プラスチック種類依存。ポリブチレンテレフタレート(PBT)冷却効果PE超、PEはPS超。定常ノズル条件下、低グレードプラスチック100kg、PS最大170kgまで理論的吹き込み可能(火炎温度2000℃未満低下なし、図3)。熱風温度上昇と/またはO₂濃縮、と/または熱風水分低減でWP冷却効果補償可能。
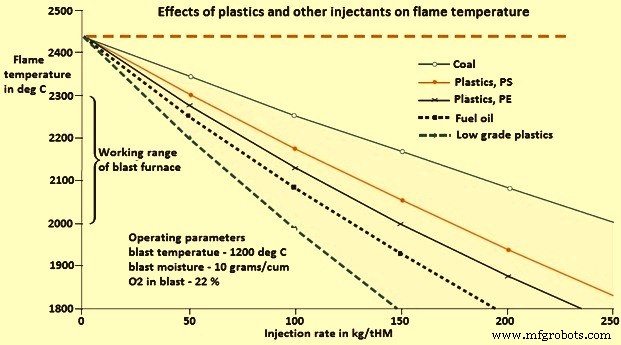
図3 プラスチックと他注入材の火炎温度への影響
熱重量分析(TGA)研究で、PS、PP、PBT、LDPE、HDPE熱分解挙動類似、約80〜100℃狭温度帯で炭化水素急速重量減少。PS熱分解開始・終了最速、次PP、次PE。PVC熱分解より複雑。まずベンゼン(C₆H₆)次Cl放出、残り炭化水素分解他プラスチック類似温度で発生。さらにPVC他プラスチックと異なりチャー分画生成。より複雑構造。一般にPE(および他一部プラスチック)熱分解で可燃液体と揮発性ガス生成。
一部研究でPVCがLDPE、HDPE、PP、PS(着色剤なし)と異なりチャー生成示す。着色なしPSは熱分解後固体残留物なし、大量スス生成。スス量順:PVC>PS>PP>PE。PVCは同サイズPE、PP、PSより高速着火、短熱分解・燃焼時間。高速着火はPVC「熱分解活性化エネルギー」低(20〜33.5 kcal/mol、他プラスチック48〜72 kcal/mol)起因。各プラスチック熱分解挙動差は化学構造差異による反応性変化も原因。PS反応性>PP>LDPE/HDPE。
WP燃焼性能は粒子サイズ影響。完全転換、ひいてはWP有効利用には、熱風進入からレースウェイ境界までの間に粒子加熱、脱揮発、熱分解、燃焼完了必要。
異なるWP燃焼挙動変動。PEはWP中派生物豊富なためWPI高炉研究代替材料として常用。空気中燃焼時PE着火温度粒子サイズ増大で上昇(3〜5mmで360℃、6〜10mmで380℃)。微細粒子O₂接触表面積大起因。したがって微細プラスチック粒子方が粗粒子より高CE期待。
生成ガスCO₂濃度分析(CE測度常用)で、大PE粒子はノズルより遠くで燃焼進行、微細粒子より高炉内燃焼時間長。プラスチック低熱伝導率起因。分析では、低着火温度に加え、PEは0.6〜0.7mm石炭比較で燃焼時間短く燃焼速度高い。PE高温で可燃ガス分解、ピロリシスガスとO₂燃焼は気体-気体反応で高速反応。
電気炉熱風流下PEと混合WP燃焼、生成ガスCO/CO₂測定研究で、両材料小粒子燃焼速度大粒子より1200℃で高速、1250℃では粒子サイズ影響小。予想通り同サイズ粒子CE(燃焼比、元素炭素含有量比定義)高温で良好。小粒子初期200〜600秒高CE、以降逆転し大粒子高CE。
CaCO₃添加で凝集プラスチック強度改善、粒子レースウェイ内長時間循環可能。さらに生成スラグ融点低下、透過性悪化起因炉圧力損失軽減。
ドイツで同組成(C 76%、H₂ 10%、O₂ 8%、灰分 5%)同粒子サイズ(3〜6mm)異調製法3プラスチックタイプ燃焼挙動研究。凝集体(破砕・不要物除去後分画)、顆粒体(100℃溶融後)、再顆粒体(追加プレス後、最高密度)。凝集(破砕)プラスチックが最大CE(大表面積・低密度)、次顆粒体、再顆粒体順。全3タイプCE低(大粒子利用可能滞留時間内完全燃焼不可)。
WP有効利用にはレースウェイパラメータ変化と高炉他部位影響(熱状態、スラグレジーム、ガス動力学)補償する操作変更必要。WP吹き込み10 kg/tHMまで高炉操作攪乱期待せず。レースウェイ/ノズル領域WP燃焼強化、注入率増加対策:(i) ノズルO₂量増加、(ii) 熱風温度と水分調整。
ノズルO₂添加:(i) 熱風濃縮、(ii) WPランス経由吹き込み、(iii) 別個O₂ランス。O₂添加でレースウェイ内WP燃焼参加O₂増加、CE上昇。しかしO₂濃縮CE影響限定的。
熱風O₂濃縮はボッシュガス流量減少と火炎温度上昇両方生成。前者は高吹き込み率伴うチャージ抵抗増加(低透過性)と圧力損失対抗助け。後者はWP揮発分分解冷却効果補償助け。COとH₂含有量もO₂濃縮で増加、中央シャフト鉄鉱石還元改善。頂ガスCV通常O₂濃縮で改善。
O₂濃縮下限は必要RAFT維持に必要量で一般決定、WP揮発分含有量増加でより多O₂必要。火炎温度過高ならチャージ降下不安定。過低ならWP燃焼と鉱石チャージ溶融阻害。上限は十分頂ガス温度維持依存。O₂増加で高炉内ガス質量流量減少、炉上部熱流減少しチャージ乾燥妨げ。頂ガス温度上限は頂ガス設備保護必要性でも制御。O₂濃縮他制限:コストと入手性。
高注入率燃焼鍵対策は高熱風温度。O₂濃縮はWP燃焼制御より高炉ガス流量制御手段としてより重要役割。通常高熱風温度はO₂濃縮よりコスト効果的(低O₂消費許容)。熱風温度上昇でコークス消費削減(典型:PCIで40℃上昇毎10 kg/tHM)、レースウェイ深度微小増加。より高熱風温度通常WP VM増加で必要。低VM石炭低チャー反応性起因。
熱風水分低減でWPI冷却効果補償可能。RAFT過剰なら熱風水分増加。熱風水分上昇でボッシュガスH₂増加し鉄鉱石還元促進。高H₂含有高炉最適RAFTは低H₂高炉より低可能。また熱風速度調整でWP燃焼改善のみならず、ハース良好条件必須レースウェイ長維持可能。
未燃焼チャー
吹き込み率増加に伴いWP燃焼性低下傾向、未燃焼物質(チャー、微粉、飛灰)レースウェイ離脱。これら一部、コークス破片と共にレースウェイ奥、バードネスト(レースウェイとデッドマン間比較的緻密帯域)に蓄積、この領域上昇ガス流と巻き込み固体妨害。大部分上方掃流され凝集帯下蓄積、透過性低下し高炉生産性低下。
下部炉帯透過性変化はHM品質とスラグ粘度さらに影響。未燃焼物質はガス流大変化位置に蓄積傾向。最終ガス流巻き込み、凝集帯コークススリット通過、シャフト上昇、チャージ透過性影響、最終頂ガスと共に排出。高WP吹き込み率で燃焼ガス量増加、ガス流量増加、下部炉熱負荷変化。さらにスラグ増産。
未燃焼微細物質堆積は複数生成メカニズム、反応、多相流、蓄積、再巻き込みからなる複雑現象。高炉内微細物質挙動理解予測へ各種ガス流モデル開発。適切チャージパターン(中央コークス投入等)と強力コークス使用でガス流関連問題多く解決済。
経験では未燃焼チャー大部分高炉内消費。3メカニズム:(i) CO₂とH₂Oガス化、(ii) 液体鉄反応(浸炭)、(iii) スラグ反応。未燃焼チャー鉱石還元反応参加しコークス更置換、頂ガス未燃焼固体低減なら有利。3チャー消費メカニズム説明。
チャーCO₂とH₂Oガス化反応はレースウェイ開始、微細粒子滞留時間極短で顕著反応不可、ガス化主に高炉シャフト発生。チャーCとCO₂(ブードゥアール反応または溶解損失反応)とH₂O反応はチャー燃焼より低速。WP由来チャーとコークス由来チャーがCO₂とH₂O競合。WPチャーはコークスチャーより反応性高く優先ガス化。したがってコークスブードゥアール反応劣化はWPI率増加で減少。
凝集WPチャー(粒径400〜500μm)CO₂ガス化速度はPCチャー(50μm)比約10倍高い報告(サイズ大でも)。サーモバランス測定。PVCチャーCO₂ガス化速度もPCチャー比わずか高。WP未燃焼チャー(300〜400μm)反応速度はPCチャー(50μm)比約半分との報告も。WPチャー大サイズで充填コークスベッド内滞留時間長いが、比表面積比較的小さくガス化速度小、レースウェイCE高くない限り高炉下部蓄積し透過性低下。
未燃焼チャーCのCO₂とH₂O反応性は表面積(粒子サイズ)だけでなく構造、組成、操作条件依存。石炭チャーCO₂ガス化反応性は1500℃まで温度上昇で増加、特に1300〜1500℃顕著。完全チャーガス化通常1500℃で約10秒接触時間必要。高温粒子滞留時間高炉内極短、チャーガス化主に炉シャフト降温域発生。
チャー特性は高炉上昇に伴い変化、CO₂とH₂O反応性も変化。反応雰囲気不均一。例:CO、CO₂、H₂、H₂O濃度高炉内異なる位置で変動。WP吹き込みでボッシュガスH₂濃度増加。H₂還元化学反応速度CO超えるため、ボッシュガスH₂上昇で溶解損失反応程度減少。CO₂とH₂O高炉上部鉄酸化物還元で存在。ここでチャーCO₂ガス化化学反応速度制御予想。高炉下部チャーガス化部分拡散制御。したがって全体チャーガス化反応速度はこの領域チャーCO₂化学反応性影響受けやすい。チャーCO₂反応性は化学構造影響、無秩序構造ほど高反応性。
チャー灰分中特定鉱物(Fe、アルカリ等)がCO₂ガス化触媒、他鉱物(SiO₂、Al₂O₃)が反応遅延。組成依存で灰分はチャー粒子内スラグ形成割合増加によるチャー粒子閉塞でC転換遅延も。高炉下部では循環ガス凝縮アルカリ触媒効果可能。ガス化C損失でチャー灰分含量増加。一般にWP灰分(鉱物)含有量PC未満、高炉内消費されやすい。
HM浸炭は高炉凝集帯固相開始、活性コークス、デッドマン、ハース帯通過金属滴下降継続。レースウェイ離脱未燃焼チャーと微細物質がボッシュとハース帯滴下液体金属接触可能。CとFe、Si、S等元素がチャーから液体Fe溶出しHM組成影響。C溶出は液体Fe浸炭寄与、HMチャー消費レベル制御。CE低時クリティカル。HMデッドマンとハース到達時飽和近接なら未燃焼物質消費不可、これら領域透過性低下。Cは未燃焼WP材料とコークス双方由来。
未燃焼チャーから液体金属へC溶出は操作条件と以下因子影響:
- チャー粒子サイズ:原形維持未燃焼チャーは液体Feとスラグと殆ど反応せず(液体浸透不可)。しかし大粒子へ凝集または大コークス片捕獲ならボッシュコークス様振舞い金属飽和まで浸炭。ただしオーストラリア高炉ノズルプローブサンプルで超微細石炭チャー粒子が滴下液体金属反応、超微細コークス粒子より容易溶解示唆。実験では石炭チャーC溶解速度はコークスより遅い(より大粒子サイズでも)。
- チャー構造:一般にC構造秩序化で溶解速度改善。
- チャー鉱物質:一般にSiO₂、Al₂O₃、MgO(マグネシア)C溶解速度論遅延、CaF₂(フッ化カルシウム)とFe酸化物促進。CaO(酸化カルシウム)効果不明確。Caと金属中S反応でCaS(硫化カルシウム)層生成、C移行阻害。灰融点(AFT)もC溶解制限制御機構一つ。炭質材料上灰層形成で溶解利用表面積減少、C溶解速度遅延。低AFTで灰液体スラグ形易除去、新鮮C表面HM常時露出、液体鉄へC物質移行許容。
- 液体金属組成:経時変化。C溶解速度典型的に液体金属C含有量増加で低下。高S含有もC溶解遅延。石炭とコークス燃焼で硫黄酸化物(SOx)放出、降下金属とスラグ反応可能。WP典型的に石炭・コークス未満S含有で問題少。
未燃焼チャー、灰分、微粉、コークスは滴下液体スラグと相互作用可能。スラグ組成は高炉下降に伴い変化、Fe酸化物濃度連続低下(還元)。固体チャーと液体スラグ界面反応がチャー消費主要役割(還元反応速度論とスラグ-チャー反応接触面積影響)。
未燃焼チャー-スラグ相互作用影響因子:スラグ組成、チャーC含有量、チャー灰分含有量と組成、操作条件。チャー消費スラグ経由基本的に以下:
- スラグ中Fe酸化物還元(チャーCによる):濡れ特性が主要還元メカニズム顕著影響。スラグ濡れ特性は組成、温度、時間、炭質材料で変動。時間関数として濡れ変動(チャーによるスラグFe酸化物還元とチャー灰分成分スラグ溶解でスラグとチャー組成連続変動)。温度上昇通常スラグ/C界面濡れ性改善。還元速度通常スラグFeO(2〜10%)含有量増加と反応温度上昇(1300〜1600℃)で増加。一般に石炭チャーは1400℃と1500℃で10%超FeO含有スラグで不良濡れ。コークス微粉優先消費示唆するコークス高速反応。
- スラグ中SiO₂還元(チャーCによる):温度依存。1500℃未満ではFe酸化物還元のみ。高温ではSiO₂とFe酸化物両還元、チャー消費増加。SiO₂はCにより気体SiO経由SiまたはSiC(炭化ケイ素)還元。チャー灰分中SiO₂自己還元もCにより発生、更チャー消費。SiO₂還元速度論はスラグチャー濡れ性影響。濡れ挙動はスラグSiO₂含有量増加と温度上昇(1500〜1700℃)で改善。チャー灰分中多量SiO₂とFe酸化物はスラグ/C相互作用促進、これら酸化物還元反応消費改善。
- スラグとチャー成分間相互作用:チャー灰分成分(S等)同化導く。さらにスラグMgO還元(チャーCによる)更消費。チャー灰分酸化物自己還元(Cによる)もチャー消費寄与。
スラグ粘度も役割。未燃焼チャースラグ内存在でタッピング妨害(粘度増加)、チャー同化でボッシュスラグ流動性通常増加。スラグ流動性変化で流動帯と凝集帯位置・形状影響。ノズル周辺高粘度スラグで深刻ガス流問題。スラグ粘度は組成、温度、O₂分圧複雑関数。未燃焼チャー、コークス、石炭未燃焼灰分すべてスラグと相互作用可能。これら炭質材料すべて酸化物スラグ供与。一般にSiO₂やAl₂O₃(酸性成分)多量でスラグ粘度増加、高塩基度(高CaO或MgO)でケイ酸ネットワーク脱重合により粘度低下。固定塩基度でFeO(0〜20%)増加で粘度低下。塩基度通常CaO/SiO₂比決定。スラグボッシュ領域でチャーと灰完全同化せず、ボッシュスラグ通常タッピングスラグより高塩基度。フラックス添加でスラグ形成問題解決助け。
製造プロセス