工業製造

レーザー切断技術は、過去半世紀にわたって発展してきた非常に有用な技術です。また、鋼材レーザー切断はレーザー切断技術の重要な応用分野です。さまざまな鋼材が生活のあらゆる場面で広く使用されているためです。 高密度レーザービームを鋼材表面に照射し、ビームスポットで材料を溶融させます。これにより、オペレーターはさまざまな鋼材からカスタム部品や形状を最高精度で切り出すことができます。レーザー切断された鋼材部品は、多くの現代的な機械や装置の滑らかさと信頼性の向上に役立ちます。 この記事では、鋼材レーザー切断の基礎知識を紹介し、最適な金属レーザー切断機を推奨します。あなたのレーザー切断鋼材設計とプロジェクト
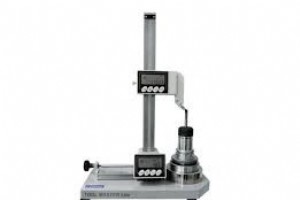
G10プログラマブルオフセットは、CNC工作機械において工具データ入力(工具オフセット)と治具オフセットデータ入力(ワークオフセット)に使用されます。この方法ではオフセット取得が非常に容易です。G10は基準位置プログラムで使用されます。同じ工程を複数の治具で繰り返し行いたい場合、このコードは非常に有用です。このコードを使用することで、オフセット設定に要する時間を節約できます。 1] 工具オフセットデータ入力 (工具オフセット) - 工具ホルダプリセッタゲージを使用して工具オフセットを取得します。XとYの値
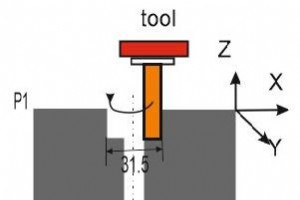
ヘリカルフライス加工プログラムでは、穴径を31.5mmまで拡大します。ヘリカルフライス加工のプログラム作成方法を見てみましょう; O1234 N10 M06 T0606 ; N20 G91 G54 G21 G17 G80 G43 ; N30 M03 S1200 ; N40 G00 X0.0 Y0.0 ; N50 G00 Z10 M08 ; N60 G01 Z0 G95 F0.2 ; N70 G01 X15.5 G41 ; N
数値制御(NC)とは、数値、文字、記号によって制御される操作を意味します。この技術を用いることで、工作機械とワークを自動的に操作できます。数値指令は特定の作業を行うように設計されています。NC工作機械は、特定の作業のためにプログラムを変更する能力を持っています。このシステムでは、プログラムをパンチカードまたはパンチテープに供給します。数値制御の応用は、旋盤、フライス盤、溶接、板金加工、リベット打ちなど多岐にわたります。 歴史 : 数値制御の発明は、1940年代のJohn T. Parsonの先駆的な業績によるものです。フライス工具により座標運動を与えることで、曲線を自動的に生成しようとした際
CNCはComputer Numerical Control(コンピュータ数値制御)、VMCはVertical Machining Center(立形マシニングセンタ)を意味します。VMCはCNCの一種であるため、CNCとVMCに違いはありません。ここでは、CNC旋盤とVMC/CNCフライス盤の違いを見ていきます。 CNC旋盤 VMC(フライス盤) 1) 主な用途は旋削加工 1) 主な用途はフライス加工 2) 2軸制御:X軸とZ軸 2) 3軸制御 3) ワークが回転 3) 工具が回転 4) 工具軸はXとZ 4) VMCでは工具軸はZのみ 5) X軸とZ軸の幾何
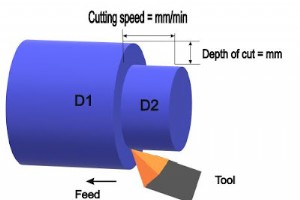
主軸回転数 [N] : 主軸回転数は切削速度の計算において非常に重要な役割を果たします。主軸回転数はRPMとも呼ばれます。これは主軸が1分間に何回転するかを示します。 例えば主軸回転数2000の場合。CNCプログラムで主軸回転数を指定するには、S2000と記述します。 切削速度: 切削工具がワークの直線距離から1分間に除去する材料の速度です。mm/minまたはm/minで表されます。 公式 : &nb
現在、市場にはさまざまなタイプのCNC工作機械が存在します。これらは3Dプリンティング、切断、彫刻など、さまざまな用途に使用できます。CNC工作機械は、わずか数分の作業で数千個の高品質部品を製造できる貴重なツールです。しかし、工場に機械を導入してすぐに顧客向け部品の切削を始められるわけではありません。これらの機械の使い方を知り、労力をかけずに高品質な部品を製造できる必要があります。このブログでは、どのタイプのCNC工作機械があなたのニーズに最適かを説明します。 この記事は、ArtMachiningとCNC Nowの専門家の協力により、CNC加工に関する最高品質の情報を提供するよう書かれていま
以下は高能率フライス加工(HEM)に関する複数のブログ記事の一つです。この人気の加工手法を完全に理解するには、以下の追加HEM記事もご覧ください! 高能率フライス加工入門 I 高速加工vs HEM I 切込み深さへの深掘り I 4大工具摩耗の回避方法 I トロコイダルフライス加工入門 チップシニングの定義 チップシニングは、変化する径方向切込み深さ(RDOC)で発生する現象で、チップ厚と送り量(刃当たり送り)に関係します。この2つの値はしばしば同じと誤解されますが、互いに直接影響し合う別個の変数です。刃当たり送りは直接工具送り速度に換算され、一般的にインチ/刃(IPT)またはチップロードと呼
深穴フライス加工は一般的でありながら要求の厳しいフライス加工です。この加工では、工具がホルダから大きく突き出しています(オーバーハング)。深穴フライス加工で最も一般的な課題は、工具のたわみ、切りくずの排出、工具の到達範囲です。 工具たわみを防止する 過度なオーバーハングは、剛性不足により工具たわみの主原因となります。即時の工具折損やワークのスクラップ化に加え、過度なオーバーハングは寸法精度を損ない、良好な仕上げ面を得られなくします。 工具たわみにより壁面にテーパーが発生します(図1)。その結果、意図しない寸法となり、ほぼ確実に不良品となります。可能な限り最大径の工具、ネック付き工具を使用し、
コーナー加工(コーナーエンゲージメント) フライス加工中、特にコーナー加工では、切削工具は切削力の著しい変動を受けます。よくある困難な状況の一つが、工具が「内側コーナー」条件に遭遇するケースです。これは工具のエンゲージメント角が大幅に増大し、パフォーマンス低下を招く可能性があります。 間違ったアプローチでこの難領域を加工すると、以下の結果を招きます: チャタリング — 「悪い」コーナー仕上げに現れる たわみ — 望ましくない「実測」壁テーパーとして検出される 異常切削音 — コーナーで工具がスクウォークやチリピング音を出す 工具破損/故障またはチッピング 最も効果の薄いアプローチ(図1)
本記事は高能率ミリング(HEM)に関する複数のブログ記事の一つです。この人気の加工手法を完全に理解するには、以下の関連記事も併せてご覧ください。 高能率ミリング入門 | 高速加工 vs HEM | チップシニング対策 | 切込み深さの深掘り | トロコイダルミリング入門 工具摩耗の定義 工具摩耗とは、通常運転による切削工具の劣化と漸進的故障です。すべての工具は寿命のどこかで摩耗を経験します。過度な摩耗は不整合を生み、ワークに望ましくない影響を与えるため、最適なエンドミル性能を達成するには工具摩耗を回避することが重要です。工具摩耗は破損にもつながり、それが深刻な損傷、やり直し、スクラップ部品を
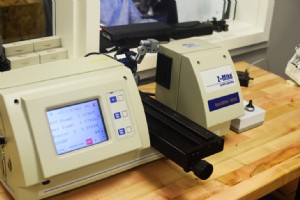
工具振れ(ランアウト)はあらゆる機械工場で避けられず、100%排除することは不可能です。したがって、プロジェクトごとに許容振れレベルを設定し、その範囲内に収めることで生産性を最適化し、工具寿命を延ばすことが重要です。振れレベルは小さいほど良いですが、機械とツールホルダーの選択、突き出し長、工具リーチ、その他多くの要因が、すべてのセットアップにおける振れ量に影響します。 工具振れの定義 工具振れとは、切削工具、ホルダー、またはスピンドルが真の軸からどれだけズレて回転しているかの測定値です。これは、静止時に測定すれば切削径が公差内でも、回転時に公差を超えて測定される低品質エンドミルで顕著に見られま
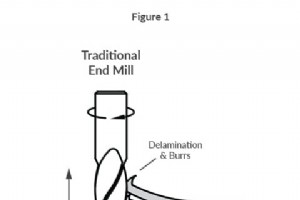
複合材(コンポジット)は、少なくとも2つの異なる構成材料が組み合わさり、幅広い用途に適した機械的・物理的特性を発揮する材料群です。通常、バインダー成分である「マトリックス」に、補強材と呼ばれる粒子や繊維が充填されています。複合材は、金属の強度、プラスチックの軽量さ、セラミックスの剛性を兼ね備えるため、航空宇宙、自動車、スポーツ用品業界で採用が拡大しています。 しかし、複合材は技術者に独自の課題を突きつけます。多くの複合材は高研磨性で工具寿命を著しく縮め、発熱管理が不十分なら溶融・焼損するものもあります。これらの潜在的問題を回避しても、不適切な工具はデラミネーション(層間剥離)等の品質問題を残し
切削工具は加工中に大きな力を受け、振動、いわゆるチャタリングやハーモニクスを生じます。振動を完全に排除することは不可能ですが、最小化することは加工成功の鍵です。適切な加工手順を踏まないと、振動は破壊的なチャタリングへとエスカレートします。この状況では、部品に「チャターマーク(振動痕)」と呼ばれる明確な振動跡が表面に残ります。工具も過剰振動により摩耗率が上昇します。 工具チャタリングは、シンプルだがしばしば見落とされる3ステップで抑制できます: Harvey Tool材種別専用工具で工具チャタリングを封じ込める ジョブに最適な工具を選定する 当たり前のことですが、用途に最適な工具選定は混乱を招き
ドリル加工で適切なピッキングサイクル戦略を採用することは、工具寿命と加工性能の両面で重要です。推奨サイクルは、使用ドリル、被削材、目標とする最終製品によって異なります。 Harvey Toolドリリングガイドブックで精度向上を始める ピッキングサイクルとは 一回のプランジで全深さまで掘り進めるのではなく、ピッキングサイクルでは数回に分けて、少しずつ掘り進めます。ピックドリリングはチップ排出を助け、工具精度をサポートしつつ芯ズレ(ウォーキング)を最小化し、チップ詰まりと破損を防ぎ、全体としてより良い最終部品をもたらします。 推奨ピッキングサイクル / ステップ 微細ドリル 高性能ドリル — フ
すべての技術者は工具たわみを認識しておく必要があります。過度なたわみは、工具やワークの壊滅的故障を招くからです。たわみとは、荷重下での物体の変位で、曲がりや破断を引き起こします。 例: 人の体重がかかっていない時の飛び込み台は真っ直ぐです。しかし、飛び込み人が先端へ進むにつれ、板はより大きくたわみます。工具のたわみも同様に考えられます。 たわみがもたらす結果 工具寿命短縮および/または工具破損 仕上げ面品質の低下 部品寸法精度の不良 工具たわみ対策 突き出し長を最小化する 突き出し長とは、工具がツールホルダーから出ている距離です。単純に、突き出しが長くなるほど、工具のたわみやすさは増しま
公差スタックアップ(公差積み上げ)とは、様々な部品寸法公差の組み合わせを指します。部品の寸法に公差が指定された後、その公差が工具の公差(上限側でも下限側でも)と適合するかを検証することが重要です。公差が誤ってスタックアップすると、部品やアセンブリに不精度が生じます。 公差の重要性 公差は製品のコストと性能に直接影響します。厳しい公差は部品製造を困難にし、往々にしてコストを押し上げます。この点を踏まえ、部品の製造しやすさ、機能性、コストのバランスを見つけることが重要です。 成功する公差スタックアップのためのヒント 不必要に厳しい公差を避ける 前述の通り、厳しい公差は部品製造を困難にし、コストを
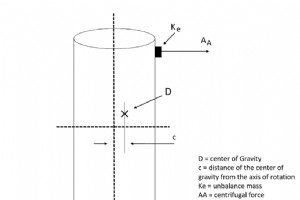
高速加工は、スピンドル回転数と材料除去率の向上による実証済みの効率・生産性メリットにより、世界中の機械工場で急速に普及しています。しかし、こうした高回転域では、通常なら無視できる微小な誤差と不完全さが、工具寿命低下、悪仕上げ、機械自体の摩耗といった悪影響を及ぼします。これら悪影響の多くは、全遠心力の増大による振動、業界で「チャタリング」と呼ばれる現象に起因します。振動の主要因であり、より制御可能な要因の一つが「工具アンバランス」です。 なぜバランスが加工にとってクリティカルなのか アンバランスとは、工具の重心が回転軸からどれだけズレているかの程度です。低回転域では微小なアンバランスは検出困難で
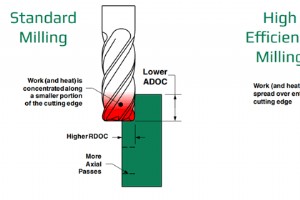
あらゆる切削工具アプリケーションで熱は発生します。しかし、どう対処するかを知れば工具寿命を改善できます。熱は必ずしも悪ではなく、完全に避ける必要はありません。しかし、熱を制御すれば工具寿命を延ばせます。過熱した工具やワークは、煙や変形で明らかになることもあれば、サインが明確でないこともあります。熱を逃がすためのあらゆる予防策を講じることで、工具の実用寿命を延ばし、スクラップ部品を防ぎ、大幅なコスト削減につながります。 HEMツールパスで発熱を抑制 高能率ミリング(HEM)は、加工中の発熱管理に取り組むべき有力な手法の一つです。HEMは、チップシニング理論を応用し、小さい径方向切込み深さ(RDO
エンドミルの破損・損傷は、多くの場合回避可能なミスですが、機械工場にとって極めてコスト高です。時間、コスト、工具を守るため、工具寿命を延ばすシンプルかつ確実なコツを学びましょう。 工具選定前の十分な準備 あらゆる加工ジョブの第一歩は、材料と用途に適したエンドミルを選ぶことです。しかし、だからといって「適切な工具選定のための十分な下調べ」を怠っていいわけではありません。Harvey ToolとHelical Solutionsには数千種類の工具があり、準備不足では最適でない工具を選びがちです。準備の第一歩として、「エンドミル選定前に問うべき5つの質問」に答え、選択肢を素早く絞り込み、真に必要な完
CNCマシン