工業製造
今日の製品包装の状況は劇的に変化しています。より多くのコンバーターが、硬質段ボールや成形プラスチックから柔軟なバッグやパウチへ移行しています。 柔軟包装協会(FPA)による2023年「米国柔軟包装業界の現状」報告書によると、国内市場は前年比成長を続け、約300億ドルに達し、年間約3%の成長が予測されています—この傾向に減速の兆しはありません。 柔軟包装は高品質プラスチックフィルムに依存しています。プロセスはフィルムコンバーターによるブロー成形押出でフィルムを製造し、ウェブ状に巻き取ることから始まります。包装コンバーターがこれらのウェブをバッグやパウチに加工し、業界採用を推進するメリットを提供
超低温環境と高性能プラスチック 超低温工学は、極めて低い温度(通常-150℃以下)で材料を生産・研究する科学です。現代産業—航空宇宙から医療機器まで—は、燃料貯蔵、宇宙船部品、MRI装置、粒子加速器、超伝導磁石のために超低温環境を必要としています。 Curbell Plastics®は最近、キース・ヘクテル博士による包括的なホワイトペーパーを公開し、一般的な高性能ポリマーに超低温条件がどう影響するかを詳述しています。この記事では設計者とエンジニアが情報に基づいた材料選定を行えるよう、主要な知見を抽出しています。 機械的特性 全般的に、ポリマーは超低温で著しく硬化し、剛性が高まります。
現代医療はプラスチックに依存しています。MRIスキャナーの外装から微細なカテーテルまで、手技をシンプルにし、患者の苦痛を軽減しています。使い捨てシリンジ、IVバッグ、人工心臓弁、軽量メガネフレーム、高度な義肢など、すべてがポリマー技術の恩恵を受けています。プラスチックは滑らかな人工関節を実現し、最小限のコストと重量でセンシティブな医療製品を保護する優れた包装を提供します。最先端治療の今日、これら多機能材料なしでは成り立ちません。 かつて金属、ガラス、セラミックが医療機器を支配していましたが、現在ではポリマーがより軽量で、生体適合性に優れ、コスト効率の良いソリューションを提供しています。一般的な
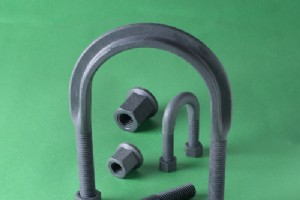
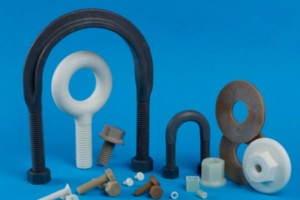
プラスチック部品を接合する際、適切な方法の選択は耐久性、コスト効率、生産速度の観点から極めて重要です。以下では、機械的締結、溶剤接合、UV硬化、超音波溶接の4つの業界標準接合技術を、必要設備、労働考慮事項、ベストプラクティスの観点から解説します。 1. 機械的締結 リベット、ネジ、ナット、ピンなどの機械的締結具は、プラスチック接合の最も一般的な手段です。部品に直接成形込みしたり、接着固定したり、加熱プローブや超音波エネルギーで挿入したりできます。確実な性能を得るには、プラスチックと締結具の両材料が取り付け圧力に耐えられることを確認してください。大量生産ラインでは、自動締結具配置により労力を削
プラスチックのない世界を想像してみてください。第2次世界大戦以来、ポリマーは不可欠な存在となりましたが、一般的なプラスチックの多くは100年足らずの歴史しかありません。以下は、プラスチック開発の主要なマイルストーンをたどる簡潔な年表です。 1) パーケジン(Parkesine) 1862年、アレクサンダー・パークスによって発明され、ロンドン万国博覧会で展示されました。植物細胞壁から抽出したセルロース由来で、ゴムの安価な代替品として販売されました。成形可能で半透明、冷却後に形状を保持する特性を持ちました。 2) セロイド(Celluloid) 1865年、ジョン・ウェスリー・ハイアットがビリヤー
エンジニアが特定用途のプラスチックを選定する際、最初の参照資料となるのが材料データシートです。 ほとんどのプラスチックでオンライン入手可能なこれらのシートには、物理的、機械的、熱的、電気的特性の重要な値がまとめられています。また、使用されたASTM、ISO、UL試験方法、測定単位、生データも開示されています。例えば、密度値が「1.20 g/cm³、ASTM D792による測定」と記載されているといった具合です。 以下に、材料の強度と特定用途への適合性を決定する最も重要な機械的特性を簡潔にまとめます: 引張強さ(UTS) – プラスチックが破断するまで伸張時に耐えられる最大応力。MPaまたはp
4年前、我が家に初めてレゴセットがやってきて、子供の夢中ぶりがやがて本格的な趣味へと発展しました。プラスチックエンジニアとして、あの象徴的なブロックを支える素材が何なのか、どうしても知りたくなりました。 レゴの歴史は1932年、デンマークの大工オレ・キルク・クリスチャンセンがビルンの工房で木製玩具を作り始めたことに始まります。1934年には「LEGO」という社名を採用。これはデンマーク語の「leg godt(よく遊べ)」を組み合わせた造語です。1947年のプラスチック玩具への転換を経て、1949年に最初のインターロッキングブロックが誕生しました。 ビジョンから量産へ:モダンブロックの誕生 19
材料データシートに「ASTM」のコードを見かけたことはありませんか?ASTMの規格番号は、データを生成した特定の試験方法を特定し、世界中で再現性を確保するためのものです。 ASTMインターナショナルについて ASTMインターナショナルは、ペンシルベニア州ウェスト・コンソホッケンに本部を置くグローバルな規格策定・試験機関で、ベルギー、カナダ、中国、メキシコ、ワシントンD.C.に支部を持っています。1898年、ペンシルベニア鉄道の技術者と科学者たちが化学者チャールズ・ベンジャミン・ダドリーの主導で設立し、当初は「米国試験材料学会」と称していました。2001年に現在の名称に変更し、世界的な活動範囲を
54.5 これは、米国政府が2025年までに全乗用車・軽トラックに達成を期待する企業平均燃費(CAFE)基準です。2014年時点の平均は24.1マイル/ガロン。自動車業界は今後10年で平均燃費を2倍以上に高めるという激しいプレッシャーにさらされています。カウントダウンは始まっています。 過去5〜7年で、ハイブリッド車と電気自動車の普及により業界は大きく前進しました。しかし、54.5mpg目標達成には、軽量プラスチック部品の広範な採用を含む多くの技術の融和が必要です。 現在の自動車ではプラスチックが材料の約50%を占めますが、車両総重量に占める割合は約10%に過ぎません。軽量化はエンジン負荷を減
過去1年間で3Dプリンティングは大きな注目を集めましたが、産業生産における長期的役割については議論が分かれています。技術は急速に進歩し、幅広い材料に対応できるようになりましたが、従来の切削加工や射出成形に取って代わるには至っていません。以下に主な要因を整理します。 1) 表面品質 3Dプリント部品は往々にして目立つ積層ラインを示し、完璧な仕上げを損なう可能性があります。層ごとに造形するため、薄い水平スライスが表面に現れます。射出成形、プレス、CNC加工はより滑らかで均一な仕上げを実現するため、高光沢や精密表面が求められる用途では依然として優位です。 2) 強度 積層造形の積層構造はZ軸方向に弱
プラスチック摩耗——複雑な摩擦現象——は、2つの表面が摺動または転動し合うことで材料が徐々に削られる現象です。 表面が相対運動すると、力が微細な層を除去します。このプロセスを駆動する2つの主要メカニズムは、付着と摩耗です。付着摩耗は接触点が剥離し、一方の表面からの断片が他方に付着するときに起こります。潤滑条件下では、これらの断片が対向面に微粉末を形成し、熱可塑性プラスチック摺動接触での主要破壊モードとなります。 摩耗は、より硬い材料が対向材を引っ掻き、溝や削り跡を残すときに生じます。ガラス繊維などの粒子が表面間に挟まり摩耗を加速することもあります。高衝撃HDPEやPETのような固有の靭性を持つ
腐食環境で選ばれるHalar® ECTFE:卓越した耐久性と加工性 エチレン・クロロトリフルオロエチレン(ECTFE)、商標名Halar®は、極限の耐薬品性を備えるよう設計されたフッ素系プラスチックです。1970年の導入以来、腐食性酸、塩基、産業ガスを扱う産業のベンチマーク材料となっています。 1. 比類なき物理的・化学的耐久性 ECTFEの使用温度範囲は-105°F〜300°Fで、優れた難燃性を持ちます。全pH範囲(1〜14)に耐え、高い衝撃強度と剛性を備え、圧力配管に最適です。耐摩耗性と耐候性で過酷な環境でも表面を美しく保ちます。 発泡グレード(ワイヤー・コーティング用)ペレット(シー
プラスチックなしでは商業航空旅行のコストは大幅に上昇し、軍用機は重要なステルス性と航続距離を失うでしょう。 1970年以来、航空宇宙でのプラスチック使用量は4倍に増加しました。オーバーヘッド・ビン、ナビゲーション・推進部品、構造要素など内装部品は今や先進ポリマーで日常的に作られています。軍用ジェットも恩恵を受けます:軽量化で航続距離が延び、レーダー回避性能が向上します。 プラスチックが従来金属合金に勝る利点 軽量 – 多くのプラスチック部品は金属対応品の最大10分の1の重量。1ポンドの軽量化で、機体寿命を通じて約1,000ドルの燃料費節約になります。 コスト効率の良い製造 – 射出成形、押出
「接着剤か溶接か、どちらでプラスチックを接合すべきか」はよくある質問です。適切な接着剤選定も複雑ですが、適切な設備があれば溶接の方がより堅牢で経済的なソリューションとなります。以下に産業現場で実証済みの10大プラスチック溶接技術を、各々の強みと理想的用途とともに紹介します。これらの方法は標準的なツールで実装可能です。 1. 押出ビード・シーリング 同種の熱可塑性樹脂ビードを2部品間に押し出し、即座に圧着します。ビードの熱が隣接面を溶融させ、シームレスな接合を形成します。 2. 摩擦(スピン)溶接 高速角度振動で部品を加熱。軸対称でない部品の場合、面が完全に整列するようプログラムして停止し、均一
スマホ・ケース、キーボード、おもちゃ、包装、食器など、毎日プラスチック製品に触れています。その人気は低コスト、汎用性、製造の容易さに支えられています。 プラスチック材料に関する10の驚きの事実 1) 起源は1600年代まで遡る 卵白や血液タンパク質など生物由来材料を合成物質に変える試みが1600年代にありました。最初の真の人工プラスチックは1805年、アレクサンダー・パークスが硝酸で処理したセルロースベースの「パーケシン」を発明したときです。1907年、ニューヨークの科学者たちが最初の完全合成プラスチック「ベークライト」を創出し、新たな材料科学の時代を切り開きました。 2) プラスチックを食べ
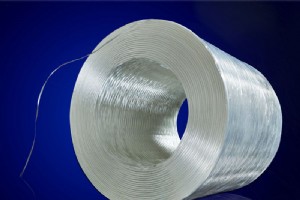
前回の議論で強調した通り、プラスチック樹脂に強化繊維を添加すると、複合材の引張強度、曲げ弾性率、熱変形温度が向上します。本稿では、これらの性能向上を実現するガラス繊維の役割を深掘りします。 ガラス繊維の製造:明確な5ステップ・プロセス ガラス繊維は多くのプラスチック複合材における主要強化材です。一般にGRP(ガラス繊維強化プラスチック)と呼ばれ、ポリマー・マトリックスに微細なガラス・フィラメントが埋め込まれた材料です。ガラス繊維の製造は以下の5ステップで行われます: バッチング(配合)シリカがガラスの主原料で、石灰石とソーダ灰が融点を下げます。ホウ酸(耐薬品性)、焼成アルミナ、長石、ネフェリ
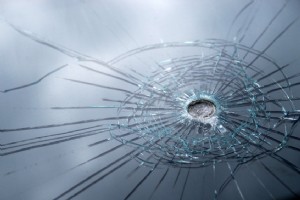
1950年代後半に商業生産が始まったポリカーボネートは、卓越した耐久性、光学的透明性、電気絶縁特性で高く評価される高強度熱可塑性樹脂です。ガラスと同等の透明性を持ちながら、強度はガラスの2〜3倍、重量はガラスの1/6しかないため、多くの産業で第一選択材料となっています。 この優れた強度重量比により、ポリカーボネートは幅広い用途で採用されています。以下にメーカーが好む7つの理由を示します。 1) 防弾「ガラス」 現代の防弾ガラスはポリカーボネート層を組み込み、耐衝撃性を高め軽量化しています。硬い層と軟らかい層の二層構造により、ガラスが粉砕せず屈曲するため、銀行金庫、ガソリン・スタンド、酒類店など
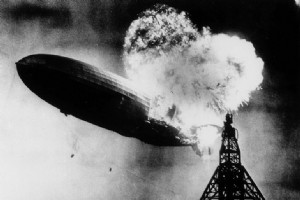
エンジニアリングは単に構造物を建設するだけでなく、命を守り、コミュニティを保護する学問です。以下の歴史的事件は、設計、監視、メンテナンスがいかに人命と財産の損失防止に不可欠かを示しています。 1. ヒンデンブルク号災害(1937年5月6日) ドイツ飛行船「ヒンデンブルク」がニュージャージー海軍基地への着艦を試みた際、炎上しました。乗員乗客97名中36名が死亡。この悲劇は、揚力ガスとしての水素の危険性を浮き彫りにしました。当時、米国はドイツへのヘリウム供給を禁輸しており、ヘリウム不足がドイツを揮発性の高い水素使用へ追いやり、結果的に致命的となりました。この事件は、航空安全における材料選定と国際資
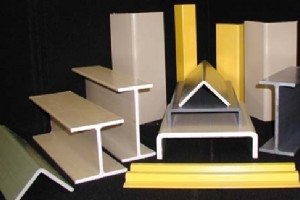
パルトルージョン・プロセス パルトルージョンは、ガラス繊維ロービング、マット、クロスなどの繊維強化材と、ポリエステルやその他の熱硬化性樹脂マトリックスを用いる連続的・高速の成形技術です。選択された強化材を樹脂槽に通し、十分な含浸を確保します。含浸された繊維は所望の形状に成形され、加熱された鋼製ダイへと引き込まれます。ダイ内部では温度が精密に制御され、樹脂が硬化し、ダイの正確な形状でラミネートが固化しながら、機械がプロファイルを連続的に前方へ引き抜きます。 プロセスの利点 比類なき設計自由度:パルトルージョン・プロファイルは単純から高度に複雑まで対応し、後工程の組立を不要にします。 安定した品
ホリデー・ラッシュのプレッシャーを感じていますか? あらゆる技術プロフェッショナルを笑顔にする、エンジニアリング中心のジョークで小休憩を取りましょう。 Q: なぜヒッグス粒子は教会に行った?A: ミサ(mass)のため。 パワー・ナップは最高——眠っている間に電荷が蓄積できるから。 客: 2ワット、4ボルトの電球ありますか?店員: 何用ですか?客: いえ、2個。店員: 2個何?客: はい。店員: いいえ。 エラストマー絶縁体を売る会社のモットーは「抵抗はブチル(butyl)」。 極での利得低下に悩む国家トランジスタ党は、支持基盤を活性化しようと躍起。 2人の工学部学生が校内でばったり。片方が
樹脂