工業製造
次の大型プロジェクトで金属製造会社をお探しなら、どの会社が最適か絞り込む方法に悩まれるかもしれません。金属ファブリケーターを選ぶ際に考慮すべき主要因をまとめました。これらを確認すれば、どの会社が貴社のニーズに応える実力を持つか判断しやすくなります。 #1:経験 会社が金属製造業界に何年いるかだけでなく、過去にどんなプロジェクトを手がけたかを知る必要があります。特定建物タイプ専門や、特定規模のみ対応のファブリケーターもいます。貴社プロジェクトと類似案件の経験は極めて重要です。 #2:労働力 ファブリケーターが抱える労働力の規模も重要です。人員が少なすぎればタイムリーな完遂が困難です。また、高度

高品質な仕事とビジネスの一貫性は、ロイヤル顧客基盤の獲得と維持に不可欠です。金属製造業界は、カスタマイズ機械で自社の機能と効率を支える多数の企業にとって実行可能なソリューションであり続けることで成り立っています。高価な設備が故障すれば利益率は急速に低下し、経営者と従業員にトラブルとフラストレーションをもたらします。良いビジネス慣行を確立し顧客ニーズを保証するため、製造工場の手順の中でいくつかの重要ポイントを強調・実践する必要があります。以下は、専門製造サービス提供時に成功と顧客満足を保証するための主要な提案です。 顧客が何を重視するかを知る サービスを提供したい企業の欲求とニーズを知っていれ
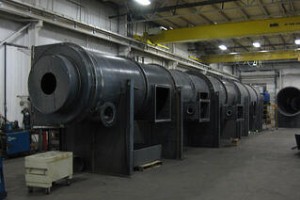
大規模製作プロジェクトは、大型・重量部品の製作を伴うことが多く要求が厳しいものです。高品質な重金属製作には、カスタムと大規模の両プロジェクトを高効率・高精度で処理できる適切な設備と経験豊富なファブリケーターが必要です。 重金属製作の工法 切断 重金属製作の初工程は、金属部材を必要な形状・寸法に切断することです。ノコ切断、ガス・フレーム切断、レーザー切断、ウォータージェット、プラズマ切断などが用いられます。 穴あけ・パンチング ボルト接合のための穴あけには、高速回転ツイストビットで切削するドリル加工と、高圧で機械的にパンチを押し通すパンチングがあります。 曲げ・ローリング 曲げや円筒形状が必要
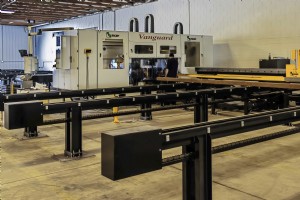
スワントン溶接の生産能力が、2台目のファイセップCNCドリルライン導入によりさらに向上しました。当社の機械、ファイセップ1003 DDVB ヴァンガード(イタリア製)は、中西部地域では数台しか導入されていません。この機械の主要機能を簡単に見るだけで、この導入がスワントン溶接の自動化レベルと顧客対応力を高めることがわかります。 より高速な製造 まず、このドリルラインはファイセップ従来機より大型ビームに対応可能で、具体的には幅40インチ(約1,016mm)、長さ52フィート(約15.8m)まで処理できます。大型化に加え、従来機が1本ずつだったのに対し、複数本を同時処理できるため、1日あたりの処理
金属製造の手法は、最終製品に求められる特性と使用材料の組成に応じて複雑さが異なります。強度、導電性、硬度、耐食性は一般的に求められる特性です。切断、曲げ、溶接の多様な技術を通じて、これらの金属は家電・玩具から炉、ダクトワーク、重機械のような大型構造物まで幅広い製品に使用されます。 鉄は化学元素で、質量ベースでは地球上で最も一般的です。豊富に存在し、鋼製造に不可欠です。 鋼は鉄と炭素の合金で、通常鉄鉱石、石炭、石灰石などを混合します。金属製造で最も一般的に使用される鋼で、建設資材から機械・兵器まで用途はほぼ無限です。 炭素鋼は炭素量により多様な硬度レベルに製造可能です。炭素量が増えると強度は
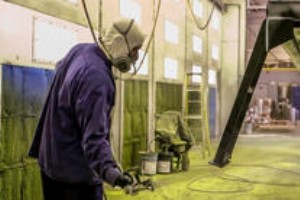
溶接・製造プロジェクトの仕上げで、塗装か粉体塗装かの選択はしばしば難しい判断になります。結局のところ、両方とも検討に値します。それぞれに独自のメリット・デメリットがあるからです。塗装寄りでも粉体塗装寄りでも、この情報が正しい決断の助けになります。 まず、溶接・製造プロジェクトにおける塗装仕上げのメリット: 湿式塗装は伝統的な手法です。液体とスプレーで施工します。どちらも均一な被膜が得られ、超薄膜から15~20μmの厚膜まで対応可能です。塗装は色選択肢が広く、より薄い仕上げが可能です。小規模ジョブでは湿式塗装の方が経済的です。 塗装は小規模プロジェクトの仕上げに最適です。機能的であるだけでなく
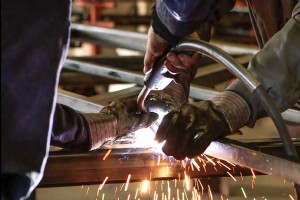
契約で認証が要求されるケース ハイプロファイルな業界の多くが、溶接を監督する認定溶接検査員の配置を要求することは驚くべきことではありません。これは伝統的にリスクの高いと見なされる業界でリスクを最小化するためです。社内認定溶接検査員がいれば、プロジェクトが関連溶接規格のすべての要件に適合するよう調整でき、品質を保証できます。 溶接活動開始前から彼らを関与させられます。職務には生産前セットアップが含まれるからです。溶接士性能適格試験や溶接手順適格試験などの試験活動も開始します。これらは通常数週間かかり、クライアントの溶接プロジェクト着手前に見直し・承認が必要です。これにより、プロジェクトに携わる

信頼性の高い品質で受注を期限通りにこなすことは、あらゆる溶接・製造会社の必須条件です。そのためスワントン溶接では、高品質な塗装ブースへの投資に大きな価値を見出しています。優れた塗装ブースは効率と一貫性を促進し、当社のような企業が品質を犠牲にせず、より幅広い案件に対応できるようにします。今回、グローバル・フィニッシング・ソリューションズ製塗装ブースを2台目として導入し、さらに多くの実行可能な選択肢を拡大する顧客市場に提供できるようになりました。 2台目の塗装ブースが顧客にもたらすメリット スワントン溶接がもう1台塗装ブースを購入することで、お客様にどのようなメリットがあるのでしょうか。すべての
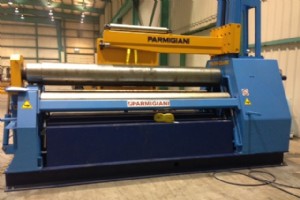
ほとんどの溶接会社は板曲げ機を保有しています。これらは金属を円形や円錐形に成形するためのものですが、機種によって成形品質に差があります。パルミジャーニの4ロール板曲げ機は、現在市場で入手可能な最高のプレートローラーです。この卓越した製品の導入により、スワントン溶接はいくつかの面で改善されました。主な利点をご紹介します: シンプルさ パルミジャーニの板曲げ機はエレガントにシンプルな設計です。スワントン溶接が導入した4ロール機は、2ロールや3ロール機より少ないステップで正しく操作でき、作業が高速化します。この合理化されたプロセスにより、頻繁に実行されるタスクをシンプルにすることで効率が向上しまし
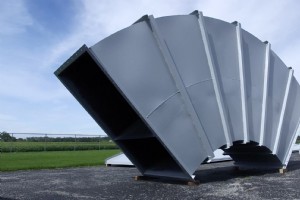
産業用ダクトワークは、施設向けのカスタム空気処理・排気システムの複雑な構成です。ダクトワークが施設の要求を満たし、人と会社の快適性と安全性を提供できるよう、適切に設計・製作することが重要です。産業用ダクトワークの重要性と施設との連携を理解することは、インフラの新設・変更・更新時に正しい判断をする上で不可欠です。 効率的なダクトシステムの重要性 経営者や施設管理者は、建物の冷暖房コストが痛いほどよくわかっています。内部温度調整で毎月数千ドルの節約が可能です。この方程式の一部は、ダクトワークシステムの設計・施工品質に直接影響されます。システムが過大・過小・不適切なルーティングで施工されると効率が
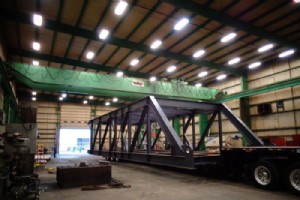
オハイオ州で大型構造フレームを製作し、ノースカロライナ州へ納品? 問題ありません。 スワントン溶接は、大手バルク資材ハンドリング・エンジニアリング企業から、船積み用大型バルク資材コンベアの構造フレームワーク製作を受注しました。このコンベアは木材ペレットを毎時2,200メートルトン積み込む能力を持ちます。 スワントン溶接に最適なプロジェクト このタイプのプロジェクトこそ、スワントン溶接の施設・設備・熟練チームが真価を発揮できる案件です。第一ステップはオハイオ州スワントンの本社工場(ファイセップビームライン設置)で、115トンの構造用鋼を切断・穴あけ加工。次にオハイオ州ワウソンの重構造製作工場
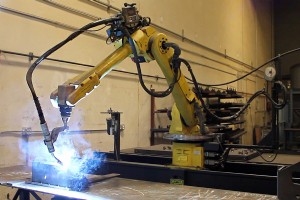
2000年、スワントン溶接はジョージア州グリフィンに85,000平方フィート(約7,900㎡)の建物を取得し、同州へ進出しました。以来、最新技術と工法で運営を拡大し続けています。ジョージア工場にはレーザー溶接・ロボット溶接用の最新設備をはじめ、多くの高品質リソースが整っています。小ロット生産品やカスタム製作部品を必要とするジョージア州の産業界にとって、これ以上の選択肢はありません。スワントン溶接ジョージア工場がいかに顧客の最高品質基準と期待に応え、超え続けているかをご覧ください。 マザック フレキシブル製造システム(FMS) ジョージア工場のマザックFMSシステムには空気圧ロードシステムが含
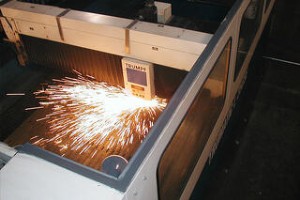
新技術・新設備が金属加工業界を常に進化させています。この競争の激しい業界で生き残るには、最新トレンドを取り入れる必要があります。最も注目される最近の切断技術の一つがフライングオプティクスレーザーシステムです。この切断システムを導入した金属加工企業は、競合他社に対して競争優位性を獲得できます。 金属加工業界で使用されるレーザー切断構成は、レーザービームが材料をどう処理・切断するかにより3種類に分類されます。ハイブリッドレーザーシステム、移動材料型レーザーカッター、そしてフライングオプティクスレーザーシステムです。ほとんどの構成はX軸・Y軸で材料を処理しますが、中にはZ軸切断用に操作可能な切断ヘ
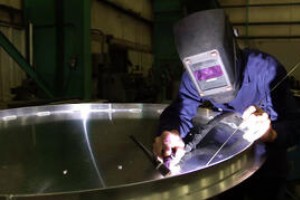
優秀な溶接工は自分の仕事に誇りを持ちます。この誇りと品質基準への準拠意識から、溶接ディスコンティニュイティ(不連続性)と欠陥はあらゆるプロフェッショナルにとって重大な関心事です。どちらも脅威的に聞こえますが、必ずしも同義ではありません。 溶接ディスコンティニュイティとは 技術的に言えば、溶接ディスコンティニュイティとは、溶接部における機械的・物理的・冶金的な調和の欠如です。具体的には以下のような形で現れます: 多孔性のばらつき 未溶融・溶け込み不足 不可なビード形状 微細な裂け目・クラック 溶接欠陥 すべての溶接欠陥は発展したディスコンティニュイティです。ディスコンティニュイティが溶接の

ライツアウト製造(無人稼働)は、より多くの工場が生産プロセスの大半を自動化するにつれて一般的な概念となりつつあります。完全無人システムを実現したメーカーはまだ少ないですが、既存の自動化レベルでも、深夜シフトをロボットに任せたり、夜間の大半を人員なしで稼働させたりするには十分です。 「ライツアウト(消灯)」の名称は、ロボットが作業に光を必要としないことに由来します。インテリジェントな自動化装置と制御ユニットの普及により、より多くの企業がライツアウト製造の考え方を採用し、生産性を最大化できるようになりました。 機械と熟練従業員の理想的な融合 可能な限り自動化を進める手法ですが、セットアップ後、数
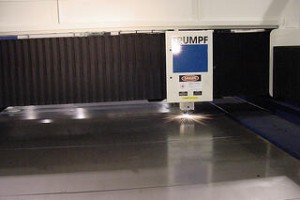
プラズマ、レーザー、ウォータージェットのどれで切断するか? 金属加工に携わるほぼすべての人が直面する疑問です。しかし、唯一の正解はありません。何を最優先するかによります。このジレンマを解決するため、主要な金属切断ソリューションの経済的・技術的側面を整理しました。 高精細プラズマ切断 プラズマ切断は導電性ガスを用いて、電源からプラズマトーチを通じて被削材へエネルギーを伝達します。多様な金属を切断できることで知られ、ここで紹介する3工法の中で最もコスト効率に優れます。 メリット 幅広い金属に対応 0.008インチ(約0.2mm)以上の精度 優れた穴品質 経済的 高速切断 デメリット ウォー
従業員にAWS D1.1認証を要求しない溶接・製造会社を採用すると、後々多くの問題を招く恐れがあります。認証なしで作業させている工場では、生産が安定せず、全体的な作業品質が低下する可能性があります。AWS D1.1認証は、保有者が溶接という厳しい職業に必要な経験、訓練、作業効率を備えていることを保証します。この認証を持たない溶接工を採用すべきではありません。 AWS D1.1認証とは 質の高い仕事を実現するには、まず確固たる基準が必要です。そのため当社では溶接工にAWS D1.1認証を必須としています。この認証(米国溶接協会制定)は、保有者がプロフェッショナルで熟練し、効率的な作業習慣を持つ
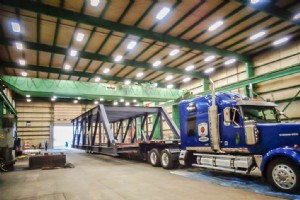
高精度な作業が必要で、必要な設備を自社保有できない場合、溶接と機械加工のアウトソーシングは最も合理的な選択です。しかし、グローバル配送に対応できる適切な請負業者を見つけるのは、思っているほど簡単ではありません。溶接・機械加工業者を選定する際のポイントを押さえれば、必要な支援を確実に得られます。 配送が鍵を握る 機械加工・溶接製品の多くは大型・重量物です。自社輸送すれば莫大なコストがかかります。追加料金なしで配送まで引き受けてくれる業者を見つければ、コストを最小限に抑えられます。自社工場が加工業者から数キロ圏内なら輸送は簡単ですが、数百キロや海外輸送となるとコストと物流が大きな負担になります。
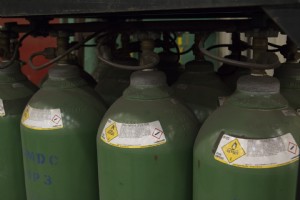
シールドガス(別名カバーガス)は溶接の成否を分ける重要な要素です。これらのガスはMIG溶接やTIG溶接などのアーク溶接で広く使用され、溶接部を酸素や水蒸気などの大気成分から保護します。これらが溶融金属に混入すると溶接欠陥の原因となるからです。シールドガスを使用しない、あるいは不適切なガスを選ぶと、過度なスパッタが発生して作業が困難になるだけでなく、弱く多孔質な溶接となり破損のリスクが高まります。 一般的に使用されるガス ヘリウムとアルゴンは代表的な不活性ガス(希ガス)で、溶融金属と反応しないため非鉄金属の溶接によく用いられます。これらのガスは電離しにくいため、より高温のアークが得られ、アルミ
構造用鋼は数十年にわたる進化を経て、小規模な住宅から超高層ビルまで、あらゆる建築物の材料として第一選択肢となっています。建築家や請負業者がコンクリートや木材ではなく構造用鋼を選ぶのは、他の建材と比較して鋼が圧倒的なメリットを持っているからです。コンクリートを使用せざるを得ない場合でも、構造用鋼のフレームを追加することで大きな恩恵を受けられます。レンガや木材には独自の美的魅力がありますが、設計の自由度という点では後回しになりがちです。設計の自由、強度の完全性、メンテナンスの容易さを求めるなら、構造用鋼が賢明な選択です。 耐久性 構造用鋼は強度に優れ、他の建設材料のように急速に経年劣化や腐食が
産業技術