



製鋼におけるフェロアロイ効率の最大化
製鋼時のフェロアロイ利用最適化
フェロアロイは、ケイ素(Si)、マンガン(Mn)などの他元素を高率で含む鉄合金です。脆く、実用製品製造への直接使用には不適です。フェロアロイは製鋼プロセスの重要原料です。主に鋼の脱酸と合金化に使用されます。
フェロアロイは純元素より融点範囲が低く、密度も低いため、純元素より溶鋼に容易に取り込めます。フェロアロイは溶鋼に添加され、溶鋼から過剰酸素(O₂)を除去する脱酸プロセスを実行します。O₂に対する親和性が高く、酸化物としてスラグ中に生成されます。
フェロアロイは通常2グループに分類されます。(i) バルクフェロアロイ、(ii) ノーブルまたは特殊フェロアロイ。バルクフェロアロイは主要合金であるフェロマンガン(Fe-Mn)、フェロクロム/チャージクロム(Fe-Cr)、フェロシリコン(Fe-Si)で構成されます。ノーブルフェロアロイは特殊鋼・合金鋼製造の不可欠な投入材です。高価値・低消費量です。フェロモリブデン(Fe-Mo)、フェロバナジウム(Fe-V)、フェロタングステン(Fe-W)、フェロチタン(Fe-Ti)、フェロニオブ(Fe-Nb)などです。シリコマンガンのように鉄をごく少量しか含まない合金も一般にバルクフェロアロイに分類されます。
フェロアロイ添加実務
良好な製鋼実務では、フェロアロイは一般に溶解炉には添加されず、溶鋼タッピング時にレードルへ60〜90%添加し、残量を二次精錬プロセスで添加します。しかし、二次精錬プロセスやタンディッシュでの特殊ワイヤ製品使用による添加増加の傾向があります。
フェロアロイを溶鋼浴に添加する際、フェロアロイを溶鋼に浸漬させる必要があります。添加時、フェロアロイ表面に鋼シェルが凍結します。溶鋼からの熱伝達でこのシェルが元のフェロアロイ表面まで再溶融します。対流熱伝達は浴撹拌と過熱度の関数で、シェル溶融を支配します。
フェロアロイの溶鋼中溶解に影響する物理化学的特性がいくつかあります。融点がフェロアロイ溶解速度の主要因子で、その他重要特性には密度、熱伝導率、比熱、混合エンタルピーがあります。密度は添加物が浮上するか(フェロシリコン)、沈降するか(フェロマンガン)、溶鋼浴内に巻き込まれるか(フェロクロム)を決定します。熱伝導率は比熱・密度とともに、冷たい添加物表面に形成される鋼シェル厚さを決定します。最後に、フェロアロイと溶鋼間の強い発熱反応(混合エンタルピー)は同化時間を大幅に短縮できます(75%フェロシリコン)。
フェロアロイサイズ最小化は溶解速度改善につながりますが、これはスラグ層貫通を助けるため大塊フェロアロイを用いてきた従来実務に反します。残念ながら小サイズ化は、望ましくないガスと水分輸送のための表面積増大、粉塵損失増大、取り扱い困難を意味します。フェロアロイの最適サイズは3〜20mmと決定されています。ワイヤおよび粉末注入は、微細合金サイズによる制約を克服する両手段です。
効率的な製鋼プロセスは溶鋼運動(運動)に依存します。(i) フェロアロイ溶解、(ii) 介在物浮上、(iii) 化学的・温度不均質性除去。自然力が溶鋼運動を誘発します。例:温度勾配による対流、タッピング時落下ストリームエネルギー。自然対流は比較的遅く、タッピング誘発運動は時間限定です。対照的に、ランス、プラグ、チュイエールを通じたガス注入などの外部力は、著しくより激しい運動を生成できます。ランスおよび多孔質プラグによるガス注入は、製鋼プロセス中に通常採用される主流撹拌方法です。
理想的脱酸実務の目的は、溶鋼中遊離O₂を結合し、タッピング時脱酸で生成した酸化物介在物を除去し、脱酸元素効率を高めることです。溶鋼脱酸プロセスは特異な現象です。フェロアロイ濃度があるクリティカル値を超えて増加すると、溶鋼再酸化を招きます。
通常タッピング時に3つの主要脱酸法が用いられます。(i) リミング鋼(溶鋼をキルしない)、(ii) セミキルド鋼(溶鋼を部分的にキルする)、(iii) フルキルド鋼。リミング鋼とセミキルド鋼は溶鋼連続鋳造に適さず、熱間圧延で変形可能なMn-Al(アルミニウム)-シリケート介在物生成を主目的とし、Al₂O₃(アルミナ)、MgO·Al₂O₃(マグネシア-アルミナ)などの硬い結晶質介在物を回避することを目的とします。
現在の製鋼実務の大半は溶鋼完全キルドを目指します。キルド不足は溶鋼浴内O₂気泡を生じ、鋳造品中ブローホール、タンディッシュストッパー走行等を招きます。溶鋼過キルドは溶鋼浴を再酸化し、鋼コストを増大させます。鋳造開始前の溶鋼中溶存O₂最小化のため、脱酸最適化が必要です。
フェロアロイは溶鋼中にレードル添加され、様々な理由で使用されます。(i) O₂と反応し酸化物を生成してスラグに吸収させることで溶鋼脱酸、(ii) 鋼最終化学成分調整、(iii) 鋼中介在物修飾により規定機械的特性達成。これらは製鋼プロセスでの主要コスト要因です。また生産障害と予期せぬプロセス挙動の恒常的発生源にもなり得ます。
フェロアロイ添加時、他元素(例:炭素)のピックアップも起こります。フェロアロイ添加時、フェロアロイの他成分が全体鋼組成に与える影響を認識し、必要なら計算することも重要です。C(炭素)ピックアップは特定低C・超低C鋼グレードでクリティカルになり得ます。このような場合、より高価な低Cまたは高純度フェロアロイ使用が必要になります。
フェロアロイ添加は通常レードル添加として行われます。タッピング時、および各二次精錬ユニット(アルゴン洗浄ステーション、レードル炉、CAS-OB、真空脱ガスユニット等)で実施可能です。一般にバルク添加はタッピング時レードルで行われ、「トリミング」添加が後工程で行われます。
レードルへのフェロアロイ添加は鋼組成への即時変化をもたらさず、溶解に有限時間を要することを認識することが重要です。したがってフェロアロイ添加溶解のため十分な時間(混合時間)を確保する必要があります。混合時間に関連する重要な課題は、(i) 粗粒子は粉末、ワイヤ、微粒子添加より溶鋼中で遅く溶解する、(ii) レードル撹拌(アルゴンブローイング等)は溶解プロセスを加速し、溶鋼組成均質化にも不可欠、(iii) 温度低下とともに混合時間増大する、の3点です。
製鋼操業での実質的コストの一つはフェロアロイ添加です。したがって合金回収率を決定する因子をよりよく理解し、最終化学成分制御を改善し、フェロアロイの最適利用を図ることが不可欠です。フェロアロイ回収率と製鋼実務は、フェロアロイ最適利用のために良好な制御が必要です。
現代製鋼実務が要求する精度は、溶鋼浴へのフェロアロイ添加実務をより慎重なものにしています。現代製鋼実務は高回収率で再現性・一貫性のある結果を必要とします。製鋼実務が最終回収率と脱酸度、レードル内乱流、その他多数の因子に影響することは疑いありません。しかしフェロアロイの物理化学的特性は非常に重要で、フェロアロイ回収に大きな影響を与えます。
フェロアロイ回収率、または単にフェロアロイ回収とは、スラグへ損失するのではなく実際に溶鋼組成で増加した元素量です。フェロアロイ回収は経済的観点だけでなく、高再現性機械的特性を持つ高品質製品製造の観点からも重要です。フェロアロイ回収は広範なパラメータスペクトラムに依存し、3グループに要約されます。(i) 添加元素タイプ(添加元素濃度と化学活性、特にO₂親和性、密度、粒子サイズ・形状、不純物濃度等)、(ii) 添加方法(炉内、レードル、ワイヤ注入等特殊注入法)、(iii) 製鋼技術(製鋼炉タイプ・サイズ、スラグ組成・状態・量、溶湯温度、溶湯時間)。
製鋼操業中のフェロアロイ回収は複数因子の影響を受けます。フェロアロイ酸化が一般に不良・不安定回収の主原因です。フェロアロイ回収は合金溶解速度、合金密度、溶鋼中溶存O₂(窒化物形成合金では溶存N₂も含む)の関数です。溶鋼中溶存O₂増加はフェロアロイ回収を低下させ、鋼より融点高いフェロアロイの溶解速度を低下させます。
溶解速度はフェロアロイ回収を決定する単一最重要特性です。フェロアロイが速く溶液化すれば、損失機会が少なくなります。またフェロアロイ密度も重要因子です。フェロアロイ理想密度は6.2〜7.6 g/cm³範囲です。しかし溶鋼が十分脱酸されていなければ、フェロアロイが高溶解速度と理想密度を持っていても回収は低くなり得ます。
フェロアロイ添加の固体から液体への移行は、溶解または融解と見なせます。融解は熱印加時に起こり、溶解は固体材料が固体融点以下の温度で液体と接触したときに起こります。溶解プロセスは2連続ステップに分割できます。第1ステップは表面反応で、固体が液体へ相変化します。第2ステップは、界面から溶鋼バルクへの結果溶質原子輸送で、境界層を通じた拡散により起こります。どちらのステップも溶解プロセスの律速段階になり得ます。
添加元素価値に加え、フェロアロイには鉄と潜在的化学エネルギーが含まれます。フェロアロイ中の鉄は、明確で速溶解・塊状形状で利用可能なため実質的価値があります。化学エネルギーも潜在的価値を持ちますが、問題とコストにもなり得ます。フェロアロイは介在物と有害元素も含み得ます。フェロアロイ中有害元素は、酸化物介在物や他析出物(窒化物、炭化物)への影響により特別な制限を持つことがあります。フェロアロイには少量の不純物(硫黄S、リンP、ガスO₂、窒素N₂、水素H₂、水分)も含まれ得ます。
一般にクリーン鋼製造のためには、溶鋼を脱酸し、脱酸生成物を除去し、スラグによる再酸化を効果的に防止する必要があります。一次製鋼炉からの溶鋼タッピング時、Si/Mn/Al複合脱酸がフェロアロイで実施され、目標低融点軟質酸化物介在物(圧延で変形)を達成し、Al脱酸または個別脱酸剤脱酸による固体Al₂O₃介在物を回避します。
反応の普遍方程式は「x[M] + y[O] = MₓOᵧ」と定義されます。この式でMは添加元素、Oは溶鋼中溶存酸素です。式の平衡定数は、(i) 脱酸反応自由エネルギー変化、(ii) 溶鋼中溶存元素、(iii) 添加元素活度「a」(a[M] = fM × %[M]、fMは1%標準状態Fe相対添加元素活度係数)、(iv) O₂活度係数(1%標準状態Fe相対)、(v) 脱酸生成物活度(一般に固体状態で1と見なす)に依存します。特定温度での鋼組成において、添加元素活度係数は定数であり、各酸化物形成元素の平衡定数は計算可能です。最も一般的な脱酸反応とその平衡定数・値を以下に示します。
フェロアロイは溶鋼にチリング効果を持ちます。フェロアロイ添加により溶鋼温度が低下します。溶鋼温度低下は様々な溶質の熱容量と溶解熱に依存します。重要な例外はAlで、存在するO₂(溶鋼中溶存、またはランス吹き込み)と発熱反応し鋼を加熱します。通常、Al脱酸は低温でより効率的です。また脱酸後溶鋼が冷却されると、Al-O「溶解度積」(図1の平衡曲線)も低下します。これはAlとOが反応し続け、非常に微細なAl₂O₃粒子が形成される可能性があることを意味します。これらが浮上除去する時間がないと、最終製品に捕捉されます。
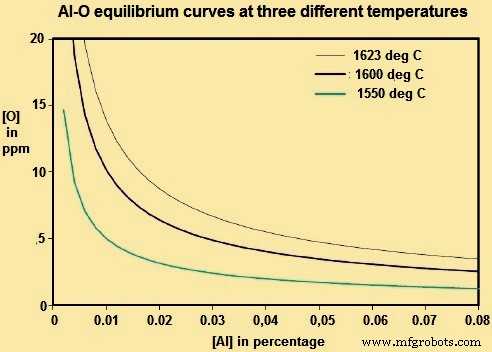
図1 3つの異なる温度でのAl-O平衡曲線
製造プロセス