



圧延機ロールの異常と故障:原因、症状、予防策
圧延機ロールの異常と故障
ロールは圧延機の消耗部品であり、圧延される材料の断面積と形状を減らすために使用されます。圧延機の中で最も高応力を受ける部品であり、摩耗の対象となります。平板製品圧延機と形鋼圧延機の両方で使用されます。ロールは圧延機の最も重要な部品であり、圧延機の性能はロールの品質と性能に大きく依存します。
ロールは厳しい条件下で動作し、耐摩耗性、靭性など複数の特性の最適な組み合わせが要求されます。圧延中、ロールは高荷重下にあり、ロールと被圧延材の接触面は摩耗します。またロールは圧延中に一般的に曝露される機械的・熱的変動の両方に耐えられる必要があります。したがってロールには限られたキャンペーン寿命があります。キャンペーン寿命が終了したら、圧延継続のためにロール交換が必要です。表面状態はロール交換を判断する基準の一つです。
圧延機から取り外されたロールは、ロール旋削/研削工場でドレッシングされ、圧延機での次のキャンペーンに備えます。ロールは直径が最小廃棄直径に達したら廃棄されます。
圧延機は、形状とプロファイルをより長く維持できるロールを求めており、圧延キャンペーンの長期化を目指しています。通常、いかなる圧延機のロール寿命も計画的ロール廃棄によって制限されます。しかし、ロールメーカーと圧延機運転側の双方が細心の注意を払っていても、実使用中に異常とロール故障は発生します。ロール故障は圧延機における大惨事であり、ロールの部分的または全損を招くだけでなく、発生したコブルの除去、圧延機停止、圧延機設備の損傷を必要とします。これらはすべて圧延機性能に悪影響を与えます。したがってロール故障は回避すべきです。
ロール異常と故障の原因
ロール異常と故障には複数の理由があり得ます。一部はロールメーカーに起因し、一部は圧延機側に起因します。また両方に起因する故障もあります。
ロールメーカー起因の理由は、ロール内部欠陥であり、不均一硬度、過大残留応力、不合理な微細組織、低材料強度、内部応力を形成する組織変態、有効荷重面積を減らす疎な収縮などが含まれます。不適切な冷却システムによる熱応力発生でロール胴部破断を招くこともあります。圧延異常もロール破断を引き起こします。その他の故障理由には、ロールとロール溝の不合理な設計、過大な1パス圧下、深い火割れ、疲労と剥離などがあります。主要な理由を以下に説明します。
ロール欠陥と異常
ピンホールと気孔
ピンホールと気孔は表面に現れるか、表面直下に存在する欠陥です。穴は円形または不定形で、内部が光沢を持つか持たないかです。チル鋳造ロールのロール胴部にランダムに分散しています。光沢のある内部は表面直下欠陥でより多く見られ、酸化を許さない閉じ込めガスを示唆します。ガスは型塗料やチル型の火割れから来る可能性があります。類似欠陥の別原因(通常気孔と呼ばれる)は、凝固時の枝晶間給湯不足や溶湯からのガス発生です。スタティック鋳鉄ロールの場合、穴が「残留液で埋められ」、円形輪郭の硬いスポットとして見えることがあります。この特徴は表面品質問題を引き起こしますが、壊滅的故障に至ることは稀です。これらの欠陥はロール欠陥と見なされます。
非金属介在物
非金属介在物はロール異常です。大きさと外観は様々です。スラグやフラックスの巻き込み、型や鋳造設備からの異物混入など、様々な発生源が考えられます。これはロール異常であり表面品質に影響しますが、通常大規模なロール故障には至りません。
硬質スポットと軟質スポット
硬質スポットと軟質スポットは表面および/または表面直下の欠陥です。これらはシェル材内の円形または半円形、白色または灰色のスポットとして現れ、周囲の基礎金属より硬いか軟らかいです。通常局所的な単一欠陥としてではなく、ロールボディの大部分に影響を及ぼす形で現れます。この現象は遠心鋳造ロールに限定され、様々な説明が可能です。硬質スポットは偏析したセメンタイトの集中を示し、軟質スポットはセメンタイト枯渇または黒鉛豊富領域を示します。一因は、最終凝固直前に遠心力でシェル金属を押し通すガス泡による偏析効果です。ガスは塗料バインダーに含まれる結晶水の急激な分解に由来します。他の理由として、遠心鋳造時の型振動過大が固液界面での凝固時偏析に影響することが挙げられます。これはロール異常であり、被圧延材の表面マークを生じる可能性がありますが、実使用での深刻な故障には至りません。
ロール硬度変動
ロールの場合、正確な硬度測定値を得るのは困難で、硬度と他特性の線形関係は常に一定程度に限定されます。これはロール材料が組織と構造の幅広い変動を持つためです。したがって硬度測定値はロールの場合、有益よりも混乱を招くことが多いです。ロールメーカーとロールユーザーの硬度測定値に対する見解は常に異なってきました。
ロールでは表面硬度のみを非破壊で測定できます。この2次元測定は一般的に表面裏の3次元体積を代表するものと見なされます。しかしロール内には、鋳造(表面からの距離増大に伴う凝固速度低下)と熱処理(焼入れ時の時間-温度-変態曲線に関連した、表面からの距離増大に伴う冷却速度低下)による巨視的・微視的変動から硬度勾配が存在します。さらに硬度深さは組成と熱処理方法の影響を受けます。
またロール材料は極めて硬いため、加工硬化(旋盤や研削盤での)、焼き戻し(研削盤での)の影響を強く受けます。硬度は耐摩耗性に影響します。しかし、硬度が高ければすべてが改善されるわけではありません。組成、微細組織、残留応力など他のパラメータの方がロール性能への影響が大きいです。
さらにロール表面には硬度変動があります。ロール胴部表面積がかなり大きいためです。またロールが圧延機で一定期間使用された後、熱い被圧延材と接触するロール中心部が焼き戻され硬度が低下するため、硬度の不均一性が増大することがあります。
残留応力
ロールには通常残留応力があります。これらは表面では2次元、体積では3次元です。表面では半径方向応力はゼロで、縦方向応力(軸方向)も胴部エッジではゼロです。胴部主要部分では、軸方向と円周方向(接線方向)応力は符号と大きさが等しいです。中心線付近、ロール軸領域に近い部分では、接線方向と半径方向応力が大きさと符号で等しいです。ここでは縦方向応力と接線/半径方向応力の関係はロール直径と長さの関係で与えられます。どの応力がロール材料強度を超えるかにより、ロールの自然破断が起こります。破断は縦方向応力が最初に高すぎる場合は軸方向に垂直に、接線/半径方向応力が最初に高すぎる場合は軸方向に起こります。
残留応力はロール強度に大きな影響を与えます。圧縮残留応力は疲労強度を増し、亀裂進展を抑制し、ロール胴部表面のせん断応力と加工硬化を減らします。引張残留応力はロール破断を引き起こす可能性があります。圧縮と引張残留応力はロール断面で互いに相殺し合います。適切なレベルの残留応力をロールで制御することが必要です。
単一荷重と熱破断によるロール損傷
ロール損傷は単一荷重によっても引き起こされます。ロールが圧延機に装着され圧延が開始されると、ロール表面はある平均温度まで上昇し、一定の圧延時間後には安定します。この期間中、ロール内に温度勾配が存在し、外側が高温、内側が低温となります。この温度勾配により、ロール外側部分の熱膨張が内側部分より大きくなります。これによりロールに熱応力が生じ、外側に圧縮応力、内側に引張応力が発生します。熱引張応力が残留引張応力に加算され、総引張応力が材料強度に達すると亀裂が開始され、これがロール故障の出発点となります。ロールを圧延機に投入する際の初期温度が低いほど、熱破断リスクは高まります。
熱破断の場合、胴部が破断し、胴部軸付近を起点とする放射状破断線を示します。破断はロール軸に垂直で、通常胴部長さ中央付近で発生します。熱破断はロール胴部表面と軸の最大温度差に関連します。温度差は、ロール冷却不良や冷却系統故障、圧延キャンペーン開始時の高スループットによるロール表面の高加熱率で誘発されます。外側ゾーンと内側部分の温度差が、ロールに既存する残留応力に重畳する熱応力を発生させます。例として、ロール外表面と軸の温度差70℃が、圧延キャンペーン開始直後の臨界フェーズで縦方向に約1,100 kg/cm²の追加熱応力を生じさせます。コア部の総縦方向引張応力がコア材料の極限強度を超えると、突発的熱破断が誘発されます。これは圧延機側の故障でもロール側の故障でもあり得ます。
実際、熱破断には3つの重要な因子があります。(i) 熱勾配、(ii) コア材料の強度と健全性、(iii) 残留応力です。実際、ロールコア材料強度が低いほど熱破断リスクは高まります。
残留応力は熱破断に大きな影響を与えます。残留応力は常に外側が圧縮、内側が引張です。これらの応力は溝加工された領域ではすべて低減されますが、溝間領域では高いままであります。これらのロールが圧延工程で加熱されると熱応力が残留応力に加算され、総引張応力(溝間で最大)が材料強度限界に達すると、溝間で熱破断が起こります。
ロールの機械的・物理的損傷
ロールには機械的損傷も生じます。機械的損傷は局所的な機械的過負荷によって起こります。ロールへの食い込み、打痕、圧痕を見つけるのは珍しくありません。これらは被圧延材とともに異物がロールに入ったときに起こります。異物の硬度が高いか、十分な大きさでロールに深い圧痕を生じさせる場合、ロール損傷が発生します。深いロール圧痕の場合、ロール機械加工が必要になります。
ロールの物理的損傷にはいくつかのタイプがあります。以下に説明します。
剥離
剥離はロールの異常の一つです。圧延中、圧延幅内でロール表面に薄い酸化物層が形成されます。この酸化物層のみが部分的に除去される現象を剥離と呼びます。親ロール材質の銀色の円周方向ストリークが、まだロール表面に付着している青黒い酸化物ストリークと混在して見られるとき、剥離は容易に識別できます。ロール表面の酸化物層は、ロール噛み込み離脱時のロール表面温度と高温時の空気曝露時間の関数として成長します。この酸化物層は、被圧延材表面速度とロール表面速度の差による交互せん断応力を受けます。この酸化物層の疲労強度を超えると、この層の剥離が始まります。剥離は、基本ロール材質が健全でせん断力に抵抗し続けている間、酸化物層のみがせん断除去される現象として特徴づけられます。この現象の発生は、被圧延材表面温度(スケールの性質と硬度を強く決定)、圧下率、ロール冷却、圧延キャンペーン長などの圧延条件に依存します。ロール剥離は圧延機特性です。
打痕・機械的マーク
打痕または機械的マークは、ロール胴部の局所的窪みで、熱起因打痕、火割れ、圧力クラックが圧延幅内外で併存します。これらのマークは圧延機後仕上げスタンドのワークロールで主に見られます。コブル、折れ/冷たい端部、異物、ロール隙間を通過した厚いスケール粒子などによる局所的極限過負荷が原因です。これらすべての異常が高圧延速度で起こると、高圧力と変形・摩擦熱を生じ、ロール局所表面損傷を引き起こします。これらは圧延プロセスが制御不能になったときの圧延機異常に起因します。
バンディング
バンディングはロールの異常です。ワークロールに現れる激しく剥離した明るい領域で、円周方向に配向し、非常に粗い表面を持つバンド状であることが多いです。バンディングは熱間圧延機初期仕上げスタンドのICDP(無定向チル二重注湯)ワークロールで、比較的短いキャンペーン時間でも現れます。ハイクロムワークロールを同クリティカルスタンド・ポジションで長時間使用した場合にも可能です。交互摩擦力と交互熱荷重の組み合わせがシェル材の熱疲労せん断強度を超えるため、一次火割れ深度内で表面平行クラックが発生・進展し、火割れ領域がロールからせん断除去されます。ロール表面が局所的に劣化すると、せん断力のピークが誘導され、ロール胴部周りに非常に速く剥離バンドが発達します。除去層深さは約0.1〜0.2mmで、一次火割れ深度にほぼ対応します。この発生は主に圧延機条件に関連します。
被圧延材の溶着
被圧延材の溶着はロール胴部で起こり、主に後仕上げスタンドのワークロールで、特に薄肉圧延時に発生します。高比圧延圧力と低圧延温度が、被圧延材のロール表面への溶着の基本条件です。特にコブル、クリンプ、被圧延材の折れ端などの圧延異常は極限高圧力を生じ、材料のロールへの付着を助長します。これにより、これらの過負荷領域で激しい発熱が火割れや打痕を加え、ロール表面の塑性変形(窪み、さらには剥離)が誘発されます。最終仕上げスタンドのロール材質選定ミスは壊滅的な付着を招きます。この損傷は圧延機条件に起因します。
円周方向波状スクラッチ溝
平板圧延機で、被圧延材幅端に一致する円周方向波状スクラッチ溝が胴部表面に現れることがあります。程度はロール交換前の被圧延材幅変動に依存します。この外観は初期仕上げスタンドのワークロールで典型的に観察されます。被圧延材端部の変形抵抗増大と初期仕上げスタンドでの高圧下率の組み合わせが原因です。被圧延材端部が中心部よりかなり冷たく、端部に硬いスケールが存在する場合、高比荷重がロール表面の局所的摩耗増大を引き起こします。これは高合金ロール材質でステンレス鋼を圧延する場合により顕著です。これは圧延機関連の発生です。
ロールネック破断
圧延機異常により大きなトルクモーメントが駆動モーターで蓄積されることがあります。モーターは常に圧延機の強力な部分であるため、大きなモーメントが蓄積されます。巨大トルクモーメントの蓄積により、ロールネックが破断します。ロールネックは通常システム全体で最も弱い部分だからです。ロールネック破断時、破断面は通常軸方向に45度傾斜した典型的な急速脆性バースト構造を示します。しかし疲労・ねじりによるロールネック故障は通常圧延中には稀です。
ロールジャーナルは断面破断を起こすことがあります。一般にジャーナル隅半径底部から始まり、破断面は半径に沿って進み、その後胴部側面へ続き、胴部端面の一部をせん断除去します。衝撃荷重条件下ではピーク荷重がコア材料の極限曲げ強度を超え、通常最も高応力を受ける断面で破断が起こります。ロールが落下やロール交換時のポーターバー誤使用で誤取り扱いされた場合、ロールネックはクラックが入るか、より多くは破断します。胴部の一部がジャーナルに付着している事実は誤使用故障を示します。これは圧延機故障です。
ジャーナル故障は曲げ破断によることもあります。破断線は外側から始まり断面全体に広がり、特にフィレット領域から始まり、疲労亀裂進展後のことが多いです。この故障は、極限曲げ強度またはジャーナル疲労強度を超える高曲げ荷重から生じます。一般に熱間圧延機スタンドの2ハイワークロール(あらゆる材質)に限定されます。この種の破断は、(i) 高圧延荷重と弱いロール設計の組み合わせ、(ii) 極限曲げ力を伴う圧延異常、(iii) ジャーナル強度の観点から不十分なロール品質、(iv) フィレット半径過小、円周溝、腐食誘発疲労クラックなどのノッチ効果、によって引き起こされます。これは圧延機故障またはロール故障のいずれかです。
駆動側トルクによるジャーナル故障の場合、破断面はロール軸に傾斜し、完全せん断破断を示し、円錐状破断を形成することがよくあります。この破断は駆動側端部で起こり、最弱断面(多くの場合スプリットリングリセス)から開始し、ネック中心方向へ進展するか、スペード端半径根元から始まります。駆動側トルクがジャーナル材料のねじり強度を超えたときに起こります。ジャーナル強度は鋭利な半径(スプリットリングリセスなど)のノッチ効果や、ラジアルボア穴などの他の応力集中部でも影響を受けます。荷重は圧延機設計・運転では正常でも、ロール材料のアップグレードが必要な場合があります。または荷重が標準圧延機運転を超え、ロール材料のねじり抵抗を上回る場合があります。過負荷は、(i) スティッカーによる圧延機ストール、(ii) 被圧延材溶着、ロール隙間誤プリセットなどの圧延異常、(iii) 駆動軸誤取り付け(圧延機側または駆動端誤機械加工)など、様々な条件で経験されます。これは一般に圧延機故障です。
ジャーナル故障は摩耗・焼き付きベアリングによることもあります。ジャーナルのベアリング領域に、軸方向または円周方向のスコアマークや深い傷が生じることがあります。窪みやミルスケール片・その他異物の巻き込みもあります。その他の損傷には、ベアリング下の研削面の酸化と浸食があります。ベアリング領域で回転痕と火割れが見られ、極端な場合はネック熱破断に至ることもあります。クラックは給油穴から進展することもあります。不十分、損傷、欠落したシールにより、水、スケール、その他異物がインナーベアリングレースとジャーナルの間隙に侵入します。軸方向深い傷は、ベアリングをロール研削のために取り外す際、ベアリングとジャーナルの間のデブリが表面に食い込むことで生じます。グリース粘度過低、ベアリングとジャーナルの不適切クリアランス、異物が組み合わさり、マイクロスリップでインナーベアリングリングがロールジャーナル周りを動くことで表面損傷と摩耗を引き起こします。これが冷間溶着とジャーナル・ベアリング間の凝集、潤滑穴閉塞を誘発することもあります。結果として高摩擦負荷、発熱による火割れ、ベアリング焼き付きが生じます。ジャーナル過剰摩耗、潤滑不足、楕円加工、ネックリング誤取り付け、その他シール不備により、圧延機冷却水がベアリング下に浸透し腐食を引き起こします。これは圧延機故障です。
火割れ
火割れは、ロール表面での非常に急激な冷却率の下で形成される熱衝撃クラックです。ロール1回転中にロール表面に垂直な熱勾配を持つ加熱ロール表面が冷却水で急冷されると、表面引張応力が蓄積されます。引張応力がロール材料の引張強度に達すると、クラック(火割れ)が開始されます。これらのクラックは引張応力下でのみ形成されます。
水冷ロールを用いた熱間圧延で使用されるロール表面の火割れパターンはごく正常です。ロール噛み込み改善に役立ちます。しかし火割れがより深いクラックに発展し、剥離によるロール故障を引き起こすことがあります。火割れパターンはロール材料強度に依存します。ロール材料強度が高いほど、火割れネットワークは広く、火割れは深くなります。最悪の火割れは、熱い材料がロール間に挟まった状態で圧延機が停止し、水冷却が継続したときに起こります。影響は粗圧延スタンド群でより深刻です。大きなコブルを伴う突発的圧延機停止時には、ロール冷却を即座に停止し、急冷せずに正常な方法でロールを冷やして深い火割れを防ぐ必要があります。また、大きなコブルを伴う突発的停止時には、圧延機再起動前にロール表面の深いクラックを検査することが推奨されます。
通常3種類の火割れがあります。(i) バンド火割れ、(ii) 梯子火割れ、(iii) 局所火割れです。
バンド火割れ
バンド火割れは被圧延材幅とワークロール・被圧延材間の接触アークに対応します。外観は通常のモザイクタイプですが、従来の火割れパターンより大きなメッシュサイズです。圧延機停止時、被圧延材がワークロールと長時間接触し続けることがあります。 接触領域のロール表面温度が急上昇し、熱がロールボディ深く浸透します。 誘発される熱応力がロール材料の高温降伏強度を超えます。 被圧延材が除去されロールが持ち上げられると、ロール表面が冷却され、この局所領域の収縮により表面がクラックし始めます。 クラックの深刻度は接触時間と冷却速度に依存します。 これは圧延機故障です。
梯子火割れ(図1)
梯子火割れはロール胴部の円周バンド内にあり、放射面内で伝播する縦方向配向クラックです。このタイプの火割れは、例えば冷却ノズル詰まりによる冷却不足で開始されることがあります。 ロールボディへの顕著な熱浸透により、通常の火割れよりはるかに深くなります。 これは圧延機故障です。
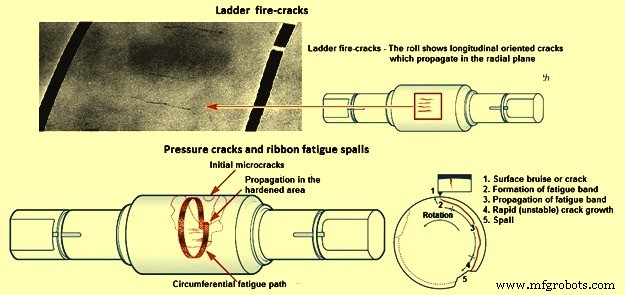
図1 ロールの梯子火割れと圧力クラック
局所火割れ
局所火割れでは、胴部に局所的な火割れ領域が見られ、時には窪みや局所剥離を伴います。これらのクラックは、これらの局所領域内の機械的・熱的応力の組み合わせが胴部材料の降伏強度を超え、その後の冷却で誇張されるときに発生します。打痕、被圧延材溶着、被圧延材端部/尾端のクリンピング(挟み込み)などの圧延機異常がこの種損傷の原因となり得ます。火割れと圧力クラックの組み合わせによりこの損傷は非常に危険で、リボン疲労(図1)や即時剥離を誘発する可能性があります。これは圧延機故障です。
ロール疲労
ロールは疲労によっても損傷を受けます。疲労損傷は表面または表面直下で開始されます。ロール疲労問題は圧延機での高荷重により生じます。典型的な疲労故障例は形鋼圧延機ロール胴部です(図2)。腐食疲労も問題となり得ます。腐食疲労では安全な運転はまったくなく、疲労限度もありません。腐食疲労はロール設計最適化による公称応力低減と高残留圧縮応力で軽減できます。腐食疲労に関連するもう一つの点は、安全な運転がまったくなく、疲労限度がないことです。腐食疲労破断は交互応力と時間によるものです。
時には圧延機冷却問題後、ロールにいくつかの円周火割れが見られ、ある程度の深さがあるとロール断面を実質的に減らし、高荷重下で低サイクル疲労条件下でロールが破断することがあります。
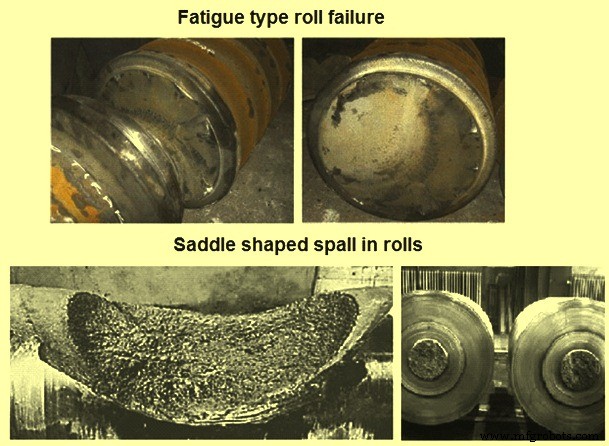
図2 疲労型ロール故障とロールのサドル形剥離
剥離
剥離もロール故障の理由となり得ます。ロールには2種類の異なる剥離があります。一つは初期表面クラックから始まるもの、もう一つは表面直下から始まるものです。表面クラックは通常局所過負荷と、異常圧延条件を含むあらゆるタイプの圧延異常によって引き起こされます。ロール表面の塑性変形がロール材料の許容を超えるとクラックが開始されます。
致命的なロール損傷となる剥離は、比較的少ない回転数で起こる傾向があります。これはクラック開始、クラック進展、最終剥離故障が単一圧延キャンペーン内で発展し得ることを意味します。
剥離には5タイプあります。(i) サドル剥離、(ii) 圧力クラックとリボン疲労剥離、(iii) シェル/コア界面結合関連剥離、(iv) シェル深さ不足による剥離、(v) 胴部エッジ剥離です。
サドル形疲労剥離(図2)
サドル形疲労剥離はシェル/コア界面下のコア材料で発生し、胴部表面まで破出します。剥離深部の疲労線の可変強度が、コアから胴部表面への進展方向を示します。これらの剥離はフレーク黒鉛鉄コアを持つワークロールで起こり、胴部中心部に主に位置します。薄肉・硬質材料圧延時の大圧下による高周期荷重がコア材料に高交互応力を誘発し、疲労限度を超え、多数のマイクロクラックが形成されコア材料が進行的に弱まります。次の段階でこれらマイクロクラックが合流し、シェルを通過して胴部表面まで伝播し、大きく典型的なサドル剥離を生じさせます。製造時に熱的に誘発されるコア内の高残留引張応力がこのタイプのロール損傷を助長します。
圧力クラックとリボン疲労剥離(図1)
圧力クラックとリボン疲労剥離の場合、最初に局所過負荷領域で、胴部表面付近または表面で1本以上の圧力クラックが形成されます。このようなクラックは通常ロール軸に平行ですが、非放射方向に伝播します。次の段階で、疲労による猫舌状破断バンドが円周方向に進行的に伝播し、胴部表面とほぼ平行に走ります。伝播方向はロール回転方向と逆です。伝播はロール作業面内で進行し、深さと幅を徐々に増大させ、覆い被さる胴部表面の大規模表面剥離に至ります。前端部での高局所荷重、コブル、被圧延材端部の二重化がシェル材せん断強度を超えクラックを開始します。その後の圧延が材料を疲労させ、クラックが進展し、大規模な自然剥離が発生します。
シェル/コア界面結合関連剥離
二重注湯ロールの場合、弱い冶金学的結合界面に沿って広い領域のシェル材がコアから分離し、完全冶金学的結合領域に達するまで進展します。この時点で破断は胴部表面に向かって急速に伝播し、大規模剥離となります。ロール鋳造時、シェルとコア金属間の完全冶金学的結合達成が目指されます。 運転中のシェルとコアの剥離は、結合強度を低下させるあらゆる理由によって助長されます。例えば (i) シェルとコア間の酸化物層残留、(ii) 界面でのフラックスやスラグ存在、(iii) 過剰セメンタイト、マイクロ気孔、黒鉛フレーク、硫化物などの非金属介在物などです。 シェルとコア分離の他の理由として、圧延機異常時の過大局所過負荷が局所的剥離を開始し、これが疲労亀裂進展によりシェル/コア界面に沿って成長し、臨界サイズに達すると二次的大規模剥離を生じます。 この種の損傷は結合ゾーンに冶金学的欠陥がなくても起こり得ます。 異常加熱条件(ロール冷却系統故障、スティッカー等)による結合ゾーンの過大ラジアル引張応力もシェルとコア分離の理由となり得ます。 これは結合欠陥が存在する場合通常ロール故障です。
シェル深さ不足による剥離
シェル深さ不足による剥離は、シェル金属とコア間の界面が完全に溶着しているが、シェル深さがスクラップ直径まで達していないときに起こります。より多くの黒鉛を含み合金が少ないコア材料はシェル材料よりはるかに軟らかく、灰色に見えます。 界面がシェル金属の凝固フロントに従うため、胴部表面に現れる軟質コア材料領域はパッチ状で連続的ではありません。 シェル深さは、金属重量、鋳造温度、時間ベースなど遠心鋳造プロセスを制御する多数の因子に依存します。 これらの重要パラメータのいずれかが満たされなかったとき、シェル深さ不足が生じます。 これはロール故障です。
胴部エッジ剥離
平板圧延機では、ワークロール胴部端から約100〜300mmの円周方向で、表面および/または表面直下クラックと関連剥離が形成されます。これらのクラックは胴部フリーボード表面方向に延伸します。極端な場合、これらのクラックがネック半径内に入ることもあります。 このクラックしたエッジはロールボディに付着したままか、大規模剥離として破出します。 ワークロール胴部端への過剰圧力(ポジティブワークロールベンディングによる補強)、バックアップロールの胴部端レリーフ不足、ストリップ形状不良、厚いエッジ(ドッグボーン形状)、誤ったセットアッププロセスが局所過負荷を誘発し、ワークロール材料せん断強度を超えます。 長期キャンペーンによる過剰摩耗プロファイルが胴部端での局所過負荷を助長し、初期クラックを誘発します。 継続圧延でクラックが進展し、フリーボードで露出し、故障が発生します。 これは圧延機故障です。
水素による鋼ロール損傷
水素(H₂)は鋼ロールに2種類の問題を引き起こします。一つは特殊疲労で、ロール縦方向に垂直な1本以上のラウンドクラックが開始され、両方向に円錐状に成長します。これが明らかになるまで長い時間を要します。これらのクラックは曲げを通じて応力集中源としては働きません。クラックは応力フリー領域に位置し、キャンペーンごとに熱応力のみが実際に交互変化します。これらのロールは問題が明らかになるまで長年使用されます。この現象は常に上部胴部端、上部ネックで開始されることが観察されており、そこでは凝固時に水素が集中し、一次冷却がその体積で行われ、フェライト-オーステナイト転移が最後に起こります。これは進行性疲労状況ですが、この領域の応力は残留応力と熱応力のみに関連し、荷重交互回数は非常に少ないです。しかし最終的にH₂が活性であることが判明します。
2つ目のH₂関連問題は、遅延脆性破断が予期せず、ロールに圧延荷重がかかっていない状態で起こることです。時にはロールがまだ在庫にある状態で、納入後数年経ってから起こることもあります。この現象はよく知られています。材料がH₂で脆化され、荷重がかかると、H₂含有量と応力に依存してより早いか遅いか、変形の兆候なしに、破断面が劈開面のみを示してロールが崩壊し始めます。
H₂原子が微細組織に固溶し、自由拡散で移動できる間のみ鋼にとってH₂はクリティカルです。2原子が結合してH₂ガスとなり、空洞や気孔に存在するようになると、ガスはもはや有害ではありません。収縮空洞はH₂を捕捉するトラップです。したがって、鋳造ロールは常に少なくともマイクロ空洞を持つため、許容H₂含有量は鍛造ロールよりはるかに高くなります。
製造プロセス