工業製造

FDMは幅広い着色フィラメントのおかげで、カラープリントに優れています。単色部品なら、適切な色相と材料特性を選ぶだけで事足ります。 より高度なカラーが必要な場合—原画を忠実に再現する展示モデルや、部品区別のためにカラーコーディングする試作など—最近のFDMイノベーションが、鮮やかなマルチカラープリントを実現する複数の方法を提供しています。これらのオプションを探ってみましょう。 フルカラープリント vs 後処理着色 印象的なマルチカラーFDMプリントを目指すなら、後処理で着色するか、新しいフルカラーFDM技術を活用するかを早期に決めるべきです。フルカラーFDMは時間短縮になりますが、まだニッチで

6月は航空宇宙分野における積層造形(AM)の転換月となりました。業界リーダーが、セクターの厳格な基準を満たす新材料、技術、ターンキーソリューションを相次いで発表しています。 最近のパリ航空ショーでは、StratasysがFDM Fortus 900mc Productionプリンターを披露し、FAAとEASA両方の規制に準拠した部品を一貫して生産する新ワークフローを実証しました。このマイルストーンにより、高品質・認証済みコンポーネントが日常的に製造可能となり、メインストリーム航空宇宙生産ラインにおける3Dプリント部品の役割が拡大します。 規制認証は、医療や航空宇宙を含む多くの分野でAMの大きな

積層造形は製薬分野で大きな進歩を遂げ、3Dプリンターが錠剤形態の薬剤を製造できるようになりました。この独占インタビューでは、FabRxのパイオニア、アルバロ・ゴヤネス博士に、この技術の起源、現在の進捗、研究の未来方向について語っていただきました。 当初、3Dプリントに興味を持たれたきっかけは? 今日、3Dプリントは至る所にあり、多様な材料から多様なオブジェクトの創造を可能にしています。個人的に技術を使ったことがなくても、すでに日常の製造を形作っています。私の最初の遭遇は、ロンドン大学薬学部のMakerBot FDMプリンターで、元々カスタムラボ機器と消耗品製造のために購入されたもので、その広範
RP Platformではコンクリート3Dプリントに情熱を注いでいます。まだ新興分野ですが、ロウバラ大学など機関での先駆的研究が、この技術の変革的潜在力を示しています。現場での建物全体造形から、専門ラボでの複雑コンポーネント生産まで、3Dプリントは建設プロフェッショナルに効率、品質、現場安全の面で比類なき利益を世界規模でもたらします。 その完全な約束を解き放つには、理論を実践に移す具体的な成功事例が業界に必要です。実プロジェクトが技術の実行可能性を検証し、最大価値をもたらす領域を照らし出します。 注目すべき一例は、アイントホーフェン工科大学(TUE)の3Dプリントサイクル橋で、9月までにヘメル

高性能3Dプリント環境では、適切なCADプラットフォームはプリンター自体と同等に重要です。ホビイストは無料ツールで事足りますが、商用運用には精度、相互運用性、製造分野での実績を備えた堅牢で機能豊富なソフトウェアが求められます。 以下に、最も評価の高いプロフェッショナルCADソリューションを簡潔に評価し、それぞれの強み、典型的ユースケース、業界リーダーに支持される理由を示します。 AutoCAD 1982年のデビュー以来、AutoCADは製図と設計の業界標準です。豊富なツールライブラリ、馴染み深いUI、BIMワークフローとのシームレスな統合により、3Dプリントを初めて採用する建築家と機械エンジニ
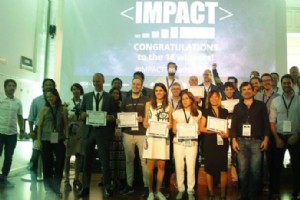
ロンドン拠点の3Dプリントソフトウェア専門企業RP Platformが、世界で最も有望な高成長企業を表彰する2017年Impact Growthプログラムの14社グローバル受賞者の一つに選ばれました。 Impact Growthは、選出企業に資金、メンタリング、オーダーメイドのビジネスサポートを提供し、成長を加速させます。RP Platformの選出は、60カ国から1,900件以上の応募の中から厳格な審査を経て決定されました。 賞金は、月次アップデートと新機能(最近のメール統合機能など)を基盤とした、RP Platformソフトウェアプラットフォームの次期フェーズに資金提供され、革新加速とグロ

スケールエコノミー(規模の経済性)は、あらゆる分野で製造生存性の基盤です。長年、積層造形(AM)が従来工法のコスト効率に匹敵できないという通念が、試作を超えた採用を抑制してきました。一般的な説では、3Dプリント部品のコストは1個でも100個でも一定であり、切削加工では大量生産で単位コストが大幅に下がるとされてきました。 AMがカスタマイズとワンオフ生産で輝くのは事実ですが、AM技術、材料、自動化の急速な進化がこの境界を曖昧にしています。業界リーダーは今、AMを試作だけでなく、特に補完的製造手法と組み合わせた際の主要生産ツールとして活用し始めています。 補完ツールとプロセス改善の開発 歴史的にA

チャック・ハルが30年以上前に最初の自作試作をプリントして以来、プラスチックは積層造形を支配してきました。プラスチックフィラメントによる3Dプリントは、迅速で高品質な試作を可能にし、近年の材料とプリンターの進歩により、量産に適した機能部品の生産も現実的になりました。 この簡潔なガイドでは、最も一般的なプラスチックフィラメント、その長所と限界、プロジェクトの材料選定前に検討すべき重要因子を探ります。 積層造形用プラスチック材料の進化 時とともにプリント可能なプラスチックのパレットは劇的に拡大し、あらゆる用途に幅広い選択肢を提供するようになりました。慎重な材料選択は、性能、環境、コスト目標の達成に

今日の急速に変化する市場において、積層造形(AM)は運営の俊敏性とイノベーションの触媒として台頭しています。AMの核心的メリット(速度、コスト効率、設計自由度)は広く知られていますが、材料、工具、ベストプラクティスワークフローの最近のブレークスルーにより、しばしば見過ごされる隠れたメリットが明らかになっています。以下では、実例と業界データを交えて6つの利点を探ります。 1) スペアパーツの保管・在庫コスト削減 航空宇宙、自動車、重機など、スペアパーツの迅速な可用性に依存する業界は、大量在庫の維持で多大なスペースと資本負担を抱えています。AMはCADデータからオンデマンドで部品を生産することで、

ホビイストであれベテランプロであれ、3DスライシングソフトウェアはCADモデルと実物をつなぐ橋渡し役です。シンプルな形状から複雑な医療・建築設計まで、複雑な幾何形状をプリンターが理解できる言語に変換します。 適切なスライサー選びは極めて重要です。なぜならプリント速度と部品品質の両方を左右するからです。適切にチューニングされたスライサーは、滑らかな層、精密なディテール、信頼性の高いビルドをもたらします。 スライシングアルゴリズムの仕組み すべてのスライサーの核心はそのアルゴリズムで、3Dメッシュを薄い水平層に切り分けます。次に各層の押出しパス、速度、フィードレートを計算し、これらすべてをプリンタ

溶融積層造形(FDM)は3Dプリントの主力であり、ホビイスト、ラピッドプロトタイプラボ、少量生産メーカーに広く愛用されています。この簡潔なガイドでは、FDMの科学を解き明かし、フィラメントとプリンターの性能を最大限に引き出す実践的なヒントを提供します。 溶融積層造形とは FDMは、熱可塑性フィラメントを溶かし、加熱ノズルから温度制御されたビルドプレートへ押し出し、層ごとにオブジェクトを構築します。オーバーハングを支えるため、水溶性または除去可能なサポート材を用いることが多く、プリント完了後に洗い流せます。使用される熱可塑性樹脂(ABS、PLA、PC、PEIなど)は高い寸法精度と機械的堅牢性を提

積層造形(AM)チームが直面する実課題を把握するため、簡潔な調査を実施しています。あなたのフィードバックはワークフローのギャップを特定し、業界ベストプラクティスの指針となります。 すべての参加者には、RP Platformから調査結果をまとめ、AMセクターへの実行可能なインサイトを示した詳細レポートをお送りします。 積層造形の発展にご協力いただき、ありがとうございます。
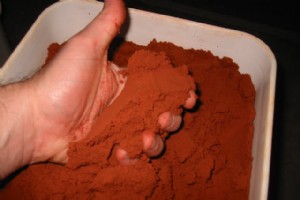
多くの人が3Dプリントを単色部品と結びつけますが、鮮やかなフルカラーSLSプリントを実現するのはこれまでになく容易になっています。このチュートリアルでは、試作と量産部品の両方で鮮やかで耐久性のある色を出す実証済み手法を探ります。 SLS部品の着色は後処理で行え、最適な手法は部品の用途(デモ試作か完全機能量産部品か)、望む仕上げ、カラーパレットによって異なります。 塗装またはスプレー この直接的なアプローチでは、アクリル塗料(近年はセルロース系や油性塗料も増加)を完成部品に直接塗布します。塗料は混色可能なため、オンデマンドでほぼあらゆる色相を作れます。しかし適合性が重要です:一部のSLSポリマー

製造業のプロフェッショナルならほぼ全員が、スペンサー・ライト氏のブログやニュースレターを訪れたことがあるでしょう。nTopologyの研究・パートナーシップ責任者として、彼は金属積層造形(AM)と従来プロセスの両方で数十年の経験を持ちます。氏の歩み、現在のワークフローソリューション、未来像をRP Platformが聞きました。 当初、3Dプリントに興味を持たれたきっかけは? 金属プリントが単純に「カッコいい」と思ったからです! 私のバックグラウンドは従来製造です—プロジェクト管理、製品設計、カスタム自転車フレーム製作。電気機械アセンブリに特化した試作ショップでの勤務を経て、2012年にニュー

プリント成功はSLSプロジェクトの最初のマイルストーンに過ぎません。プリンターから部品が出てきた後の後処理フェーズが、最終製品がプロフェッショナルに見え、性能期待を満たすかを決めます。このチュートリアルでは、完璧な仕上げを確実にするための主要ステップとベストプラクティスを概説します。 余分な粉末の除去 すべてのSLS部品は、さらなる仕上げの前に徹底的な粉末除去が必要です。通常、圧縮空気の吹き付けで十分ですが、設計に適切なサイズの逃げ穴が含まれていることが前提です。開始前に各穴の詰まりを点検してください。手作業洗浄が一般的ですが、DyemansionのPowershot Cドラムのような自動化ソ

サポート構造はしばしば障害と見なされますが、適切に適用すれば積層造形の可能性を最大限に引き出します。複雑なスポーツカーのフロントピースからデリケートな試作まで、適切なサポート設計が完璧な形状、寸法精度、スムーズな後処理ワークフローを保証します。 選択的レーザー焼結(SLS)とバインダージェッティング 両技術とも周囲の粉末で造形中に部品を保持します。部品がビルドプレートに接触しないため、従来のサポートは不要です。それでも内部空洞に逃げ穴を設ければ、後処理時に余分な粉末を回収でき、材料廃棄を削減できます。 直接金属レーザー焼結(DMLS) DMLSも粉末ベッド方式ですが、高温での部品固定と放熱のた

ロウバラ大学は10年以上にわたり、積層造形を建設分野に統合する最前線に立ち、先駆的な3Dプリントコンクリートプロセスで道を開いてきました。同大学の土木・建築工学部は、スカンスカや製造技術センター(MTC)など業界大手と緊密に連携し、多様な建設用途での技術検証を進めています。 RP Platformは、現場でのコンクリート生産を再定義する研究を進めるリチャード・バスウェル博士にインタビューする機会を得ました。 当初、3Dプリントに興味を持たれたきっかけは? 私の博士論文は建物のエネルギー性能でしたが、土木と機械工学部門の間で積層造形についての会話があり、好奇心を刺激され、この新興分野に参加するこ

RP Platformでは、積層造形の最新ブレークスルーを紹介するグローバルイベントのエキサイティングな後半戦に向けて準備を進めています。ヨーロッパのイノベーターからアジア、アメリカのパイオニアまで、これらの見本市はメーカー、研究者、業界リーダーを一緒にし、知識共有と分野の前進を促します。 弊社は6月21〜22日、ドイツ・エアフルトのRapidtechに出展し、11月14〜17日、フランクフルトのFormnextで最新ソリューションを発表予定です。これらのカンファレンスで直接お会いできるのを楽しみにしています。 今後のイベント(2017年6月〜11月) Maker Faire Berlin

製造業者は、積層造形(AM)と従来工法を組み合わせたハイブリッド製造に注目しています。どちらか単独では実現できない成果を得るためです。この変化により、AMは試作ツールから生産ワークフローの定番へとシフトしつつあります。AMが最終的に切削加工に取って代わると予測する声もありますが、証拠はその真の力が、既存ライフサイクルにシームレスに統合される堅牢なハイブリッドシステムの構築にあることを示唆しています。 自動車の射出成形部品を例に取りましょう。従来のワークフローは:1)AMでワンショット試作を作る、2)大量生産には射出成形に切り替える、というものでした。AMは反復設計に速度と低コストを提供し、射出
後処理は設計を真に具現化する段階ですが、正しく扱わなければリスクを伴います。以下の実用的なチェックリストは、すべてのAMプロジェクトを通じてあなたとチームを守るのに役立ちます。 1. 材料と化学物質の仕様を確認する 作業開始前に、3Dプリントフィラメントと後処理化学品に同梱される仕様書を見てください。これらには安全上の危険と推奨取り扱い手順が記載されています。不明点があれば、サプライヤーやMSDS(安全データシート)専門家に連絡し、プロジェクト早期にリスクアセスメントを行いましょう。 2. ビルドプレートが冷えるのを待つ 高温ビルドプレートは致死的な熱に達することがあります。部品を取り出す前に
3Dプリント