工業製造
ホビイストであれベテランプロフェッショナルであれ、3Dプリント市場はコンパクトなデスクトップ機から大型産業システムまで新しい選択肢で溢れています。グローバルメーカーがアディティブ・マニュファクチャリングにより多く投資するにつれ、技術と材料のブレークスルーがこれまで以上に速いペースで現れています。この記事では、RP Platformチームが業界のゲームチェンジャーとなり得ると信じる、今後登場する3つのプリンターを紹介します。 Rize One Rize Oneのデモを見る Rize Oneは、拡張ポリマー堆積(APD)技術により大きな注目を集めています。これは真のフルカラー印刷を後処理なしで実
3Dプリントは、軽量でコスト効率の良い金型と一貫した品質を可能にすることで射出成形をすでに変革しました。鋳造所は今、この利点を砂型鋳造にも拡張し、迅速なデジタル工具と伝統的な金属鋳造の汎用性を組み合わせています。 砂型鋳造とは? 砂型鋳造は、特別にブレンドされた砂で作られた型に溶融金属を流し込む古典的技法です。この砂(グリーンサンドと呼ばれる)はフレーム(フラスク)に詰められ、キャビティとゲーティングシステムを形成するパターンで形作られます。型の2半分が組み立てられたら金属を注湯、凝固させ、砂を崩して完成品を取り出し、必要に応じて洗浄・仕上げします。 グリーンサンドはシリカ、クロム鉄鉱または
2007年にストラタシスによって導入されたPolyJet 3Dプリントは、SLSやSLAほど一般的ではありませんが、比類なき表面忠実度を提供します。0.1mmの微細ディテールを描画でき、通常は後処理のサンディングや研磨を必要としない、自然に滑らかな高品質な表面で仕上がります。 主要アプリケーション 高精細・多色ディスプレイモデル(医療・解剖学レプリカなど)。 多数の設計リビジョンが予想されるラピッドイテレーションプロトタイピング。 少量生産の非機能装飾コンポーネント(高級車向けなど)。 射出成形、砂型鋳造、その他下流プロセス用の金型とパターン作成。 仕組み PolyJetは概念的にFDM
アディティブ・マニュファクチャリング(AM)セクターは現在、プロセスと技術の両面で急速なイノベーションを経験しています。新しいソフトウェアソリューションにより、複数のプロセス、マシン、ツールを単一の一元化されたプラットフォームでシームレスに統合できるようになりました。導入されれば、これらのソリューションは見積もり、受注、生産における自動化を解き放ち、運用効率を高め、高品質を維持し、顧客体験を向上させ、最終的に持続可能な成長を促進します。 一部のメーカーはすでにこの統合アプローチを採用していますが、他社は依然として慎重で、レガシーな分断されたシステムを好みます。導入が遅れる理由は、既存のソフ
金属部品からサポート構造をうまく除去するのは、特に無傷の滑らかな仕上げが求められる場合に難易度が高いです。このガイドでは、後処理を合理化し、部品へのストレスを減らす実証済み戦略を紹介します。 可能な限りサポートを避ける サポート使用の最小化が第一の防衛線です。スライサーでさまざまな部品向きをテストし、目立つ積層ラインを減らしつつサポート数を抑える妥協点を見つけてください。多くのCADプログラムは自動サポート最適化を提供しています。活用しましょう。 角度付きサポートを使う 角度付きサポートはビルドプレートへの確実な結合を保ちながら、部品表面への接触を最小限に抑え、後で除去しやすくします。 重い
世界中で、業界リーダーたちがアディティブ・マニュファクチャリング(AM)へのコミットメントを深め、新しいプリント技術、材料、プロセス最適化への先駆的研究に資金を提供しています。大学との提携から専用研究施設、ブレークスルースタートアップへのベンチャー出資まで、これらの投資は3Dプリントが明日のスマートファクトリーを形作るという確信の高まりを裏付けています。 以下に、最も著名な企業バッカーと、彼らがAMを前進させる具体的な方法を示します。 ロッキード・マーティン 2017年6月、ロッキード・マーティンはデンバー都市州立大学(MSU)に100万ドルを助成し、初代航空宇宙・工学科学棟を支援しました。

金属やポリマー3Dプリントと比較するとまだニッチですが、セラミックアディティブ・マニュファクチャリングはこの10年で急速に成長しました。強度、耐熱性、美的魅力のユニークな組み合わせにより、芸術プロジェクトから機能的産業部品まで幅広く適しています。このガイドでは、コア技術、プリント可能な材料、完璧な結果を得るための実践的設計ガイドラインを解説します。 技術の仕組み セラミック3Dプリントは主に2カテゴリーに分類されます:ジェッティングベースと押出ベースのプロセス。ジェッティングシステムは液体バインダーを粉末層に層ごとに堆積させ、制御された環境で部品を積み上げます。各層後、新鮮な粉末がベッドに広
1984年、チャック・ハル(3D Systems創業者)が発明・特許取得したステレオリソグラフィー(SLA)は、最初の3Dプリント技術であり、現代アディティブ・マニュファクチャリングの基盤です。この手法が3Dプリントを実用的な製造ツールであることを証明し、更なるイノベーションを刺激し、無数の業界へ用途を広げました。今日、同じコア原理はベテランプロフェッショナルとホビイストの双方によって用いられています。 仕組み SLAは、フォトポリマーレジンの槽に集束紫外線レーザーを照射し、層ごとに部品を造形します。レーザーが照射された箇所のレジンが硬化し、その層が固まります。ビルドプラットフォームが降下し
新しい製造技術が登場すると、導入コストはプロフェッショナルが最初に吟味する指標です。アディティブ・マニュファクチャリング(AM)では、技術が変革的なメリットをもたらす一方で、長期コストをコントロールすることがプラスのROI確保に不可欠です。 AMにおける最も重要なコストドライバーの一つは材料です。例えば金属3Dプリントは技術的に実現可能になりましたが、依然として高価で、広範な産業採用を阻んでいます。材料廃棄の削減と使用の最適化は、説得力のあるビジネスケースの必須要素となります。 材料コストを下げる主要戦略 材料効率のための設計すべての実体積が直接材料費を押し上げます。可能な限り中空やラティ
フィラメントベースの3Dプリントでは、ルーチンな押出機メンテナンスが品質と効率の維持に不可欠です。材料切り替え時にリスクが高まります。前のフィラメントの微細な残留物が次のプリントを汚染し、精度を損ない、時間と材料を浪費します。 造形中、フィラメントストリームを観察してください:きれいで真っ直ぐな押出しは健全な押出機を示し、蛇行やカールしたラインは詰まりや摩擦の兆候です。治療より予防。以下の実践を採用し、すべてのプリントを完璧に保ちましょう。 1. プリント後のクリーニングを実施する 最もシンプルな予防策は、プリントごとに押出機を洗浄することです。取り外し、歯ブラシサイズの工具で残留フィラメン
アディティブ・マニュファクチャリングの材料科学は、AMスペシャリストとそのクライアントのますます高度化する要求に応えるべく急速に進化しています。特に興味深い進展の一つは、長年の夢であった「シリコーンでの3Dプリント」が実現しつつあることです。このアプローチの潜在的メリットは長年明らかでしたが、最近になってようやく技術が成熟し、実用段階に入りました。 なぜシリコーンなのか? シリコーンは、柔軟性と強度・耐久性を両立させなければならない業界で広く確立された汎用材料です。機械工学では折れずに曲がる部品に、ファッションでは複雑な装飾や靴インサートなどの機能的アクセサリーに、ヘルスケアと食品グレード製
RP Platformでは、より効果的で効率的な後処理ソリューションを開発することでアディティブ・マニュファクチャリングを前進させることに専念しています。生産環境で実用的でありながら、優れた仕上げを提供する技術に注力しています。 最近、エンジニアのクリスチャン・リードが、ロウソククレヨンを使ってプラスチックプロトタイプに色を加える目を引く手法を紹介しました。プロセスは、部品を滑らかにサンディングするところから始まります。ヒートガンでクレヨンを溶かし、液体ワックスをモデルの凹部に浸透させます。ワックスが乾いたら表面を洗浄・平滑化し、研磨されたカラフルなデザインが完成します。 このアプローチは当
インハウス仕上げ すべての後処理を自社で行えば、究極のコントロールが得られます。チームは、シンプルな洗浄から高度な表面処理まで、工場にあるあらゆる技術を適用できます。しかし、この柔軟性には実コストが伴います:設備を保有し、スタッフを訓練し、工具を維持しなければなりません。ベイパーポリッシングやタンブリングのように使用頻度が低い手法なら、初期投資が回収できない可能性があります。対照的に、単色スプレー塗装なら塗料と換気ブースのみで、ほとんどの施設で容易に導入できます。 仕上げのアウトソーシング 専門のAMフィニッシャーが増えています。例えば、ドイツのDyeMansionは、3Dプリントプラスチッ
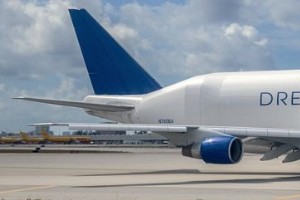
ボイングは、フランスのダッソー・システムズと10億ドルのパートナーシップを発表しました。この契約により、ダッソーの3DExperienceソフトウェアがボイングのアディティブ・マニュファクチャリング(AM)業務に世界中で導入され、すべてのサイトで3Dプリント航空宇宙コンポーネントの設計と生産が可能になります。 3DExperienceプラットフォームは、異なる場所のチームが共同設計、検証、AMにおけるベストプラクティスの共有を行える協調ツールスイートを提供します。この機能は、航空機、衛星、その他の航空宇宙用途向けの革新的なプリント部品を提供するというボイングの目標を支援します。 ボイングは長
選択的レーザー焼結(SLS)は、レーザーで微細粉末を層ごとに溶融・融着させて立体を造形します。産業用3Dプリントでは、粉末はほぼ常にナイロン、すなわち合成ポリアミドベースです。このファミリーの中で、業界はPA11とPA12という2つの主要バリエントに注目しています。 両ポリアミドはそれぞれ独自の強みを持つため、仕様書では粉末がPA11かPA12かが強調されます。これらの違いを理解することで、材料性能を特定の用途にマッチさせることができます。 それぞれの材料を詳しく見ていきましょう。 PA11 PA11は植物油由来の微細バイオプラスチックで、環境負荷が低いのが特徴です。高い弾性に
3Dプリント部品の仕上げには、優れた結果をもたらす多様な技術が増えています。このガイドでは、滑らかで光沢のある表面を得る最も信頼性が高くハンズフリーな方法の一つ、ベイパーポリッシング(蒸気研磨)に焦点を当てます。 ベイパーポリッシングとは? ベイパーポリッシングは、溶剤の蒸気(最も一般的には気化アセトン)を用いてプラスチック部品の表面を穏やかに溶かす手法です。部品を小さな薬液浴の上に密閉チャンバー内で吊り下げ、すべての表面が正確に制御された時間、蒸気を受けるようにします。結果として、サンディングや手作業のバフ掛けなしで均一に研磨された仕上げが得られます。 ディップバスやエアゾール法とは異なり
2023年9月、科学界は人間の骨を再現する柔軟な構造を3Dプリントできる画期的なインクを注目しました。開発者らは、侵襲的で苦痛を伴うドナー骨移植や、脆くて信頼性に欠ける従来インプラントより優れていると強調します。この材料の弾力性により、外科医は術中にカスタム置換骨を彫刻でき、血管新生と最終的な自然骨統合を促進します。 2017年6月、グラスゴー大学から3Dプリントインプラントを受けた重篤な骨欠損の犬で、心温まるマイルストーンが達成されました。有望ながら、ヒト応用にはまだ至っておらず、専門家は最低あと2年は臨床試験開始までかかると見積もっています。 この進展は、医療分野が厳しく規制されていると
進化するアディティブ・マニュファクチャリングの世界で、メッキはラピッドプロトタイピングと高性能金属部品の間をコスト効率良く橋渡しする手段として浮上しています。直接金属3Dプリントが進歩したものの、高い材料・設備コストと後処理要求により、多くのプロジェクトではアクセスしにくい状況です。メッキなら、ポリマー印刷のスピードと設計自由度を維持しながら、真の金属の強度、耐食性、美観を部品に付与できます。 メッキの仕組み 3Dプリント部品のコーティングに用いられる主な2つの技術: 電解メッキ – 部品を金属塩溶液に浸し、電流で金属イオンを表面に析出させます。プロセスが速く、耐久性のある仕上がりで、幅広
自動化と合理化がアディティブ・マニュファクチャリングの次フェーズを形作っており、業界はラピッドプロトタイピングから本格生産へとシフトしています。材料科学とプリンターハードウェアが目覚ましいペースで進化する中、これらの進歩を日常の生産ラインに統合することは依然として頑強な課題です。AMプロフェッショナルにとって繰り返しボトルネックとなるのが後処理ステージで、毎回のビルドに多大な時間と労力を追加します。 後処理はあらゆる3Dプリント手法で避けられない現実です。サポート構造除去のような実務的タスクから、美観仕様を満たすための塗装や研磨といった化粧作業まで多岐にわたります。必要な労力は大きく異なりま
プロトタイピングでも量産でも、クライアントは高品質な部品をオンタイムで納品されることを期待します。その期待に応えるには、効率的であるだけでなく、ショップフロアを出る前にすべてのコンポーネントを検証する品質保証システムと緊密に統合された生産ワークフローが必要です。 第一歩:完全な品質保証プロセス エラーを防ぐことは、修正するよりはるかに安価です。プロジェクト仕様と関連3Dファイルが届いたら、明確なプロトコルでデータを検証し、欠陥を修復し、必要に応じて顧客に相談します。これは手動、半自動、全自動のいずれでも構いませんが、標準作業手順に組み込まれていなければなりません。早期に問題を発見することで、
3Dプリント