工業製造
現代の3Dプリントセクターで最もエキサイティングな側面の一つは、この技術が以前には想像もできなかった新しい環境に頻繁に展開されていることです。 最近のインタビューで、ラフバラー大学のリチャード・バスウェル博士が建設現場でのオンサイト3Dプリントの可能性を強調しました。シャッターなどのコンポーネントを建設現場で直接製造することで、輸送コストを削減し、高所や地下での危険作業の必要性を減らせます。結果として、より安全で効率的、かつコスト効率の良い建設ワークフローが実現します。 今月早々、defencetech.orgが報じたところでは、アフガニスタンとイラクの米海兵隊がデスクトップ3Dプリンターを

直接金属レーザー焼結(DMLS)部品の後処理は、SLSよりも手間がかかる繊細な作業ですが、適切な技術を用いれば工業グレードの美観と性能を実現できます。このガイドでは、部品をプロフェッショナルな水準で仕上げるための5つの実践的ステップを解説します。 1. サポート構造をきれいに除去する DMLSには金属サポートが必要で、ポリマー製より除去が困難です。設計段階で45°未満のオーバーハングを最小限にし、避けられないサポートはプリント後の切断やCNC加工でアクセスしやすい位置に配置してください。きれいな除去は寸法精度と表面仕上げを維持します。 2. 積層ラインを目立たなくする 積層ラインは粉末ベッド
3Dプリントは現代医療の基盤となりつつあります。まだすべての病院にプリンターがある世界ではありませんが、最近のブレークスルーは普及が想像以上に近いことを示しています。以下に、この技術が患者アウトカムと手術精度を改善する最も説得力のある方法をまとめます。 義肢 従来の義肢は、複雑な多関節モデルでは法外に高価になりがちです。3Dプリントにより、患者固有のカスタム義肢をコストの一部で作成可能です。パラゴン・ラピッド・テクノロジーズとタッチ・バイオニクスの提携により、高品質プラスチックでプリントされた初の完全関節式義手が実現し、世界中の切断患者に新たな可能性を開きました。 医療モデル 高解像度スキャ
アディティブ・マニュファクチャリングの初期から、3Dプリントが最終的にCNC加工や他の確立された手法を置き換えるかどうか議論されてきました。技術が成熟するにつれ、3DプリントがCNCを置き換えることはなく、代わりにラピッドプロトタイピング、特注部品、少量生産のための強力なツールとして独自のニッチを確立したことが明らかになりました。 「3Dプリント革命」はまだ到来していませんが、着実な成功が技術に信頼性を与えてきました。The Economistでさえアディティブ・マニュファクチャリングの高まる可能性を認め、ホビイストの好奇心から産業資産へと認識をシフトさせる一助となっています。 メーカーは複
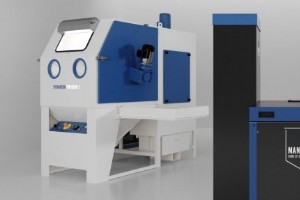
左から:ダイマンションの脱粉用Powershot C、着色用DM60、表面仕上げ用Powershot S。 AMFGでは、ユーザーが3Dプリントの後処理フェーズを効率化できるよう支援しています。時間短縮と品質向上を実現する新技術は常に注目しています。だからこそ、ダイマンションの最近の粉末ベース仕上げソリューションスイートは私たちの関心を集めました。 ミュンヘンに拠点を置くダイマンションは、粉末ベースのアディティブ・マニュファクチャリング専門の後処理を専門としています。特にDM60着色プラットフォームとPowershotシリーズなどの自動化システムは、社内では実現困難な仕上げを顧客に提供します
前回、3Dプリントにおける堅牢な品質管理ワークフローの必須要素をレビューしました。今回は、プリントジョブを継続的にリアルタイム監視するツールについて深掘りします。 プリンターからライブパフォーマンスデータを取得することには、いくつかの運用上の利点があります。即座に故障を検知し、システムが対応していればプリント中に一時停止や調整が可能です。このプロアクティブなアプローチは、材料と設備が高価な航空宇宙や自動車などの高付加価値分野において、コストのかかる造形失敗を防ぐことで時間とコストを節約します。 リアルタイム検査は、プリント後でもCTスキャンのような高度な技術では評価が難しい内部形状の管理も強
プリントランが完了したら、厳格な品質検査が不可欠です。綿密なデータ準備とリアルタイム監視で多くのエラーを未然に防げますが、プリント中やプリント後にさまざまな問題が発生する可能性があります。単品や小ロット部品なら手動チェックで対応できますが、プリント量が増えると複雑さが劇的に高まります。だからこそ、ますます多くの3Dプリントチームやサービスビューローが、専門のCTプロバイダーと提携するか、専用のインハウススキャナーを導入することで、CTスキャンをワークフローに組み込んでいます。 CTスキャンはリバースエンジニアリングにも新たな機会をもたらしました。コンポーネントの内部形状を高精度に3次元スナッ
2008年にカールスルーエ大学で博士号を取得したバスティアン・ラップ博士は、マイクロ流体デバイスおよび関連技術への3Dプリント活用において世界的な第一人者となっています。カールスルーエ工科大学の微細構造技術研究所(IMT)内にあるネプチューンラボの創設者兼所長として、マイクロ流体デバイスの概念を実用的な生物医学・バイオテクノロジーソリューションへと翻訳する研究を牽引しています。 以下は、アディティブ・マニュファクチャリングが彼の研究室のワークフローをどう変えたか、直面した課題、高解像度3Dプリントの未来の方向性について、ラップ博士が語った独占インタビューです。 なぜ3Dプリントなのか? 最
設計が3Dプリンターの造形エンベロープを超える場合、最も実用的なアプローチはモデルをより小さなプリント可能なコンポーネントに分割し、それらを単一の完成品に組み立てることです。このワークフローは産業用プロトタイピングとホビープロジェクトの両方で一般的であり、機械的強度と美観を両立させる高度な接合技術への道を開きます。 部品の準備 接着剤や熱を適用する前に、各コンポーネントを徹底的に洗浄してください。特にSLSプリントの場合、残留サポート材をブラッシング、リンス、または適切な溶剤での短時間浸漬で除去します。嵌合面がぴったりとフィットすることを確認してください。反りや寸法ズレは接合部を損ない、後処
材料科学は、ニッチな用途への的を絞った研究と産業採用の拡大によって、アディティブ・マニュファクチャリング(AM)において急速に進化しています。今週初め、ネプチューンラボのバスティアン・ラップ博士にお話を伺い、彼のチームが研究ニーズに合わせて独自の3Dプリント用レジンを設計している様子を聞きました。並行して、ラフバラー大学のリチャード・バスウェル博士は、建設に革命をもたらす3Dプリント可能なコンクリートの開発に向けた取り組みを紹介してくれました。 これらの対話は、業界の物語に変化が生じていることを示しています。既存のポリマーを不適切な役割に無理やり当てはめるのではなく、設計者たちはアディティブ
英国では、政府投資とEPSRC支援により、積層造形(AM)研究が活況を呈しています。新材料開発から生産プロセス改良まで、英国機関はかつてメーカーを阻んでいた課題に取り組み、3Dプリントの価値を業界横断で実証しています。 Rolls-Royceなど業界リーダーが研究グループと積極提携し、最先端AMを実環境でテストし、技術への公的信頼を高めています。 製造技術センター(MTC) 国立積層造形センターを擁するMTCは、金属3Dプリントを実行可能な生産手法として追求。材料品質向上、粉末リサイクル、後処理、品質管理、データ駆動サプライチェーン統合に取り組み、学術パートナーと業界リーダーへ世界最高水準施設
RP Platformでは、Desktop Metalの最新ブレークスルー—Bound Metal Deposition(BMD)とマイクロ波焼結—について学ぶことを楽しみにしていました。BMDは金属粉末をプラスチックフィラメントバインダーと混合し、溶融積層造形に類似したプロセスでプリントします。一方、マイクロ波焼結は金属射出成形原料をバインダーと混合し、カスタム設計炉で焼結させます。 これらの革新は、積層造形におけるいくつかの業界全体トレンドを浮き彫りにしています: AMがラピッドプロトタイピングから本格生産へ着実に拡大する中、効率的なバッチ製造を可能にする技術が出現しています。CNC加工
3Dprinting.comの詳細特集で、3Fakturとの協業が紹介されたことを誇りに思います。彼らの最先端技術により、ビジョナリーな建築家がコンセプトの高精度・実寸大3Dプリントモデルを迅速にオーダーできる新たな道が開かれました。 3Fakturとのパートナーシップを深め、さらに画期的なデザインをクライアントにお届けできることを楽しみにしています。 全文はこちらからお読みいただけます。
テキサスA&M大学、Essentium Materials、テキサス工科大学の最近の研究が、溶融積層造形(FDM)の能力を再定義しています。カーボンナノチューブ(CNT)コーティングフィラメントでプリントし、その後精密マイクロ波照射で層を溶接することで、従来製造に匹敵する強度のプラスチック部品を生産しました。これらの強化コンポーネントは、FDMの最も引き合いに出される限界の一つに効果的に対処し、幅広い産業用途で既に有望視されています。 同時に、ミシガン工科大学は3Dプリントから生じる廃棄物へのエネルギー効率的ソリューションを先導しています。彼らの太陽光発電「リサイクルボット」は残留フィラメント
2016年9月、General Electric(GE)がスウェーデンの積層造形企業Arcam ABを買収すると発表し、製造業界に衝撃が走りました。わずか数ヶ月後の2016年12月、GEはConcept Laserをポートフォリオに加え、2017年6月にはStrykerと戦略的提携を結びました。GE会長兼CEOのJeff Immelt氏は、これらを「デジタル産業企業」への広範な移行の一環と位けづけ、積層造形(AM)をその核に据えました。 なぜグローバル産業大手がAMにこれほど多額投資するのか?答えはシームレスな統合にあります。GE AviationはすでにLEAPジェットエンジンで3Dプリント
完璧な仕上げは、堅実なFDMプリントを洗練されたプロフェッショナルコンポーネントへと変える最終ステップです。以下に、外観と性能を高める実証済み・時間検証済みの技術を示します。 1. まずサポート構造を除去する サポートは層のたるみ防止に不可欠ですが、他の後処理前に除去しなければなりません。ホビーナイフや専用サポート除去ツールを使用。溶解性サポート材でプリントした場合、推奨溶剤での穏やかな浸漬で残留物なしに除去できます。 2. 表面を平滑化する 粗目(例:150〜200番)で階段状効果を除去し、徐々に細目(400、600、800番)へ移行し、表面が均一に感じられるまで研磨します。超微細層の場合は
溶融積層造形(FDM)はクリーンな技術なので、後処理の清掃は通常シンプルです。特に溶解性サポート使用時はSLSほどの廃棄物は出ませんが、塗装や仕上げを予定している場合、残留材料の除去は不可欠です。 pristine( pristineは原文のまま)な表面が、均一でプロフェッショナルな結果を保証します。 専用ワークスペースを準備する シンクと工具・化学品収納にアクセスしやすいステーションを設置します。大量プリントを扱う場合は専用ワークステーション投資を検討してください。溶剤や洗浄液を扱う際は、手袋、ゴーグル、その他保護具を手の届く場所に置いておきましょう。 清掃前にサポート除去と研磨を 前回のガ
Prodways Groupが、不活性ガス雰囲気中で層ごとに部品を構築する画期的な金属3Dプリント技術「ラピッド積層鍛造(RAF)」を発表しました。このプロセスは、従来の鋳造や鍛造より桁違いに速く、数時間で仕上げブランクを提供し、材料廃棄を最小限に抑えます。 現在RAFは、後工程でCNC加工で仕上げる金属ブランクの製造に用いられています。このハイブリッドワークフローは追加ステップを要しますが、技術成熟に伴い更なる高精細化が可能になり、レーザー焼結に匹敵する可能性があります。現時点では、その速度と低廃棄が最大の利点となる大型部品に最適です。 航空宇宙と自動車セクターが最大の恩恵を受けると見られま
Rapid.Techは3Dプリントカレンダーの主要イベントです。2017年は200社超の出展者と4,800人の来場者がドイツに集結し、積層造形の最新進歩を探りました。 暑く空調のない会場にもかかわらず、RP Platformチームは魅力的で啓発的な週末を過ごしました。業界イノベーターと交流し、最先端技術を調査し、今後のステップを形作るインサイトを得ました。 デスクトップサイズ3Dプリンターが勢いを増す 産業用途向けに明確に設計された多数の新型デスクトップサイズプリンターが展示されていたことに注目しました。これらの機械は、ホビイストの好奇心とプロフェッショナルな需要のギャップを埋め、設計、試作、
2017年Rapid.Techショーにて、Wacker Chemie傘下の大手部門であり長年のRP PlatformユーザーでもあるACEO®が、ゲームチェンジングなシリコーン3Dプリントソリューションを発表しました。長年の研究を経て、チームは現代の積層造形プロジェクトが要求する複雑形状に対応する溶解性サポート材料の開発に成功しました。このマイルストーンは、シリコーンが初めて信頼性高くプリント可能になり、商業オーダーが可能になったことを意味します。 新材料は、専用プリンターと専用ソフトウェアの完全なエコシステムによって支えられ、既存ワークフローへのシームレスな統合を保証します。サポート除去とい
3Dプリント