工業製造
ポリ乳酸(PLA)はFDMプリンターで最も人気のあるフィラメントの地位を維持しています。反りが少なく、生分解性があり、豊富なカラーバリエーションを持つため、初心者からベテランまで幅広いユーザーに選ばれています。しかし、固有の脆さゆえに非機能プロトタイプ、装飾品、低応力用途に限定されます。 本ガイドではPLAの利点と欠点を検証し、最適なプリンター設定を解説し、実用事例と実践的なヒントを紹介します。 なぜ3DプリンティングにPLAを選ぶのか? PLAはトウモロコシ澱粉やサトウキビ由来の再生可能な熱可塑性樹脂であり、石油由来材料とは一線を画します。その特性は自動車、包装、消費財分野での採用を後押し
3Dプリンティングは単なる目新しさから、エレクトロニクス業界のゲームチェンジャーへと進化しています。 依然としてラピッドプロトタイピングでの利用が最も一般的ですが、そのスピード、設計自由度、カスタマイズ性は業界の生産パラダイムを再構築しつつあります。 エレクトロニクスにおける3Dプリンティングの仕組み 中核プロセスはマテリアルジェッティングです。導電性・絶縁性インクを数ミクロン幅のラインで堆積させ、UV光で硬化させることで微細な配線と層を形成します。同一プリンターで複数材料をジェットできるため、回路とその筐体を1回の造形で同時に製作でき、組み立て工程を大幅に簡素化します。 3Dプリントエレク
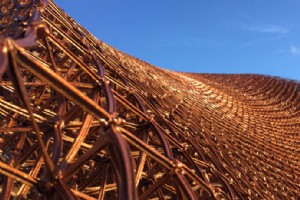
写真提供:Branch Technology 3Dプリンティングは建設業界において変革的な力として台頭しており、より速い建設、コスト削減、前例のない設計自由度を約束しています。まだ初期段階にありますが、この技術はより持続可能で効率的、かつレジリエントなインフラへの明確な道筋を示しています。 建設業界にもたらす3Dプリンティングのメリット 今日の建設セクターは、廃棄物、設計柔軟性の限界、労働力不足、物流のハードルといった喫緊の課題に直面しています。3Dプリンティングは以下の点でこれらに対処します: 設計の自由度 従来工法とは異なり、積層造形はレイヤーごとに造形するため、複雑な幾何学形状、有機
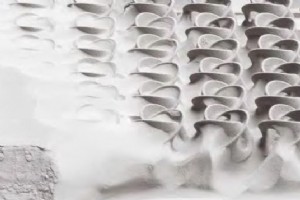
上図:Digital Metalの3Dプリント技術はメタルバインダージェッティングを使用。 バインダージェッティングはアディティブ製造の定番となり、砂型、メタルコンポーネント、装飾品、プロトタイプを従来手法の一部のコストで高速生産可能にしています。市場に数十台のマシンがある中、ワークフローに適したシステム選定は困難です。以下では、最も魅力的な5つの産業用バインダージェッティングプリンターを検証し、主要機能、材料オプション、典型的アプリケーションを概説します。 バインダージェッティングは、液体バインダーを連続する粉末層に堆積させ粒子を融合させる粉末床プロセスです。バインダージェッティングの基礎に
Loughborough大学のリーダー研究者、Ian Campbell教授は、Design for Additive Manufacturing(DAM)プログラムで複雑パーツの概念化と生産のあり方を再定義しています。40以上の査読付き論文を持ち、Rapid Prototyping Journalの編集者を務め、2014年からWohlers Associatesのコンサルタントを務めています。 このインタビューでは、アディティブ製造(AM)の進化、自動化の役割、マスカスタマイゼーションとハイブリッド生産の可能性を探ります。 Q: 最初にAMに関わったきっかけは? 1993年、Warwick大学
メタル3Dプリントは急速に進化し、航空宇宙、自動車、医療業界向けに軽量で高度に複雑なコンポーネントの創出を可能にしています。技術は前例のない設計自由度を提供しますが、パーツ性能を損なう一連の繰り返し課題も提示します。本ガイドでは、最も頻繁な5つの問題を分解し、実証済みの克服戦略を提供します。 メタル3Dプリント – 概要 メタルアディティブ製造(AM)は、それぞれ異なる材料と設計要件に適した複数のプロセスを含みます。主要カテゴリは: 粉末床融解(SLM、EBM) – レーザーまたは電子ビームがビルドプレートに広げられた薄いメタル粉末層を選択的に溶融。 直接エネルギー堆積(DED) – メタル
アディティブ製造は比類なき設計自由度を解き放ちますが、独自のエンジニアリングアプローチを要求します。各3Dプリント技術と材料には独自のニュアンスがありますが、この4つの核心原則はすべてのプロセスに広く適用されます。 厳選されたベストCADツールについては、ガイドをご覧ください。 3Dプリント可能パーツ設計時の重要な考慮事項 オーバーハングとサポート オーバーハングは、適切に処理しないとプリント品質を損なう突出セクションです。重要な要素はビルドプレートに対する角度です。ほとんどのFDMとSLAプリンターは、追加サポートなしで45°までのオーバーハングを許容します。この閾値を超える角度は、たわみ
メタルアディティブ製造が多様な業界で爆発的成長を遂げ、市場には多数の3Dプリントメタルシステムが溢れています。直接金属レーザー焼結(DMLS)は最も人気のある技術の一つで、卓越した精度で高品質メタルコンポーネントを提供します。 多くの産業プレーヤーがDMLSプリンターを提供する中、適切なマシン選定は困難です。本ガイドではトップDMLSシステムを比較し、強み、弱み、理想的な用途をハイライトします。 まず、直接金属レーザー焼結の仕組みを探ってみましょう。 直接金属レーザー焼結 DMLSは、焦点を絞ったレーザーでメタル粉末を層ごとに融合させるハイエンドアディティブ手法です。レーザー溶解とは異なり、D
リバースエンジニアリング—物理オブジェクトからデジタルデータを抽出すること—とアディティブ製造の組み合わせは、開発サイクルを短縮し、コストを削減し、設計自由度を拡大する強力なワークフローを生み出します。レガシー航空宇宙コンポーネントからオーダーメイド医療インプラントまで、このシナジーはCADデータが存在しない場合にパーツを再現または強化することを可能にします。 リバースエンジニアリングとは? 従来の設計がコンセプトから詳細図面へ進むのに対し、リバースエンジニアリングは逆方向に働きます:既存アイテムのジオメトリと機能を取得し、元の設計をデジタル形式で再構築します。機械的ボルトから古代遺物まで、形
パイオニア的3Dプリント手法として、ステレオリソグラフィ(SLA)は、他技術の一部のコストで卓越した精度と超滑らかな表面を持つパーツを提供します。 しかし、真に一級の仕上げを得るには、意図的な後処理ルーチンが必要です。SLAビルドは取り外し可能なサポート構造に依存するため、洗浄、サポート除去、硬化、仕上げの慎重なシーケンスが不可欠です。 SLAの後処理ステップ SLAプリントを洗浄する ビルドプレートからパーツを取り出した後、99%イソプロピルアルコール(IPA)で洗浄します。プリントを10〜20分浸漬し、完全に乾燥させます。これにより未硬化レジンと接着剤残留物を除去します。 サポート構造
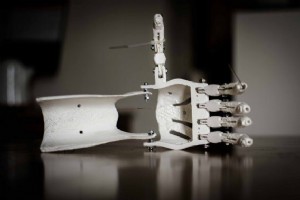
医療セクターはアディティブ製造で最も急成長している分野の一つで、患者固有インプラントから現実的な機能的プロトタイプ、高度な手術ツールまで応用は多岐にわたります。2017年のSME調査では、医療AMプロフェッショナルの97%以上がアディティブ製造のさらなる台頭を予想しており、バイオプリントを超えた変革的ポテンシャルを強調しています。 業界シリーズのこの回では、3Dプリントがいかに今日のヘルスケアを再構築し、次なる10年が何をもたらすかを検証します。 医療業界での3Dプリント活用 カスタマイゼーション より速くコスト効率の良いカスタムソリューションへの需要が、医療における3Dプリント採用を牽引して
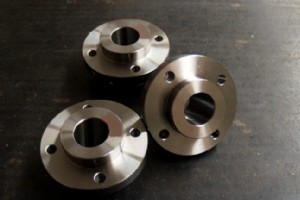
電子ビーム溶解(EBM)は、集束電子ビームで金属粉末を固体コンポーネントに融合させる最先端メタルアディティブ製造プロセスです。1997年にスウェーデンのArcam(現GE Additive傘下)によって立ち上げられたEBMは、航空宇宙、医療、防衛セクターの厳格な性能基準を満たす軽量高密度パーツの製造で知られています。 本記事では、EBMワークフロー、主要な利点と制限、対応材料、この技術で最も恩恵を受ける産業を検証します。 電子ビーム溶解の仕組み 選択的レーザー焼結(SLS)や直接金属レーザー焼結(DMLS)などの他の粉末床融解手法と同様に、EBMはオブジェクトを層ごとに構築します。決定的な違い
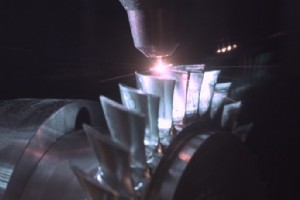
ワイヤーアーク積層造形(WAAM)は、航空宇宙、海洋、エネルギー分野で大型高強度パーツの製造を可能にする新興メタル3Dプリント技術です。粉末ベースシステムほど知られていませんが、WAAMはスケール、コスト、材料汎用性で明確な優位性を持ちます。 WAAMの仕組み WAAMは、電気アークで連続メタルワイヤーを溶融させる直接エネルギー堆積プロセスです。ロボットアームが溶融ワイヤーをベースプレートに供給し、パーツを層ごとに構築します。堆積された金属はビードとして凝固し、互いに融合して各層を形成します。 溶接ベースのプロセスであるため、WAAMは溶接可能なあらゆるワイヤー形状の金属—ステンレス鋼、ニッケ
年次Wohlers Reportは、初版から23年、アディティブ製造業界で最も信頼されるリファレンスとなりました。32カ国76人の共著者を擁し、世界最大のAMプロフェッショナルネットワークからインサイトを集約。新規システムメーカー、材料サプライヤー、ソフトウェアベンダー、サービスプロバイダーが市場参入する中、2018年版は3Dプリントの最新データ、トレンド、予測の決定版ガイドであり続けています。 2018年レポートの主な発見には、メタルAMシステム売上の80%増と、前年のアディティブ製造業界全体の21%成長が含まれます。 Wohlers Associates創業者兼社長のTerry Wohle
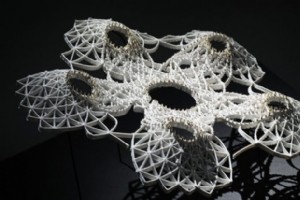
世界中の大学が3Dプリントラボへの投資を増やし、キャンパスを学生と教員がアディティブ製造(AM)の境界を押し広げるイノベーションハブへと変えています。 AMのセクター横断的インパクトを追う継続シリーズの一環として、教育にスポットライトを当てます—アカデミアがいかにAMを再構築し、次世代エキスパートを育成しているかを検証します。 教育:AMスキルギャップを埋める AMは依然として慢性的なスキル不足に直面しており、より広範な採用を妨げています。より多くの大学が3Dプリントラボを設置しAM特化学位を提供するようになりましたが、設計、材料科学、プロセスエンジニアリングを網羅する学際的カリキュラムは依然
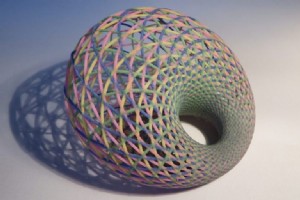
マルチマテリアル3Dプリントは、異なる材料を単一パーツに融合する最先端アディティブ製造技術で、従来のシングルマテリアルプリントでは実現できない性能と機能性を解き放ちます。製造中に多様な機械的、光学的、機能的特性を統合することで、設計者は以前不可能だったプロトタイプ、コンセプトモデル、さらには最終製品を生産できます。 今日のマルチマテリアルプリンターは、サーモプラスチック、ポリマー、さらにはシリコーンまで幅広いパレットをサポートし、フルカラー、高精細プロトタイプに最適です。本記事では、メリット、基盤技術、材料選択肢、主要ユースケース、マルチマテリアルアディティブ製造の未来を形作る課題を探ります。

メタル3Dプリントは製造を再構築しており、メタルアディティブ製造システムの売上は2017年以来80%急増。この技術は、従来手法では不可能な有機的形状と軽量構造を設計者に自由に創らせます。この能力を最大限に活用するには、新しい設計マインドセットを採用する必要があります。従来のルールは通用せず、代わりに堅牢で高品質なメタルパーツを作るためのベストプラクティスセットが不可欠です。以下は、メタル3Dプリントを最大限に活かすための6つの重要な設計考慮事項です。1. 壁厚壁厚は基礎パラメータです。最小0.4mmを推奨し、脆弱なプリントやクラックにつながる内部応力蓄積を回避します。正確な最適値は選択材料とプ
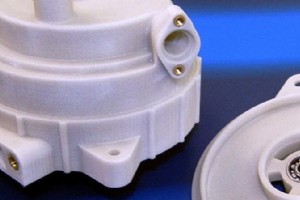
選択的レーザー焼結(SLS)は、試作ツールから多様なセクターで少量エンドパーツや治具・固定具などのサポート構造を生産する主流ソリューションへと進化しました。比類なき設計自由度を解き放つことで、SLSは製品開発と生産を変革しうる具体的なメリットを提供します。 貴社がSLSプリント部品をインハウス化すべき理由は? 高度に複雑で軽量なパーツを製造 SLSは外部サポート構造なしで複雑なジオメトリを造形するのに優れています—SLAやFDMとは異なります。余剰粉末が一体型サポートシステムとして機能し、オーバーハング、格子コア、従来手法では不可能または法外に高コストだった高度な形状を可能にします。エンジ
3Dプリントサービス市場が2022年までに130億ドルに達すると予測される中、サービスビューローには巨大な成長ウィンドウが開かれています。しかし、需要が急増する中、競争力を維持しながら運用をスケールさせる課題も大きくなっています。多くのビューローは依然として手作業で分断されたプロセス—スプレッドシート、紙の見積もり、断片化されたシステム—に頼っており、ペースを維持するのが困難です。これらのレガシーワークフローを堅牢な自動化に置き換えることは、単なる利便性ではなく、運用の卓越性と財務健全性の両面で戦略的必須事項です。 手動見積もり:成長のボトルネック 従来、3Dプリントビューローはスプレッドシー
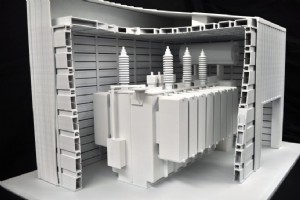
1980年代半ばの登場以来、選択的レーザー焼結(SLS)は最も信頼性が高く汎用性のあるアディティブ製造技術の一つとして確立されてきました。数時間で軽量・高強度パーツを製造できる能力により、迅速な試作から少量生産まであらゆる用途で人気です。 本ガイドではSLSの仕組み、最も一般的なアプリケーション、プリント最適化の実践的ヒントを解説します。プロセスチューニングと品質管理へのより深い洞察については、無料SLSホワイトペーパーをダウンロードしてください。 SLSの仕組み 選択的レーザー焼結は、高出力レーザーで粉末材料を融合させ、パーツを層ごとに構築します。典型的なワークフローは: 粉末ベッドを材料
3Dプリント