工業製造
ステーションベースコスト構造とデュアルサービスストリームへの移行 Protocase創業者Doug Milburnが、2022年の価格改定と新リードタイムオプション導入の背景を詳細に説明します。 変更の背景 創業以来のミッション:**エンジニア/研究者のイノベーションスピードに追従する超短納期・最小ロットフリー** 過去5年で設備大幅増強(レーザー、CNC、3Dプリンタ、ガスケット、ダイカストカスタマイズ) チーム250名超、更なる拡張計画中 2大変更点 ステーションベースコスト構造へ移行 各製造ステーション(レーザー、ベンダー、溶接、粉体塗装等)の可変コスト・設備投資を適切に反映

2大グラフィックプロセスの違いを理解して最適選択 ProtocaseエンジニアリングチームのJanelleが、エンクロージャ/パーツへのグラフィック付与手法「デジタル印刷」と「シルクスクリーン」の違いを徹底比較します。 プロセスの違い 項目デジタル印刷シルクスクリーン 原理CMYKインクをUVプリンタで積層・即時硬化感光乳剤で版を焼き、エポキシインクをスクリーン押し出し 色数制約フルカラー同時印刷可1色ごとに版が必要、色数×版代・工程・乾燥時間 硬化UV即時硬化300°F (149℃) 10分間オーブン焼成 表面質感バンディング(線状テクスチャ)あり、触覚で凹凸感知インク自動流動で極
質感(テクスチャ)で耐久性・外観・グラフィック適性をコントロール ProtocaseのChrisが、在庫する3つの粉体塗装テクスチャ「サンドテックス」「マット」「グロス」の特徴と最適用途を解説します。 サンドテックス(砂目調・低光沢) 不溶性添加剤によるザラつき感 **最高耐久性**:滑り・衝撃・指紋・傷隠蔽に最強 溶接部の熱影響部・変色隠蔽に最適 → 溶接あり設計ではサンドテックス推奨 グラフィックは**デジタル印刷**推奨(インクジェットが凹凸に浸透し密着) グロス(光沢・高反射) 鏡面的な高反射(ハイグロス/ローグロス在庫) 耐摩耗性良好、屋内環境に最適 サンドテックスほどの耐
アルミニウム専用の化学変換被膜「ケムフィルム」で耐食性と導電性を両立 ProtocaseエンジニアリングチームのCodyが、社内処理可能なケムフィルム(クロメート処理/イエロークロメート)のプロセス、規格、適用メリットを解説します。 ケムフィルムとは アルミニウム表面にクロメート被膜を形成する化学処理 **耐食性・耐久性・安定した導電性**を付与 別名:クロメート処理、イエロークロメート、ケミカルコンバージョンコーティング Protocase社内5槽プロセス 洗浄・脱脂(15〜16分) 純水リンス(RO水) 純水リンス ケムフィルム液浸漬(EC PN P、20〜21分) 純水リンス
高品質な印刷・彫刻にはベクターデータが不可欠 Protocaseエンジニアリングチーム運営マネージャーのJanelleが、ラベル・ブランディング用グラフィックファイルにおけるベクター/ラスターの違いと、ベクター入稿が必須な理由を解説します。 ベクターグラフィック 数学的な線・形状・曲線で構成(AI, EPS, SVG, PDF等) **拡大縮小時の品質劣化なし**(解像度非依存) 色変更・編集が容易 Protocaseでは**最高品質印刷のためベクターファイル必須** ラスターグラフィック ピクセル集合で構成(PNG, JPEG, BMP等) カメラ/スキャナ/ソフトウェアで生成 拡
3タイプのヒンジから用途に最適なものを選ぶ ProtocaseのChrisが、カスタムエンクロージャのドア/蓋ヒンジとして在庫する3種類の特徴と選び方を解説します。 1. ピアノヒンジ(長尺ヒンジ) 材質:スチール、アルミニウム(各サイズ・厚み在庫) 取付穴なし → 任意位置に穴あけ可能、または溶接固定 粉体塗装対応可。ベアメタルの場合はステンレス/アルミ推奨(耐食性) 可動範囲:部品形状により 270°〜360° 2. リフトオフヒンジ(着脱式) 材質:ダイカスト亜鉛、黒粉体塗装仕上げ ピン側とレセプタクル側に分離可能 → ピン抜き不要で蓋着脱 閉状態で取付穴が隠れる(見た目スッキ
多数の換気孔が必要ならパンチングメタルが正解 ProtocaseエンジニアリングチームのCodyが、カスタムエンクロージャの換気手段として「パンチングメタル(穴あき板金)」を採用するメリットと仕様を解説します。 パンチングメタルとは 予め規則正しい穴パターンが打ち抜かれた板金材料。空気・光・液体・音の透過制御に用いられます。 コストメリット レーザーで数百個の微小穴を個別に切削するより、パンチングメタルを切り出して溶接/ファスナー固定する方が**大幅に低コスト**。 Protocase在庫仕様 穴形状:ラウンド(丸穴)パターン 材質:アルミニウム、冷間圧延鋼板(CRS) 取付:溶接 ま
ステンレス鋼の「本来の耐食性」を引き出すパッシベーション ProtocaseエンジニアリングチームのCodyが、ステンレス鋼パーツ・エンクロージャへのパッシベーション(不動態化)処理のプロセス、効果、適用基準を解説します。 パッシベーションとは クエン酸溶液でステンレス表面の遊離鉄を除去 クロム・ニッケル酸化物からなる不動態皮膜を形成 大気中の酸素と反応し、さらなる酸化被膜で基材を保護 「ステンレスは本来耐食性があるのでは?」→ 遊離鉄が残るとそこから錆が発生しやすくなるため、**パッシベーションで耐食性を最大化**します。 適用推奨ケース ステンレス製で**塗装しない**場合(ベア
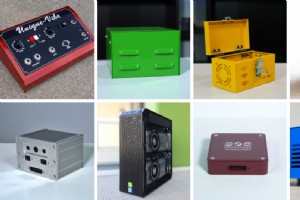
用途・環境・搭載機器から逆算するエンクロージャ形状選び Protocaseでは2〜3日でワンオフから量産まで対応。テンプレート化された主要スタイルを理解し、要件に合う形状を素早く選定しましょう。 選定前の4つの自問 設置場所は?(ラック、壁面、卓上、屋外、携帯型…) 搭載する電子機器・基板・コネクタは? それらの配置・突出方向は?(片側のみ、対向側、複数面) 必要な耐久性・環境耐性は?(防水、防塵、耐衝撃、EMIシールド…) 主要スタイル別特徴と適正用途 U字型(クランシェル) 2パーツがともにU字形状。最もシンプルで設計・製造が容易 隣接面からコネクタ突出の基板に最適 **対向面
粉体塗装以外の選択肢:3つのベアメタルフィニッシュ ProtocaseエンジニアリングチームのCodyが、粉体塗装を施さない「ベアメタル(地肌)仕上げ」の3オプションを比較解説します。 1. 無仕上げ レーザーカット後、バリ取りのみ実施 製造工程由来のスワールマーク・傷・ムラが残る **最も経済的** 機能重視・非外観部品に最適 グラフィック印刷非推奨(見栄えが悪い) 2. グライン仕上げ(ヘアライン/ブラッシュド) バリ取り後、一方向に直線研磨パターンを付与 スタイリッシュでミニマルな外観 平板状態で研磨→曲げ加工後、溶接部はリニアサンダーで再研磨 突起物周辺のコーナーへ研磨が届き
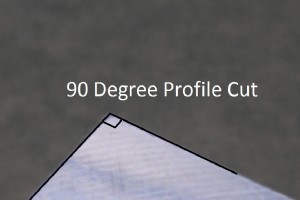
内部コーナーのR(ラジアス)が加工効率と品質を決める CNCフライス加工では、工具の円筒形状ゆえに内部コーナーを完全な直角(シャープコーナー)に仕上げることは物理的に不可能です。コーナーラジアス(内部コーナーの半径)の設定は、加工時間・コスト・表面仕上げ品質に直結します。 なぜコーナーラジアスが重要か 工具エンゲージメント:コーナーで工具が90°方向転換すると、工具半径と同等の最小Rでは工具側面がワークに深く食い込み、振動(チャタリング)・ビビリマーク・工具摩耗を招く 加工時間・コスト:大径工具(大きなR)は高速切削可能。小径工具(小さなR)は低速・多パス必要でコスト増 加工深さとの関係:
ラックマウントシャーシに最適なスライドレールを選ぶ ProtocaseエンジニアリングチームのCodyが、ラックマウントエンクロージャ用スライドレール(スライド)の在庫ラインナップと選定基準を解説します。 在庫スライドレールの仕様例 長さ:24インチ(約610mm) トラベル(伸長長):26インチ(約660mm) 耐荷重:110ポンド/ペア(約50kg/ペア) 取付:8-32セルフクリンチングファスナーで左右側面に固定(Protocaseで取付) ※上記はヘビーデューティ寄りの仕様。搭載機器の重量に合わせてより軽量・短尺なタイプも在庫あり。 選定のポイント 搭載機器の総重量に対する耐
板金への永久取付けが可能なセルフクリンチングファスナーの全容 ProtocaseエンジニアリングチームのDanielが、在庫する8種類のセルフクリンチングファスナーの特徴と用途を解説します。 ファスナータイプ別詳細 タイプ構造・機能主な用途 パネルファスナー工具不要、スプリング付きスタッドでプッシュ固定着脱頻繁なパネル・カバー固定 タイダウンファスナー配線・ケーブル結束用アンカーポイントエンクロージャ内部の配線整理 スタッド永久的な雄ネジスタッド部品取付け、アース接続 パイロットピン非ネジの位置決めピン部品位置決め、組立ガイド スレッドナット雌ネジナット部品同士の締結 直角ファスナー
トレーサビリティ・識別用途に最適なマーキング手法を選択 ProtocaseエンジニアリングチームのCodyが、板金パーツおよびCNC加工品への永久マーキング手法の種類と特徴を解説します。 マーキング手法一覧 手法原理特徴・適用 ドットピーニング専用機で金属表面に凹点を打ち文字形成粉体塗装前後どちらも可。高視認性、耐久性◎ ラバースタンプゴム印で永久インキ(黒/白)を転写仕上げ色に合わせてインキ色選択可能 エイブリーラベル印刷ラベルを貼付(外装梱包にも可)任意テキスト対応、低コスト CNC彫刻加工旋盤/フライスで直接彫り込み金属そのものに永久的、高精度 シルクスクリーン/デジタル印刷イ
ゴム足の種類と選び方 ProtocaseエンジニアリングチームのCodyが、カスタムエンクロージャの底面に取り付ける「ゴム足」のメリットと製品ラインナップを紹介します。 ゴム足の効果 エンクロージャを底面から浮かせ、通気スペースを確保 摩擦力で設置面でのズレ・滑りを防止 底面の傷・損傷を保護 ネジ止めタイプ(スタッド付き) サイズネジ規格対応ファスナー スモール6-32セルフクリンチングナット / タップ穴 ミディアム8-32セルフクリンチングナット / タップ穴 ラージ10-24セルフクリンチングナット / タップ穴 ※セルフクリンチングファスナーはProtocaseで取
設計データ提出から見積もり完了までのリードタイムを短縮 Protocaseエンジニアリング&デザインサービスのDanが、見積もりを迅速かつ正確に進めるための実践的なポイントを紹介します。 1. 詳細情報を最初から提供する 材質・板厚・仕上げ(例:5052アルミ 0.064インチ オリーブグリーン粉体塗装) 用途・アプリケーションの説明(代替案提案や最適化のヒントになる) 過去の注文履歴や類似案件があれば共有 2. CADデータは「パックアンドゴー」で SolidWorksアセンブリファイルを送る場合、参照部品ファイルも漏れなく含めるため「Pack and Go」機能の使用を推奨。他形式
用途に合わせたハンドルを選ぶ ProtocaseエンジニアリングチームのCodyが、ラックマウント面板や各種エンクロージャに取り付けるハンドルの種類と選び方を解説します。 ハンドルのラインナップ サイズ適用U数取付方式ネジ規格 スモール〜2U裏面からネジ止め6-32 ミディアム2U〜裏面からネジ止め8-32 ラージ5U〜前面カバーを外してセルフクリンチングファスナーへネジ止め10-32(セルフクリンチング) オーバル汎用パネル/エンクロージャへ取付可能要確認 選定のポイント ラックマウント面板のU数(高さ)に合わせてサイズを選定 ラージハンドルは前面カバーが外せる構造で、セル
フラットヘッドネジをフラッシュに取り付ける座ぐり加工の要点 ProtocaseのAllisonが、カスタムエンクロージャやパーツでフラットヘッドネジを使用する際に必須となる「座ぐり(カウンターシンク)」加工について解説します。 座ぐり加工とは ドリルプレスで円錐形の穴をあけ、ネジ頭の角度とサイズに合わせる加工です。ネジ頭が板金表面とフラッシュ(面一)になるため、以下のメリットがあります。 干渉回避:ラックマウント筐体などで、上下のユニットとネジ頭が干渉しない シール性向上:光漏れ防止など、ガスケットと併用で高気密性を実現 美観:フラットな仕上がりで洗練された外観に 設計時の必須事項
用途に合わせた粉体塗装を選択する Protocaseで提供する粉体塗装の2大カテゴリー「ポリエステル」と「エポキシ」の特徴と使い分けを、エンジニアリングチームのCodyが解説します。 粉体塗装のプロセス 乾燥粉末を静電気で付着させ、高温で焼き付け硬化させるプロセスです。従来の液体塗料よりも硬く、耐久性に優れた仕上がりになります。 ポリエステル粉体塗装 最も一般的でコストパフォーマンスに優れる 優れた衝撃・機械的・化学的耐性 柔軟性が高く、低温焼付け(約180℃)で感熱部品にも適する 過焼けによる黄変耐性が高い UV耐性:1〜3年(屋内および一部屋外用途に適する) エポキシ粉体塗装
シートメタルルーバーで効率的な換気を実現 ProtocaseのChrisが、カスタムエンクロージャの換気ソリューションとしての「シートメタルルーバー」を解説します。電子機器の発熱対策には適切なエアフローが不可欠です。 ルーバーとは プレスブレーキと専用の上下金型を用いて成形される換気孔です。金属を開いてダイに押し込むことで「立ち上がった窓」を形成し、3方向を塞ぎながら1方向を開放する構造で、エアフローを確保しつつゴミや異物の侵入を防ぎます。 Protocaseの対応仕様 標準工具:2インチ(約50.8mm)ルーバーを在庫 材質:アルミニウム、冷間圧延鋼板など 仕上げ:粉体塗装、グライン仕
産業技術