工業製造
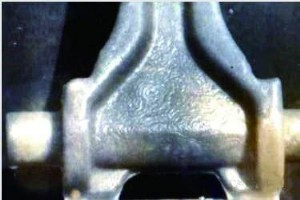
ワックスパターン製作はロストワックス鋳造生産の重要工程であり、高品質鋳造品を得るための第一条件です。しかし、この工程の軽視により、不合格ワックスパターンがシェルメイキングさらには鋳造工程に流入し、取り返しのつかない不良品を生む結果となります。したがって、ワックスパターン表面欠陥の解決はロストワックス鋳造の主要課題の一つです。 一般的に、ワックスパターン表面欠陥には主にフローテクスチャ(図1参照)とフライングフィン(図2参照)が含まれます。 フローテクスチャ ワックスパターン局部表面に不規則なフローテクスチャが存在します。 原因 キャビティ内のパーティング剤過剰、または不均一塗布による局
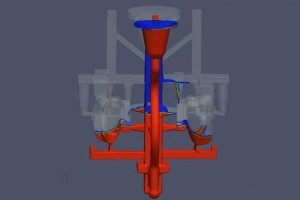
精密鋳造の凝固給湯モードは内部湯口の位置と密接に関連しています。一般的に、内部湯口の設定位置は鋳造品の凝固給湯モードに適合する必要があります。 内部湯口設定位置の原則 同時凝固が必要な精密鋳造では、内部湯口を鋳造品の薄肉部に設定し、多数かつ分散配置とすることで、溶湯が金型キャビティを速やかかつ均一に充填し、内部湯口付近の砂型局部過熱を防止。 方向性凝固が必要な精密鋳造では、内部湯口を厚肉部に設定。給湯ライザーがある場合、鋳造品と内部湯口の間にライザーを配置するのが最適で、溶湯をライザー経由でキャビティに導入し、ライザーの給湯効果を向上。ダクタイル鋳鉄クランクシャフト、鋳鋼ギア等に適用。 複
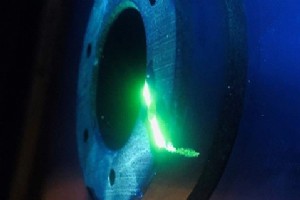
鋳造品検査は主に寸法検査、外観・表面目視検査、化学成分分析、機械的特性試験を含みます。高要求鋳造品には非破壊検査も必要です。例えば、ダクタイル鋳鉄鋳造品の品質検査用非破壊検査技術には、浸透探傷、渦流探傷、磁粉探傷、放射線透過試験、超音波探傷が含まれます。 鋳造品表面・近表面欠陥の試験 浸透探傷試験 浸透探傷試験は、鋳造品表面の各種開口欠陥(表面クラック、表面ピンホール、肉眼で発見困難な他の欠陥)検査に使用されます。 一般的に使用される浸透試験は着色試験で、高浸透性浸透剤を鋳造品表面に塗布または噴霧し、開口欠陷に浸透剤を浸透させ、浸透剤層を速やかに拭き取り、乾燥しやすい顕像剤を鋳造品表面に噴
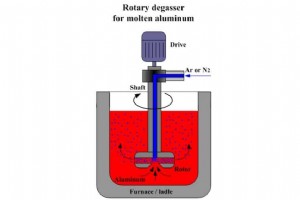
空気透過性は精密鋳造金型シェルの重要な性能指標です。金型シェルの空気透過性は精密鋳造に大きな影響を与えます。例えば、鋳造品の不充填(形状不完全、丸みを帯びたコーナーなど)は、金型シェルの空気透過性不良が原因であることがよくあります。また、金型シェルの空気透過性は脱ろう品質にも影響する重要な要素です。 ガスの発生源 金属に溶解するガスは主に水素と酸素です。溶解プロセス中、ガスの主な発生源は: 炉ガス: 非真空溶解では、炉ガスが金属中のガスの主要発生源。酸素と窒素に加え、水蒸気、水素、一酸化炭素、二酸化炭素、二酸化硫黄、炭化水素を含む。炉ガス組成は使用燃料と燃焼条件で変化。例えば、重油やガス燃
宇宙のすべては電気を伝導しますが、中には他より速く電荷を移動させる材料があります。体積抵抗率により、製品設計者は材料が電流の流れをどれだけ強く抵抗するかを判断できます。本記事では、この基本的な物理特性と、ポリウレタン製品設計における役割について解説します。 体積抵抗率とは 体積抵抗率は、バルク抵抗率や電気抵抗率とも呼ばれ、材料の一方の端から他方の端への電気移動を抵抗する材料の能力です。体積抵抗率が低いほど、電気の移動が大きく、材料はより導電性が高くなります。 体積抵抗率の測定方法 体積抵抗率は伝導率の逆数で、材料試験片を通る電気抵抗を定量化します。このプロセスでは通常、材料試験片を二つの電
シリコーンとポリウレタンは、多くの製品・コンポーネント製造に使用される一般的な材料です。両材料で似た製品を作れる場合もありますが、アプリケーションにおける物理特性と環境条件が、最終的に製品設計に適した材料を決めます。本記事では、シリコーンとポリウレタンの違いを明らかにし、材料選定を効率化します。 シリコーンとは シリコーンはポリシロキサンとも呼ばれ、炭素、水素、酸素、ケイ素からなるゴム状のエラストマー材料です。ポリウレタンと同様、ほとんどのシリコーンは熱硬化性材料で、粘度と製造プロセスに応じて、ほぼあらゆる形状・形態を取れます。シリコーンで設計する際、通常3種類の材料があります:液状シリコー
鋳造は、様々な業界で利用される最も古く、最も一般的な製造プロセスの一つです。鋳造の汎用性は、設計柔軟性と性能が不可欠な多くの製品・コンポーネントに適した選択肢となります。特に、熱硬化性ポリウレタンでの鋳造は、製品設計者に複数の製造プロセスを通じて、ほぼあらゆる形状、サイズ、形態を指定する能力を提供します。このため、熱硬化性ポリウレタンで鋳造する際に考慮すべき明確な設計ガイドラインがいくつかあります。本記事では、最適な結果を得るための5つの設計ヒントを共有します。 1. 肉厚を考慮する RIMと同様に、鋳造では部品全体で肉厚を変えることが可能です。しかし、液状材料が均一に硬化・固化するためには
カーボンブラックは導電性材料を作るための伝統的な添加剤の一つです。ゴム、シリコーン、ポリウレタンなどのほとんどのポリマーは天然の絶縁体であるため、材料マトリックスに導電性カーボンブラックを組み込むことで、抵抗率レベルと性能を強化できます。本記事では、カーボンブラックの詳細、利点・欠点、Durethane® Cのようなポリマーで採用される他の導電性添加剤について詳しく解説します。 導電性カーボンブラックとは カーボンブラックは、特に油系燃料などの重質石油製品の不完全燃焼によって生成されます。化学的には、結晶状の炭素分子の格子構造を持ち、この材料を電気伝導性にしています。その結果、カーボンブラッ
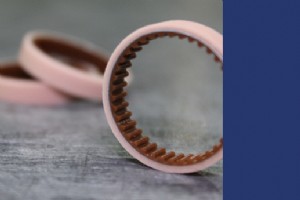
紙・メディア搬送アプリケーションは、セルフサービス取引、請求書支払い、デジタル印刷・画像処理など、現代社会の不可欠な構成要素です。このため、製品設計者は熱硬化性ポリウレタンなどの革新的材料を求め、精密な性能と品質要件を満たしています。従来のプラスチックとは異なり、熱硬化性ポリウレタン化学の汎用性により、設計者は困難な設計課題を解決できます。以下に、熱硬化性ポリウレタンが紙・メディア搬送製品の性能向上に創造的に活用された事例をご紹介します。 回収ベルト 課題: 世界的OEMがドキュメント回収ユニットで大量の現場故障に直面していました。既存機構は複数のゴム部品で構成され、それぞれ異なる機能を担っ
熱硬化性ポリウレタンの独自の特性により、いくつかの精密な製造プロセスが利用可能です。熱可塑性樹脂とは異なり、熱硬化性樹脂はポリオールとジイソシアネートの化学反応によって形成されます。このため、熱硬化性ポリウレタンはリアクション射出成形(RIM)、開放・閉鎖鋳造、圧縮成形などでよく使用されます。本記事では、これら各プロセスと固有の金型要件について解説します。 リアクション射出成形(RIM) RIMでは、熱硬化性材料を圧力と熱の下で金型に導入します。このため、プレス機や温度制御装置などの特殊機械が必要で、成形プロセスを最適化します。例えば、材料によっては化学反応性を高めるために高温が必要な一方、
鋳造とリアクション射出成形(RIM)は、熱硬化性ポリウレタンでよく使用される製造プロセスです。では、この二つの違いは何でしょうか。本記事では両工法とその差異を解説します。 鋳造とは 鋳造は、液状材料を開放・閉鎖金型に導入し、硬化・固化させる工法です。この柔軟なプロセスは、材料を手作業で金型に流し込むシンプルなものから、完全自動化された複雑なプロセスまで対応可能です。他の工法と異なり、鋳造は特定の設計・性能要件を満たすための大幅なカスタマイズが可能です。独自の化学構造により、熱硬化性ポリウレタンは固体やフォームに設計でき、幅広い物理特性と表面仕上げを実現します。そのため、開放型金型、閉鎖型金型
鋳造は、液状材料を金型キャビティに導入し、固体化させる製造プロセスです。これはチョコレートを型に流し込むのと似ています。固体化後、結果は設計された金型キャビティの形状と表面を反映します。このプロセスの適応性により、幅広い鋳造技術と材料オプションがあり、多様な形状、サイズ、形態の製造が可能です。以下では、鋳造の詳細と、このプロセスが製品設計にどう役立つかを解説します。 鋳造プロセスの理解 鋳造プロセスは、材料を手作業で開放キャビティに導入するシンプルなものから、複雑な成形制御を備えた完全自動化システムまで多岐にわたります。この適応性により、鋳造はカスタム材料、様々な生産量、鋳造要件に適した形状

導電性ポリウレタンは、医療、デジタル印刷・画像処理、包装装置など多くの機械操作において重要な役割を果たします。電気伝導性と優れた物理特性を兼ね備えたこの材料は、他の材料では困難な静電気の除去や電荷移動を可能にします。以下に、導電性ポリウレタンを製品設計に導入する事例をいくつかご紹介します。 紙搬送ローラー 課題: 世界的なOEM企業がMPCに、厳しい材料仕様を満たすローラー開発を依頼しました。新製品の高速印刷機では粉末トナーを使用するため、印刷プロセス中にトナー粒子が発生します。このため、用紙をスムーズに排出するためにより高い摩擦係数(COF)が必要でした。また、残留トナー粒子を回収して高品
難燃性は、火災リスクが懸念される多くの用途で求められる重要な物理特性です。本記事では、難燃性の重要性と製品設計への活用方法について解説します。 難燃性とは 難燃性とは、材料が一定期間、炎にさらされても燃え広がらない、または自己消火する能力のことです。炎に直接さらされる時間が長くなるほど、材料は溶融や燃焼のリスクが高まります。これは、焚き火でマシュマロを焼くのと似ています。マシュマロの特殊な化学構造により、低い難燃性を示し、焼くとすぐに劣化してしまいます。 難燃性の測定方法 難燃性グレードは通常、制御された炎にさらされた材料が発火するまでの時間で評価されます。この試験では、試験片を小さな炎に
接着は製造における重要なプロセスであり、特に製品やサブコンポーネントが2つ以上の材料間で確実なグリップを必要とする場合に重要です。いくつかの接着方法を検討できますが、化学的接着プロセスは一般的にはるかに大きな補強、設計柔軟性、全体的な性能向上を提供します。この記事では、熱硬化性ポリウレタンでの接着のメリットと、製品設計プロセスに役立つ洞察を提供します。 熱硬化性ポリウレタンを他材料に接着する方法 キャストまたは反応射出成形(RIM)製品の場合、熱硬化性ポリウレタンは二液系液体システムとカスタマイズ可能な特性でよく使用されます。ポリウレタンと他材料間で成功するグリップを確保する2つの基本的な接
インテグラルスキンフォームとは? インテグラルスキンフォームは、「自己皮膜形成」フォームとしても一般的に知られ、材料の発泡プロセスによって形成される二層構造です。この構成は、パンのようなもので、フォーム内部コアが固体の外側クラストまたは「スキン」で囲まれています。いくつかの材料でインテグラルスキンフォームを生産できますが、熱硬化性ポリウレタンは密度、硬度、引張強度、耐薬品性など、正確な設計要件を満たすカスタマイズ可能な特性を提供できます。その適応性により、ポリウレタンインテグラルスキンフォームはキャストまたは反応射出成形(RIM)プロセスで製造可能です。 インテグラルスキンフォームのメリット
インサート成形は、製品やコンポーネントのフィットと機能を改善するための重要な設計技術です。成形製品にインサートを含めるためのいくつかの製造プロセスが利用可能ですが、製品の要求性能を提供するために適切なプロセスを特定することが鍵となります。この記事では、インサート成形のメリットと、性能を犠牲にすることなく無限の設計自由度を提供する材料タイプについて説明します。 インサート成形とは? インサート成形は、液体状態の材料を1つ以上のサブコンポーネント上に重ねて特定の製品を生産する熟練した製造技術です。この技術は、機能的および/または機械的特性の改善を必要とするさまざまな用途で指定されることがよくあり
今よりもさらに、病院と医療施設は患者の健康と安全を改善するために最高の医療機器に依存しています。このため、製品設計者は熱硬化性ポリウレタンのような、正確な性能と品質要件を満たす革新的な材料を求めることがよくあります。この多用途材料は、キャストまたは反応射出成形(RIM)プロセスを通じて無限の設計柔軟性を可能にし、カスタム製品とコンポーネントを生産します。以下は、熱硬化性ポリウレタンが市場をリードする医療機器の設計にいかに創造的に使用されたかのいくつかの例です。 モバイルイメージング 問題:モバイルイメージングシステムプロバイダーが、繰り返し発生する機械故障の改善のためにMPCに相談しました。
医療機器、包装システム、または人や動物の使用に遭遇する可能性のあるその他の製品を設計している場合、FDAによって定められた規制について知っておくべきです。規制の領域は非常に広大ですが、この記事は一般的な概要と、次の製品設計でFDA準拠プラスチックを特定する方法にのみ焦点を当てています。 まず、FDAは何をするのか? 食品医薬品局(FDA)は、公衆の健康と安全を守る責任がある米国政府機関です。このため、FDAは医療機器、放射線を放出する電子機器、食品・医薬品を含む(これに限定されない)多様な製品を規制しています。FDA規制の完全なリストについては、こちらをご覧ください。 あなたの製品はFDA
金属は伝統的に導電特性により多くの用途で選ばれる材料でした。しかし、エンジニアリングプラスチックは急速に進化し、金属より軽量でタフでありながら電気を伝導する材料を含むようになりました。このため、製品設計者は製品性能を改善し、設計により多くの自由を得るために材料選択を見直しています。この記事では、導電性プラスチックと金属と比較した際のメリットをさらに探ります。 導電性プラスチックとは? 導電性プラスチックは、特定レベルの電気を得るために導電性添加剤で充填されたエンジニアリング材料です。伝統的に、これはカーボンフィラー(カーボンブラック、グラファイト、その他の導電性元素)の使用によって達成されま
産業技術