工業製造

機械動力伝達とは、エネルギーの性質を変えずに、あるコンポーネントから別のコンポーネントへエネルギーを伝達するために、さまざまな種類のシステムを使用することです。 駆動機械コンポーネントからの動きが、性質を変えずに別のコンポーネントに伝達されるとき、動力伝達が発生します。機械動力伝達システムでは、動いているコンポーネントが受け取るコンポーネントにエネルギーを伝達します。これら2つのコンポーネントは直接接触している場合もありますが、中間コンポーネントを介して動力を伝達することもできます。 この記事では、機械動力伝達システムの主な種類について説明します。 ギア ギアシステムは、互いに接続し相互作用す
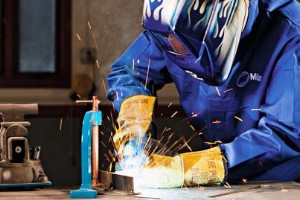
溶接部品や溶接そのもので作られていない物体をたくさん挙げられますか? 難しい課題です。溶接が製造プロセスの不可欠な一部であることは分かりますが、様々な工法があるため、違いを理解し最適な方法を決定するのは困難です。多くの産業企業は溶接スタイルと技術の進歩・変化を追っていますが、どこから始めればよいか分からない企業もあります。初心者の方も、復習が必要な方も、製造業で最も一般的な溶接方法の違いをお読みください。 溶接入門 溶接の概念は中世の「鍛接(熱とハンマーのプロセス)」まで遡ります。直近100年に進むと、今日持っているほぼ全ての現代溶接技術の発展が見られます。現在、それぞれメリット・デメリット
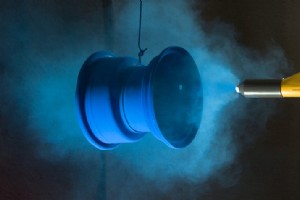
なぜ粉体塗装が産業機器をはじめとする金属コーティングで好まれるのか、その理由を見ていきましょう。 粉体塗装 vs 塗装:施工方法の違い 塗装も粉体塗装も、同様の表面処理とスプレーガンでの塗布という点は共通ですが、そこまでです。従来のウェット塗装は、液体状態を保つため溶剤を必要とする塗料をスプレーします。塗布後、温度と湿度により数時間〜数日の硬化時間を要します。一方、粉体塗装は静電気ガンを使用し、接地された負極性ワーク表面に正極性帯電した粉末を吹き付けます。帯電粉末のユニークなメリットは、正極性が余分な粉末を反発し、過剰な厚み付着を防ぐことです。ワークを最低350度(約177℃)で短時間焼付け
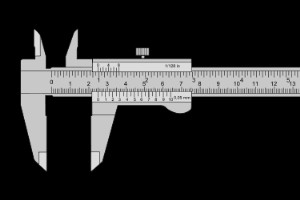
壊れたソレノイドバルブの交換用として適切な製品が見つかりました。在庫確認で営業担当に電話すると、「どのネジ規格が必要ですか?」と聞かれます。「ネジ規格をどう調べればいいですか?」ご安心ください。以下に、産業用コンポーネントで最も一般的なネジ規格を正しく識別する詳細ガイドと、緊急時のシールテープ使用可否をまとめました。 お使いの機器を最高の状態で機能させるには、必要な特定ネジ規格を特定することが重要です。エアシリンダ、バルブ、エア準備ユニットなどの空気圧コンポーネントには特定のポートネジが装備されています。例えば、当社ウェブストアで提供する空気圧コンポーネントは、NPT、PT、またはGポートネ
リショアリングにより米国製造業の未来が明るいと感じていませんか? 我々も同感ですが、何か違うことに気づきませんでしたか? 製造業は変わりました。インダストリー4.0、ロボット、協働ロボット(コボット)、モノのインターネット(IoT)といった新しい技術と用語が登場しています。 米国がオフショアリングで後れを取っている間、他国は自動化技術を進化させ、最大効率を獲得してきました。米国メーカーは、成長を続けリショアリング機会を加速するため、キャッチアップが必要です。 グローバル競争力を獲得し、より効率的な自動化機器・システムへ移行したいなら、今日の産業オートメーションを少なくとも基本レベルで理解す
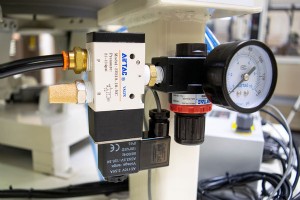
産業用空気圧システムとそのコンポーネントは、複雑な概念に聞こえるかもしれません。しかし、各デバイスタイプを分解して理解すれば、その機能と構成はシンプルです。多くの産業が空気圧機器を好み、機械に統合するのは、メンテナンスコストを低く抑え、機械を長く稼働させる簡単な方法だからです。本ガイドでは、産業用空気圧システムの仕組み、メリットと制限、主要コンポーネントの理解を助けます。故障したバルブの交換から、産業オートメーションシステムのゼロからの設計まで、このガイドは完璧な出発点となります。 目次: 産業用空気圧システムの仕組み 空気圧システムの利点 空気圧システムの制限 空気圧システムのメンテナ
モーターシステムで可変周波数ドライブ(VFD)を使用していませんか? もしそうなら、VFDドライブや他のモーター制御デバイスが稼働中のモーターに与えるダメージ(電流と高調波)をご存知ないかもしれません。解決策は? 安価でコンパクトなコンポーネント「ラインリアクター」です。 ラインリアクターは、インダクタとしてVFDや他デバイスを、電圧スパイク、サージ、トランジェントなどの電気的擾乱から保護する電磁デバイスです。ラインリアクターは電流を制限し、ドライブからの有害な高調波を抑制します。 高調波は、VFDなどの非線形負荷を機械と共に運転することで発生する電流歪みです。非線形負荷は、エネルギーコス
ロストワックス・使い捨てモールドが、より滑らかな表面を持つ精密製品を創り出します 精密鋳造(インベストメントキャスティング)とは 精密鋳造は「ロストワックス鋳造」とも呼ばれ、消失型モールドプロセスを用いて、非常に滑らかな表面を持つ複雑な製品を作ります。ワックスで彫刻可能なほぼあらゆる形状のモールドが作れるため、モールド設計の汎用性が高く精密な技術です。砂型鋳造ではパターンを二分割し、内部コアを分割モールド内で支持する必要がありますが、精密鋳造ではその制約がありません。プロセスとモールドコストは高くなりますが、より複雑で精密な製品が製造可能です。全ての金属鋳物の表面は、鋳込まれた材料の質感を
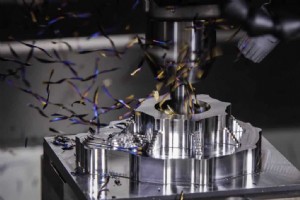
金属製品の精密成形 金属から物体を作るには多くの製造プロセスがあります。その中の一つが機械加工で、現代の大量生産において不可欠な要件です。工作機械は、切削や研削面で材料を除去することで、金属を切断、穴あけ、研削、またはその他の形状加工を行います。通常、工作機械には2つの部分があります:一方は加工対象の金属を保持・ガイドし、もう一方が成形作業を行います。特にコンピュータ時代において、機械加工は精密で微細な金属加工を可能にします。 鋳造、鍛造、機械加工 金属形状を作る主要な形態はいくつかあります。 鋳造:溶融合金を金型に流し込み、冷却凝固させるプロセス 鍛造:圧縮力を加えて金属格子を変化させ
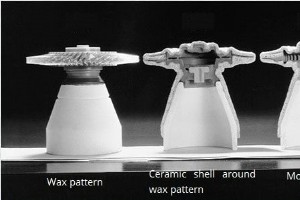
精密鋳造は数世紀にわたる金属製造プロセスで、その起源は5,000年前まで遡ります。初期にはミツロウをパターン形成に使用しました。今日では、より高度なワックス、耐火材料、特殊合金がパターン製作に用いられます。溶融金属を、ワックスパターンを含む耐火セラミック材料で形成した消失型モールドに注湯。ワックスを溶出させ、セラミックモールド内で溶融金属を凝固させ、金属鋳造部品を取り出します。そのため「ロストワックス鋳造」と呼ばれます。 「インベストメント(投資・被覆)」の名は、パターンを耐火材料で被覆(投資)してモールドを作り、溶融物を鋳込むことに由来します。アルミ合金、真鍮、銅合金、青銅合金、鋼合
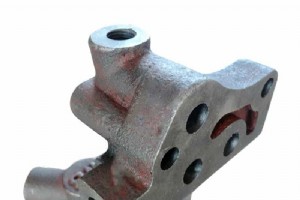
鋳造プロセスの分類 砂型鋳造 シェルモールド鋳造 精密鋳造(インベストメントキャスティング) ダイカスト 低圧鋳造 遠心鋳造 重力鋳造 真空鋳造 スクイーズ鋳造 ロストフォーム鋳造 連続鋳造 砂型鋳造 砂型内で鋳物を製造する鋳造法。鋼、鉄、およびほとんどの非鉄合金鋳物が可能です。 工程フロー 技術的特徴 複雑形状、特に複雑な内部空洞を持つ鋳造品のブランク製造に適する 適応範囲が広く、コストが低い 鋳鉄など塑性の悪い材料については、砂型鋳造が部品・ブランク製造の唯一の成形プロセスとなる 用途 自動車エンジンのシリンダーブロック、シリンダーヘッド、クランクシャフトなど シェルモールド
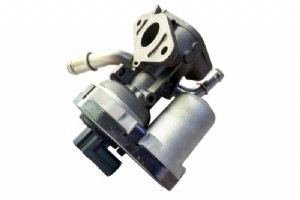
ステンレス精密鋳造業界は従来の鋳造業とは異なります。中国はすでに世界最大の鋳造生産国ですが、精密鋳造分野ではまだ発展途上で、先進国との大きなギャップが存在します。 近年、中国は産業化を積極的に推進し、科学技術レベルが継続的に向上。精密鋳造においても比較的成熟した技術手段がいくつか確立されてきました。同時に、中国国内での精密鋳造製品需要も急増しており、特にステンレス精密鋳造には広大な発展余地があります。 発展見通し ステンレス精密鋳造は「精密鋳造」とも呼ばれ、鋳造工程で切削を最小限に抑え、あるいは不要とする「無切削・少切削」の優れた鋳造プロセス技術です。 精密鋳造は適用範囲が広く、各種タイプ・
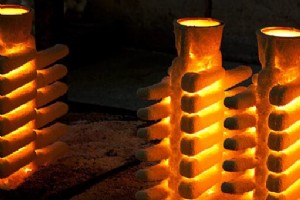
精密鋳造(インベストメントキャスティング)とは 精密鋳造とは、ワックスでモデルを作り、その表面に耐火材料(粘土など)を被覆し、ワックスを加熱溶出させて耐火材料で形成された空洞シェルを得る工程です。この空洞に溶融金属を注ぎ込み、冷却後、耐火材料を破砕除去して金属部品を取り出します。この金属加工プロセスを精密鋳造と呼び、「ロストワックス鋳造」や「精密鋳造」とも呼ばれます。 精密鋳造プロセスの利点 精密鋳造には、他の鋳造法や成形法と比較して以下の利点があります: 高い寸法精度と優れた表面粗さ:鋳物の寸法精度はJIS 4〜6級、表面粗さは0.4〜3.2μmを達成可能 機械加工代の大幅削減:無切削・
航空宇宙、防衛、自動車などの主要産業において、基幹部品の多くは金属部品であり、その相当数が非対称形状、不規則な曲面、または複雑で微細な構造を持つ部品です。 これらの部品製造には、分解加工や精密鋳造(インベストメントキャスティング)が採用されることが一般的です。精密鋳造では、金属部品を複製するためのマスターモールドやトランジションモールドが必要となり、その設計・製造が鋳造品生産のボトルネックとなってきました。 ラピッドプロトタイピング技術は、精密鋳造に必要なワックスパターンを迅速に提供できます。これにより、従来の鋳造プロセスにおける「ワックスパターン準備の長期化」「高コスト」「曲面など複雑形状の
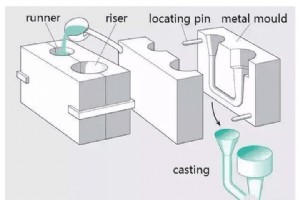
鋳造 金属液体成形、または鋳造は通常、部品の形状とサイズに適した鋳造キャビティに液体金属を注湯し、冷却・凝固させてブランクまたは部品を得る加工方法を指します。 技術プロセス 液体金属 → 金型充填 → 凝固収縮 → 鋳造部品 技術的特徴: 複雑形状部品の製造が可能、特に内部空洞が複雑な部品。 高い適応性。合金タイプと部品サイズにほぼ制限なし。 原材料源が広く、鋳造廃棄物リサイクル可能、設備投資が低い。 歩留まりが悪く、表面品質が劣り、作業条件が悪い。 鋳造分類 砂型鋳造 砂型で部品を製造する鋳造方法。鋼、鉄、ほとんどの非鉄合金鋳造に広く使用。 砂型鋳造技術プロセス 砂型鋳造技術
なぜステンレス鋼部品にロストワックス鋳造を選ぶのか? 複雑な構造を持つ一部ステンレス鋼製品は、曲げ等の他工法では製造不能ですが、ロストワックス鋳造(ワックス金型→砂金型→液状ステンレス注湯)を選択すれば、このような不規則形状の中空・固体部品を製造可能です。 ステンレス鋼精密鋳造のメリット: 異なるワックス金型から多様な部品を製造可能。 ステンレス鋼精密鋳造のデメリット: 鋳造ブランクの精度が低く、表面粗さが高い。 ステンレス鋼ロストワックス鋳造プロセス 1. 製品構造に合わせて金型をカスタマイズ。ロストワックス鋳造金型は上凹・下凹に分類。CNC旋削、平削り、フライス、エッチング、放電加工
1. 鍛造と鋳造の違いは? (1)概念的区別 鋳造は、形状のない液体金属を形状のある固体に変えるプロセスです。 鍛造は、一つの形状をした固体を別の異なる形状に変えるプロセスです。 鍛造は蝋細工のようなプロセス。スクラップ鋼や鋳鉄を溶かして液体にし、金型に流し込むことで異なる形状が得られます。(※原文に誤りあり。鋳造の説明が鍛造項目に混入) 鍛造はパン生地をこねるようなもの。同様に、固体ブランクを高温下で金型に入れ、所望形状に変形させます。 鋳造プロセスでは、溶融金属液を金型に流し込み所望形状を得ます。主に溶解・注湯時の鋳造技術制御に焦点を当てます。 鍛造は固体塑性成形プロセス(押出、引抜、ア
ケイ酸ナトリウム鋳造は、ほとんどの精密鋳造所で使用される一般的な精密鋳造加工です。その原理と詳細プロセスを簡単に紹介します。 まず、ガラスを溶解・成形する必要があります。一般的に金型完成後、液状ガラスを金型に流し込むか、残余ガラスを予め作った金型に積み重ね、金型を炉に入れ、残余ガラス入り予め作った金型を焼鈍します。 ロストワックス鋳造では、石膏で固定されたシリコーンゴム金型を泥で複製し、液状ワックスを流し込んで「ワックスプロトタイプ」すなわち「ワックスパターン」を生成します。 冷却後ワックスパターンを取り除き、耐火石膏で高温埋設して脱ろうし、所望形状を形成。その後、形状内にガラスブランク
1. 概要 (1) ケイ酸ナトリウム(水ガラス)は、ケイ酸ナトリウム、ケイ酸カリウム、ケイ酸リチウム、四級アンモニウムケイ酸塩がイオン、分子、コロイド粒子として水中に共存する分散系です。 (2) 純粋なケイ酸ナトリウムの外観は無色透明の粘性液体。鉄、マンガン、アルミニウム、カルシウムの酸化物を含むと、黄、緑、灰、白などの色を呈します。 (3) 鋳造用ケイ酸ナトリウムのモジュラス(モジュールス)は通常 2<M<4 です。 (4) ケイ酸ナトリウム砂は 800℃ 以上に加熱されると良好な妥協性(コラプシビリティ)を示し、鋳造品の熱割れ欠陥を低減できます。しかし、ケイ酸ナトリウム砂の量が多すぎると、
ダイカスト生産に影響を与える温度指標は二つあります。一つは湯温(注湯温度)、もう一つは金型温度です。 1. 湯温(注湯温度) 湯温とは、溶融金属が圧力室から金型キャビティに流入する温度を指します。鋳造プロセス中、保持炉内の合金液温度によって制御されます。 異なる形状・構造の鋳造品に対し、湯温を630〜730℃で維持可能です。複雑な薄肉部品については、通常より高い温度を選択し、溶湯流動性を向上させ良好な成形効果を得ます。逆に、厚肉部品には低温を適用し、凝固収縮を低減します。 しかし、鋳造温度が高すぎると、溶湯アルミニウムの吸気量が増加し、表面にピンホール、収縮孔、気泡を発生させやすくなりま
産業技術