工業製造
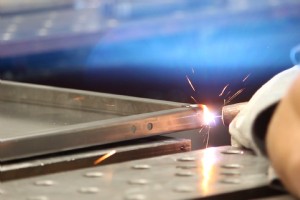
カスタムシートメタル部品とエンクロージャにおいて、溶接は様々な設計課題を解決できます。そのため、スポット溶接、シーム溶接、フィレット溶接、プラグ溶接、タック溶接など、様々な溶接プロセスをカスタム製造の一環として提供しています。しかし、適切な溶接方法を採用しないと、薄板シートメタルの溶接は問題を抱えやすく、不合格になりやすいです。このブログでは、従来のMIG溶接(メタルイナートガス)やTIG溶接(タングステンイナートガス)ではなく、なぜコールドメタルトランスファー(CMT)溶接を使用するのかを説明します。 他の溶接方法の問題点 溶接プロセスでは、溶接トーチの熱でワークピースとトーチ内の供給ワイヤ
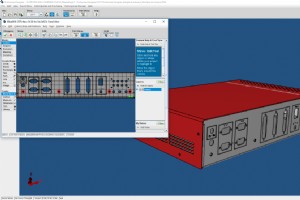
設計コンセプトを現実にすることはProtocaseの専門分野です。カスタムシートメタルやCNC機械加工の少量部品が必要なプロジェクトであれば、素晴らしいカスタマーサービス、迅速な見積もり、設計リソースでプロセスをできるだけシンプルにするお手伝いをします。 しかし、コンセプトを手元の部品に変える作業は時に困難を伴います。例えば、機械設計が専門外だったり、時間に追われていたりする場合です。 だからこそProtocaseは、設計プロセスをできるだけ合理化し、時間とストレスを節約するためのリソースをいくつか提供しています。時間や知識が極めて不足している場合の重要なリソースの一つがProtocaseデザ
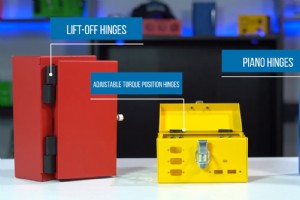
Protocaseは、カスタムシートメタルおよびCNC機械加工エンクロージャ、部品、パネルのワンストップショップです。お客様のイメージと要件をできるだけ迅速に実現するため、材料、ファスナー、仕上げ、コンポーネントを社内でフルラインナップ提供しています。そのコンポーネントの一つが、シートメタルエンクロージャ用ヒンジです。 ヒンジは、2つの固体部品を結合し、それらの間で回転や開閉を可能にする機械装置です。 5面エンクロージャ(4面と着脱可能なトップ/カバーで構成)にはヒンジがよく使用されます。エンジニアは、5面エンクロージャのトップをドアや蓋に変えるためにヒンジを採用することが多いです。 もう一
豆知識:「バスバー(bus bar)」という用語は、ラテン語のomnibusに由来し、英語では「すべてのための」と訳されます。 考えてみれば納得です。バスバーはすべての電流を運ぶからです。 Protocaseではカスタム銅製バスバーを製造しています。これは電流分配、コンポーネント実装、放熱のための成形銅ストリップです。これらはしばしばカスタムエンクロージャや基板に組み込まれ、大電流を分配します。銅製バスバーは、完全カスタムエンクロージャ設計の一部として、またはスタンドアロン部品として提供可能です。 Protocaseのカスタム銅製バスバーについて知っておくべき重要なポイントがいくつかあります
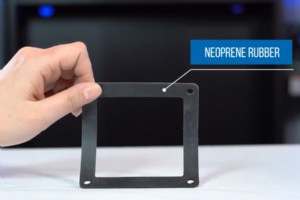
ガスケットは、2つ以上の合わせ面の間の隙間を埋める機械的シールです。エンジニアや設計者は、電子機器エンクロージャで内部コンポーネントをほこり、ゴミ、湿気から保護するためにガスケットを使用します。 エンクロージャに適切なシールを作るには、エンクロージャの設計タイプ、環境、温度など、多くの要素を考慮する必要があります。 Protocaseでは、お客様の正確な要件に合わせたカスタムガスケットを、最短2〜3日で、最小注文数なしで製作可能です。このカスタムガスケットガイドでは、特定のニーズや制約に合った適切な材料選びと、Protocaseでの注文プロセスについて重要な情報を提供します。 ガスケット材料

当社は、シートメタルおよびCNC機械加工のエンクロージャ、部品、パネルのカスタム製造において業界をリードし、エンジニア、研究者、イノベーターのプロジェクトが計画通りに進み、期限を守れるよう支援することを使命としています。 しかし、ハロウィンを祝う機会を決して逃しません。 過去数年間、迅速なカスタム製造の側面を活かし、特別なProtoPumpkin(プロトパンプキン)でハロウィンを独自に祝ってきました。 ハロウィンが目前に迫っている今、過去の年の#ProtoPumpkinを披露する絶好の機会だと考えました。以下をご覧ください! シートメタル製パンプキン このセーフティオレンジ色の粉体塗装されたシ
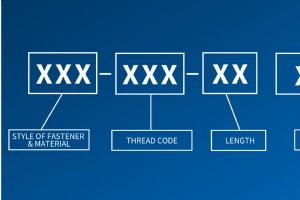
セルフクリンチングファスナーは、カスタム板金エンクロージャと部品の重要な部分です。コンポーネントの取り付けに関する多くの課題を解決します。また、セルフクリンチングファスナーは高いプッシュアウト抵抗とトルクアウト抵抗、非常に薄い材料での強力なネジ山を提供します。セルフクリンチングファスナーは部品点数が少ないため、最終組み立てにワッシャーやナットなどの追加ハードウェアが不要です。これにより、全体的な組み立て時間が短縮され(ひいては設置コストも低減)、合理化された設計が可能になります。 これらのファスナーが略称PEMで呼ばれるのを聞いたことがあるでしょう – これは世界最大のセルフクリンチングファス
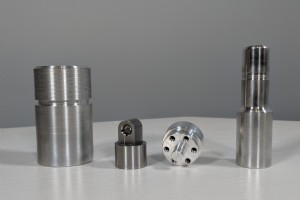
私たちのミッションは、プロフェッショナル品質の試作と少量〜中量のカスタム部品を調達し、クリティカルな期限を守り、プロジェクトを前進させるお手伝いをすることです。CNCフライス加工とCNC旋削を含む、カスタム製造のワンストップショップを提供することでこれを実現します。Protocaseは、最小注文要件なしで、カスタムCNC部品とエンクロージャを最短2〜3日で製造できます。 このブログでは、ProtocaseでのCNC旋削の基本ガイドを提供します。 CNC旋削 - その用途 CNC旋削は、部品を回転スピンドルに固定し、固定工具と接触させて材料を除去し、所望の形状にする金属製造プロセスです。 CN
製造業において、装置のダウンタイムは死活問題です。冗長性と緊急時計画があっても、重要な装置が停止すると、工場全体で作業を流し続けるために一分一秒が重要です。これに現在のサプライチェーンと部品調達の課題が加わると、装置がダウンしたときに迅速に解決しなければならない巨大な問題が発生します。 Protocaseも例外ではありません。私たちのタイムラインはクリティカルです。カスタム部品を2〜3日で製造し、お客様がプロジェクト期限を守れるよう、ビジネス全体を構築してきました。製造装置が正常に動作し、部品が施設を効率的に移動し、大規模なバックログを引き起こさないことに依存しています。 このブログ記事では、
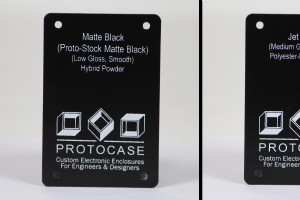
Protocaseでは、必要な材料とコンポーネントを在庫することで、超高速製造リードタイムを達成し、お客様が必要なタイムラインでカスタム部品を製造できるよう努めています。これにはサプライヤーやベンダーとの優れた関係構築、サプライチェーン問題発生時の迅速な解決が含まれます。 しかし、稀に調達が難しい材料があります。RAL 9005ジェットブラック粉体塗装は現在在庫切れで、2022年後半まで入手見込みがありません。 このブログ記事では、RAL 9005ジェットブラック粉体塗装の代替となる黒色粉体塗装オプションをご紹介します。 黒色粉体塗装オプション Protocaseで在庫している他の黒色粉体塗装
ボーリングは最も一般的な機械加工プロセスの一つです。しかし、すべてのタイプのボーリングマシンが産業部門向けカスタム機械加工部品の作成に使用できるわけではありません。部品の寸法や必要な精度によっては、一部のマシンは単純に適していません。 横中ぐり盤は、その独自の特性により、ユニークな産業部品の製造を可能にするマシンです。横中ぐり盤の利点のいくつかをご紹介します。 大型機械加工部品の製造能力 一部の横中ぐり盤は、他の機械加工ツールでは不可能な利点を提供します:非常に大型の機械加工部品の製造能力です。この装置により、特に農業や産業機械などの分野向けに大型部品の作成が可能です。 短時間で大量の機械加工
機械加工は、切削によって部品を製造する一連の技術を含みます。特別に設計された切削工具で材料を切削すると、部品は徐々に原形から完成品に変わります。これにより、結果の高い精度が保証されます。 従来の機械加工とは異なり、高速機械加工(HSMとも呼ばれる)は高い切削速度を伴う機械加工プロセスです。生産性と品質の面で多くの利益をもたらします。要するに、多くの利点があります。 高速機械加工は熱交換を制限 その名にもかかわらず、高速機械加工にはそれぞれ利点のある複数の切削速度があり、製造される材料と部品に適応できます。 しかし、従来のプロセスより高い切削速度では、高速機械加工はチップと部品間の熱交換を防ぎま
機械部品製造技術は、さまざまな生産セクターのニーズと期待に応えるために近年大幅に進化しました。したがって、モデリングプロセスにより高精度で製品を作成できる機械加工も例外ではありません。 機械加工ショップではかつて、材料を3軸で加工するマシンが主に使用されていましたが、現在は5軸で可能です。両方に利点がありますが、この2つの機械加工技術の根本的な違いを理解することは不可欠です。 3軸機械加工について つい最近まで、機械・エンジニアリング部品は、フライス盤などの従来の工作機械を使用して、X、Y、Zの3軸で材料を加工していました。しかし、この長い工具の使用に基づく技術は、狭い空洞を持つ深い部品の製造
機械加工技術は着実に発展し、技術とITへの重点が高まっています。これは必然的に、切削においてこれまで以上に高い精度と汎用性を可能にする新世代の機械加工ツールの出現につながります。一部の「伝統的」装置もこの発展の恩恵を受け、機械技師にとって不可欠であり続けています。 その中で、フライス盤は機械加工ショップで貴重な支援を提供し続けています。ここではその主な機能の概要をご紹介します。 フライス盤とは? 通常、木材、アルミニウム、プラスチックなど、さまざまな材料で作られた幅広い部品を機械加工するにはフライス盤が必要です。汎用性と高精度で知られ、最も複雑な操作さえ実行できます。切削工具と、成形する材料を
精密機械加工は、無数の用途で使用できる複雑な部品を作成するために使用されます。顧客の多様なニーズに応えるため、機械加工ショップは、生産する部品の品質を犠牲にすることなく、さまざまな材料で作業できる能力を持つ必要があります。したがって、機械技師はさまざまな原材料で作業する必要がある場合があります。 機械加工可能な材料の数が多いため、それらは異なるタイプに分類され、さらに独自の特性を持つさまざまな配合や合金に細分化できます。 ここでは、機械加工で使用される主な材料タイプをご紹介します。 鋼材:機械加工セクターで非常に人気のある材料 ステンレス鋼(耐食性)を含む鋼材は、精密機械加工ワークショップで最
大型装置が故障したとき、交換が常に最良の解決策とは限りません。数個の部品を交換するだけで、装置を再稼働できることがよくあります。 しかし、一部の大型機械部品は市場で見つけるのが困難です。そのため、専門家に機械加工してもらう価値があります。 この記事では、ケベック州でカスタム非標準部品を機械加工できる場所をご紹介します。 必要なツールと設備を備えた機械加工ショップで 機械部品を作ることは一つのことですが、部品が大型の場合は全く別問題です。そのため、必要な設備とツールを備えた機械加工ショップに任せることが重要です。 大型部品の製造、修理、リコンディショニングのいずれが必要でも、完全な産業用工具群(
わずか数世紀前、人間が日常生活で使用するすべてのツールとオブジェクトは手作業で作られていました。もちろん、これは産業とISO規格の到来よりもずっと前のことです! 今日、高度に洗練されたツールにより、ほぼあらゆる材料から部品とコンポーネントを、ますます速く精密に製造できます。CNCボーリングミルはそのような装置の一つです。 この記事では、CNCボーリングマシンとは何か、どのように機能するかをご紹介します。 CNCの略語は何を意味するか? CNCはComputer Numerical Control(コンピュータ数値制御)の略です。コンピュータを介してツールを数値制御するこの技術は、現在さまざまな
最新技術は、わずか数年前には不可能だったレベルまで機械的機械加工を効果的に引き上げました。製造プロセスは極めて洗練され、印象的な部品の製造が可能になりました。このタスクでよく検討される2つのプロセスは、CNC機械加工と3Dプリンティングです。 この記事では、これらのプロセスの主な違いを理解し、機械部品の試作などあなたの機械加工ニーズに最適なものを選択するのに役立ててください。 CNC機械加工と3Dプリンティングの違いは? まず、CNC機械加工と3Dプリンティングプロセスの違いを理解することが重要です。 3Dプリンティングは、デジタル設計から物理的オブジェクトを作成する付加製造プロセスです。この
世界の鋼材生産は着実に増加しています。世界鉄鋼協会によると、世界粗鋼生産量は2000年から2018年にかけて2倍以上になりました。 この印象的な統計は、鋼材が機械加工など非常に幅広い用途に理想的な機械的特性を持つことで説明できます。 この記事では、鋼材特性の起源とそれらを最適化する方法について詳しく説明します。 鋼材の特性は主に化学組成に依存 鋼材に機械加工に理想的な特性を与える主な要因は、その化学組成です。鋼材は、重要な機械的特性を与えるさまざまな金属と元素の合金の結果です。これらの合金の2つの基本元素は鉄と炭素です。 しかし、鋼材の化学組成で最も重要な元素は炭素です。鋼材の炭素含有量はその
機械技師は、機械加工ショップでは時間を無駄にする余地がないと言います。このことを念頭に、一日数分を節約する戦略を開発する必要があります。例えば、なぜ切削工具の交換にかかる時間を制限しないのでしょうか? これは、さまざまな機械加工操作に使用できる多機能ツールを使用することで実現できます。いくつかご紹介します。 調整可能な面取りカッター 名前が示す内容とは異なり、調整可能な面取りカッターは面取りだけでなく、バリ取り、パンチング、フライス加工にも適しています。 さらに、これらの調整可能な切削工具は、片側あたり1つの切削角度に限定されません。超硬インサートの簡単な調整(ちなみに交換可能)により、機械技
産業技術