工業製造

清潔な生産施設の維持には多くの安全と健康上のメリットがあります。しかし製造業においては、生産遅延の削減、製品品質、さらには企業評判の損傷防止にも大きな影響を与えます。異物混入(FOD)防止プログラムを導入した精密機械加工会社は、ゴミのない環境が従業員、顧客、収益に及ぼすプラスの影響を明確に理解しています。 精密機械加工施設において、何がFOD脅威となり得るか? 生産現場、サポートスタッフオフィス、倉庫で見つかる実質的にすべてのものです。簡単なリスト: 日常品:ペン、鉛筆、クリップ、ホチキス針、テープ、鍵、紙くず、ヘアピン 昼食・休憩時の物品:コーヒーカップ、水筒、缶、紙皿、プラスチック食器
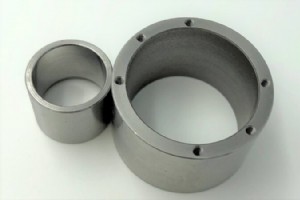
Pioneer Serviceがクライアント向けに製造する部品の約30%が、加工後に研削を必要としています。 標準研削(センタレスとセンタードの両方)は、CNCスイス型またはCNC旋盤での旋削工程で達成できるよりも精密な表面仕上げと、より厳密な寸法を実現します。 さらに、ID(内径)、特定形状(テーパー、溝、平面、穴)、OD(外径)の極めて微細な仕上げと厳しい公差要件に使用される2種類の特殊研削サービスがあります。これらはホーニングとラッピングです。 ホーニングとラッピングの違いは? 標準研削では、様々な粒度(鋭利な粒子)の砥石を機械加工部品表面に回転させて押し当てます。プロセス中に部品材
第1部:部品表面層を添加または変更する仕上げサービス 精密旋削部品の金属表面層を添加または変更する表面仕上げ技術が多様にあります。これら仕上げ技術は、美観目的、環境要因からの部品保護、部品機能の改善のために利用できます。 ほとんどの仕上げ技術は、CNCスイス型とCNC旋盤で製造された精密機械加工部品に適用可能です。ただし、材料、部品設計、最終要件をエンジニアリングと品質チームで評価し、最適な技術の組み合わせを検討する必要があります。 最も一般的な仕上げサービスのタイプを簡単に概観: ビーズブラスト - 精密機械加工部品の表面をビーズブラストすると、均一なマット(サテン)仕上げが得られ、加
第2部:部品表面層を除去または再成形する仕上げサービス 精密機械加工部品の「表面層を除去または再成形する」表面仕上げ技術がいくつかあります。これら仕上げ技術は幅広い材料に適用でき、CNCスイス型とCNC旋削の両部品に対応し、多くの用途で耐久性向上、公差厳格化、美観改善、機能向上をもたらします。 「旋削部品の表面層を除去または再成形する」最も一般的な仕上げサービスの一覧: 電解研磨(エレクトロポリッシュ) - 電流を使用して機械部品表面から材料を除去する研磨プロセスです。加工時に表面層に生じた微細な山と谷を均すことで表面仕上げを改善します。電流で材料を表面に付加して表面層を均す電気めっきとは
「Pioneer Serviceのような機械加工業者にとって、RoHS準拠は、部品加工に使用する棒鋼材や、陽極酸化、めっきなどの一部仕上げサービスで顧客から要求されることが多いです」と、Pioneer Serviceのバイヤー兼プランナーであるKarina Ramanauskas氏は語ります。「顧客図面や発注書にこれが要求されているか記載されます」とRamanauskas氏は付け加えます。 同氏はさらに、「Pioneer Serviceはこれを一歩進め、現在、生産施設で使用するすべての棒鋼材をRoHS準拠とすることを要求しています。サプライヤーからの材料証明書にこの情報が含まれます。一部のお
一部のPioneer Serviceのお客様は、新規部品の初回オーダー出荷時に初品検査報告書(FAIレポート)を要求されます。この報告書は、顧客図面上のすべての指定要件が生産で一貫して満たされていることの詳細な検証を提供します。数年前までは、FAIレポートは医療、自動車、航空宇宙のお客様から要求されることが多かったですが、現在では幅広い業界のお客様から要求されています。 Pioneer Serviceでは、すべての生産オーダーに適合証明書(CofC)文書と材料証明書を提供しています。さらに、品質部門と生産部門は、初回生産オーダーで要求されるあらゆるFAI文書の提供に精通しています。この文書作
生産部品承認プロセス(PPAP)は、部品サプライヤーの生産プロセスへの信頼を確立するための貴重なツールです。PPAPプロセスは当初、自動車および航空宇宙業界で指定されました。今日では、一部の医療および産業用顧客の要件にも組み込まれています。 Pioneer Serviceでは、PPAP要件よりもFAI(初品検査)サンプルと文書の要件を多く受けます。しかし、品質部門は両レベルの品質文書に精通しており、様々な顧客固有の品質報告にも対応しています。弊社のCNCスイス型とCNC旋盤で製造する精密旋削は、複雑な形状、厳しい公差、微細な表面仕上げに適しており、日々多様な高度設計製品向け部品を製造していま
Pioneer Serviceでは、幅広い表面仕上げ要件を満たす旋削金属部品を製造しています。一部の仕上げは「マシンから直接」得られますが、その他は追加の仕上げプロセスが必要です。部品形状と選択材料が、CNCスイス型旋盤やCNC旋盤での加工時に達成可能な表面仕上げに影響します。 機械加工部品の表面仕上げ要件は、通常、部品の最終用途によって決まります。最も重要な決定要因は:使用環境の厳しさ、嵌合部品の材質、機能要件、使用期間です。さらに、組立後に部品が見える場合(ノブやエンドキャップなど)、部品の美観向上のために表面仕上げが指定されることもあります。 表面仕上げの測定では、部品の「表面テクス
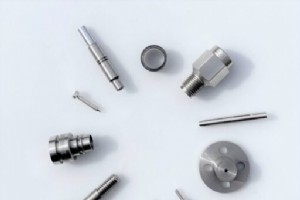
鋼鉄は、CNCスイス型加工とCNC旋盤加工で最も一般的に使用される材料の一つです。鋼鉄の主成分は鉄(鉄鉱石由来)で、世界50カ国以上で採掘されています。現在、世界の鉄鉱石の75%以上は、オーストラリア、ブラジル、中国、インド、ロシア、南アフリカ、ウクライナから産出されています(産出量順)。オーストラリアは世界第2位の産出国より50%多く産出しています(かつては中国が首位でした)。 鉄鉱石に様々な元素を様々な量で添加することで、多様な物理的特性を持つ様々な鋼種が生まれ、幅広い用途要件を満たせるようになっています。 添加元素によって、鋼の特性(柔軟性、強度、成形性、焼入れ性など)が変化します。
NADCAPは、National Aerospace and Defense Contractors Accreditation Program(国家航空宇宙・防衛請負業者認定プログラム)の略称です。この認定は、めっき、熱処理、コーティングなどの特殊プロセスにおける品質基準の設定に焦点を当てています。製品の品質、信頼性、安全性に極めて高い重点が置かれる航空宇宙業界でビジネスを行う組織を対象としています。NADCAPは、国際的で公正、独立した製造プロセスおよび製品の評価・認定サービスを提供し、価値の向上、総コストの削減、プライム(元請け)とサプライヤー間の関係促進を目的としています。 背景 N
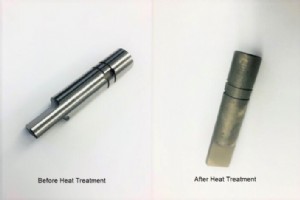
熱処理で金属の物理特性を設計要求通りに制御 Pioneer Service(Protocaseグループ)が手掛ける精密旋削部品への熱処理プロセス、4大分類、表面への影響と後処理対策を解説します。 熱処理の基本3ステップ 加熱:組織変態温度まで昇温 保持(浸漬):全体均一になるまで保温 冷却:指定速度で室温まで降温 主に鋼/鋼合金、一部アルミニウム合金に適用。医療/航空宇宙/石油ガス/EV/農業機械等幅広い実績。 鋼材向け4大熱処理 種類目的プロセス要点主な効果・注意 焼入れ硬化・強化高温徐々加熱→保持→水/油で**急冷(焼入れ)**硬度↑、延性↓(脆くなる)→ 焼戻し必須が多い
板金専用のコストダウンアプローチで予算内に収める CNC加工とは異なる板金特有のコストドライバーに焦点を当て、機能・品質を維持しながら価格を抑える8つの実践策。 #1 在庫材料・板厚・コンポーネントに留める ウェブサイト掲載の在庫リストから選定すれば、材料調達コスト・納期増なし。在庫材料一覧 #2 社内完結仕上げを選ぶ 粉体塗装/グライン/ケムフィルム/グラフィック等は社内一貫。アルマイト/錫メッキは外注→納期・コスト増。必須要件でなければ社内仕上げで完結。 #3 コスト効率良い材料を選ぶ 在庫材中最安:5052アルミニウム / 冷間圧延鋼板(CRS)。銅/ステンレスは高価。ガルバニール
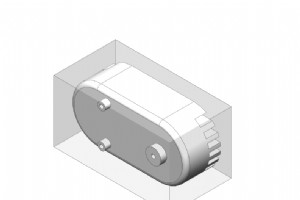
製造容易性(マニュファクチャラビリティ)を高めてコストダウン CNC加工では「複雑さ=時間=コスト」。機能を損なわず設計をシンプルにし、材料/公差/コーナーR/納期でコストをコントロールする具体策7項目。 1. 材料:6061アルミニウムを基準に 削りやすさ・強度・耐食性・コストのバランス最良。硬い材料(ステンレス、チタン等)は切削条件厳しくコスト増。 2. 設計シンプル化 全面に穴/スロットある設計 → **同一面に集約**しセットアップ回数削減 微小フィーチャー(微細穴/溝)は工具制約でコスト増大 → 可能なら拡大/削除 3. 除去材料体積の最小化(「最小外接箱」思考) 完成品を
アルマイト処理を指定する前に知っておくべき9の事実 アルミニウムを電解槽で酸化皮膜成長させ、硬度・耐食性・耐熱・絶縁性を付与し、着色も可能な老舗プロセス。Protocase対応における実務的制約と選定指針を整理。 1. 材質はアルミニウムのみ(在庫ベース) マグネシウム/チタンも技術的に可だが、Protocase在庫材ではアルミのみ対応。 2. アルミ押出材(6063材)は非推奨 軟質で切断面のアルマイト品質が安定しないため。押出エンクロージャ採用時は別仕上げ推奨。 3. タイプ(Type)の違い タイプ電解液特徴 Type Iクロム酸Protocase非対応 Type II硫酸
粉体塗装の種類・反射率・テクスチャ・グラフィック適性・公差を完全網羅 Protocaseで最も人気の仕上げ「粉体塗装」について、エンジニア/デザイナー/研究者が知るべき全知識をガイド形式でまとめました。 粉体塗装プロセス 乾燥粉末を静電気付着→大型炉で熱硬化。液体塗料より硬く耐久性高く、発色鮮やか。 樹脂タイプ:ポリエステル vs エポキシ 特性ポリエステルエポキシ コストパフォーマンス◎○ 耐衝撃/機械的/化学的◎◎ 柔軟性◎○ 焼付温度低(感熱部品向き)高 過焼け黄変耐性◎× UV耐性1-3年(屋外可)数ヶ月で劣化(屋内専用) 耐食性○◎(最高) 反射率(光沢度)グレード
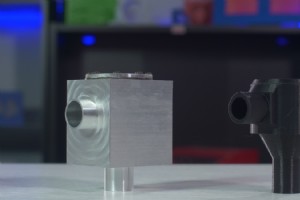
COVID-19緊急事態下、3Dプリントでバルブ試作→CNC量産への最短ルート 2020年初頭、人工呼吸器不足懸念の中、Protocase R&Dチームが医療従事者と連携し、機能するポータブル呼吸器の開発に着手。バルブ3種(逆止弁、可変圧力逆止弁、電磁弁)を内製する過程で、3Dプリントが設計検証に不可欠だった実例を紹介。 課題:市販バルブが入手不能 サプライチェーン寸断で必要なバルブが調達不可に。→ **「手持ちの設備で今すぐ作れるバージョンを自作」** する判断へ。 開発プロセス 医師/呼吸療法士から機能要件(圧力・流量・動作原理)をヒアリング 空気圧回路全体設計から各バルブの必要スペ
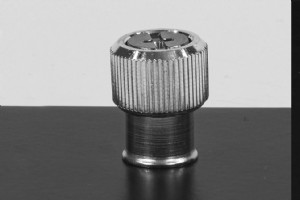
板金設計者の強い味方「セルフクリンチングファスナー」の全知識 ネジナット/スタッド/スタンドオフを圧入し、パネル/エンクロージャ/ブラケットの**永久的な一部**とするファスナー。ネジが折れてもナットが回らないほど強固。Protocase在庫の主要タイプを用途別に整理。 スタンドオフ・スタッド系 タイプ機能・特徴用途例 パネルファスナー工具不要、スプリング付スタッドでプッシュロック、外側取付け着脱頻繁なカバー/パネル タイダウンファスナー配線/ケーブル結束アンカーエンクロージャ内配線整理 シートジョイニングファスナー基板/パネルをスライド挿入・着脱可能モジュール式ユニット スタッド永
EM7-35自動箱作成機で「ジャストフィット梱包」をオンデマンド実現 Protocaseが従来の既製段ボール箱+大量緩衝材運用から、寸法最適化されたカスタム箱オンデマンド生産へ移行した背景と効果を公開します。 旧運用の課題 在庫30サイズ以上の既製箱から「近いサイズ」を選び、隙間を大量の気泡緩衝材(プチプチ)で埋める **箱が大きすぎると緩衝材大量消費** → 持続可能性目標と矛盾 薄板部品は緩衝材でも曲がりリスク → 3Dプリント/アルミ治具で補強したが、治具作成・検証で**出荷遅延リスク** 解決策:EM7-35自動箱作成機 部品実寸法に合わせた箱を**その場で製造**(多様な箱
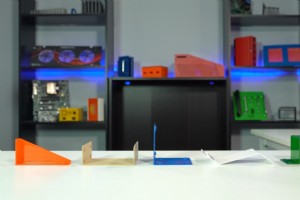
取付け要件に合わせたブラケット形状を標準ラインナップから選択 Protocaseでは工具範囲内であれば任意形状のブラケットを単体/エンクロージャ組込みで製造可能。代表的な5スタイルの特徴と用途を整理します。 設計前の2Tips Protocase Designerでスタイル/サイズ/材質/仕上げ選択→切り抜き/ファスナー追加で即座に設計・見積もり・発注可能 **90°以外の角度も±1°精度で曲げ加工可能**(斜め取付け部品対応) 5大ブラケットスタイル スタイル形状主用途備考 LブラケットL字(1回曲げ)水平部品⇔垂直面、棚板取付け材質・板厚で耐荷重確認必須 ZブラケットZ字(
設計・ファイル・材料・ハードウェア・仕上げ・納期の全方位でコストダウン 予算制約の厳しいプロジェクト向けに、機能・品質を維持しながらコストを抑える19の具体策をカテゴリ別に整理しました。 【設計編】 #1 設計サービス依頼時は詳細を提供 時間課金のため、スケッチ/部品リスト/要件を詳しく伝えれば工数・コスト減。 #2 切り抜き数を減らす レーザー加工時間に比例。ベントパターンはスロット化或いはパンチングメタルへ変更で大幅削減。 #3 設計をシンプルに 不要な曲げ・切り抜き・複雑形状を排除。ファスナー種類・ネジサイズを統一。 #4 パーツ数を減らす 複数パーツを曲げで一体化、または単一パネル化
産業技術