工業製造
提案されているインフラ法案は数か月にわたり議会で審議・討論され、最近上院を通過しました。下院を通過すれば大統領の署名を経て法制化され、今後8年間にわたり施行されます。この計画は、国家インフラの近代化への歴史的な公的投資であり、法案が成立すれば加工業者と溶接工に多くの機会をもたらします。 法案の内容 下院を通過し、大統領の署名で法律となれば、この法案は道路、橋梁、主要インフラプロジェクトに1,100億ドルを投資します。多くのアメリカ人が直面する課題に対処し、老朽化した施設や構造物を更新します。主な更新内容は以下の通りです。 交通インフラ:高速道路、橋梁、港湾、空港、鉄道 数千マイルにわたる高
溶接・加工を外注するショップを選ぶ際、そのショップについて知っておくべき重要なポイントがあります。すべての溶接・加工会社が同じ品質というわけではなく、プロジェクトを正しく、期限通りに完了する能力を持つパートナーを見極める必要があります。 1. プロジェクト全体を社内で完結していますか? 最良のパートナーは、フルサービスのショップでありながら、他の優秀なショップともネットワークを持ち、プロジェクトに多様な技術を提供できるところです。このメリットは多数あります。社内一貫生産が可能で、かつ外注ネットワークも持つショップを選べば、窓口は一つのままです。審査済みの下請け業者を持つパートナーなら、プロジェ
製造プロジェクトのコスト削減は、特に予算が限られている場合に常に重要な目標です。カスタム金属加工は、プロジェクトに適した部品を調達する際に、企業の時間とコストの両方を節約できます。 アウトソーシングの活用 カスタム金属加工プロジェクトをアウトソーシングすることは、最新鋭の加工工場を社内に設置し、高度なスキルと資格を持つ作業員を雇用するよりも安価です。アウトソーシングすれば、高価な設備への投資や、資材を生産できる労働力の維持について心配する必要がありません。アウトソーシングによりこれらの分野でコストを大幅に削減できますが、プロジェクトをどの金属加工パートナーに委託しても良いわけではありません。プ
カスタム金属製造プロジェクトのパートナー選定には多くの要因があります。外注開始時、複数ショップから入札を取るのが一般的。全ショップが同等ではなく、数字に差が出ます。最安値に飛びつきたくなりますが、数字以外を見るべきポイントがあります。 最安見積もりが正解とは限らない理由 見積もり比較時、金額に目が行きがち。しかし「払った分しか得られない」は真実。高品質仕事を提供しない会社は、高品質価格を提示する必要がないから安くできる。安い見積もりの裏には:材料品質妥協、未熟/非効率製造者による低品質施工、確認できない第三者への下請け、旧式設備・プロセス、カスタマイズ/業界経験不足、総合的にあなたの基準
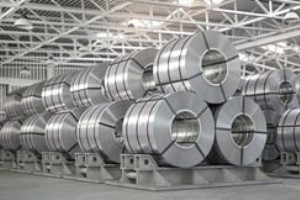
ロールフォーミングは、柔軟でコスト効率に優れたカスタム金属成形プロセスとして人気上昇中。「コールドロールフォーミング」とも呼ばれ、金属を硬化状態で成形します。多くの用途で他アプローチより多くのメリットを提供します。 ロールフォーミングは高効率・高速 長尺コイル材を連続供給して成形するためプロセスが高速で、大量生産を高効率で実現。プレスブレーキやスタンピング比で圧倒的に効率的。パンチング、ノッチング等の追加工程をロールフォーミングラインに組み込めば、更なる効率化と、各工程別工程不要の完成品直ライン排出が可能。 金属ロールフォーミングはコスト効率良好 非加熱プロセスのためエネルギー消費が少
金属製造ショップは多数存在し、適切なパートナー選定は容易ではありません。製造依頼先を検討する前に、そのショップがあなたのプロジェクトを処理可能か判断することが重要です。適切な質問をすることで、次期製造プロジェクトの良きパートナーかどうかを見極められます。 ショップの能力は十分か? 契約前に能力を理解することが不可欠。あなたのプロジェクトに必要な設備、材料、スタッフ、生産能力があるか。さらに、プロジェクトを最初から最後まで一貫対応できるか。プロジェクトごとに要件は異なり、ある案件で適していても別案件では不適切な場合があります。複数ショップ検討前に、自プロジェクトに必要な能力を明確化し、対応
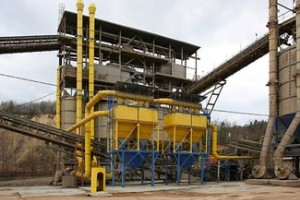
カスタム貯蔵タンク製造には複数の要因があります。製造パートナーは、プロジェクトの最終用途、必要寸法・機能、正しい鋼材グレードを知る必要があります。貯蔵タンク・付属品のカスタム金属製造では、プロジェクト全要件に対応できるパートナー選定が重要です。 多様なタンクタイプに対応 貯蔵タンク製造で最も一般的なのは炭素鋼またはステンレス鋼。炭素鋼は低/中/高グレード、ステンレス鋼は5系統(オーステナイト、フェライト、マルテンサイト、二相、析出硬化)。コスト面で炭素鋼が優先される傾向。低グレード炭素鋼またはステンレス304/316が常用。これらは延性高くローリング容易。用途に応じて異材ライニングで防食
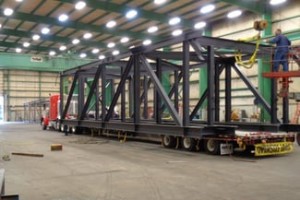
2021年10月〜2022年1月実施、完成した2基のブームをノースカロライナ州ウィルミントンへ納品。商業船積みローダーを支える構造要素の一部。船積みローダーは容量ニーズに合わせて調整可能で、安全な貨物取扱いと効率性に注力。過酷な環境に耐える強靭・信頼性の高い構造が要求され、顧客が職務に最適な材料・仕上げを指定。 工程遅延・問題ゼロで完工。超大型のため専門輸送が必要。材質:炭素構造用鋼。製造工法:フラックスコアードアーク溶接、ビームライン、ソー切断、コーピング、マイタリング。仕上げ:サンドブラスト・塗装。2基とも高さ12フィート超(約3.7m)、幅19フィート(約5.8m)、長さ48
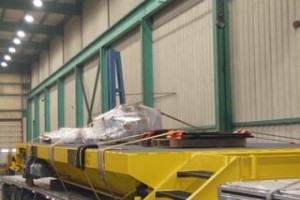
2021年8月〜12月実施。重量35,000ポンド(約15.9トン)、寸法:長さ30フィート(約9.1m)× 幅11フィート(約3.4m)× 高さ6フィート(約1.8m)の125トン蒸気自動車をオハイオ州バーバートンへ超大型荷物として輸送納品。スワントン溶接はカスタム仕様対応と、サイズ問わず全米への完成品輸送能力を有しています。 工程遅延・問題ゼロで完工。製造、ブラスト・塗装、車両組立、電気工事、工場内試験を一貫実施。材料:炭素鋼構造材・厚板。製造工法:ソー切断、機械加工、パイプ曲げ、ビームライン、フラックスコアードアーク溶接。仕上げ:サンドブラスト・塗装(床面滑り止め塗装含む)。電気工
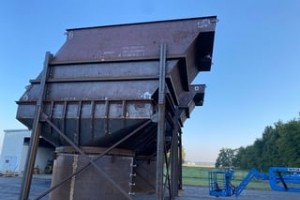
本プロジェクトは2020年12月着手、今月テキサス州パサデナへ納品予定。エンジニアリング・建設会社の石油化学プロジェクトの一環として、顧客固有の仕様・ニーズにより工程遅延も発生。垂直クラリファイアタンクは液体成分分離用で、特殊材料・施工手法が必要。弊社施設外駐車場で全組立・建て込み実施(サイズ・建設要件対応)。完成時寸法:長さ46フィート(約14m)× 幅30フィート(約9m)× 高さ27フィート(約8.2m)。建て込み後60,000ガロン(約227,000リットル)水注入、総重量616,000ポンド(約279トン)。完了後、溶接部と塗装を第三者検査機関が全数検査。 使用材料・工法:
溶接・カスタム金属製造のキャリアは、単なる仕事以上のものです。スワントン溶接チームに参加すれば、初日からOJT研修を受け、キャリアアップに繋がる資格取得機会を得られます。 多くの若者が大学進学を志向する一方、4年間教室に座り続けることに抵抗感を持つ人も少なくありません。手に職をつけ、学びながら生計を立てられるキャリアを求める高校卒業生は多く存在します。 長年、熟練職人のキャリアは学生ローンと高学歴の陰に隠れてきました。代替キャリアパスのメリットを強調することが重要です。頭と手で形あるものを創ることは、多くの人にとって極めて充実感があります。この感覚に共感できるなら、溶接・金属製造キャリ
計画はあらゆるプロジェクト・業界で明確かつ重要な第一歩です。しかし現在の経済環境では、カスタム金属製造プロジェクトの適切な計画がこれまで以上に重要です。高品質材料需要は高く、サプライチェーンは課題を抱え、計画なしでの納期遵守はほぼ不可能です。 サプライチェーン課題は継続中 サプライチェーン問題は数年継続し、期待ほど改善していません。プロジェクト直接材料だけでなく、機械メンテナンス用部材不足も生産大幅遅延の原因に。港湾混雑、トラックドライバー不足、労働力不足、工場閉鎖など複合要因。多くの企業がパンデミック影響を想定外として準備不足だったため、回復に時間を要しています。 リードタイムを織り
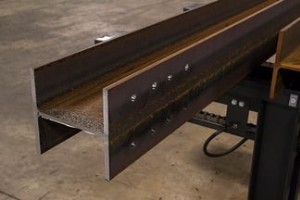
大梁と梁は同じ機能を持つため、大梁を梁の別名と思いがちです。しかし、「全ての親指は指だが、全ての指が親指ではない」のと同様、全ての大梁は梁だが、全ての梁が大梁ではありません。大梁は梁の一種で、他の梁を含む大荷重を支持する能力を持ちます。理解すべき重要な違いがあります。 大梁と梁の基本的区別 梁:構造フレーミングシステムの主要部材で荷重を担う。曲がって荷重に抵抗し再分配するよう設計。 大梁:より剛性が高く、梁を支持し構造の主要水平支持となる。構造柱や梁反力等、包括的な大荷重を支持するよう構築。一般に「他の梁を支持し、荷重支持役割を担うなら大梁」と言えます。 鋼梁の内部構造 梁は構造用鋼フ
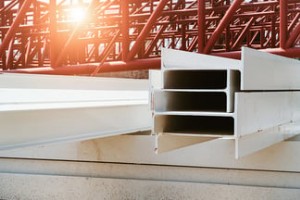
構造用鋼は多様な形状に製造可能で、異なる支持ニーズに対応できます。エンジニアとビルダーは、建物支持材やその他用途に構造用ステンレス鋼を活用。標準形状の理解と、独自設計・支持ニーズに合わせたカスタマイズ可能性を把握することが重要です。 アメリカンスタンダードビーム(S形鋼) 2つの狭いフランジと連結ウェブからなる圧延断面。高さと重量で指定(例:W 24x90 = 深さ24インチ、単位重量90 lb/ft)。多様な支持システムで使用、最も人気のあるビーム形状の一つ。 アングルビーム(山形鋼 / L形鋼) 2本の直脚が90度で連結されたL字断面。脚長は等脚・不等脚両方あり。主にブレース用途で
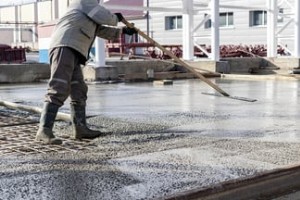
二大建築材料のどちらが優れているか? 答えは「ケースバイケース」です。多くの建物では設計・耐久性要因でどちらかが明確に適しますが、両方適する場合、単純な優劣では決められません。コスト、維持管理、施工期間、用途、美観を総合判断する必要があります。 コンクリートが選ばれる典型的用途 任意形状に成形可能なため建設プロジェクトで多用。素コンクリートは道路・壁用ブロックに主用途。圧縮荷重支持が必要なこれら構造物にコンクリートは適しています。鉄筋コンクリート(鉄筋入り)が建物・水槽等構造物で最も一般的手法。 コンクリートのメリット 耐火・耐風・防虫性に優れる 適切な型枠でほぼ任意形状に成形可能
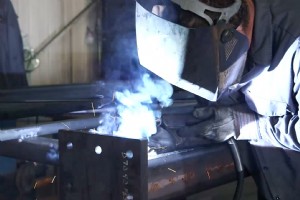
溶接は多くの産業で根本的ニーズです。金属を溶融・成形して形状や製品を創るには、見習いから熟練工へと技術を磨いた熟練プロフェッショナルが必要。細部へのこだわりが優秀な溶接工を作り、高品質溶接は多くの製造現場で高く評価されます。自動化が熟練職種に進出しても、溶接は完全ロボット化できないスキルであり続けます。教育を受けた溶接工は常に高需要です。 アーク溶接 / 被覆アーク溶接(SMAW) 「棒溶接」とも呼ばれ、手動で棒電極を用い、電流で棒と母材間にアークを発生させ接合。鉄鋼構造物建設、産業製造での鉄・鋼溶接に常用。溶接部は破壊曲げ試験をパスする技量が必要。習得は比較的容易だが、熟練には長い学習
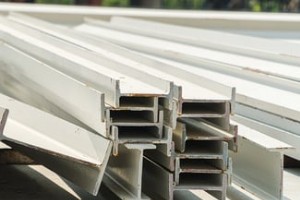
Iビームは構造用鋼建築で最も一般的に使用される梁です。その設計と構造が相まって、多様な重荷重に対応可能。優れた耐荷重能力により建設で広く採用されていますが、Iビームが構造用鋼建設プロセスでこれほど独自かつ求められる理由は他にもあります。 Iビームの構造 2つの水平面(フランジ)が1つの垂直部材(ウェブ)で連結され、断面が大文字「I」形状を形成。Hビームと似た構造だが、Iビームは上下フランジに傾斜があり、外側が薄く内側が厚い。Hビームはフランジに傾斜なし。この違いが耐荷重性能に影響。Iビームは通常構造用鋼で製造されるが、用途(架台、橋梁、特定構造物)により異なる鋼種も使用可能。最小断面積(
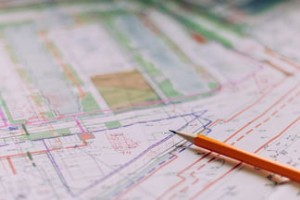
設計図と製作図は、構造用鋼を用いた製造プロジェクトの計画段階で共に重要です。商業・産業開発の両方で必要とされます。それぞれ建設プロセスで異なる役割を果たし、両方ともプロセスに不可欠です。しかし、計画から製造段階へ移行する際、製作図にはプロジェクトを前進させるために必要な詳細が含まれており、これがないと文字通り「図面に戻って」製造を進めることになります。 設計図に含まれる情報 設計図はプロセスの重要な一部。一般に以下を含みます: 内外部立面図 内外部3Dレンダリング 平面図、配置図 設計レイアウト、美的要素 製造に必要な情報、製造基準 施工情報 現場確認必要寸法 接合設計 施工図書との照
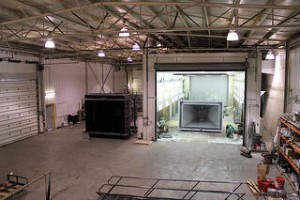
研磨ブラスト(サンドブラスト)は、金属製造プロジェクトの仕上げ工程で使用されます。微細な粒子を高速で噴射し、表面を洗浄・塗装やその他金属仕上げの下地処理を行います。サンドブラストでは、新製鋼部品に形成されるミルケール、油、錆、その他有害表面汚染物質を除去。手作業洗浄は長時間・重労働ですが、サンドブラストなら迅速・容易に完了。多様なプロジェクトに対応可能で、選択する研磨材が最終結果に影響します。 シリカ砂 / 二酸化ケイ素 どこにでもある普通の砂。かつては主要研磨材で、表面不純物除去と滑らかな清浄外観を無傷で実現。その後、他研磨材も異なる金属製造プロジェクトで同等以上の効果が判明。 ソー
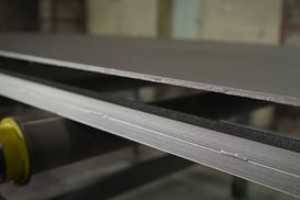
ステンレス鋼の仕上げは、製品の用途と外観の両面で重要な要素です。選択肢は多岐にわたり、設計者、エンジニア、建築家は多様な観点から最適な仕上げを検討します。テクスチャ、パターン、塗装、エンボス、ブラスト等多様な手法があります。代表的な仕上げとその特徴を紹介します。 マット仕上げ #2B / #2D 製造工程後、「冷間圧延」で仕上げるタイプ。名の通りマットで鈍い光沢だが、無処理より明るい。耐久性最優先、光沢美観が二義的な用途(産業機器等)に適する。容器、タンク、食品加工、医薬品、冷凍、上下水道プラント機器等で採用。#2Bは全く光沢なし、#2Dは追加冷間圧延で若干の光沢と曇り鏡のような印象を付
産業技術