工業製造
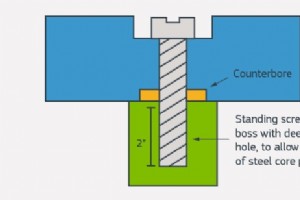
ボスフィーチャーは射出成形設計でよく見られます。ネジ用のチャネルを提供することで、成形部品の組み立てを支援します。プラスチックねじボスの設計はかなり単純ですが、部品間の強力な接続を確保し外観欠陥を軽減するための考慮事項がいくつかあります。 開始するには、まずボスの穴サイズと周囲壁厚を決定する必要があります。ネジがボスを割ることなくプラスチックと噛み合える十分な厚さの壁が必要です。これらの仕様を得るには、与えられたネジの推奨穴サイズと周囲壁厚についてネジメーカーのガイドラインを参照してください。 カウンターボア設計 ネジがネジなしの穴に入るため、ネジをボスにねじ込むとプラスチックが押し出されます
製品開発が加速するにつれ、設計ルールも変わっています。これが金属積層造形ほど顕著な分野はありません。直接金属レーザー焼結は、医療と航空宇宙産業で大きな可能性を持つ金属積層造形技術です。しかし、初期設計段階から新しい考え方が必要です。多くの面で、製品設計と製造をより速く、より革新的にする新技術を見るとき、設計者が直面しなければならない移行を表しています。 DMLSにはいくつかのメリットがあり、主に設計者が通常とは異なる形状を時間とコストの節約で製造できることです。他の3Dプリント技術と同様、DMLSは高出力レーザーでアトマイズ金属粉末を焼結し、1層ずつ部品を造形します。 なぜ金属部品に積層造形を
CNC加工は、固体プラスチックまたは金属ブロックを削り取る減法製造プロセスです。 ほとんどの方が加工に精通していますが、プロトラブズでは何がユニークなのか?弊社のラピッドCNC加工サービスについて受ける最も一般的な質問をいくつか紹介します。これらの回答は、CNC加工向けに設計を最適化し、製品開発にどう役立つかを判断するのに役立ちます。 1. プロトラブズのCNC加工プロセスの何がユニークか?少量を可能な限り速く効率的に加工するため、従来の機械加工工場とは少し異なるやり方をしています。protolabs.comに3D CADファイルをアップロードすると、独自ソフトウェアが設計を解析し、見積もりを
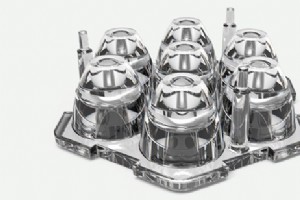
プロトラブズは試作と生産部品のために多くの製造プロセスと材料を提供しています。しかし、一つのプロセスには他とは一線を画す材料があります。光学用液状シリコーンゴム(OLSR)です。OLSRは、照明と光学部品でポリカーボネート(PC)とアクリル(PMMA)より優先される材料選択となる多くの特性を持つ先進材料です。OLSRが提供するいくつかのメリット: 光透過率 光は材料を通過する際に透過率を失います。PC、PMMA、さらにはガラスも光損失があり、ガラスが最大95%、PMMAが約93%、PCが88〜90%を保持します。クリアPCまたはPMMA部品が必要な製品では、OLSRを使用して光透過率を改善でき
柔軟性が必要な部品を設計していて、材料を選ばなければなりません。まず慣れ親しんだ熱可塑性エラストマーのリストに目が行きがちですが、熱可塑性ポリウレタン材料、通称TPUを忘れないでください。用途要件によっては、TPUが最良の選択肢になるかもしれません。 TPUとは? TPUは高耐摩耗性と耐化学性を持つ弾性熱可塑性材料です。ほとんどのエラストマーと同様、シール、ガスケット、ホースによく使用されます。また、グリップ追加や振動減衰の能力からオーバーモルドプラスチック部品にも見られます。TPEに似ていますが、摩耗を経験する部品により高い耐久性を提供します。 TPUの利点 TPU材料の耐化学性と耐摩耗性は
プロトラブズでは染色と塗装を提供しており、3Dプリント部品に色を加えるだけでなく、表面仕上げ品質も向上させます。 3Dプリントビルド完了後、部品の外観と性能を改善するためにいくつかのステップを踏めます。標準的な後処理プロセスには、該当する場合サポート構造の除去、ビーズブラストによる余分な材料除去と均一なテクスチャの実現が含まれます。しかし、色の追加などで部品美観をさらに改善する追加措置も可能です。 3Dプリント部品で色が設計に不可欠な場合、ステレオリソグラフィ(SL)と選択的レーザー焼結(SLS)に注力することを推奨します。これらの技術は、色と仕上げの面で外観改善のための最大の柔軟性を提供しま
従来のCNC加工は、左右(X)、前後(Y)、上下(Z)の3次元動きで制御され、プラスチックや金属の原材料ブロックから材料を削り取ります。このタイプの加工は今日でも非常に一般的で、ほとんどの形状に適していますが、3方向からの切削には限界があります。 そこに5軸インデックス加工が登場します。このプロセスは切削プロセスに同じ3軸制御を使用しますが、加工テーブルが2つの追加方向に回転できるようになります。これによりワークピースをすべての面から加工でき、セットアップの必要性が減りコストが削減されます。またCNCマシンの能力が向上し、より複雑なフィーチャーの切削が可能になります。 5軸インデックスフライス
生産金型への投資をいつ、すべきか決めるのは簡単ではありません。まず初期投資コストがあり、場合によっては高級スポーツカーを超えます。それに数ヶ月の待ち時間、下流設計変更のリスク、関連する再工事コスト(再工事が可能な場合)、短期的には現在必要以上の部品を発注する可能性。さらに、製品が売れなかったらどうなるか? もちろん、よく考えられた試作プロセスはこれらの懸念の多くを軽減しますが、気まぐれな市場需要と望ましくない在庫レベルの可能性、そしてROIが疑わしい金型に資金を拘束することと、依然として向き合う必要があります。多くは試作金型に留まり、より高い単価を飲み込み、望ましい以上に金型を酷使して生産金型

最終的な製品開発計画が射出成形への移行を含む場合、CNC加工は成形数量増加への移行に適した材料選択を提供します。プロトラブズは30種類以上のエンジニアリンググレード熱可塑性材料を様々なメリットとともに用意しています。 材料特性をよりよく説明するため(図1)、頻繁に使用される4つの熱可塑性プラスチック(ABS、ポリカーボネート(PC)、ポリプロピレン(PP)、ナイロンポリアミド(PA))を取り上げ、射出成形、切削加工、3Dプリントにおける最大熱たわみ温度、引張強度、破断伸びを比較しました。 ABS 成形 ABS 切削 ABSライク SL 熱たわみ温度 215°F 214°F 138°
弊社は2つの高温熱可塑性プラスチック、PEEKとPEIを提供しています。両高性能材料は切削加工と射出成形が可能で、極端な温度に耐える部品を生産します。 PEEK PEEK部品は高温用途で優れた機械的・化学的耐性を発揮します。機械的特性は引張弾性率90〜200 MPa、融点662°F(343°C)。一部グレードでは動作温度482°F(250°C)前後です。 その頑健さから、PEEKは機械・医療機器用途で一般的に使用されます。また、高温用途での絶縁特性と寸法変化に対するクリープ耐性により、航空宇宙、自動車、化学産業でも広く使用されています。 PEI PEEKと同様、PEI(商標名ウルテムで知られる
液状シリコーンゴム(LSR)材料の選択肢を拡充しました。これらは特定の熱可塑性プラスチックに対して明確な弾性と光学的優位性を持ちます。汎用Elastosil LSRの3デュロメータ、医療・光学グレードのダウコーニング材料に加え、プロトラブズではElastosilの新しい2デュロメータと耐燃料性フルオロシリコーン材料を提供しています。 Elastosil LSR Elastosil LSRは優れた成形性、全体的に良好な外観を持つ優れた汎用材料で、着色剤添加まで透明です。ショアAデュロメータ40と60を、現在の30、50、70デュロメータに追加しました。 技術仕様: 40デュロメータ Elast
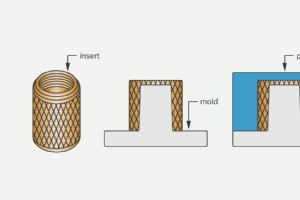
少量射出成形はシンプルな部品だけに限定されません。プロトラブズでは、サイドアクション、ハンドロードインサート、オーバーモルディングを使用し、インサート成形プロセスのベータテストを開始しました。 オーバーモルディングのように2回の別々のショットで最終部品を生産する金型ではなく、インサート成形は一般的に予め成形された部品(多くの場合金属)を金型に装填し、そこにプラスチックをオーバーモルドして、機能的または機械的特性が向上した部品を作ります。 ネジ付きインサート インサート成形の活用法の一つがネジ付きインサートです。これはプラスチック部品の締結能力を強化し、特に繰り返し組み立てが必要な場合に有効です
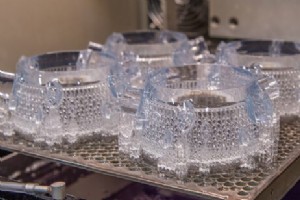
6つの3Dプリント技術のうちどれを使うかは、プロジェクトニーズ、部品用途、材料選択、望ましい美観に完全に依存します。最も人気のある2つのサービス、ステレオリソグラフィ(SLA)と選択的レーザー焼結(SLS)は、エンジニアリンググレードの部品オプションを提供します。 オプションとメリットを詳しく見る前に、各技術の仕組みを見てみましょう。 SLAとSLSのプロセス違い ステレオリソグラフィ(SLA): SLAでは、レーザーユニットが紫外線(UV)ビームを反射ミラーで跳ね返します。マシンのガルバノモーターシステムが焦点ビームを設計面に向けます。レーザーシステムはまずサポート構造層を描画し、続いて実際
UL 94は、米国保険業者安全試験所(UL)が発表したプラスチック難燃性規格です。この規格は、さまざまな向きと部品厚さでの燃焼挙動に基づき、最も難燃性が低いものから最も高いものまで6つの分類にプラスチックを分類します。 UL 94評価 評価の定義 HB 水平試験片での緩やかな燃焼 V-2 垂直試験片で30秒以内に燃焼停止。垂直方向に可燃性プラスチックの滴下を許容。 V-1 垂直試験片で30秒以内に燃焼停止。燃えていないプラスチックの滴下を許容。 V-0 垂直試験片で10秒以内に燃焼停止。燃えていないプラスチックの滴下を許容。 5VB 垂直試験片で60秒以内に燃焼停止。
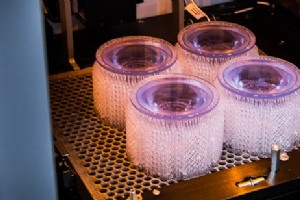
3Dプリントという用語には、部品を層ごとに造形する複数の製造技術が含まれます。各技術はプラスチックと金属部品の形成方法が異なり、材料選択、表面仕上げ、耐久性、製造スピードとコストで差があります。 3Dプリントには以下の種類があります: ステレオリソグラフィ(SLA) 選択的レーザー焼結(SLS) 熱溶解積層法(FDM) デジタル光造形(DLP) マルチジェットフュージョン(MJF) PolyJet 直接金属レーザー焼結(DMLS) 電子ビーム溶解(EBM) 自分の用途に適した3Dプリントプロセスを選ぶには、各プロセスの強みと弱みを理解し、それらを製品開発ニーズにマッピングする必要があります
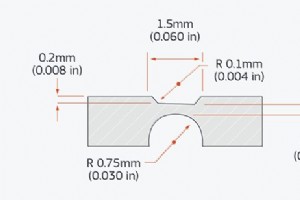
プラスチック部品の設計は十分に難しいのに、繰り返し折り曲げられるリビングヒンジを設計するのはさらに大変です。ヒンジはプラスチック部品設計で、アセンブリ内のコンポーネント数を減らしたり製造コストを削減したりするためによく使われます。 リビングヒンジは、厚いプラスチックに囲まれた薄いプラスチック片で、部品を1〜180度折り曲げたり曲げたりできるようにします。しかし部品が曲がると、引張応力と呼ばれるひずみが生じます。プラスチックが薄すぎると必要な強度がなく部品が裂け、厚すぎると応力が大きくなり部品が破断します。 射出成形設計にリビングヒンジを実装する方法はいくつかあります。設計ガイドラインに加え、材
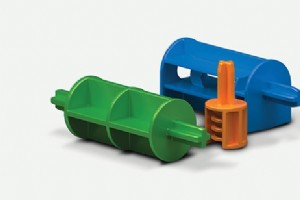
「ジグ」か「治具」か?この2つの用語は混同しやすいです。よく一緒に語られ、似た機能を持ちますが、互換性はありません。製造品質の向上、生産コスト削減、作業自動化にどう使われるかを調べながら、これら製造ツールの微妙な違いを学びましょう。 ジグは手作業を改善する 週末の釣り趣味で「ジグ」をご存知の方もいるでしょうが、エンジニアの語彙では意味が異なります。ここでは、ジグは製造作業を実行するために工具の位置を保持するものと定義します。多くの場合、穴あけとタップ加工の精度と再現性を確保するカスタム部品です。 ドリルブッシュは一般的なジグ用途です。ワークピースを通してドリルをガイドし、正確な位置と角度を維持
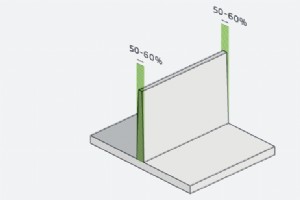
薄肉は設計でよく見るフィーチャーですが、射出成形部品にさまざまな問題を引き起こす可能性があります(詳細は後ほど)。潜在的な問題を避ける最も簡単な方法は、設計を変更して肉厚を増やすか、微調整を加えることです。部品機能の要件上、薄肉を完全に避けられない場合もあるため、薄肉が必須の場合の設計と材料の考慮点も紹介します。 薄肉形状の実情 薄肉の何が問題なのか?射出成形の成功は適切な流動にかかっており、薄肉ではプラスチック材料が金型全体に均一に流れにくくなります。薄肉射出成形でよくある危険性: クラック 材料流動問題による未成形領域 不均一な冷却と反り 弱いノットラインや破断点 外観テクスチャの不均一
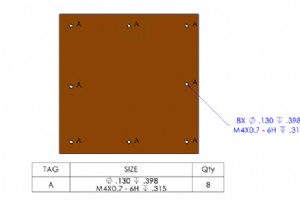
板金見積もりをシステムで素早く進め、同時に設計を改善するより良い方法をお探しですか?弊社がお手伝いします。複雑な技術要件に合致した板金加工部品を得るには、サプライヤーが正確な見積もりを出すために必要な情報をすべて持っていることを確認するのが、最初の(そして最も重要な)ハードルです。 最近まで、ほとんどのサプライヤーは2D図面のみを要求し、形状、材質、表面仕上げ、その他のニーズを価格と納期を示す見積もりに変換していました。しかし、2D図面のみの提出には時間とコストのトレードオフがありました。図面から技術詳細をレビューするのは骨の折れる作業で、板金加工の技術と科学に精通した経験者でしかできません。
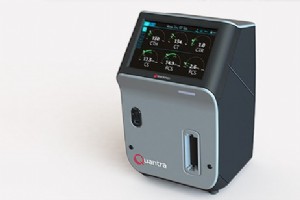
電子デバイスはあらゆる場所にあります。消費者向けのスマートフォンやノートPCから、高度な医療機器、航空機の重要なフライトコントロール、電子機器やその他の車両における安全・性能・エンターテインメントシステムまで。 用途は大きく異なりますが、多くの電子デバイスには共通点が少なくとも1つあります。それらを動かす回路基板やその他のコンポーネントがすべてエンクロージャ内に収められていることです。 カスタム設計のエンクロージャは、消費者向け・コンピュータ電子製品をコモディティ化した競合製品から差別化するのに役立ちます。他のエンクロージャは、湿気、熱、化学物質などの危険から産業機器などを守るという実用的なメ
産業技術