工業製造
設計、見積、発注、製造、納品。このプロセスは摩擦なく見えますが、今日のエンジニアリング経済において、このシンプルで効率的なプロセスは程遠いのが現実です。欠けているのは、各ステップの間にある数日、時には数週間のダウンタイムです。 時間効率を重視する多くの企業において、ダウンタイムはエンジニア、プロジェクト、期限に影響を与えます。ダウンタイムは予算にも影響します。部品の見積もりが「概算見積もり」に過ぎない場合があります。見積もり承認後に「部品コストが大幅に増加する」というメールを受け取る悪夢は、エンジニアとプロジェクトを悩ませます。 すべての設計作業が完了した後、「見積もり不可 - 製造不能」と通
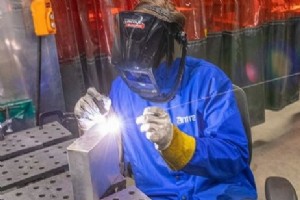
2枚の板金を融合する部品を設計する場合、溶接とリベットのどちらを選ぶか検討する時期です。各手法の強みと弱みを理解すれば、より強く長持ちする部品が得られます。 溶接:利点 溶接が見ごたえがあることは誰もが知っています(もちろん特殊シールドやゴーグル着用の上で)。研磨・仕上げ後の溶接部は美しい表面仕上げになります。設計者にとって、溶接はリベットやスポット溶接用のフランジ設計が不要で、形状をよりダイナミックにできるため、大きな自由度があります。結論として、溶接は2つの面の間に本質的に永久的な結合を提供します。 リベット:利点 リベットの最大の利点の一つは、2つの部品が同じ材質である必要がないことで
COVID-19ウイルスによる公衆衛生危機は、医療機器とメドテック製品開発に携わる設計者とエンジニアの緊急性を高めています。 医療製品設計の鍵は、利用可能な材料の驚くべき範囲をナビゲートし、医療機器やその他のヘルスケア製品・コンポーネント、特にパンデミック対策として現在製造されている製品やアプリケーションに最適なものを特定することです(サイドバー参照)。通常、選択肢が多いことは良いことです。選択肢が多ければ多いほど良いです。しかし、選択肢が多いことは、より多くの複雑さと、より複雑で遅い意思決定プロセスを意味することもあります。 そのプロセスを加速するため、医療機器やその他のメドテックコンポーネ
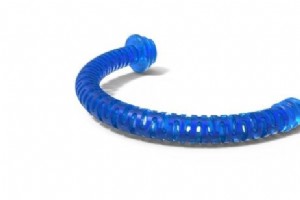
製造材料の世界において、エラストマーは弱い分子間力を特徴とするポリマーです。この弱さは、外力が加わった際に形状を変化させ、力が除去されると元の形状に戻ることを可能にするため、有用です。この特性により、エラストマーは射出成形や3Dプリントを用いて、シール、ガスケット、各種スプリングの製造に最適です。 シールやガスケットとして機能する際、エラストマー製部品は力が加わると形状を変化させます。隣接部品間の隙間や不整形を埋め、圧力が加わるとガスや液体の漏れを防ぎます。ゴムバンドは引張力を受けるエラストマーの身近な例です。もう一つは、携帯電話ケースの柔らかいプラスチックバンパーで、落下や衝撃の圧縮力で変形
アルマイトとクロメートめっきは、アルミニウムやチタンの機械加工・板金部品を一般的な摩耗と腐食から保護する優れた方法です。鋼、ステンレス鋼、銅なども保護可能ですが、アルミニウムとチタンが最も一般的な材料です。耐食性に加え、これらの仕上げオプションは金属部品の外観も向上させます。これらのプロセスはどのように機能するのでしょうか?まずアルマイトから解説します。 アルマイトとは? アルミニウムを例に説明します。化学的に見ると、アルミニウムは他の元素と結合して完全に安定した分子状態になるために電子を引き寄せようとする材料です。アルマイトプロセスでは、アルミニウムを酸槽に浸します。金属(正に帯電した陽極
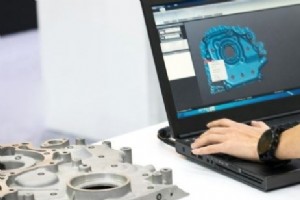
デジタル製造は、3D設計の進化により大きく変革されました。 3D CAD技術の活用には、より豊かな設計コンテキスト、大幅に低いエラー余地、製造へのより迅速なルートなど、複数の利点があります。究極的に、優れた設計とは最適化であり、革新的なアイデアから製造製品へ至る最もシンプルで速いルートを見つけることです。 2D図面から3D CADモデルへの移行 2D図面で作成された設計には、製造に必要な基本的な構成要素とコンテキストが含まれますが、それらの図面の解釈にはエラーの余地があり、見積もりに時間がかかります。現在、設計の3D CADファイルを取得することは、業界のゴールドスタンダードとなりつつありま

3Dプリントでリビングヒンジ(一体成形ヒンジ)が作れることをご存知ですか?ヒンジ機能を設計する際、部品の機能性と完全性を維持するために留意すべきいくつかのポイントを紹介します。 プロセス当社では、熱可塑性樹脂または熱可塑性ライク材料で3Dプリントする2つのプロセス、選択的レーザー焼結(SLS)とステレオリソグラフィ(SL)を提供しています。しかし、リビングヒンジに必要な機能性を実現できるのはSLSのみです。 材料3Dプリント部品にリビングヒンジの可能性が見られる場合、当社は強くSLSを推奨します。SLSではナイロン熱可塑性樹脂、主にPA11ブラック(ナイロン11材料)を使用します。PA11ブ
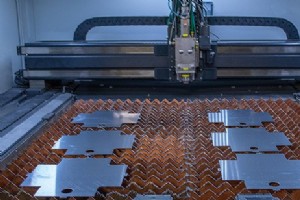
かつてレーザーはSFの夢に過ぎませんでした。過去60年間で、架空の宇宙線銃から、戦略的に光の力を活用する現実の技術へと進化しました。今日、レーザーは至る所にあります。繊細な手術機器、光学メディアリーダー、製造現場での強力な切断レーザーなど。それらに共通するのは、安定した手、またはコンピュータ制御によって、驚異的な精度で作業を行える点です。 レーザーとは? LASERは「Light Amplification by Stimulated Emission of Radiation」(誘導放出による光増幅)の頭字語です。本質的に、レーザーは制御された環境下で特定元素の原子を励起させることで動作し
カスタム板金部品の製造には、単に金属板を切断・曲げるだけ以上のことが求められます。設計する各部品について、金属の材質特性と部品が設置される環境を考慮しなければなりません。間違った金属と保護メッキの組み合わせを選べば、腐食によって短期間で部品が破壊される可能性があります。 第二の考慮事項は最終製品の外観です。無垢金属のラフでインダストリアルな外観を好む方もいれば、色彩で部品を際立たせたい場合もあります。ブランディング目的でロゴやテキスト、画像を部品に追加したいケースもあるでしょう。 通常、板金部品はアセンブリの一部として他の部品に取り付けられます。それを実現するのが専用ハードウェアです。部品の寿
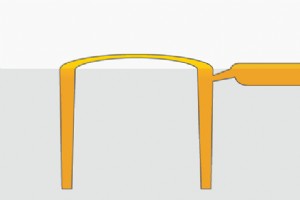
射出成形向けに部品を設計する際、溶融樹脂(プラスチック)を金型キャビティへ流す流れを制御するゲートは、金型の重要な要素です。ゲートは、樹脂を金型へ供給するランナーシステムと金型キャビティが接続される箇所です。 ゲートには様々な形状とサイズがあり、樹脂をキャビティへ様々な方法で導きます。ゲート選択肢には、最も一般的なタブゲート、ホットチップゲート、トンネルゲート(ピンゲート/ポストゲートとも呼ばれる)などがあり、本記事ではトンネルゲートに焦点を当てます。 プロトラブズでは、お客様の金型にトンネルゲートを設計・機械加工する機能を提供しています。その結果、他の従来のゲート方式(オペレータによる手動ト
射出成形部品を設計する際、製造後に仕上げオプションを適用して機械的特性を向上させたり、表面仕上げを改善したり、組立工程を容易にしたり、さらなるカスタマイズを行ったりすることがあります。もう一つのメリットは、プロトタイピング、生産、仕上げまで、単一のデジタル製造部品サプライヤーを通じてサプライチェーンと射出成形ニーズを効率化できることです。 仕上げと着色 カスタム色合わせ。 プロトラブズでは、お客様指定のパントン番号または部品サンプルによるカスタム色合わせを提供しています。色合わせプロセスはシンプルで迅速です。なお、メタリック、ネオン、ブライトナーは現在対応していません。 金型テクスチャリング。
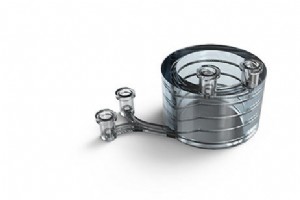
マイクロ流体デバイスや「ラボ・オン・ア・チップ」の少量生産は、従来、CNC加工や射出成形では困難でしたが、プロトラブズではこの用途向けに3Dプリントによるマイクロ流体製造を提供しています。 マイクロ流体には非常に平坦な表面、透明で薄く浅いフィーチャーが求められますが、これらはフライス加工と手研磨された金型では製造が困難です。これらの微細フィーチャーは容易には識別できず、慎重な研磨が必要です。また、射出成形圧力でエッジがさらに丸まることや、イジェクタ・ピンが部品表面に影響を与えることも懸念されます。イジェクタ・ピンは部品を金型から取り出す上で重要な役割を果たしますが、成形されたマイクロ流体デバイ
3Dプリントで部品を造形する際、マシンの解像度は最小フィーチャーサイズ、表面仕上げ品質、コストを決定するため、最終部品に大きな影響を与えます。多様な部品形状に対応するため、当社ではステレオリソグラフィ(SLA)3Dプリントを標準、高、マイクロの3解像度で提供しています。ほとんどの部品は標準解像度で造形可能ですが、約0.005インチ(0.127mm)程度の微細フィーチャーを持つ部品には高解像度が必要となる場合があります。 フィーチャーサイズが極めて小さい場合、例えば0.0025インチ(0.0635mm)では、マイクロ解像度を提供します。独自材料「マイクロファイン™」を用いて、これらの超微細フィー
産業グレードの3Dプリントの精度と再現性により、付加製造は機能プロトタイピングにおいて効果的かつ正確なプロセスとして確立されています。同時に、プラスチック射出成形は、数万個以上の大量生産において、長年にわたり信頼性が高く、コストと時間の面からも効率的な生産方法として知られています。 その結果、エンジニア、デザイナー、製品開発者は、これら2つのプロセスが製品ライフサイクルにおいてうまく連携することを発見しました。まず3Dプリントによるプロトタイピングで設計リスクを軽減し、その後、射出成形へ移行して大量生産へと拡大するという流れです。長年にわたり、数百万もの部品設計でこの組み合わせが定番となってい
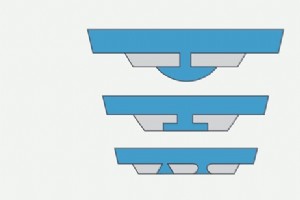
オーバーモールド(二重成形)は新しい製造技術ではありませんが、二工程プロセスの設計方法について、いまだに混乱が見られます。最も重要な検討事項の一つは「結合」です。さまざまな材料を用いてコンポーネントをオーバーモールドできますが、化学的結合や機械的インターロックがないと、一部のオーバーモールド部品は長期的な耐久性を確保できません。 化学的結合 この結合プロセスは、化学的に適合する2つの材料を一緒に成形し、互いに強力な結合を形成させるものです。すべての材料が互いに適合するわけではない点に注意が必要です。以下の適合性チャートは、主要な熱可塑性樹脂と熱硬化性樹脂について、化学的結合または機械的結合の
従来の射出成形は通常、数百万個の部品を生産できるスチール金型を使用しますが、金型製造に数ヶ月かかり、5万ドル以上の資本投資が必要です。しかし、生産需要が少量ならどうでしょう?そこがアルミニウム金型の出番です。スチールとアルミニウム金型の違いを簡単に見てみましょう。 アルミニウム金型での少量生産 金型製造&部品生産:15日以内 低製造コスト:金型は約$1,500から 生産数量:最大10,000個以上;材料タイプと形状により、一部金型は数十万個生産可能 シンプルな金型設計で製造時間とコスト削減 シングル・マルチキャビティ金型:部品サイズと複雑さに応じて1、2、4、8キャビティ金型が可能 高量生産
産業用3Dプリントは機能的なプラスチック部品を迅速に作りますが、多くの場合、外観と機能性を改善する二次加工の恩恵を受けます。 性能向上 積層、公差、材料の過剰硬化により、3Dプリントではネジ山がうまく形成されません。ネジ穴性能を改善するオプションの一つは、ビルド完了後に穴をタッピングまたはネジ切りすることです。これにより滑らかなネジ山と性能向上が得られます。あるいは、ネジ付きインサートを設置してさらなる強度向上を図れます。ステレオリソグラフィ(SL)では接着剤でネジ付きインサートを固定し、選択的レーザー焼結(SLS)では商用グレード熱可塑性ナイロンを使用するためヒートステークで固定します。 部
HPの全く新しい技術、マルチジェットフュージョンの導入により、3Dプリントの能力は進化し続けています。この積層製造プロセスは、熱可塑性ナイロン粉末から部品を造形する独自のアプローチを取り、より速いビルドタイム、改善された精度、部品全体でより一貫した機械的特性を実現します。 このプロセスが選択的レーザー焼結(SLS)と非常に似ていると思うなら、間違っていません。しかし、製造選択をする前に理解すべき技術間の違いがあります。 マルチジェットフュージョンの部品造形方法 マルチジェットフュージョンは、インクジェットアレイを使用してナイロン粉末ベッド全体に選択的に融着剤とディテーリング剤を塗布し、加熱要素
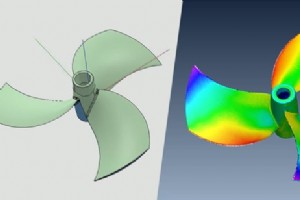
製品製造情報(PMI)はデジタル検査報告に不可欠です。PMIは3D CADファイル内に含まれる非幾何学データのことです。2D図面やデジタルドキュメントに頼ってエンジニアリングや製造データを伝えるのではなく、それらすべてを元のCADファイル内に埋め込めます。デジタル検査を行うために弊社が顧客から必要とするのは、設計の最も重要なフィーチャーを特定し、それらの寸法公差を指定する適切なPMIデータだけです。 PMIはデジタル糸を生産を超えて検査まで延長しますが、品質検査報告を超えた更大きな影響があります。ASMEのデジタル製品定義データプラクティスで概説されているように、製造業全体が、設計から生産まで
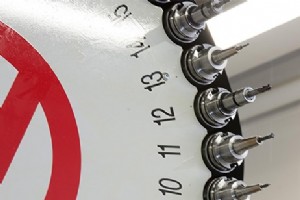
射出成形サービスと同様に、プロトラブズのCNC加工も少し型破りです。可能な限り速く部品を加工するため、部品見積もり、設計製造可能性解析、ツールパス生成の自動化プロセスを開発しました。さらに、標準化されたツールセットで加工センター運用を効率化し、サイクルタイムを短縮しています。 なぜ限定ツールセットなのか? 小さな機械加工工場では、部品形状に最適な工具を見つけたり、場合によっては自作したりしますが、弊社は加工プロセス全体で限定された標準化ツールセットを使用します。 なぜこうするのか?一言で言えば「速さ」です。材料を類似カテゴリにグループ化し、各カテゴリにさまざまなエンドミルとドリルで構成される標
産業技術