工業製造
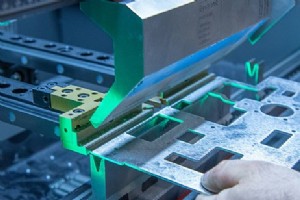
紙の中央1インチだけを折ってフラップを作ろうとしても、残りの紙も一緒に折れてしまってできません。板金は曲げると伸び、周囲の材料を引っ張って目的の変形を生み出します。リリーフなしでフランジを曲げると、その伸びが曲げに隣接する領域から材料を引っ張り、見苦しい変形や裂け目を引き起こします。だからこそベンドリリーフが重要なのです。 ベンドリリーフとは? ベンドリリーフとは、板金に2つの小さな切り込みを入れ、その間の金属を解放するものです。折り曲げたい材料をその他の部分から分離します。曲げの両側に材料がある場合にのみ必要です。穴や切り抜きなどのパンチ/レーザー加工フィーチャーが曲げに近すぎると、切り抜き
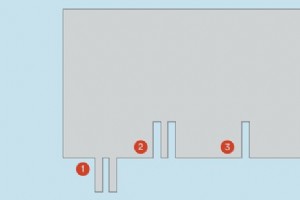
ノッチとタブは、精密板金部品において最も一般的なフィーチャーの2つです。その理由は明確です。これらのフィーチャーは、工具がアクセスできるスペースを確保し、部品やフィーチャー間の干渉を防ぎます。特にアセンブリに部品を組み込む際に重要になります。 ノッチの寸法ルール ノッチには、適用しやすい2つの設計基準があります。第一に、幅は0.040インチ(1.016mm)以上、または板厚以上のいずれか大きい方とすること。第二に、ノッチの深さは幅の5倍を超えないこと。ただし、目的によって異なります。たとえば、連続するノッチのシリーズの一部ではなく単独のフィーチャーとしてのノッチ(下図のノッチ3参照)の場合、深
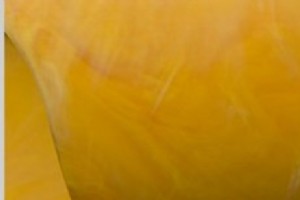
ナイロン材料に黄色着色剤を使用した際の渦巻き効果のサンプル。事前着色樹脂(プレコンパウンドレジン)を選択していれば、この問題を回避できたでしょう。 シュートを外さないバスケットボール選手は「ゾーンに入っている」と言うかもしれません。ある心理学者はその現象「フローを見つける」を、幸福の秘訣としばしば言われる生産的没入状態と表現しました。 しかし、射出成形部品でフローラインを見つけることは、設計エンジニアとお客様を不幸にします。特に医療機器、自動車用途、消費者製品など、射出成形に大きく依存する業界で、フローラインが部品に見える場合はなおさらです。 フローラインは、射出成形部品に現れる表面の不整、
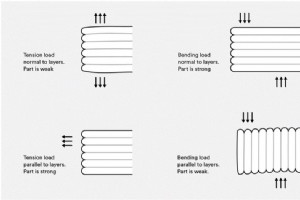
最小Z高さを提供する方向、つまり最短ビルドタイムを選ぶのは一見当たり前のように思えます。しかし、Z高さのみで方向を決めるのが、部品要求の観点から常に最も合理的とは限りません。3Dプリント、特にステレオリソグラフィ(SLA)の部品方向を考えるとき、いくつかの他の技術的要因が関わってきます。鉛筆を例に考えてみましょう。この鉛筆を水平または垂直に、層ごとに3Dプリントするには何が必要でしょうか? 水平なら平らに寝ているため時間は短く、垂直なら立ち上がっているため順次積層する層が多くなり、大幅に長くなります。水平造形では垂直造形より多くのサポート構造が必要で、それらの除去に追加時間がかかります。したが
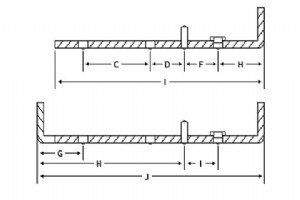
板金部品の製造業者を選ぶとき、「公差」という用語がよく出てきます。誰もが自分のモデルの完全なレプリカを望みますが、真実には常に完璧さの定義に多少の余地が必要です。その変動こそが私たち全員が公差と呼ぶものです。この用語は常に使われますが、製造公差の現実はいわゆるプロセスによってかなり複雑になり得ます。この記事では、機械加工、3Dプリント、板金プロセスを比較し、それらが達成可能な公差にどう影響するかを説明します。 板金加工 vs. 機械加工 vs. 3Dプリント 機械加工と3Dプリントは、最終形状を生成するために材料を精密に除去または追加(それぞれ)する高精度製造方法です。板金は、薄い金属板の切断
通常、部品を完璧にするためのベストプラクティスについて書くのが好きです。ハロウィンの季節にちなみ、恐ろしく悪い部品を避けるための「やってはいけないこと」をサービスライン別に紹介します。年間数十万個の部品を製造してきた中で、背筋が凍るような失敗例をいくつか見てきました! ここでは避けるべきポイントをまとめます。 射出成形の失敗例 肉厚を厚くしすぎる 肉厚は成形部品の重要な考慮事項です。壁が厚すぎると、シンク、反り、内部ボイド(空気ポケット)が発生しやすくなります。心配無用、ガイドラインを守ればこれらの問題を回避できます。注:これは一般的なルールであり、チャートに示された上下限の肉厚を持たない部
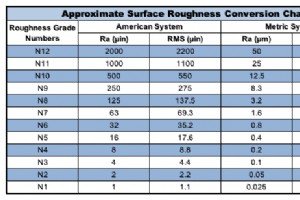
金属表面仕上げ特性の参照ツール 金属表面仕上げチャートは、Metal Cuttingが品質保証プロセスの一環として社内で使用する参照資料の一つです(詳細についてはウェブサイトの「品質への取り組み」ページをご覧ください)。 通常、これらのチャートは標準表面仕上げの測定に関するガイドラインを提供します。たとえば: 使用されるさまざまなパラメータ 異なる加工方法による典型的な粗さ マイクロインチ(µin)からミクロン(µm)への換算 標準表面仕上げとは? 表面仕上げは一般的に、表面テクスチャの尺度として記述されます。表面パターンのレイ(方向)、粗さ、波状性によって特徴づけられます。標準表面仕上げ

平面研削プロセスは如何にして平行度と直角度を達成するか? 最も基本的には、精密平面研削は2つのことを達成するために使用されます:金属の立方体形状を直角かつ平行にすること。治具、金型、ダイスなどに通常利用され、平面研削サービスは一見単純に見えます。 しかし、深く見れば、平面研削のマスターには目に見える以上のことがあることがわかります。 精密平面研削の応用 六面体の直方体または正方形の金属ピースに対して、精密平面研削は各面をそれ自体または基準面に対して直角かつ平行にすることを可能にします。これらの正方形または長方形ブロックは、通常、磁石によって研削テーブル上に固定され、一つの平面が別の平面に接して
ミッションクリティカルな部品特徴の公差指定で製造可能性を最適化 お客様がMetal Cutting Corporationに、当社が製造する小さな金属部品の特定の円筒度公差を要求されたとき、いくつかの興味深い疑問が生じます。 円筒度とは何か? そして、部品が「円筒形」と表現される基準を満たすかどうかをどう判断するか? 円筒度を定義する複数の方法 最もシンプルに言えば、円筒度は真円度、つまり物体がどれだけ真の円に近いかの記述です。 当社の世界では、円筒度は円筒の一点での真円度の二次元測定です。円筒度公差は、その円形物体の形状を制御し、楕円、正方形、アウトオブラウンドになりすぎないよう指定されます
部品が嵌合し、共に機能することを保証 GD&T公差は、幾何公差(GD&T)の一側面であり、部品をどのように製造すべきかを伝えるシステムです。通常、14種類の標準シンボルが使用され、部品を作る人々をガイドします。 GD&Tシンボルとともに、GD&T公差はエンジニアリング図面に含まれ、位置度、円筒度、その他部品の製造と最終的に機能性に不可欠な特性についての洞察を提供します。 GD&T公差は機能性とコストのバランスを取る必要がある 部品図面が考案されるとき、それは完璧に設計されます。部品がどうあるべきかという理想です。しかし、不完全な世界では、すべての部品が毎回100%完璧であることは現実的ではあり
小さな金属部品検査における時間とコストの節約 小さな金属部品の製造において検査がいかに重要か、数千、場合によっては数百万個の製品を構成するコンポーネントの品質を確保する上で、よくお話しします。 しかし、全数検査は多大な時間とコストを消費します。それにもかかわらず、100%準拠を保証するものではありません。だからこそ、製造業者とそのお客様は、品質管理(QC)におけるサンプリング検査計画に依存しています。 検査にサンプリング計画を採用する正当な理由 目視検査(肉眼または高度な光学ツールを使用)は、金属部品の腐食、汚染、クラック、表面不整など、多様な表面仕上げ問題を検出するために行われます。 しかし
丸く、直線的、そして3D! 小さな金属部品の製造可能性を最適化する重要な要素は、部品をどのように製造すべきかを伝えるために使用される幾何公差(GD&T)標準です。 GD&Tの探求の一環として、ここでは円筒度を見ていきます。これは、円筒部品の真円度と真直度の両方を制御するためにエンジニアリング図面で呼び出される幾何公差の特性です。 GD&T円筒度とは? 最も基本的な言葉で言えば、GD&T円筒度は部品全長にわたる真円度の指標です。シャフト、ピン、その他軸に沿って真円かつ真直である必要がある部品の仕様で指示される特性です。 円筒度は、円筒部品の一点(断面)での真円度の二次元測定である真円度とは異なり
ホーニングとラッピングが似ていて、かつ根本的に異なる理由 ホーニングとラッピングはしばしば同じ文脈で語られますが、両者は同一プロセスではありません。精密金属部品の世界でホーニングとラッピングを比較すると、両者は驚くほど似ているにもかかわらず、根本的に異なると言えます。 矛盾のように思えるかもしれませんが、詳しく見てなぜその評価が正確なのかを確認しましょう。 ラッピングとホーニングとは? ラッピングは、部品の平面または球面に精密な仕上げを作るためのサンディングまたはポリッシング手法です。ホーニングは、チューブ、ボア、穴の内径(ID)に精密な表面仕上げと形状を得るための内面研削手法です。 ホーニン
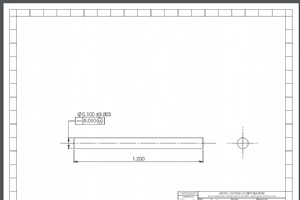
定性的アプローチが定量的を上回る場面 Metal Cutting Corporationでは、毎日数千本のロッド、チューブ、ワイヤを指定長さに切断しており、真直度は頻繁に扱う特徴です。センターレス研削では、研削対象の部品が真直であるときに最適な結果が得られるためです。 また、お客様は真直度を、位置度など他の幾何公差特徴とともに、部品の重要な特徴として指定されることがよくあります。 真直度は、穴に挿入されたり別の部品と嵌合したりするワイヤ、ピン、チューブ、その他の円筒部品にとって特に重要です。材料の真直度は端面切断の直角度にも影響するため、図面で真直度自体が呼び出されていなくても、直角度が指定さ
直角度とは? 直角度は、エンジニアリング図面で指示されるGD&T特徴の一つです。逆さ「T」で表され、インチまたは度で呼び出され、一般的には以下を制御するGD&T公差を指します。 2つの90°面または特徴間の直角度。2つの平行平面が公差帯として機能 特定の基準点に対する軸の直角度。理想的な完全平行軸の周りの円筒で表現 しかし、Metal Cutting Corporationで直角度測定について語るとき、通常は部品自体(金属ロッド、チューブ、ワイヤなど)とその端面切断(直角度)との関係における直角度の決定を意味します。 直角度の測定方法 面の直角度測定には通常、ハイトゲージを使用し、ゲージま
GD&Tにおける振れ(Runout)とは? 小さな金属部品製造の世界では、幾何公差(GD&T)システムがシンボルとGD&T公差の組み合わせを用いて、部品の形状と機能に不可欠な特徴をどのように生産すべきかを伝えます。 このブログでは、エンジニアリング図面で指示されることがある2つの関連するGD&T特徴を見ていきます。私たちのように小さな金属部品を切削・加工する者にとって、円周振れ(Circular Runout)と全振れ(Total Runout)の概念は、一見単純そうに見えて実はそうではありません。 そして、私たちが作る部品を自社製品のコンポーネントとして使用するメーカーにとって、円周振れと
標準は単純明快なものか、そうでないか 機器校正は品質管理の不可欠な側面であり、図面仕様の幾何学的パラメータから、精密金属部品の測定・検査手法まであらゆるものに関わります。 しかし、様々な測定・検査ツールの校正標準には、いくつかの課題(あえて言えば頭痛の種?)があります。理論上は校正は絶対的ですが、それが正確に絶対的でない理由が多々存在します。 校正標準に関する共有された前提でさえ課題はありません。たとえば、許容される時間間隔はありますが、技術的にはデバイスが校正後数分でアウトオブキャリブレーション状態になる可能性があります。 また、校正に使用される文書のトレーサビリティは通常、国立標準技術研究
精密製造50周年を祝う Metal Cutting Corporationは、会社史上の重要なマイルストーンを迎えたことを心から嬉しく思います。創立50周年です! 当社は1967年12月7日に設立され、2017年にこの日を迎え、依然として繁栄し続けていることを大変誇りに思います。これまでご支援いただいたお客様、献身的に働いてくれた従業員に深く感謝します。親愛なる読者の皆様がお客様であれば、感謝の言葉も尽きません。これからお客様になろうとお考えの方は、ようこそ。私たちは今後も数十年にわたり独立性と生産性を維持し、皆様に最善のサービスを提供し続ける所存です。 半世紀のビジネス、千年の専門知識 長年
Metal Cutting、ISO 9001:2015標準で再認証取得 Metal Cutting Corporationは、品質マネジメントのISO 9001:2015標準で再び認証を取得したことを発表いたします。 このニュースは、必要な独立した再認証監査を無事完了したことを受けてのものです。監査はTUV Rheinland of North America, Inc.によって実施され、同社はANSI-ASQ国家認定委員会(ANAB)によりISO評価の実施機関として認定されています。 Metal Cuttingは1994年以来、一貫した継続的な認証を維持しています。詳細と、現在のISO 90
1世紀以上の革新が現役で活躍 以前、国立標準技術研究所(NIST)と、NISTトレーサブル標準が当社のQMS規格の重要な柱であることを少しお話ししました。しかし、NISTトレーサビリティはインチ、グラム、その他の測定標準を定める当社業界の基石であるだけでなく、驚くべきユニークで興味深い形で様々な場面に登場します。 NISTトレーサブルピーナッツバターに高値 事例として、数年前に761ドルのピーナッツバター瓶の写真がインターネットで話題になりました。この黄金のペーストがなぜ特別で、価格が驚異的なのか? 食品科学ラボの機器校正を支援するために設計されたこの製品は、NISTが作成した1,300以上の
産業技術