工業製造
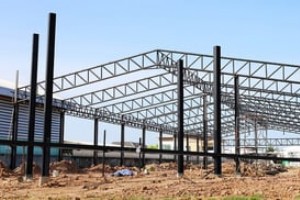
標準的なプレハブ鉄骨建築は、鋼製造工場で設計・製造された複数のコンポーネントで構成され、現場で組み立てられます。各部材は社内エンジニアによって設計され、プレカット・プレ溶接・プレ穴あけ済みで、組立容易性を確保しています。 一次架構(プライマリーフレーミング) 建物の背骨となる主要構造。予算と構造ニーズに合わせてカスタマイズ可能な複数コンポーネントで構成: ラーメンフレーム:建物長に応じて2つ以上。内部フレームは隣接ベイの半分ずつを支持。フレーム間隔を「ベイスペーシング」と呼ぶ。 梁と柱:各フレームに2本の柱(通常Iビーム、ストレートまたはテーパー)。 桁(ラフター):各ラーメンフレーム
建物設計時に、構造用鋼のリスクについて様々な意見を耳にすることがあります。実はこれらの多くは誤解であり、鋼構造から別素材へ誘導するために語られることが多いものです。一般的な迷信は容易に覆せます。 迷信:鋼フレームは錆びやすい 鋼建築は酸化・錆の原因となる要素に曝露されます。しかし、問題になる前に対処されるため、実際には稀な問題です。溶融亜鉛メッキで鋼製品の耐久表面を保護可能。溶融亜鉛メッキ工程で亜鉛被膜を鋼構造外部に施工。亜鉛処理で金属露出面を長期保護。溶融亜鉛メッキ鋼では錆は問題ではなく、最小限のメンテナンスで済みます。 迷信:鋼建築は温度管理が難しい 適切に断熱された建物は、膨張・
厳しい経済情勢下、全企業がコスト削減を迫られています。見積もり比較と最も経済的なソリューションの選定は、新規プロジェクト開始時の必須プロセスです。しかし、「安ければ良い」わけではありません。品質が重要です。業界リーダーに鋼製造を依頼すれば、長期的に見ればより良い結果が得られます。品質への投資は十分に価値があります。 安価な鋼製造が結果的に高コストになる理由 最安見積もりを選ぶと、払った分の品質しか得られません。初期見積もりは安くても、高額な配送費、追加費用、納期遅延による追加コストが発生する可能性があります。低コスト製造業者の製品が耐久性に欠ければ、長期的には低品質を補うためにより多くの
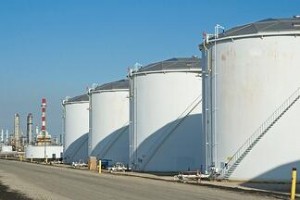
油、蒸気、その他有機・無機液体の貯蔵に最も一般的な鋼製貯蔵タンクは、API 620とAPI 650です。米国石油協会(API)が設計・製造・建設規格を策定。両規格ともメリットがあり、圧力、サイズ、温度パラメータ等の要因により最適タンクが決まります。 API 620 の構成 底部:フラットまたは昇降式 材質:炭素鋼、ステンレス鋼、ニッケル合金(低温貯蔵用) 単一垂直中心軸、最小板厚 3/16 インチ(約4.8mm) 全タンク検査・溶接認証必須 直径通常300フィート(約91m)超 大型のため現地建設(フィールドエレクション)必須 API 620 のメリット 高内圧製品(液化天然ガス、
すべての製造プロジェクトはユニークであり、用途に応じて最適な鋼材が異なります。「溶融亜鉛メッキ鋼とステンレス鋼、どちらが良いか?」という問いに、プロジェクト詳細なしで唯一の正解はありません。素材選定時は、予算、曝露環境、必要強度を考慮し、両者の基本を理解して最適な判断を下すことが重要です。 ステンレス鋼 溶融鋼にクロムを添加して製造。水と接触しても強度を保ち錆びにくい。海水でも錆びない。溶接には専門スキルが必要で、加熱・冷却の厳密な制御と、溶接材と母材のマッチングが必須。オーステナイト系、フェライト系、マルテンサイト系、二相系、析出硬化系など複数の種類があり、合金組成により強度・価格が変
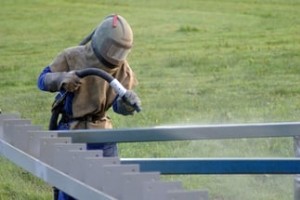
金属に塗装システムを施す前には、適切なサンドブラストによる表面処理が不可欠です。製造された金属は、サンドブラストで適切に洗浄されるまで仕上げられません。この下処理では、密着性を損なう、または腐食を引き起こす可能性のあるあらゆる汚染物質を除去します。油、グリース、錆、スケール、可溶性塩分などを全て取り除く必要があります。油、グリース、その他化学物質などの汚染物質は、サンドブラスト前に溶剤含浸布で除去します。初期洗浄後、サンドブラストで残留表面汚染物質を除去すれば、その後の全ての仕上げが金属に密着し、最終塗装があらゆる条件下で保持されます。 サンドブラストの規格基準 保護塗装協会(SSPC)
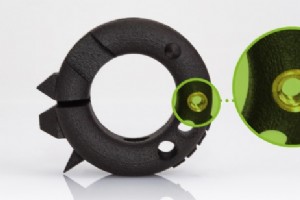
3Dプリント部品へのねじ切りとインサート組み立てについて、知っておくべき根本的なことが一つあります。製造可能かどうかは、部品とインサートの両方の材料特性に依存します。第二に覚えておくべきことは、標準タップとインサートで設計する方が得策だということです。 SLS/MJF部品へのヒートセットインサート 選択的レーザー焼結(SLS)またはマルチジェットフュージョン(MJF)でプリントされたナイロン部品は、標準サイズの真鍮ヒートセットインサートを活用できます。なぜ真鍮か? 真鍮は焼鈍温度が低い軟らかい金属です。真鍮インサートを穴に挿入する前に、はんだごてで素早く加熱します。これによりナイロンが変形し
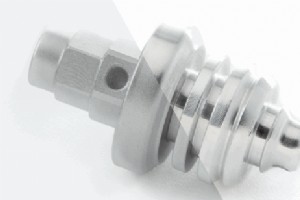
金属やプラスチックの機械加工は部品生産で大きな役割を果たします。多くの場合、機械加工された表面仕上げは最終用途アプリケーションに十分ですが、部品表面は鋳造や成形ではなく切削されるため、標準(加工直後の)表面仕上げを美観または機能目的で修正する必要がある場合があります。これには、より精密な機械加工または二次プロセスの使用が必要となります。 表面粗さの測定 表面粗さの最も広く使用される指標はRa、つまり平均表面粗さです。これは平均表面平面からの偏差をマイクロインチで測定します。例えば、鋳鉄フライパンの粗い表面のRaは約2,000です。ハッブル宇宙望遠鏡の鏡の超滑らかな表面は、ゼロに限りなく近いです
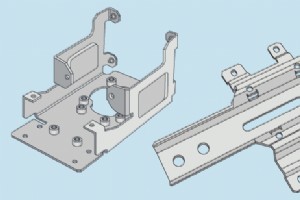
板金部品に設計改良を取り入れることは、美観価値を加える以上の多様な目的を果たします。ただし、一部の機能は板金部品に高度に美観的で仕上げられた外観を与える傾向があります。 正方形または長方形部品のコーナーで一般的に使用され推奨される2つの板金設計フィーチャーは、面取りとRです。どちらも、鋭利で生または半生の切削金属コーナーを排除し、丸みを帯びたコーナー(R)または角度付き/ベベルコーナー(面取り)に置き換えます。 板金設計に面取りやRを取り入れるべき理由はたくさんあります。ここでは5つの大きな理由を紹介します。 安全第一 最も重要なのは、板金コーナーの生切削エッジが極めて鋭利で、部品の取り扱い
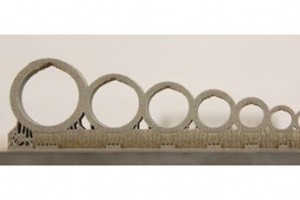
多くの人は、3Dプリント技術を使えば想像できるほぼあらゆる形状を作れると思っています。まあ、それは半分正解ですが、完全ではありません。難しいのは、美的に美しく、かつあなたのアプリケーションに機能的で、長寿命を達成するために構造的に健全で、媒質の制約に対処するようにモデル化された設計を生み出すことです。3Dプリントでできることはたくさんありますが、これらの他の要素を考慮すれば、私たちが見たいと思う設計を作るコースに乗れます。 穴とチャネル:ネガティブスペースの素晴らしいアイデア 設計者が部品にチャネルを含める際、これらのフィーチャーが単純な丸穴である必要はないことをしばしば考慮しません。これは長
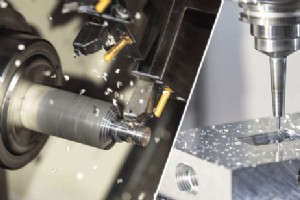
人間関係でもビジネスでも、すべては相互の尊敬に基づいています。毎年、機械加工部品のCADファイルを数万件見ます。設計者が機械加工を慎重に考えて設計しているかどうかは即座にわかります。そのプロセス理解が見られれば、その部品を迅速かつ効率的に製造でき、私たちとお客様の双方にとって素晴らしい結果になります。同時に、問題のあるものを見つけたときは、それらの問題をお客様に伝えるのが私たちの責任です。ここでは、設計で常にチェックしているポイントをいくつか紹介します。 フライス加工 vs 旋盤加工:機械加工の基本 根本的に、機械加工には2つのタイプがあります。フライス加工(ドリル工法を使用)と旋盤加工(旋
射出成形部品となるモデルには、私たちが見たいと思う設計要素がたくさんあります。時には、モデルが完璧に仕上がっていることもあります。設計者/エンジニアがプロセスで何ができて何ができないかを優れた感覚で理解しており、それは射出成形の仕組みに関する確かな知識から始まります。 成形向け設計のチェックアップを受けよう! 成形部品が欲しければ、設計はそのプロセスに語りかけるべきです。CADをレビューし、部品が成形可能かどうかを早期に判断したり、3DプリントやCNC加工のような別のオプションを提案したりできます。生産開始後に大きな違いを生む小さな変更を提案することもあります。初期フィードバックを得ることで、
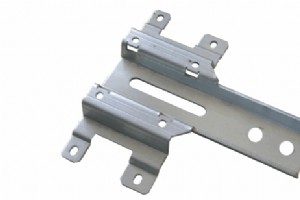
過去に当社で板金部品をご依頼いただいたことがあれば、私たちが効率性、つまりクイックターン部品をお客様に…まあ、迅速にお届けすることに全力を注いでいることはご存知でしょう。お客様が設計アップロードから完成部品を手にする瞬間まで、スムーズなプロセスを確保するために心に留めておける設計ベストプラクティスがいくつかあります。ここでは、私たちが見たいと思う板金設計の要素とフィーチャーをいくつか紹介します。 すべてはディテールにあり 正確な見積もりの準備であれ、製造向けの部品最終確定であれ、必要な情報を事前にすべて集めることが最初の重要なステップです。これはパズルを組み立てるようなものです。お客様のCA
3Dプリントプロセスがプリント直後に射出成形品質の表面仕上げを生み出さないことは周知の事実ですが、朗報もあります。助けとなる技術が存在し、新たな開発が常に進んでいます。後処理が手作業から自動化へと移行するにつれ、3Dプリント部品のコストは低下します。 サポート構造の除去(選択的レーザー焼結(SLS)とマルチ・ジェット・フュージョン(MJF)の場合はパウダーケーキ除去)は、造形に必要だったサポート構造からプリント部品を解放する第一歩です。新しい技術をサポート除去にどう活用しているかについては、このPolyJetケーススタディをご覧ください。一度部品がプリントされた支持層から解放されれば、使用材料
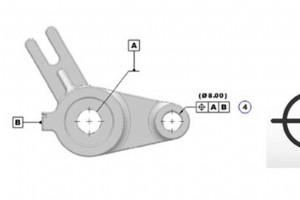
製造業界の品質の世界は広く複雑です。業界認証から寸法検証、プロセス検証まで、考慮すべき変数は山ほどあります。ほとんどの場合、これらの品質プロセスは、より大量のコンポーネントを生産する前に、各製造プロセスの安定性を確保するために不可欠です。要するに、「二度測れ、CpKなら30回測れ」ということで、切削は一度で済ませられます。しかし、ご存知の通り、典型的なコンポーネントには多くのフィーチャー、寸法、公差があり、それらが部品性能を左右します。このブログでは、幾何公差(GD&T)、我々のCritical-to-Quality(CTQ)プロセスの最近のアップグレードについて取り上げ、利用可能なさまざまな
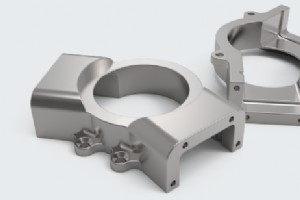
3Dモデルの鮮明で鋭いエッジは、現実世界と実在するオブジェクトでは必ずしもうまく変換されません。専門家によると、丸みを帯びたコーナーとエッジは目に優しいとされています。また、部品と製品を扱いやすくし、(議論の余地はありますが)より安全にします。 新しく機械加工された金属部品は、エンドユーザーにとって望ましいよりも鋭いエッジを持つ可能性があります。設計でそれらの鋭いエッジを滑らかにするか、または面取りしない限りです。エッジブレイクを作成するには、設計に傾斜またはベベルエッジとコーナー(面取り)または丸みを帯びたもの(フィレット)を組み込む必要があります。 フィレットと面取りの違いを理解すること
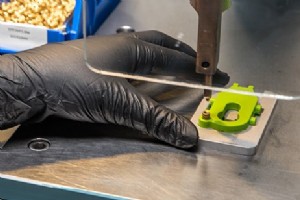
射出成形部品におけるネジインサートの用途は数多くあります。ハウジング、ケーシング、電子機器エンクロージャ、家電のノブとダイヤルなど、さまざまな業界と多様な部品で一般的な機能です。インサート成形が設計上選択できない場合、プロトラブズでネジインサートに使用する2つの方法は、ヒートステーキングと超音波溶接です。これらは、成形熱可塑性部品を局部的に溶かして別の部品の挿入を可能にする射出成形プロセスです。両オプションとも、プラスチック部品に締結性、耐久性、美観を提供します。 ヒートステーキングは、ネジインサートを加熱し、それらを部品形状に圧入するプロセスで、プラスチックの再形成を引き起こすために温度と
射出成形部品を設計する際、仕上げオプションを検討する必要がある場合があります。これらは部品の機械的特性向上、表面仕上げの改善、最終組立プロセスの容易化、または単なる部品のさらなるカスタマイズに役立ちます。 お客様に人気のある一般的な仕上げオプションの一つが、パッド印刷またはレーザー彫刻を用いた部品マーキングサービスです。 プラスチック部品へのパッド印刷 パッド印刷は、会社ロゴなどの二次元画像を三次元オブジェクトに転写します。例は至る所にあります。家電製品、家電、コンピュータキーボードのボタンとキー、おもちゃ、ゴルフボールなど、パッド印刷でマーキングされたアイテムをあらゆる場所で見かけます。す
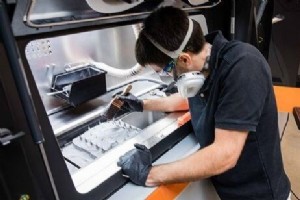
治具と固定具は、部品組立の効率化、効率的なワークフローの構築、全体的な製造品質の向上、生産コストの削減、作業の自動化に役立つ、生産現場の重要な製造ツールです。 本記事では、治具と固定具の違いを解説します。治具と固定具は最も一般的にCNC加工で製造されますが、不規則で複雑、または小型の治具・固定具が必要な場合、産業グレードの3Dプリント(付加製造)が加工の優れた代替案または選択肢となり得ることも探ります。 治具が手動プロセスを支援 製造業者は製造装置内で様々なタイプの治具を多様なタスクに使用しますが、本質的に治具は工具の位置を保持しガイドして製造タスクを実行するものです。ドリルブッシングは好例
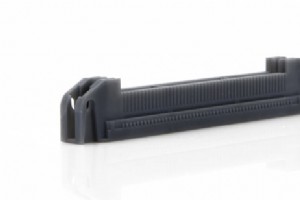
付加製造、特に現代の3Dプリントは、1983年の初期開発以来大きく進化しました。今日の3Dプリント部品は高解像度と公差を達成できます。より一般的な2つの技術は、ステレオリソグラフィ(SLA)と熱溶解積層法(FDM)です。両者は1980年代に登場しましたが、部品を作る根本的に異なる方式を用いるため、最終部品にはそれぞれ異なるメリットがあります。 SLAの仕組み SLAはフォトポリマー樹脂を原料として部品を造形します。フォトポリマーは固化するためにレーザーからの強力な紫外線を必要とし、それがSLAの核心アイデアです。造形は樹脂に浸されたプラットフォーム上で行われます。レーザーはタンク上部にあり、
産業技術