



拡散接合の原理、プロセス、用途、メリット・制限を徹底解説
拡散接合とは
拡散接合は、液相や融合相を伴わず、溶接接合が純粋な固体状態で形成される固相溶接プロセスです。溶接材料を溶融させず、界面でわずかな塑性変形が生じる程度で、分子間拡散によって溶接が形成されます。この接合プロセスは酸化を抑制するために真空中または不活性雰囲気で実施されます。航空宇宙および原子力産業で使用される耐火性材料の接合に広く採用されています。高圧力と高温の助けにより、同種および異種材料の両方を溶接可能です。
原理と作動
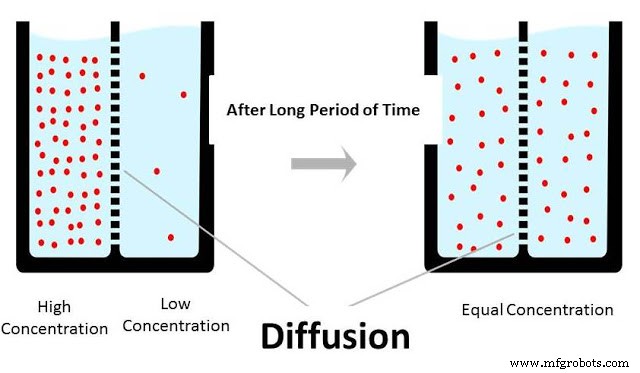
このプロセスは拡散の基本原理で動作します。拡散とは、分子や原子が高濃度領域から低濃度領域へ移動する現象です。これが拡散溶接の根本原理です。この溶接プロセスでは、両溶接板を互いに接触させ、高圧力と高温下で長期間保持します。この高圧力で溶接板の界面間で拡散が開始され、高温の適用によってこの拡散が加速されます。この温度は溶接板を溶融させません。温度範囲は溶融温度の約50〜60%程度です。この全プロセスは真空中または不活性雰囲気で行われ、溶接板を酸化から保護します。
関連記事:摩擦溶接
拡散接合の作動手順は以下の通りです:
- 両溶接板の表面を溶接用に準備する。このプロセスでは、両界面を等しく平坦にすることが拡散プロセスの基本要件です。界面は機械加工、洗浄、研磨を十分に行い、表面からすべての化学的汚染物を除去します。いかなる汚染粒子も溶接板間の拡散を阻害する可能性があります。
- 両板をクランプし、互いに重ね合わせる。この組立てを真空チャンバーまたは不活性雰囲気中に配置する。これにより溶接面を酸化から保護します。
- この組立てに高圧力と高温を適用して拡散を開始する。温度は炉加熱または抵抗加熱で適用。高圧力は油圧プレス、デッドウェイト、または差圧ガス圧で適用。これらの条件を長期間維持して適切な拡散を確保する。
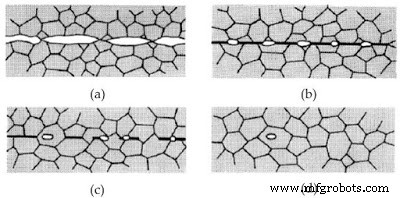
- プロセス初期段階では、クリープと降伏による界面での局所変形が起こる。その後拡散が進行し、界面境界が形成される。
- 長期間後、両板が互いに適切に拡散し、強力な接合を形成する。界面境界が消失し、クリーンな接合が形成される。この接合は母材と同等の特性または強度を持つ。
関連記事:MIG溶接とTIG溶接の違い
メリットとデメリット
メリット
- 接合部は母材と同等の機械的・物理的特性を持つ
- 界面不連続性と気孔のないクリーンな接合が得られる
- 同種・異種材料の両方を拡散接合プロセスで接合可能
- 優れた寸法公差が得られるため、精密部品製造に使用される
- ランニングコストが低い
- 作動がシンプル
- アーク溶接プロセスで使用されるフィラーメタル、フラックス等を使用しない
- 複雑形状の溶接が可能
デメリット
- 初期・セットアップコストが高い
- 時間を要するプロセス。他の溶接プロセスと比較してより多くの時間を必要とする
- 溶接板の表面準備がより重要かつ困難
- 溶接サイズは利用可能な装置によって制限される
- 大量生産には不向き
- 表面仕上げ、溶接材料、温度、圧力等の溶接パラメータに強く依存する
用途
- 航空宇宙および原子力産業で使用される耐火性材料の溶接に主に使用
- チタン、ジルコニウム、ベリリウム金属およびその合金の溶接
- インコネル、ウロート・ウディメット等のニッケル合金の溶接
- Cu-Ti、Cu-Al等の異種金属溶接
以上が拡散溶接の原理、作動、用途、メリット・デメリットについての解説です。ご質問がありましたらコメントでお知らせください。この記事がお役に立てば幸いです。ぜひソーシャルネットワークで共有し、当サイトを購読してさらなる興味深い記事をお楽しみください。
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
- サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
- 固相溶接の原理、種類、用途、メリット・デメリットを徹底解説
- MIG溶接の仕組み・メリット・デメリットを徹底解説