工業製造
頭の中にあるイメージを形にしたいと思ったことはありませんか?3Dプリンティングは、想像力を現実のものとするためのプラットフォームを提供します。医療、教育、建築、その他のテクノロジー分野で働く方にとって、3Dプリンティングは強力な味方となるでしょう。 では、3Dプリンティングとは一体何なのか?この記事を読めば、あなたの疑問がすべて解決します。 簡単に言えば、3Dプリンティングとは3Dプリンティングデバイスを使って3Dモデルを作るプロセスです。選んだ3Dプリンターからプラスチックフィラメントを押し出し、それを一層ずつ積み重ねることで立体物を造形します。高品質な3Dプリンターがあれば、重要な

3Dプリントの主な用途領域 3Dプリント(アディティブ・マニュファクチャリング)は、CADモデルから材料を積層し、従来工法より少ない材料で機能的形状を創出する技術です。自動車部品、スマホケース、ファッション、建設、医療(補聴器、臓器モデル等)まで全産業に浸透しています。防弾・耐火・保温服等、素材設計レベルでの革新も進行中。 建設業界 セメント/ワックス/フォーム/ポリマー押出、粉末焼結(反応結合/シンタリング/ポリマー)、加法的溶接等で構造部材・型枠・意匠部材を現場/工場製作。大型ガントリー型プリンターで住宅丸ごと造形事例増加中(ICON, COBOD, WASP等)。 試作・製造(ラピ

3Dプリンターは「何でも造れる」のか? 原理的にはほぼあらゆる形状を造形可能ですが、ビルドボリューム(造形可能最大サイズ)が物理的限界です。大型機ほど大物対応可能。また、スライサーソフトの進化度合いでも到達可能領域が広がります。 3Dプリント4ステッププロセス ステップ1:デジタルモデル作成(設計・スキャン・ダウンロード) ① CAD設計 Fusion 360, SolidWorks, AutoCAD, Blender, SketchUp, TinkerCAD, Onshape等で3Dモデリング。最も労力かかる工程だが、設計自由度最大。 ② 3Dスキャン(リバースエンジニアリング) 実物

なぜ多様な3Dプリンターが存在するのか? 用途・予算・精度・材料・速度のトレードオフが異なるため、単一技術では全ニーズをカバーできません。主な多様性の理由: 圧倒的スピード: 従来数ヶ月の試作が数時間で完了 カスタマイズ自在: 規格外サイズ・形状・内部構造をデータ修正のみで実現 コスト構造の違い: 金型不要で少量多品種が採算ラインに。機種価格も数万〜数億円まで幅広 高品質: 材料次第で射出成形並みの強度・精度・表面品質達成可能 誰でも扱える: CADデータ準備→スライス→ボタン一つで造形開始 10大3Dプリント技術と代表機種 FDM(溶解積層法)/ FFF SLA(ステレオリソグラフ

ノズル洗浄の基本手順:汚れレベル別アプローチ 洗浄手順:外部ブラッシング → 加熱+針/ピンで内部掻き出し → アセトン漬け置き → ヒートガン加熱+押出し → コールドプル の順で段階的に実施。汚れ具合に応じてステップを選択・組み合わせます。 ステップ1:外部ブラッシング 真鍮製ワイヤーブラシ(真鍮スレッド)でノズル外周の樹脂カス除去。真鍮ブラシならノズル傷つけずに頑固な残留物除去可能。これだけで解決なら終了。 ステップ2:ピン/針/鍼による内部掻き出し 軽度詰まりなら、ノズルを軟化温度(融点未満)まで加熱 → ギター弦(高剛性・傷つけにくい)或いは真鍮線/鍼で優しく押し出し。無理に力
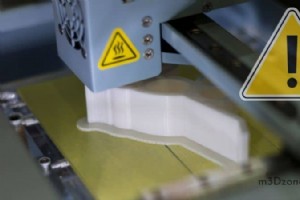
3Dプリント煙の毒性:研究が示す事実 はい、3Dプリント煙は健康に有害になり得ます。 イリノイ工科大学等の研究で、長時間加熱によるABS/PLA煙に超微粒子(UFP)と揮発性有機化合物(VOC)が含まれ、呼吸器・循環器系への悪影響が確認されています。 材料別リスク比較 ABS: 高温溶融でスチレン放出。頭痛・倦怠感・眠気・発がん性懸念(IARCグループ2B)。最も高リスク ナイロン: スチレン類似物質放出。無臭だが毒性高 PLA: 植物由来で低毒性。主排出物はラクチド(低毒)。ただし長時間運転ではUFP/VOC蓄積でリスク上昇 ノズル温度が高いほど排出量増大。ABS(230〜260℃)

両技術の根本的違い 射出成形: 溶融材料を金型キャビティに高圧射出 → 冷却固化 → 射出。金型は精密加工(アルミ/鋼)で二分割構造(ランナー・ゲート経由で材料供給)。 3Dプリント: フィラメント/レジン/粉末を層ごと積み上げ。CADデータから直接造形、金型不要。 射出成形は金型完成まで時間・コスト大だが、一度完成すれば高速量産可能。3Dプリントは初期コスト・リードタイム極小だが、単位時間あたり生産量は劣る。 3大比較軸:生産量・設計変更・時間 1. 生産量(ロットサイズ) 射出成形: 数万〜数百万個の大量生産で真価発揮。単価劇的低下 3Dプリント: 1個〜数千個の少量・多品種・

根本的違い:積層 vs 減算 レーザーカッター=減算造形(材料を削り取って形作る) 3Dプリンター=積層造形(材料を積み上げて形作る) 両者ともソフトウェア(CAD/CAM)で制御し、クリエイターの道具として創造性を拡張します。内蔵スクリーン搭載でPC不要な機種もあれば、PC必須な機種もあります。 3Dプリンターは「金の無駄」か? 投資価値ありの理由 想像力の具現化: 臓器移植用スキャフォールド、カスタム治具、芸術作品等、従来不可能だった形が実現 圧倒的スピード: 従来数ヶ月かかった試作が数時間で完了 コスト削減・利益拡大: 金型不要で少量多品種生産が採算ラインに 低価格化: 入門機な
3Dプリントの夜明け:1980年代初頭 3Dプリントの歴史は1980年代初頭に遡ります。 日本の児玉秀雄博士(名古屋市工業研究所)が1981年、レーザー光による光硬化樹脂造形の特許を出願。資金不足で特許取得には至らなかったものの、積層造形の概念を世界で初めて文書化したパイオニアです。 同時期、フランスのアルラン・メオ、オリヴィエ・ド・ウィット、ジャン・クロード・アンドレの3名も類似技術(液体モノマーをレーザーで硬化)を開発しましたが、CNRS(フランス国立科学研究センター)の資金不足でプロジェクト中断。1984年特許出願するも放棄されました。 三大技術の確立期:1984〜1992年 この

フィラメント消費量を決める要因 消費量は造形物サイズ、インフィル密度、シェル厚、プリンター機種・設定で大きく変動。 平均的なホビー用途なら月 1kg 程度が目安ですが、正確な見積もりにはスライサー活用が不可欠です。 スライサーで正確な必要量を把握する STL/CADファイルを見ただけでは分かりません。スライサー(Cura, PrusaSlicer, Bambu Studio等)にモデルを読み込み、実使用設定でスライスすれば、必要フィラメント量(グラム/メートル)と推定コストが即座に表示されます。密度(PLA約1.24g/cm³、ABS約1.04g/cm³等)が分かれば重量⇔長さ相互変換可能

3Dプリント臭の正体と健康リスク 3Dプリントは臭いを発生させます。 熱でプラスチックフィラメントを溶かすため、必然的にプラスチック焦げ臭が発生し、その多くは健康に有害です。対策の基本は「換気」と「正しい予防措置の徹底」です。 3Dプリンターの煙は有害か? 主要材料の ABS と PLA でリスクが大きく異なります: PLA: 比較的安全(植物由来、低VOC) ABS: 有害。高温でスチレン等の有毒物質を放出。大量吸入で頭痛・倦怠感・眠気 長時間造形(一晩中等)は煙量が増大し、吸入リスクが高まります。換気の良い広い空間での運用が必須です。 部屋に3Dプリンターを置いて大丈夫? 寝室

造形中断の主な原因 主な原因:フィラメント不良/不足、ノズル詰まり、過熱、リトラクション設定不適切、ベッド距離不適正、配線不良。一つずつ特定・解決すれば、安定造形が可能です。 フィラメント関連トラブル 1. フィラメントの劣化・破損 保管不良(高湿・高温・直射日光)や乱暴な扱いでフィラメントが脆化・切断。スプール確認で切れ目があれば交換。ノズルから手繰ってスムーズに出てこなければ、詰まりまたはフィラメント自体の問題。全量交換が確実です。 フィラメントは乾燥剤入り密閉袋(真空パック推奨)で、温湿度管理された環境に保管。購入時も品質確認を。 2. フィラメント残量不足 高速造形では消費量が

ブロブ(ブツブツ)の主原因と即効対策 ブロブの主因:過剰な造形温度、速度変動、過剰押出、不適切なエクストルーダーパス、誤ったコースティング/リトラクション/ワイピング設定。これらを系統的に潰せば、美しい造形が実現できます。 対策1:エクストラリスタート距離の調整 造形開始直後にブロブが出る場合、プライミング(初期押出)量が多すぎます。スライサーの[リトラクション]設定で「エクストラリスタート距離」に負の値を設定します。例:プライミング 2.0mm なら -0.4mm から開始し、ブロブが消えるまで微調整。 対策2:コースティングの活用 パリメーター(外周)終了付近でブロブが出るなら、ノズ

3Dプリント速度とは? 「どの速度設定で造形すれば綺麗なモデルになるのか?」「速すぎ・遅すぎで失敗したらどうしよう?」こうした疑問は誰もが抱きます。3Dプリントは積層造形であるため、ノズルから吐出されるフィラメント量を速度で制御することが品質の鍵を握ります。 プリンターのカテゴリー別推奨速度の目安: 低速機: 40〜80 mm/s 中速機: 100 mm/s 前後 高速機: 150 mm/s 以上 ただし、これはあくまで目安。材料、ノズル径、層高さ、モデル形状などによって最適値は変わります。本記事では速度設定の本質を理解し、あなたの環境で「最適な速度」を導き出す方法を解説します。 デ

PLAと食品安全性の基本 PLA(ポリ乳酸)はトウモロコシなどの植物由来原料から作られるため、素材自体は食品接触に対して安全性が高いとされています。しかし、着色料や添加剤が混入すると安全性が損なわれる点に注意が必要です。市販フィラメント購入時は、メーカーの仕様書で「食品接触適合」明記の有無を必ず確認してください。 無添加PLAで食品容器を造形する場合も、高温食品には不向きで、使用は2日以内に限定すべきです。3Dプリント特有の層間隙間に細菌・汚れが蓄積し、洗浄で完全除去が困難だからです。PLAは生分解性なので、使用後はコンポスト処理可能です。 食品安全3Dプリントの重要性 食品安全材料の定
FDMとFFF:同じ技術を指す2つの名称 「FDM」や「FFF」という用語を耳にして、その意味や違いに戸惑ったことはありませんか?結論から言うと、FDM(Fused Deposition Modeling:溶解積層法)とFFF(Fused Filament Fabrication:溶融フィラメント造形)は同一の技術を指します。どちらも材料押出方式のアディティブ・マニュファクチャリング(積層造形)技術であり、熱可塑性フィラメントをノズルで溶かし、所定の経路に沿って層ごとに積み上げることで立体物を造形します。 この技術は熱プロセスでポリマー部品を造形するため、層間の剥離、残留応力、応力集中、歪み

絶え間ない技術革新により、3Dプリントに使用される材料は増え続けています。3Dプリント市場はもはやポリマーだけに限定されず、様々な材料を活用できるようになりました。 プラスチック、金属、セラミックスは、多様な用途に適した幅広い製品を生産できます。大豆油、チョコレート、湿った紙でも3Dプリントできることをご存知ですか? 材料の選び方と、使用できない材料を発見するために読み進めてください。 3Dプリントで使用される材料は? 3Dプリントで使用される様々な材料の重要な特徴と短所を見てみましょう。 ナイロン ナイロンは合成熱可塑性ポリアミドで、3Dプリントに使用される最も人気のあるプラスチック物
レジン3Dプリンターは、光を使ってモデルをプリントに変換するマシンです。UV光をレジンに照射することで、これらの3Dプリンターは高い複雑さと滑らかな表面仕上げを維持しながら、迅速に硬化させることができます。 場合によっては、プリント完了と同時にパーツが使用可能です。レジンプリンターの包括的なガイドで、知っておくべき全てを紹介します。 レジン3Dプリントとは? レジン3Dプリンターとは? ステレオリソグラフィー(SLA)/レジンプリントは、レイヤー・オーバー・レイヤー方式でプロトタイプ、モデル、パターン、生産コンポーネントを作成する技術です。 光がオリゴマーとモノマーの架橋を引き起こし、ポリ

ガラス3Dプリンターベッドの最も効果的な清掃方法をお探しですか? 定期的に3Dプリントガラスベッドを清掃しないと、深刻なベッド密着問題に直面することになります。 プリント材料がプリントベッドに張り付かず、変形した3Dプリントができあがります。ビルドプレートに薄い3Dプリントフィラメント残留層がこびりついていると、除去に苦労するかもしれません。 ガラス3Dプリンターベッドの清掃には、プリンターベッドを少し加熱します。次に、好みの洗浄液を塗布します。アセトン、熱湯と石鹸の混合液、または窓用クリーナーが選べます。溶液をプリント面にしばらく置いてから、ペーパータオルで拭き取ります。 この記事を読んで
3Dプリントが反っていませんか? 家に好奇心旺盛な子供がいて、彼らとプリンターを守りたいですか? 埃や湿気からプリンターの寿命を守りたいですか? エンクロージャーがこれらの問題を解決します。 ABSフィラメントは後処理で他のプリント材料より反りやすい傾向があります。エンクロージャーで適切な温度を維持すれば高品質プリントが可能です。さらに、エンクロージャーは有害な煙を閉じ込めるため、ABSプリントには不可欠な要件です。 この記事ではエンクロージャーの重要性と自作方法を共有します。早速始めましょう。 3Dプリンターにエンクロージャーは必要か? これらのマシンは最適な動作のためにエンクロージャー
3Dプリント