工業製造

PLA(ポリ乳酸)は、トウモロコシ澱粉やサトウキビなど再生可能な有機資源から製造される熱可塑性モノマーです。石油由来プラスチックとは原料が異なりますが、既存の石油系プラスチック製造設備で生産可能なため、コスト競争力を持ちます。熱可塑性澱粉に次ぐ第2位の生産量を誇るバイオプラスチックで、PP、PE、PSと同等の機械的特性を示します。 PLAは本当に生分解性か? PLAは再生可能資源由来のバイオプラスチックであり、理論上は生分解性を持ちます。 しかし、3Dプリント専門家の間では「分解性はあるが、自然環境下での生分解は困難」との見解が大勢です。PLAが効率的に生分解するには、工業的堆肥施設のよう

3Dプリンターは年々コンパクト・低価格・扱いやすく進化しましたが、高品質な造形を安定して得るには、プリンター本体だけでなく周辺ツール・アクセサリーが不可欠です。プロ・ホビイスト問わず「適切なアクセサリーが普通のプリンターを優秀なマシンに変える」と口を揃えます。本記事では、3Dプリンターで自作できる便利工具15選と、持っておくべき必須アクセサリー15選、さらに安全用品・オプションツールをまとめました。 3Dプリンターで工具は作れるか? はい、多くの機能的工具を自作可能です。市販のハンマーやニッパーをそのまま印刷することはできませんが、設計次第で実用的な工具を多数造形できます。ゴムライクなTP

3Dプリンターユーザーなら誰もが一度は経験する「初層の反り・カーリング」。機械のキャリブレーション不足や温度起因の応力など、原因は多岐にわたります。本記事では、カーリング・ワーピングのメカニズムを解説し、確実に防止するための実践的手法を網羅的に紹介します。 初層カーリングが発生するメカニズム 1. ノズル吐出温度とベッド温度の巨大な温度差 溶融フィラメント(約250℃)が、ヒートベッド(約90℃)に吐出される瞬間、急激な収縮応力が発生します。これが初層カーリングの第一要因です。材料により収縮率は異なり、PC(ポリカーボネート)はPLAより収縮が大きく、より慎重な温度管理が必要です。 2.

3Dプリント用フィラメントは多種多様な色・形状・強度で提供されています。自分の造形ニーズに合った材料を選ぶには、各フィラメントの長所・短所を比較検討することが不可欠です。 TPUとPETGの決定的な違い 両者は性質が大きく異なります。透明性が必要ならPETG、食品容器用途もPETGが適しています。 一方、TPUは高い柔軟性と耐摩耗性を備え、ゴムライクな用途に最適です。本記事では両フィラメントの特性・設定・相互接着性を詳しく比較します。 TPUフィラメント(熱可塑性ポリウレタン) 高い柔軟性と耐摩耗性を兼ね備え、油・薬品・濡れに強いエンジニアリングプラスチックです。産業用途からコンシューマ

3Dプリント材料としてABSやPLAの代替を探しているなら、PMMA(ポリメタクリル酸メチル)フィラメントが最適解かもしれません。アクリライト、プレキシガラスの名で知られる透明熱可塑性樹脂で、優れた強度重量比と光学特性を持ち、自動車部品や光学パーツなど幅広い用途で採用されています。 PMMAフィラメントの基本特性 PMMAは完全透明な熱可塑性樹脂で、硬化後も透明性を維持します。未硬化時に不透明な一般的なポリアクリル酸系とは異なります。ただし、130℃(266°F)以上で黄変が始まるため、高温環境(自動車エンジン周り、オーブン周辺)での使用は避けてください。 紫外線吸収と黄変対策 PMMA

3Dプリント技術は、食品関連アプリケーション向けのカスタムパーツ製作に新たな可能性を開きます。しかし、積層痕による微細な隙間は細菌の温床となり、フィラメント由来の有害物質が食品へ移行するリスクもあります。本記事では、食品接触用途で安全に使える3Dプリント品を作るための包括的な知識を整理します。 3Dプリント製品は食品安全か? 結論から言えば、「使用するフィラメントと製造プロセス次第」です。一般にプラスチックは長期的な健康リスクを孕んでおり、キッチン用品メーカーは食品接触部品に食品グレード材料のみを使用します。 キーワードの定義 食品グレード: FDA/EU認証を取得し、食品接触・人体摂
3Dプリントは、従来工法では困難な複雑形状の食品関連パーツを低コストで製造できる可能性を秘めています。しかし、食品接触用途で使用するには、有害物質の移行や細菌繁殖を防ぐ「食品衛生法適合(食品グレード)」対策が不可欠です。 3Dプリント用食品安全コーティングとは 食品安全コーティングとは、造形物表面に液体や粉末を塗布し、食品との接触面を封止する処理です。これにより、フィラメント由来の有害物質移行や、積層痕の隙間への細菌繁殖を防ぎます。 代表的なフィラメントにはPLA、PETG、ナイロンなどがありますが、着色剤や添加剤を含まない「ナチュラル(無着色)」グレードを選ぶことが前提条件です。 食品

3Dプリントを経験したことがある人なら、造形後に反りや層間剥離といった予期せぬトラブルに見舞われたことがあるはずです。 こうした欠陥を防ぎ、造形物の品質を向上させる有効な手段の一つが「アニーリング(焼きなまし)」です。適切な熱処理を施すことで、内部応力を緩和し、強度や寸法安定性を大幅に改善できます。 3Dプリントにおけるアニーリングとは アニーリングは、材料を特定の温度まで加熱し、一定時間保持した後、ゆっくり冷却する熱処理プロセスです。もともと金属材料の軟化、応力除去、延性・靭性向上のために用いられてきましたが、熱可塑性フィラメントにも応用可能です。 3Dプリントでは、積層造形時の急速な冷
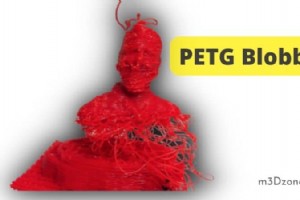
3Dプリントのプロフェッショナルとホビイストは、プリンターソフトウェアで設計された優れたオブジェクトをプリントすることを楽しみにしています。 しかし、3Dプリントプロセスは複雑です。プロセスのすべての部分で適切に行わない限り、高品質な結果を得ることはできません。 重要なことに、プリンターパーツ、ソフトウェア、ファイルがすべてうまく機能しなければ、これらのコンポーネントのいずれかからの失敗がプリント品質の低下を招きます。 プリント品質不良の一形態は、3Dプリントオブジェクトにブロブと糸引きが現れることです。 これは、レイヤードプリントがビルドプレートで完了しても、フィラメントがまだプリントヘッ

より多くの人々が試行錯誤のアプローチを通じて技術を実験し学ぶために3Dプリントを使用しています。 最近の数年間で、3Dプリントのあらゆる側面で大幅な進歩がありました。最先端コンポーネントを搭載した3Dプリンターは最高品質のプリントを提供します。 デジタル化も3Dプリンターで大幅に進歩し、現代のプリントシステムは実質的に操作が簡単になりました。 3Dプリント技術のあらゆる進歩、プロジェクト準備のベストプラクティス、最適な設定にもかかわらず、ホビイストとプロフェッショナルにとって一つの問題が持続しています:3Dプリントアイテムのプリントベッドへの接着です。 ベッド接着の基本を理解して、毎回完璧な

3Dプリント愛好家はこのテーマをかなり技術的で理解しにくいと感じることがよくあります。 しかし、この記事ではVREFの計算方法を順を追って説明します。まず、3Dプリンターでステッピングモーターが何をするかを理解する必要があります。 同様に、ステッピングモーターの仕組み、電圧基準速度、理想的な設定値を理解したいかもしれません。 ステッピングモーター ステッピングモーターは、さまざまな業界にわたる多様なアプリケーションで重要です。特筆すべきは、3Dプリンター、スキャナー、フロッピーディスク、航空機産業などがステッピングモーターの主要なアプリケーションです。 3Dプリントでは、ステッピングモーター

3Dプリントはトレンディな趣味となり、職業にもなりつつあります。3Dプリントに取り組みたいなら、3Dプリンターの操作方法を学ぶために時間を投資する必要があります。良いことは、3Dプリンターが日々使いやすくなっていることです。 なぜ3Dプリンターがジャークと呼ばれるのか不思議に思うかもしれません。ジャーク設定は、マシンがプリントヘッドに適用する加速度または力の程度を決定します。ジャーク制御を下げると、加速度も下がります。 ゼロのとき、プリンターはまったく動きません。この時点で、プリンターは次のコマンドを待つ以外何もできません。 プリンターのジャーク設定を理解することは、あらゆるプリントジョブを

3Dプリントは、特に新しいフィラメントをテストしているときにプリント中に失敗しがちです。 マシンの調整中や通常の事故でも廃棄3Dプリントを生み出す可能性があります。どの場合でも、失敗した3Dフィラメントが常に手元にあります。では、最も簡単な方法で失敗した3Dプリントをリサイクルする方法を見てみましょう。 ワークショップのジャンクヤードにある廃棄プリントの山をどうしますか?他のゴミと同じように捨てますか?それは間違っており、あなたの手は絶対にそれをためらうでしょう! ありがたいことに、ゴミから金を作るのを助けるリサイクルアイデアがたくさんあります。この記事ではこれらの戦術とさらに多くのことをご
TPUは熱可塑性ポリウレタンの略です。熱可塑性エラストマーのファミリーに属します。 これは何を意味するか?3Dプリント市場で利用可能な柔軟なフィラメントの一つであることを意味します。 また、TPUフィラメントはゴムとプラスチックの特性を組み合わせており、3Dプリント業界のアプリケーションに独自の可能性を提供します。これらの特性により、TPUは簡単に曲がったり圧縮されたりする柔軟なフィラメントとなります。 TPUプリント温度 より重要なのは、TPUフィラメントが220〜250℃の高温で押出されることです。ヒートガラスベッド温度が60℃を超える場合、TPU材料を使用すべきではありません。 この記

3Dプリンターは、発生する騒音によりあなたと隣の部屋の住人に迷惑をかけることがあります。 しかし、良いニュースは、シンプルな解決策で不要な騒音を即興で低減できることです。 この記事では、適用できる効果的な解決策とテクニック、そして3Dプリンターの騒音を排除する方法を見ていきます。長年悩んできた疑問にもすべてお答えします。お付き合いください。 3Dプリンターは大きな騒音を出すのか? 平均的な3Dプリンターはどのくらい騒音が大きいのか? 安価で低品質なプリンターは75デシベルまでの騒音レベルを生み出す一方、優れたプリンターは40デシベルまで騒音レベルを下げます。 デシベル値で表される音がどのくら

延々と時間をかけて3Dモデルのプリント完了を待ったのに、仕上がりが変形していたらどうしますか? 私なら、あの努力と忍耐が無駄になったと思って間違いなくフラストレーションを感じます。3Dプリントのこのような問題は反り(ワーピング)と呼ばれ、通常、材料の収縮を引き起こす温度変化によって発生します。 これらの3Dプリントを作るのは簡単な作業ではありません。物事が最悪の方向に向かうことを予期できるからです。 PLA反り問題 PLA反りに関しては、この材料であるポリ乳酸(PLA)がそのような合併症に最も陥りにくいため、3D反りを経験する可能性は低いです。 しかし、それがプリントの安全を保証するわけでは

PETGブリッジングは3Dプリントでますます人気になっていますが、プリントを乱雑にする課題も伴います。 PETGで最も一般的なブリッジング問題は、底面からたるんで望ましくないループを作るブリッジの変形です。 3Dプリントにおけるブリッジングとは? ブリッジングには、不良ブリッジングの結果として多くの課題が伴います。不適切な押出機温度、間違ったプリント速度、低い冷却速度など、多くの要因がブリッジング問題を引き起こします。 ブリッジング問題は技術的で完璧なブリッジを実現するのは難しいですが、責任の大部分はブリッジング設定を正しく行えなかったあなたの失敗にあります。 オペレーターとして、パラメータ

3Dプリントは世界を席巻しています、そしてそれには十分な理由があります!デジタルモデルから物理的なオブジェクトを作成できる驚くべき技術です。 しかし、3Dプリントは初心者にとって少し威圧的に感じられるかもしれません。特に「3次元でのプリント」という概念に慣れていない人にとっては。 このブログ記事では、非平面3Dプリントを始めるための簡単なガイドを提供します。エキサイティングな新技術で3次元プリントする方法を学びましょう!始めましょう! この技術がどのように機能するかを理解するには、3つの用語を理解することが重要です:スライシング、プリントヘッド、平面層。 非平面スライシング スライシングとは

すべての3Dプリント愛好家は、最高の価値を提供するシームレスな3Dプリントプロセスを夢見ています。 3Dプリンターの機械的問題、ソフトウェアの不具合、フィラメントの問題による頻繁なチャレンジを楽しむ人はいません。 例えば、3Dプリントの反り(ワーピング)はプリント品質に影響を与える一般的な問題であり、3Dプリント愛好家はこれを排除する必要があります。 PETGコーナー浮き問題 PETGプラスチックフィラメントは熱でわずかに膨張しますが、冷却時に収縮します。材料が過度に収縮すると、プリントコーナーがプリント面から曲がり上がります。 この記事では、PETGフィラメントについての十分でよく研究され
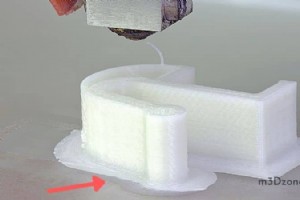
経験する最悪の体験の一つは、PLAがPEIシートに接着しないという厄介なバグに悩まされることです。 しかし、このバグは簡単に修正可能なエラーであり、プリントオブジェクトの最高の結果を得られることをご存知ないかもしれません。 この記事では、PLAプリント時に適用できる包括的なトラブルシューティング技術をご紹介します。 適切なプリント温度を設定すると、フィラメントが柔らかくなり、プリントベッドへの密着性が向上します。 ラフトを使用して堅牢なモデル基盤を確保し、ノズルが損傷または詰まっていないことを確認することも重要です。 PLAがPEIに接着しない?PEIを接着させるには? 答えは、PLAがプリ
3Dプリント