工業製造

全ての3Dプリンターフィラメントが食洗機使用の安全基準を満たすわけではありません。フィラメントの食洗機適性は、ガラス転移温度に依存します。これは、プリンター材料が必ずしも溶けずに固体から柔らかい状態に変わる温度範囲です。 ほとんどの食洗機は家庭用給湯器の温度で動作しますが、中には内部で熱を制御するタイプもあります。標準的な家庭用水温は55〜75℃の範囲です。これにより、PLAフィラメントは3Dプリント食洗機用途では危険です。 PLAのガラス転移温度範囲は57〜70℃と低いため、食洗機での使用には適しません。しかし、ABSやPETGなどの他のフィラメントは条件を満たします。ただし、食品安全性の
3Dプリント事業を始めるには、必要な材料を揃えるだけでは不十分です。予算と達成したい目標に応じて、どの材料を使うべきか知る必要もあります。 プリント方法、遭遇する可能性のある問題とその解決策を理解することが不可欠です。全てのニッチがあなたに利益をもたらすとは限らないため、投資前に市場を検討すべきです。 3Dプリントを始める際の助けとなる、詳細なガイドを用意しました。 3Dプリントを始めるには? どう始めればいい? 3Dプリンター、モデリングソフトウェア、スライシングソフトウェアを入手する前に、ビジョンと予算のバランスを考慮する必要があります。この2要素は、3Dプリント開始時の購入決定に大き

3Dプリンターモデルによって消費電力は異なります。例えば、ビルドプラットフォームが大きいプリンターはより多くの電力を消費します。より高温でプリントできるプリンターも、より多くの電気を使う傾向があります。 電気代はランニングコストとして無視できません。そのため、電力費を抑えることを優先する必要があります。 では、3Dプリンターはどのくらいの電力を消費するのか? この記事ではあなたの消費電力に関する懸念に答えます。読み進めて詳細を確認してください。 3Dプリンターの運用コストは高いのか? 3Dプリント愛好家は、プリントセッションの運用コストに注意を払う必要があります。プリント費用は主に以下のカ
3Dプリンターオペレーターは、付加製造(アディティブマニュファクチャリング)における技術的・創造的スキルを持つ有能な個人です。コンピューター支援設計(CAD)ソフトウェアを使用して、3Dプリントされる完成品の設計を開発します。 2014年9月のエンジニアリング求人の35%が3Dプリントと付加製造業界のスキルを要求していたことをご存知ですか? そしてこの数は、まだ多くの人が気づいていないこの分野で、着実に増え続けています。 3Dプリンターテクニシャンになるには? 3DプリントはCADソフトウェアを使ってオブジェクトをレイヤーごとに開発するプロセスです。製品製造チームの一員として、あなたの主要

はい、ヒートベッドなしで3Dプリントは可能です! ヒートベッドを持たない3Dプリンターも存在します。しかし、ヒートベッドがないと、底レイヤーでのモデル反り防止や、造形物の取り外し容易化といったメリットを得られません。 ほとんどのフィラメントはヒートベッドなしではプリントできませんが、PLAはヒートベッドなしのプリントベッド面でも機能します。したがって、フィラメントタイプの選択肢が限られ、3Dプリント体験は劣ります。 3Dプリンターの経験が浅い方には、この記事の情報がヒートベッド付き3Dプリンター選びのガイドとして役立ちます。 ここで提示する情報は、3Dプリンターをメニューから探す際の参考にな
3Dプリントの速度は、プリンター、使用フィラメント、必要な解像度、パーツサイズ、ノズル径、プリント技術の種類、前処理・後処理タスクなど、複数の要因に依存します。 3Dモデルを完成品に変換するプロセスは時間がかかり、12時間以上かかることもあります。一般的に、3Dプリントは従来の製造技術より遅いです。 高速3Dプリンターを購入すべきか迷っているなら、この記事が判断の助けになり、最適な速度設定の選択をサポートします。 3Dプリンターでプリントするのにどのくらい時間がかかるか? ほとんどの3Dプリントマシンは最大150mm/sでフィラメントを堆積させます。しかし、理想的な速度は使用フィラメントの
3Dプリントを防水化する方法はいくつかあります。厚いレイヤーでプリントする、耐水性フィラメントを使う、太いエクストルーダーを使う、パリメータ(周壁)を増やす、高温設定でプリントする、複雑でないモデルをプリントする、後処理を行う、などです。 具体的なプロセスをこのガイドで確認してください。 3Dプリンター自体を防水化するには? 高品質な3Dプリンターエンクロージャーを導入することは、機械を偶発的な水濡れから守るだけでなく、他の理由でも有益です。埃や風から守れ、保温性も向上します。 温度維持は、3Dプリントの密着を促進する優れた環境を確保し、結果として耐水性を改善します。 プリンターの防水パー

はい、3Dプリンターにフィラメントを入れっぱなしにしても問題ありません! ほとんどの3Dプリント愛好家は、プリントセッションの間、汎用フィラメントをエクストルーダーに残したままにしています。 適切にメンテナンス・運用されている3Dプリンターにフィラメントを残しておくことは、プリンター自体に害を及ぼしません。しかし、長期間放置すると、フィラメントは最適でない環境にさらされます。 プラスチック材料が湿気を吸うことはあまり期待されていませんが、吸湿性のあるサーモプラスチック3Dプリント材料は湿気を吸収します。フィラメント材料の吸湿性とは、露出したままにすると空気中から直接水分を吸収することを意味し

プリントベッド表面の密着不良で、せっかく時間をかけて設計したモデルがワープしたり崩れたりして、部分的に形のないサーモプラスチックの塊になってしまうのは、フラストレーションが溜まり、落胆する経験です。 優れた3Dプリントを得るには、プリント面の密着性を確保することが不可欠です。 ここでは、ビルドサーフェスの種類から購入時の検討ポイントまで、必要な情報を網羅しています。 1. ガラスベッド【業界標準のビルドサーフェス】 超フラットで非粘着のベッドが必要ですか? ガラスベッドが理想的です。剛性が高く、経年変化で歪まないため、完璧にフラットで精密な面を提供し続けます。3Dプリント作業に安定した水平

3Dプリントは驚くべき技術です。試作、新製品開発、アート作品制作などに活用できます。でも、プリントを一時停止する必要が出たらどうすればいい? 3Dプリントを一晩中一時停止できるのか? どのくらいの時間なら停止可能? この記事でこれらの疑問にお答えします! 3Dプリントの一時停止は、プリンターのコントロールボックスから直接、スライサーのGコード指示で、OctoPrintやPronterfaceなどの制御ソフトから、またはディスプレイ画面の「一時停止」ボタンから実行できます。 一時停止の方法と、それを有利に活用する方法を学びましょう。 3Dプリントを一時停止しても問題ないか? 進行中のプリント

「アセトンでPLAは溶けるのか?」という疑問を持つ人は多いです。アセトンは3Dプリントパーツのビルドプレートからの取り外しや、後処理の洗浄によく使われます。 結論から言うと、アセトンである程度PLAを溶かすことは可能ですが、条件があります。全てのPLAフィラメントに万能な溶剤は存在せず、アセトンで完全に溶解させるのは困難です。 ポリ乳酸(PLA)は溶解可能か? はい、PLAは溶解可能です。メチルエチルケトン、アセトン、酢酸エチル、テトラヒドロフラン、苛性ソーダなどで溶解できます。一般的にこれらの化学物質はPLAと反応します。濃度依存ですが、ほとんどの溶剤はポリマーを溶解させます。 いつP
ラフト、ブリム、スカートは造形品質を高めるための代表的な手法です。では、どれを、いつ、どこで使うべきなのか? 選択はあなたの経験・判断、そして想定されるエラーによって決まります。 決まりきった手順に従うのではなく、各ワークピースごとに「どこでサポート構造が有効か」を判断するのがベストです。サポート構造を使えば、後処理(除去・整形)が必要になります。 3Dプリントの世界では、「最初のレイヤーがどう乗るか」が造形品質を左右するとされています。初期レイヤーの密着は成功の鍵です。ベッド密着を助けるのが、ラフト・スカート・ブリムの役割です。 では、これらを賢く使い分けるには? ラフト(Raft)とは

3Dプリントにおける「エレファントフット(象の足)」とは何か、そしてどうすれば解消できるのか? エレファントフットは、3Dプリントで最もよく遭遇するトラブルの一つです。造形物を完全に台無しにすることは稀ですが、プリント後に必ず追加の後処理が必要になります。 3Dプリントのエレファントフット:原因とは? エレファントフットは一見すると気づきにくいものですが、実用的なパーツを造形する場合は深刻な問題になります。寸法公差が大きく損なわれ、パーツ同士を嵌合させるのが困難になるからです。 主な原因は、造形物の重量が最初のレイヤーに加わり、それが十分に冷却されていないために底面が膨らんでしまうことです
PETGフィラメントとは?3Dプリントにおいて、PETGはポリエチレンテレフタレート(グリコール改質)の略称です。耐久性と使いやすさで知られる一般的なポリマーです。 PETGフィラメントスプール 主にペットボトルや食品包装アイテム等の一般的なプラスチック製品製造に使用されています。 PETGフィラメントの意味 PETGは、ペットボトル製造に一般的に使用されるポリエチレンテレフタレート(PET)のグリコール改質版です。 優れた耐性と滑らかな表面を持つ半剛性材料で、これが速い摩耗を招く可能性があります。材料は優れた耐温性など傑出した特徴も持ち、最終製品をわずかなウォーページで

はい!3Dプリンターへの投資は良い投資です。創造力を活かせば、花鉢から低コスト部品プロトタイプまで、3Dプリンターで様々なものをプリントできます。オープンソース3Dプリンターを趣味で使って物作りするのは簡単だと気づくでしょう。 3Dプリンターで作成した様々なアイテム 3Dプリンターは、この新技術を通じて多様なアイテムを作る選択肢を与えてくれます。欲しいものを作る際、買うためにお金を使う代わりに、自分で作れます。 従来、プラスチックで何かを作るには企業やメーカーに依頼し、法外な金額を請求されていました。今なら自宅で低価格、わずか数時間で3Dプリントできます。 したがって3Dプリ

3Dプリントプロジェクトはプリントベッドから完璧に取り出せるべきですが、材料が異なるため多くの場合そうはいきません。仕上げ前に、プロジェクトのプリント済み部分には目に見える層線と不完全な表面が残ります。 サポート材付きの造形物 プリントを美しく仕上げるには、仕上げプロセスが必要です。ウェットサンディングは、サポート材除去後に荒いエッジを滑らかにし、プリントから突出したフィラメントを切り取るのに効果的です。 これは常にサポート構造やブリムの結果であり、間違って行うとプリントを台無しにします。完成済み3Dプリントに付随するサポートとリムを除去する最良の方法は? 3Dプリントサポ

複雑な3D材料をプリントする際、3Dプリントオーバーハングを避けることはできません。45°までのオーバーハングは、プリント材料の品質を損なうことなく3Dプリンターでプリント可能です。 オーバーハングを含む造形例 オーバーハングとブリッジのプリントは、構築に高度なスキルと経験を要するため、初心者には難しいです。 3Dプリントオーバーハングが通常困難なのは、オーバーハングに直接的なサポートがないという要因が主です。 3Dプリントにおけるオーバーハングとは? 3Dプリントにおけるオーバーハングとは、前の層より外側に突き出し、過去の層を超えて延びる3Dプリントモデルの幾何学的パタ

3Dプリンターフィラメントを乾燥させたいけど方法がわからない?心配無用です! オーブンでのフィラメント乾燥 プラスチックフィラメントをオーブンに入れ、温度をプラスチックのガラス転移温度以下に設定します。オーブンをオンにして4〜6時間放置。この期間で水分が十分に飛びます。 オーブンに3Dプリントフィラメントを長く入れればより乾燥しますが、乾燥しすぎには注意してください。過熱によりプラスチックが焼けてしまう可能性があります。 あるいは、フィラメントドライヤーと呼ばれる専用機器で湿ったフィラメントを乾燥させることもできます。フィラメント水分を脱水し乾燥させる機能を持ちます。乾燥フィ
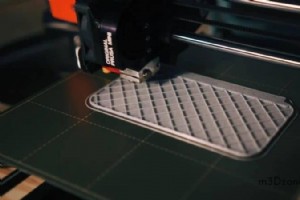
3Dプリンターでモデルを作成しても、全てのプリントが希望通りの高品質になるとは限りません。 トップ層にピロウイングが発生した例 このプロセスは初心者・エキスパート問わずフラストレーションの種です。常に最高のプリントを得る手順が存在しないからです。 3Dプリンターでのモデル作成 フラストレーションなのは、問題がプリントほぼ完了時にしか判明せず、その時点ではほとんど手遅れだということです。 結果は不均一な表面、無駄な労力とフィラメントという落胆する失敗プリントです。問題を特定したので、原因と適切な解決策をさらに探りました。以下をご覧ください! 3Dプリントのピロウイング(
疑いなく、3Dプリントは過去20年間で広く普及しました。それでも多くの人は、どのプリントフィラメントを自分の3Dプリンターで使うべきか疑問に思いますが、答えは多様で様々な選択肢から選べます。 PETGとABSのフィラメント比較 しかし、最も人気のある2大3Dプリントフィラメントは、ポリエチレンテレフタレートグリコール(PETG)とアクリロニトリルブタジエンスチレン(ABS)です。 両者は一見似ているため、適切な選択は非常に混乱しやすいです。正しい選択には複数の要因を考慮する必要があります。 PETG vs ABSを探り、あなたの疑問に答えますが、まず詳細な説明を読んでこの
3Dプリント