工業製造
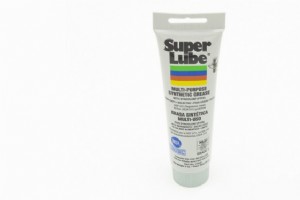
潤滑とは、二つの面の間に潤滑物質を介在させ、摩擦と摩耗を低減することです。 FDM 3Dプリントにおいて、3Dプリンター可動部の適切な潤滑は、造形パーツの最終品質に直接影響するため極めて重要です。 ロッドやベアリングの潤滑が不十分だと、プリントキャリッジがガタつきながら動き、不快な騒音を発生させます。これによりプリントヘッドの位置決め精度が失われます。 FDM 3Dプリンターで潤滑すべき主要部品は、ねじロッドとベアリング(ローラーベアリングとリニアベアリング)です。 良い潤滑剤を選ぶには、動きの種類、速度、温度、荷重、作業環境を特定する必要があります。3Dプリントではオイルとグリースが潤滑剤
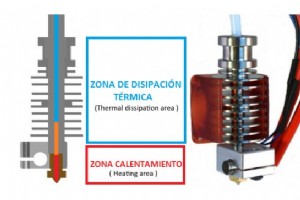
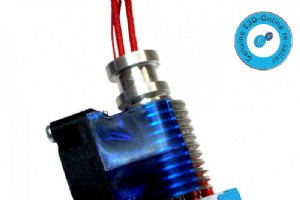
エクストルーダーの主要領域はヒーティングブロックと放熱エリアですが、これらはさらに複数のパーツで構成されます。 3Dプリンターでのフィラメント押出プロセスの基本動作を理解するには、両領域の機能を理解することが不可欠です。まずフィラメントはエクストルーダーのコールドゾーン(放熱エリア)から入り、ホットエンドを通過して軟化し、ノズルから押出されて硬化します。 放熱エリアは、ヒーティングゾーンからの熱を放散させフィラメントを冷やすため、エクストルーダーで非常に重要です。 このゾーンで熱が適切に放散されないと、フィラメントが過度に軟化し、膨張と一貫性喪失によりエクストルーダーの放熱エリア内で正常に前

3Dプリントユーザーの日常的な主な疑問の一つは、使用するフィラメントの密度を知り、どれだけ材料を消費し、したがって3Dプリントにどれだけ材料が必要かを把握することです。(絶対)密度とは、物質の単位体積あたりの質量を表すスカラー量です。通常、3Dプリントソフト(Cura、Simplify3D等)でプリントに使用されるフィラメント総長を取得できます。 ここで問題になるのが、すべてのメーカーがフィラメント密度を公開しているわけではないことです。ただし、コイルのフィラメント長がわかれば密度は非常に簡単に計算できます。フィラメント長から密度を求める方法を紹介します。 ρ:密度(g/cm³単位) m:
3Dプリントを始める際に最初に浮かぶ大きな疑問の一つは、「3Dプリントでパーツを作るのにいくらかかるのか?」です。パーツ1つをプリントする実際のコストを計算するため、主要なコスト項目を整理して説明します。 まず思い浮かぶのがフィラメントコストです。使用グラム数がわかれば算出可能です。スライサーソフトが出力するフィラメント消費メートル数から密度を考慮して計算するか、造形物をベースから取り外す際にサポート材込みで重量測定するかのどちらかです。 もう一つの大きなコストが3Dプリンターの減価償却です。プリンター購入費を、想定耐用年数より短い期間で回収する必要があります。定額法または時間按分法で償却可
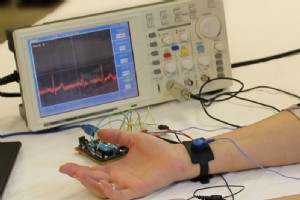
1年前、3年以上の研究開発を経て、世界初のグラフェン導電性フィラメントが米国Graphene 3D Lab社によって製造され、3Dプリント界を驚かせました。同社はグラフェン製品の開発を専門とし、新たにG6-Impact™(HiPS、グラフェン、カーボンファイバー複合)と、TPUベースの新しい柔軟・導電性フィラメントを発売しました。 グラフェン導電性フィラメントは、高い機械的強度と低い体積抵抗率を両立するパーツの製作を可能にし、FDM/FFF 3Dプリントで内部に電気的に導電性トレースを持つパーツを初めて作れるようになりました. これは静電容量センサー、ウェアラブルエレクトロニクス、電磁波・高
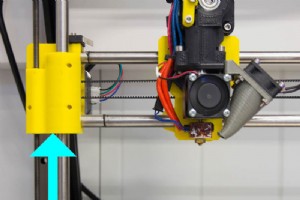
デスクトップ3Dプリンター(FFF/FDM)ユーザーは、不良フィラメント、不適切なプリントパラメータ、設置環境の不適切さ(湿度・低温・ドラフト)、メンテナンス不足、キャリブレーション不足など、様々な問題に直面することがあります。 3Dプリンターでキャリブレーションすべき最も重要な部分の一つがベース(ベッド)です。これが正しくレベル出ていなければ、良いプリント結果は得られません。 このベッドキャリブレーションプロセスは、3Dプリンターモデルによって以下の方式があります: アシスト付きオートレベリング:一部の3Dプリンターに搭載。ベースのネジを回して高さ調整し、プリンター内蔵LEDの色変化(赤→

ナイロンなどの非従来型材料使用時や、底面が小さい・複雑な設計のFDM/FFFパーツをプリントする際、フィラメントのビルドプレートへの密着問題がプリント開始時や途中で発生することがあります。まず、プレートのレベリングとプレート温度が選択フィラメントに適しているか確認してください。それでも密着問題が解決しない場合、スライサーソフト(Cura、Simplify3Dなど)の「ビルドプレート密着」セクションにある3つの異なる方法、ブリム、ラフト、スカートで解決できます。 これら3パラメータの内容は以下の通りです: スカート このプロセスでは、造形物自体をプリントする前に、造形物の輪郭のコピーをプリントし
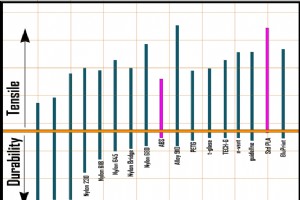
3Dプリント初心者の多くは、最も一般的なPLAとABSから始めます。しかし多くの場合、これら2材料ではエンジニアリングパーツや特定の高性能用途に適したパーツには不十分です。米国の名門Taulman 3Dフィラメントメーカーは、3Dプリント用エンジニアリング材料の革新の最前線にいます。 現在、Taulman 3Dフィラメントのラインナップは半分を超えるほど多岐にわたり、ユーザーがどのフィラメントが自分の用途に適しているか判断するのが難しくなっています。 Taulman 3Dフィラメントの主要特性をまとめました。特に重要な指標は引張強度と伸びです。 引張強度は破断前まで材料が耐えられる最大応力、伸
3Dプリントを始めたばかりのユーザーがまず疑問に思うのが、PLAやABSを何度でプリントすべきかという点です。この2材料は3Dプリント入門で最も一般的だからです。 3Dプリントを知るユーザーの多くが認識している通り、FDM方式3Dプリンターで造形されるパーツの仕上げに直接影響する主要パラメータの一つがプリント速度です。プリント速度が速いほど仕上げは悪くなり、遅いほど良くなります。したがって、仕上げ品質はプリント時間に比例すると言えます。 ただし、このルールには例外もあります。小さなパーツや層面積が小さい場合、押出速度を大幅に下げても良い仕上げが得られない、あるいはプリントが失敗することがありま
あらゆる表面にタッチスクリーンのような制御を追加できると想像してみてください。本当のSFのように聞こえますが、少数のエンジニアグループがそれを実現しようとしています。彼らの新製品、Electrickは、電場トモグラフィーと適用しやすい導電性材料を使用して、あらゆる表面をタッチセンシティブなコントローラーに変えます。 LaszerayではElectrickに注目しました。なぜならそれは、カスタム射出成形と3Dプリントラピッドプロトタイピングという私たちのコア製造技術と互換性があるからです。現在、タッチインターフェースはスマートフォンやタブレットのような平らな表面に限定されています。Electr
ラピッドプロトタイピングの利点と応用 ラピッドプロトタイピング、または付加製造は、設計コンセプトを適用し、迅速に3Dプロトタイプを作成する効果的な方法です。初期の方法は1980年代後半に登場しましたが、今日ではラピッドプロトタイピングと3Dプリンティングはプロトタイプの作成だけでなく、生産品質の部品にも使用できます。コンピュータ上で部品を視覚化するだけでは不十分です。Laszeray Technology, LLCでは、3Dプリンティングを使用して数時間で実物大プロトタイプを提供します。このラピッドプロトタイピング方法を検討すべきいくつかの理由と、それがどこで有用かをご紹介します: ラピッド
さまざまなラピッドプロトタイピング技術の選択 1980年代後半以来、ラピッドプロトタイピングは好ましい製造プロセスとなっています。部品、プロトタイプ、最終製品の迅速な生産と組み立てを可能にします。多くのラピッドプロトタイピング技術が開発され、企業がアイデアを実証し、新製品をテストし、設計を改良できるようになりました。 最も一般的に使用される技術には以下が含まれます: 付加製造: 3Dプリンティングとして知られ、材料を3次元で1層ずつ融合させることを含みます。このプロセスでは3Dプリンターが使用されます。プラスチックの場合、選択的レーザー焼結(粉末材料の結合)または溶解積層造形(熱可塑性
超音波溶接サービスにはプラスチック超音波溶接が含まれ、プラスチックピースを固定する従来の生産方法に対していくつかの利点を提供します。このプロセスは、熱可塑性材料を使用し、超音波エネルギーを熱エネルギーに変換してプラスチックを溶かし、プラスチック材料間に結合を作成することで、それらを形成または接合します。 超音波溶接の仕組み 超音波溶接の仕組みを知るために理解しなければならない6つの一般的なステップがあります。全体的なプロセスは複雑ではありませんが、適切な超音波溶接装置を必要とします。 ステップ1: プラスチック部品を超音波溶接機に配置します。1つの部品を底に、もう1つを最初の部品の上に配置
テクノロジーの世界の最新ニュースを追っているなら、3Dプリンティングについてたくさん聞いたことがあるでしょう。このトピックが最近数年間でテクノロジー界の議論の非常に大きな部分を占めてきたのは、その驚異的な可能性のためです。わずか短時間前までは不可能だと思われていたプロジェクトが、今では3Dプリンティングの力で容易に達成可能です。また、3Dプリンティングは個人が始める人気の趣味となり、その人気は分野全体の露出と開発をさらに拡大させました。 この記事では、3Dプリンティングの歴史をより詳しく見ていきたいと思います。私たちは今日の地点にどうやって到達したのか?振り返ることはしばしば私たちがどこに向
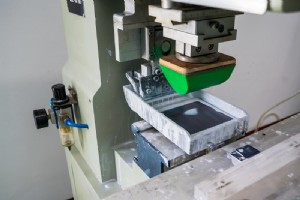
パッド印刷は、一部のビジネスが完成品と製品で利用する二次および仕上げ製造操作のもう1つです。パッド印刷は、完全に平らでない可能性のある3Dオブジェクトに2D画像、ロゴ、またはテキストを転写する必要があるときに使用されます。このタイプの二次および仕上げ操作は、以下を含む幅広い材料で使用できます: 金属 プラスチック ゴム 布材料 木材 ガラス パッド印刷は、以下のような幅広い完成品で見られます: キーボードのキー おもちゃ 人形 インクペン キーチェーン 時計 ゴルフボール マイクロチップ テレビ コーヒーメーカー 洗濯
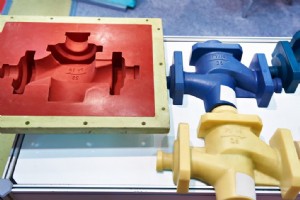
プラスチック射出成形と3Dプリンティングは、幅広い部品とコンポーネントを作成するために使用される2つの異なる製造プロセスです。どちらのプロセスがあなたのニーズに最適かを判断するために、これら2つのプロセスの違いを理解することは不可欠です。 プラスチック射出成形とは? 名前が示すように、プラスチック射出成形はプラスチックを金型に注入することです。プラスチックは注入時に液体状で、非常に高温です。金型はこれらの高温に耐え、溶けない材料で作られていなければなりません。 金型を作成するには、望ましい出力の逆形が何らかの材料から彫り出されます。高温に耐える何らかの耐熱性材料が金型の作成に使用されます。
インベストメント鋳造は、数千年前から使用されてきた一般的な産業プロセスです。古代エジプトと中国にルーツを持ちます。古代では蜜蝋が選択材料でしたが、より高度なワックス材料と合金が現在使用されています。インベストメント鋳造は金型あたり1部品しか生産しませんが、高精度、汎用性、再現性に優れています。ここでは、インベストメント鋳造が何であるかを詳細に見ていきます。 複雑な形状と部品を作成できるこのプロセスは、ワックスパターンを作成し、それをセラミックスラリーに浸すことを含みます。このステップのためにプロセスは命名されています。パターンがスラリーに「投資(インベスト)」され、それが硬化した金型を形成す
プロトタイピングサービスを提供する新しいプロバイダーをお探しなら、あなたは一人ではありません。プロトタイピングはあらゆる組織の成功に不可欠であり、エラーが発生したり、期限が守られなかったり、予算が破綻したりすると、企業は通常、躊躇なく手を引き、評判の良い会社から最高のラピッドプロトタイピングサービスを探す旅に出ます。この記事では、組織が別のラピッドプロトタイピングソリューションを見つけることにつながる最も一般的な理由のいくつかを調べ、読者に新しいプロバイダーで探すべき品質について助言します。 プロジェクトを期限内に完了する実績のあるラピッドプロトタイピングサービスを探す ご存知の通り、プロト
プロトタイピングサービスは、企業が製品の予備バージョンを実現する最速の方法を提供します。メーカーは、設計のモデルを作成し、改善を行い、製品を市場投入の準備を整えるのを助けるために、最高のプロトタイピングサービスに投資します。これらの改善は、製造プロセスでのコスト削減方法から、ユーザー体験の向上まで多岐にわたります。 1. CNC加工はプロトタイピングサービスのトップオプション CNCフライス技術とも呼ばれるCNC加工は、Computerized Numerical Control(コンピュータ数値制御)の略で、コードと事前プログラムされたコンピュータソフトウェアが生産設備の動きを指示するコン
熱溶解積層法(FDM)だけが3Dプリンティングではありません。最も普及していますが、他にも選択的レーザー溶融(SLM)など複数の方式があります。SLMは比較的新しい金属3Dプリンティング手法ですが、近年製造業で人気を集めています。他の方式と同様にコンピュータモデルからオブジェクトを造形しますが、アプローチは全く異なります。 選択的レーザー溶融(SLM)とは? 高出力レーザーで金属粉末を溶融・融合させるハイテク3Dプリンティング手法です。粉末層の上を高出力レーザーが走査し、選択的に照射して目的の形状を造形します。全粉末を溶かすのではなく、必要な領域のみを「選択的」にターゲットとします。 SL
3Dプリント