工業製造
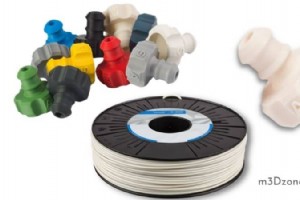
アクリロニトリル・スチレン・アクリレート(ASA)フィラメントは、アクリロニトリル・ブタジエン・アクリレート(ABS)プラスチックフィラメントと類似した特性を持つプリント可能な熱可塑性材料です。 ASAフィラメントスプール より優れた耐UV性を持つよう設計されており、ABSの代替材料として機能します。耐UV性実現のため、メーカーは配合に異なるゴムを使用しています。 3Dプリント業界におけるASAの用途は多岐にわたります。優れた耐UV性と耐候性により、屋外用途ではABSプラスチックフィラメントの代わりに好まれます。 3Dプリントでは、ASAプラスチックフィラメントは自動車外

TPUは市場で最も人気のある柔軟3Dプリントフィラメントの一つです。 TPUフィラメントスプール 熱可塑性ポリウレタン(TPU)は、高弾性、透明性、耐摩耗性、耐油性、耐グリース性といった重要な特徴を持つポリウレタンプラスチックの一種です。 極めて柔軟な性質により、他のフィラメント材料から際立っています。TPUは熱可塑性エラストマーで構成されますが、酸、溶剤、燃料からは分離保管するのが賢明です。これらはフィラメント材料の特性に影響を与える可能性があります。 TPUフィラメントとは? 熱可塑性ポリウレタン(TPU)は、適切に装備されたあらゆる3Dプリンターで使用できる一般的

3Dプリントにおいて、複数のフィラメントが使用されています。成功しやすい造形で最も一般的に好まれるのはPLAかPETGです。 PLAとPETGのフィラメントスプール しかし現在、多くのユーザーがPLAよりPETGを好んでいます。なぜでしょうか? 本記事ではPLAとPETGフィラメントの違いを明確にし、あなたの3Dプリントニーズに最適な選択をサポートします。 PLA vs PETG:違いは何か? PETGは一般的に引張強度でPLAを上回ります。また耐久性が高く、耐衝撃性に優れ、PLAより柔軟です。 この特性により、3Dプリント応用に最適な選択肢となります。 PETGは

シリコーンは3Dプリント分野で最近進展を見せています。需要不足ではなく、無限の応用に理想的な特性を持つためです。シリコーンは高粘度で、これが3Dプリントに影響し、実用化が遅れていました。 では、シリコーンは3Dプリントできるのか? 見ていきましょう! シリコーン3Dプリントの例 固化プロセス後、エラストマーであるシリコーンオブジェクトは、熱可塑性樹脂や他の汎用材料のように液体状態に戻ることはできません。 エラストマーとは、高粘度で弾性を持つポリマー、簡単に言えばゴムです。ゴムの特徴は伸ばしても離すと元の形に戻ること。合成ゴムであるシリコーンも同様の魅力的な特性を備えていま

カーボンファイバーで3Dプリントできるか?はい、カーボンファイバーを用いた3Dプリントは可能です!長年にわたり、カーボンファイバー材料は多くの構造設計の製造に使用されてきました。 カーボンファイバー複合材による造形例 カーボンファイバー複合材で作れる製品には、航空機の翼、自転車フレーム、プロペラブレード、自動車部品などがあります。 従来、カーボンファイバーの製造応用は多岐にわたります。これが3Dプリント業界に、いかにこの複合材を積層造形プロセスに組み込むかを考えさせました。 特筆すべきは、カーボンファイバー3Dプリントが魅力的なのは、他の3Dプリントフィラメント材料には稀
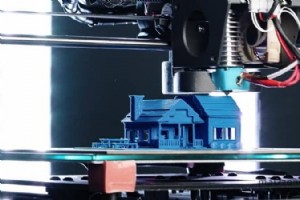
3Dプリントは小物(キーキャップ等)だけのものではありません。ニューヨークの建設会社SQ4D(「エス・スクエアド」と読む)は、特許出願中の「自律型ロボット建設システム(ARCS)」を用いて、現場で住宅をプリントしています。 SQ4Dによる3Dプリント住宅 同社初のフルサイズ仕様住宅がニューヨーク州リバーランドで販売中で、外観は従来の住宅と変わりません。 この積層造形(アディティブマニュファクチャリング)技術は、不動産投資家や一般層に「3Dプリント住宅がいつ購入可能になるか」という期待を抱かせています。 3Dプリント住宅はいつから購入可能になるのか? 本記事では、3Dプリ

デジタルデータから一層ずつ積み上げられ、まるで魔法のように形になっていくオブジェクト。素材は金属やプラスチックなど多岐にわたります。従来より少ない労力・材料・エネルギーで製品化が可能です。 柔軟性のある3Dプリントパーツの例 3Dプリント技術は製品の市場投入スピードと範囲を劇的に変える力を持っています。リサイクル可能な材料をクローズドループで利用できるため、業界は急速に拡大しています。 ゴムでの3Dプリントは可能か? ゴムライクな材料を使って3Dプリントパーツを作ることは可能です。材料選定により、ハイエンドプリンター並みの特性をシミュレートできます。 ゴムライクなパーツ

3Dプリンターにおけるオーバーエクストルージョン(過剰押出)とは、フィラメントが必要以上に押し出される現象です。これは造形物の品質を著しく低下させる原因となります。 オーバーエクストルージョンが発生した造形例 オーバーエクストルージョンによって損なわれる品質には、寸法精度の低下、層ズレ、ストリンギング(糸引き)、ブロブ(塊)、オージング(漏れ出し)、ノズル詰まりなどがあります。したがって、オーバーエクストルージョンの防止は最優先事項と言えます。 オーバーエクストルージョンを防ぐには、主に以下の対策が有効です:スライサー設定の調整、エクストルージョン倍率の低減、正しいフィラメ

3Dプリントで透明プラスチックは作れる? はい、3Dプリントで透明プラスチック造形は可能です! 粘土、発泡体、布等従来プロトタイピング材料は容易ですが、完全透明材料は操作困難。携帯電話からキッチン用品まで、透明性に依存する製品は多数。マルチマテリアル3D技術で半透明/透明パーツ創出が現実に。 本ガイドで透明材料情報、3Dプリントでの扱い、応用可能性を解説。 透明3Dプリントの仕組み 市販透明フィラメント多数で透明オブジェクト造形可能。積層法ではレイヤー間微小隙間で透明度低下(曇り)発生。HTフィラメントで高温オーバーエクストルーションしレイヤー融着させる手法あり。Formlabs SLA F

PCTGとは? PCTG=Polycyclohexylendimethylene Terephthalate Glycol(ポリシクロヘキシレンジメチレンテレフタレートグリコール)プラスチック。 PCTGフィラメントは安価? はい、手頃な価格。タフでプリントしやすく安価なフィラメントとしてメーカーに人気。 PCTGの特質 PETGフィラメントの全特質(高耐化学性、靭性向上、衝撃強度、造形透明度)を備え、さらに広い印刷温度範囲と耐久性向上を実現。PETG同等の安全性とリサイクル性を維持しつつ、使いやすさと高性能を両立した優秀なフィラメント。 Essentium PCTG アイゾット衝撃強度
通常PLAとは? PLA=ポリ乳酸。FDM 3Dプリンターで最も一般的な熱可塑性フィラメント。トウモロコシデンプンとサトウキビ由来の生分解性エコプラスチック。安価で高品質プリントが得られるため多くのFDMプリンターで標準採用。耐熱性は低いが、ABS/PETGより低温印刷可能、ヒーテッドベッド不要(層間接着良好)。 PLA+(PLAプラス)3Dフィラメントとは? 標準PLAは脆い、吸湿しやすいと批判される。これらを解決すべく各ブランドが改良版PLA+を開発。特定添加剤/モディファイアを添加し強化。 PLA+の特徴 標準PLAより強靭、層間接着良好、脆さ低減、滑らかで上質な仕上がり。低融点、ヒ

3Dプリントを始めるには?【必須Tips】 同梱マニュアルで基本習得:ノズルプライミング、ベッドレベリング、エクストルーダー温度調整、開始温度設定、使用材料決定。 プリンターを丁寧に扱う 注意深く扱うが恐れない。不明点は質問し、他者から学ぶ。 失敗を恐れない 失敗から学び、プリントを避けない。失敗したら速度低減、別材料/別機で再挑戦。温度調整で品質向上、成功へ。 フィラメント切れ防止 プリント前に残量確認。フィラメントランアウトセンサー活用推奨。 3Dプリント上達のコツ 品質向上にはプリント時間管理とスキル向上が鍵。 ベッドレベリングとノズル高さ調整 シックネスゲージでノズル-ベッ
3Dプリントワーピングとは? 意図した設計からのわずかな変形、ひどい場合はプリント全体が無駄になる現象。プリント後に検出されるため材料ロス大、コスト増大。一度発生したら元に戻せず廃棄のみ。原因と回避策を解説します。 なぜワーピングが起きる? 材料はサーモプラスチック(熱可塑性):特定温度域で特性変化。フィラメントを融点以上まで加熱し液状化、ビルドプレートへ固定。加熱で膨張、冷却で収縮し固体化。下層が熱く上層が冷たい状態で収縮すると、ビルドプレートからのグリップを失い上方へカール=ワーピング発生。仕上げ直前の優良プリントでもカール発生あり。全域を一定温度に保てば完全防止可能だが現実的ではない。
なぜ3Dプリントのレイヤーが接着しないのか? レイヤー剥離(デルミネーション)は3Dプリントの主要トラブルですが、適切な対処で容易に解決可能です。 以下のステップで強力な層間結合を実現しましょう。 印刷温度を上げる ノズル温度を上げ、第1レイヤー用により多くの溶融フィラメントを供給。ベッド温度を5℃刻みで上げ、レイヤー接着のスイートスポットを見つける。ホットエンド熱不足でプリント速度が低い場合、結合時間は長いが熱が足りない。エクストルーダーアイドル圧不足、フィラメントがノズル径を通過できない等も原因。エクストルーダー温度を少し調整し、ノズルからより多くのフィラメントを押し出す。 冷却ファン
3Dプリンターはどこまで小さく印刷できる? 最小プリントサイズはプリンターのアディティブ製造方式によって決まります。 3Dプリンターの3大方式 FDM(熱溶解積層法)、**SLA**(光造形法)、**DLP**(デジタル光造形法)の3種類。それぞれ異なるメカニズムで造形品質を実現します。 a) SLA(光造形法) 液体レジンを光で硬化させ、極めて高精度、水密/気密性のあるプラスチックモデルを生成。表面仕上げが滑らかでディテール再現性に優れ、プラスチックモデルで最高精度を求める場合に最適。光と熱を使わないため熱伸縮による歪みなし。造形物は高度に等方的で、方向による特性変化がありません。 b

3Dプリンターエクストルーダーとは? プラスチックフィラメントを溶かし、ノズルの小さな穴から押し出し、ホットエンドで冷却硬化させてビルドプレート上に3Dオブジェクトとして形成するパーツです。 なぜエクストルーダーがカチカチ音を立てるのか? ステッピングモーターで溶融ポリマーを押し出す際、マザーボード/制御基板設定と統合され、スムーズな動作と急激なジャーク防止を実現しています。このステッピングモーターの動作がカチカチ音の正体です。 ステッピングモーターは押出し速度も制御し、フィラメント種類、速度、条件に合わせてキャリブレーションされています。ネジロッドを精密な増分で回転させ、設定に対応した滑ら

3Dプリントは習得が難しい? 3Dプリントはまだ黎明期で、一見するとユーザーフレンドリーではありません。多くのプリンターがデリケートで精密な調整を要し、アイデアを頭からコンピューターへ移す集中力も必要です。 個人の感覚によっては「難しい」と感じられる技術です。 3Dプリンター設計ソフトウェア PhotoshopやMS Paintの画像編集とは異なり、3Dプリントには違った思考アプローチが必要。2D経験者は移行がスムーズ。設計ソフトの操作習得が最初の重要ステップ。ユーザーフレンドリーなソフトを選び、継続的な学習意欲が上達の鍵。うまくいかなくても、ダウンロード可能な設計ファイルをプリントする選択

3Dプリンターエクストルーダーとは? エクストルーダーは、材料を液体/半液体状で押し出すパーツ。積層造形ボリューム内で材料を連続レイヤーとして堆積させ、結合剤を堆積させて粉末材料を固化させる役割も担います。コールドエンド(フィラメント送り)とホットエンド(溶解・押出し)の2大コンポーネントで構成され、多くの部品が連携して動作するため、トラブル発生箇所も多岐にわたります。 3Dプリンターが十分に押出ししない? 「他の全パーツが正常動作しているのにフィラメントが出ない」状態を押出し不良と定義します。プリントヘッドがX/Y方向に正しく動いているのにビルドプレートにフィラメントが堆積しないのが典型的

3Dプリンターベッドレベリングとは? 3Dプリンターベッドレベリングとは、**ノズルからベッド全面までの距離を均一にするため、ベッドを調整・整列させること**です。床や作業台の水平とは無関係です。レベルしたベッド上では気泡は傾いて見えますが、印刷開始時の第1レイヤーは完璧な平坦なプリントパーツになります。ノズルと床/作業台の距離ではなく、ノズルとプリント面の距離が重要です。 ベッドレベリングは、ノズルからプリント面全体までの距離を均一にすることです。 なぜレベルベッドが必要? FDM方式ではフィラメントを特定温度で溶かし形状を制御します。レベルベッドはビルド面全体に均等にフィラメントを押し出

STLファイルとは? STLはStandard Tessellation Language(標準テッセレーション言語)の略で、3Dプリント用データ準備に最も一般的なファイル形式です。ステレオリソグラフィーとも呼ばれ、3D SystemsがCADソフトウェア用に設計しました。メッシュ編集ツールやCADソフトウェアでも広くサポートされ、ラピッドプロトタイピング、CAM、3Dプリントで使用されます。モデル表面を微小な三角形で表現し、複雑な構造ほど三角形数が増えます。 3Dプリント用STLファイルの作成手順(5ステップ) 好みのCADプログラムを選び、TinkerCadやSketchUpを開く ソ
3Dプリント