工業製造
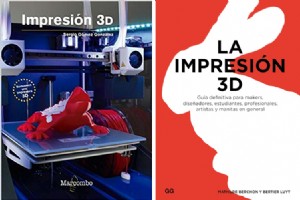
現在、ほぼすべての疑問の答えはインターネット上にある。3Dプリントの場合、非常に最近のトピックなのでデジタル形式の情報しかないと思われがちだが、実際にはこの分野のあらゆる側面について、すでに高品質な書籍がいくつか見つかる:シンプルまたは複雑な部品のプリント方法、用途に応じた最適な設定、積層造形向け部品設計方法など。 ここでは、3Dプリントを始めたばかりのユーザーから、自分の3Dプリンターで各部品を最大限に活用したい最上級ユーザーまで、すべてのタイプのユーザーにとって有効な、私たちが考える5冊のキーブックを紹介する: 1. 『Impresión 3D』、Sergio Gómez Gonzále
PETGは3Dプリントの世界で最も有名かつ使用されている共重合体だ。その誕生はPETとグリコールの結合によるもので、グリコール化プロセスによりPETの興味深い特性を改良したものだ。 PET(ポリエチレンテレフタレート)は、1941年にイギリスの科学者WhinfieldとDicksonによって生まれ、綿繊維に置き換わる繊維製造用としてこのポリマーを特許取得した。1946年、この材料は繊維形態で産業に定着し、今日まで繊維分野での使用は最前線だ。1952年初頭、食品包装用フィルムとしてのPET使用が始まったが、1976年、炭酸飲料、ビール、ミネラルウォーターなど酸素にそれほど敏感でない飲料用硬質ボト
前回の記事のテーマに続き、以下にPETGとPLAの違いと類似点を挙げる。 PLAとPETGは、そのプリント容易性、良好な結果、豊富な色展開により、3Dプリントの世界で最も一般的な材料の2つだ。 PLA(ポリ乳酸)は、低い取り扱い温度(エクストルーダー180〜210℃、ベース0〜50℃)、低熱収縮、プリント時の無臭により3Dプリントに理想的なポリマーだ。これらすべてに加え、生分解性で非常に安価なため、PLAがFDM/FFF方式3Dプリントの世界で最も消費されている材料なのは驚くに値しない。 PLAとPETGは多くの類似特性を示し、通常PETGが優位だ。機械面では、PETGは弾性率がPLAよりは
この記事は、3Dプリントにおけるリトラクションの概念を明確化することを目的とする。これは、モデル外面への材料堆積や、同時プリント部品間の糸引きのない高品質プリントを達成するための非常に重要なパラメータだ。 リトラクションとは、3Dプリント中に真空移動を行うエクストルーダーにおいて、材料の垂れを防ぐために必要なフィラメントの後退運動である。 リトラクションを構成するパラメータは以下の通り: リトラクション距離:リトラクションプロセスで後退する材料の長さ。材料タイプ、押出システムタイプ(ダイレクトまたはボーデン)、ホットエンドタイプによって変化。柔軟材料、特にTPEタイプ(Filaflex)で
FDM方式3Dプリント(溶解積層法による造形)は、プラスチックフィラメントを材料の融点温度にあるヘッドを通し、X-Y-Z座標で移動させ、必要な厚さの層で部品を造形する積層造形法だ。この技術はプロフェッショナル環境でも家庭環境でもすでに普及しており、誰でも自分のプロジェクト、模型、部品を自作できる。したがって今日、家庭用または業務用に3Dプリンターを購入しようとするユーザーは、市場に存在する幅広い3Dプリンターの前で複雑な決断を迫られる。 FDM方式3Dプリンター選定時に考慮すべき要因 特定機種を決める前に、以下の要因を考慮する必要がある: ユーザータイプ 第一歩は、産業用材料で大型部品を造形す
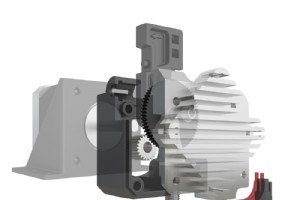
この記事では、3Dプリントの世界で最も一般的なエクストルーダーとホットエンドのタイプについて語る。最初に断っておくが、ここで言及するすべては、E3D Onlineのような主要ブランドの製品を常に使用した経験に基づくものだ。同社はエクストルーダー、ホットエンド、ノズルを専門とする高品質3Dプリンターコンポーネント企業である。この前提が必要なのは、低品質なエクストルーダーやホットエンドを使用すると、以下で述べる特性が満たされない可能性があるためだ。 エクストルーダーの主な機能は、フィラメントをスプールからホットエンドへ、3Dプリントに適した精度と速度で最も正確に移送することだ。しかし、エクストルー
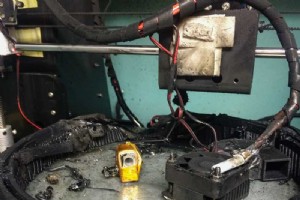
3Dプリントは産業レベルでも家庭レベルでも日々普及が進み、多数の分野で多くのアプリケーション開発を促進している。メディアでは技術のメリットばかりが強調されるが、3Dプリントを始める際にはいくつかの注意点を考慮すべきだ。 すべてのユーザーは、3Dプリント中に発生し得るリスクを考慮しなければならない。主なリスク源で最も一般的なのは、材料溶融時に放出されるガス、および3Dプリンターの誤使用や電子部品の不良による火災の可能性の2点だ。 以下に主なリスク源と、重大な問題を回避するための予防策を詳述する: 放出されるガスと臭気 FDM/FFF方式3Dプリントで使用されるすべての材料はプラスチック、ま
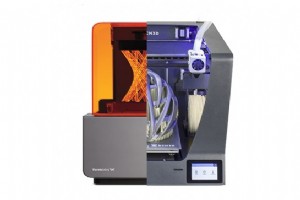
3Dプリントは見た目ほど新しい技術ではない。1986年、チャック・ハル(3D Systems創業者)が最初の3Dプリンターを特許取得して以来、長年存在している。これはSLA方式(ステレオリソグラフィー)プリンターで、レーザービーム照射により光重合で硬化する樹脂を使用する。わずか2年後、スコット・クランプ(Stratasys創業者)が最初のFDM方式(熱溶解積層法)3Dプリンターを発表し、これが現在、一般的に最も知られるタイプとなっている。 両方式の動作原理は似ている。どちらも積層造形だ。FDMは層全面に材料を堆積させるのに対し、SLAはレーザービームで樹脂を直接硬化させる。 FDMとSLA
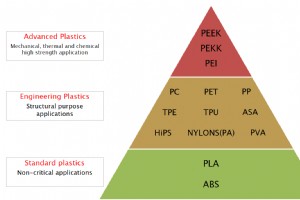
FDM/FFF方式の3Dプリントの世界において、ここ数年で明確に頭一つ抜きん出ている材料ファミリーが存在する。それがPAEK(ポリアリールエーテルケトン)だ。このクラスに属する材料は半結晶性プラスチックであり、高温(約200℃)環境下でも高い機械的強度を維持する。 PAEKファミリーにはPEEK、PEKK、PEI(ULTEM 1010およびULTEM 9085)が含まれる。これらはすべて高い機械的強度、耐薬品性、高い難燃性を備えている。 PEEKフィラメント(ポリエーテルエーテルケトン) PEEK(ポリエーテルエーテルケトン)は、この3材料の中で最も結晶性が高い。つまり、カーボンファイバー複
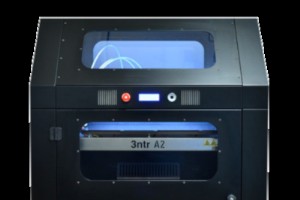
3Dプリントの世界は常に進化し、市場にはより多くの材料が登場しています。この技術の絶え間ない発展により、先進材料と先進3Dプリンターという新カテゴリーが生まれました。 先進材料とは、最高レベルの技術的特性を呈し、産業界全体と医療など多くの分野でますます需要が高まっている材料です。このカテゴリーには、単一組成材料(PEI Ultem 1010、PEKK、ABS ESD)と、何らかの繊維と合金化された材料(PEI CF、PEKK CF、XSTRAND GF30-PP、XSTRAND GF30-PA6、PETG CF、PETG AF、ABS CF、ABS CAF)、または相互合金(PC/PTFE)が
3Dプリントの世界であまり語られないが極めて重要な側面があります。それは3Dプリンターメンテナンスのための基本ツールを揃えることです。 他の機械と同様、3Dプリンターも一定稼働時間後にはメンテナンスが必要で、摩耗部品(ノズル、ヒートブレーク等)の清掃・潤滑・交換を行います。 プリンターを適切にメンテナンスするために必要な基本ツールを紹介します: 3Dプリンター用潤滑剤 SuperLubeは耐熱性に優れ、ヒートベッド搭載プリンターでも液化・滴下してプリントベースを汚しません。ベアリングとロッドの摩擦・摩耗を減らし、モーター負荷を下げて寿命を延ばすため推奨されます。 清掃用ブラシ ナイロン、真鍮
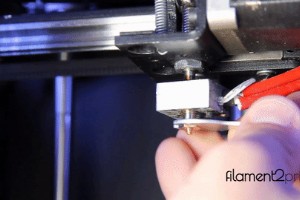
3DプリンターのノズルをE3D純正ノズルに交換する際、互換性があるか疑問に思うことがあります。大半の3Dプリンターは、最も一般的な規格であるM6×1ネジを採用しているため、E3D V6純正ノズルと互換性があります。 現在のノズル規格が不明な場合、ノズルを取り外してから互換性を確認する2つの方法を説明します。まず、ホットエンドからフィラメントを除去する必要があります。プリント温度まで加熱してからフィラメントを引き抜きます。ホットエンドが常温になったら、E3D専用7mmレンチでノズルを外します。 GIF 1: ノズル取り外し 取り外したら、以下の方法で規格を確認します: 1. E3D純正ノズルを
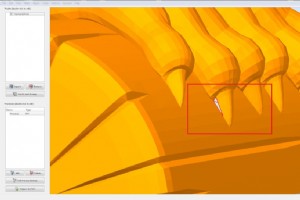
3Dプリンターユーザーはパーツ製作時に特定の問題に遭遇する可能性があるため、3Dプリント開始前に以下のアドバイスに従うことで、起こりうるエラーと失敗を未然に防ぐことが強く推奨されます。 1. STLファイルの確認 3Dプリンターユーザーがモデルを自作またはダウンロードしてプリントする際、モデルをチェックし、面間に開口部や不良接合がないか確認すべきです。これらが存在すると、ボイドやフィラメント剥離というエラーになります。回避には、プリントまたはGコード生成に使用するプログラム(Pronterface、Cura、Simplify3D、Slic3r)のプレビューで、上記の隙間や不良接合を探します。
前記事に続き、3Dプリント中の最重要監視ポイントを紹介します。エクストルーダー詰まりや、プリンター外部のドラフトによるワーピング・クラッキングなどの失敗を防ぐためです。 1. ドラフトから隔離する 3Dプリンター外部の空気の流れは、多くのプリント失敗の原因です。 気流がパーツに急激な温度低下をもたらし、クラッキングやワーピングを引き起こすためです。特にABSなどデリケートな材料使用時に顕著です。これらを防ぐには、3Dプリンターをドラフトのない部屋に置き、ドア・窓を閉める必要があります。特に保護ケースのないプリンターでは重要です。 画像1: ワーピング 画像2: クラッキング 2. 適切な室
「3Dプリントのヒント」シリーズ最終回として、3Dプリント後のヒント、特にベースからのパーツ分離方法と、繊維含有材料(PLA-カーボンファイバー等)使用後のエクストルーダー洗浄に焦点を当てます。これら材料は詰まりを起こしやすいためです。 1. パーツをベースから分離する 3Dプリント完了後、一定時間(5~10分)待ってからパーツをベースから分離・操作し、十分に冷却して軟化温度以下にする必要があります。守らないとワークが変形し、仕上げ品質が低下します。指定時間経過後、可能ならヘラ(スパチュラ)で補助しながら分離します。ヘラがない場合は、ベースが常温になるまで待つか、ベースのパーツ対向面に冷水を流
STLファイルは、OBJファイルを抑えて、3Dプリントコミュニティの大多数が3Dモデル作成に最も多用する形式です。 目的のモデルSTLを選んだら、スライサーソフト(Cura、Simplify3D等)に読み込み、3Dプリンター製造用のGコードを生成します。このソフトで全プリントパラメータを調整し、面間の開口部や不良接合がないかモデルを検証する必要があります。これらが存在すると、ボイドやフィラメント剥離という形でエラーが発生します。 複雑モデルの自力設計に限界を感じることも多々ありますが、3Dモデルリポジトリの存在により、それらを既製品として入手可能です。 コースターのような基本的なものから、自動
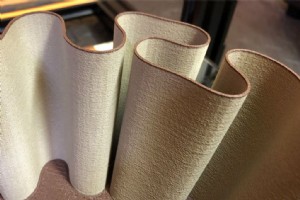
画像1: ウッドフィラメント造形品. 出典: Fillamentum 2012年、ドイツのメーカー、カイ・パーシー氏によって開発されたウッドフィラメント「LayWoo-D3」が、3Dプリント界に本物の木の外観を持つ初のフィラメントとして登場しました。 このフィラメントは40%再生木材と残りがバインダーポリマーで構成されます。使用感はPLAに似ていますが、特筆すべきはLayWoo-D3がプリント温度によって色が変わる点です。180℃で明るい色、245℃で暗い色になります。木材含有率が高いため、切削、研磨、塗装も非常に容易で、見た目・手触り・匂いまで木材そのものを必要とするモデルやフィギュアの3
本記事では、1.75mm径と3mm径(3mmフィラメントは2.85mm径と同一)フィラメントの違いを明確にします。これは3Dプリンター購入前に多くのユーザーが抱く疑問です。 多くのプロフェッショナル・産業用3Dプリンター(ボーデンシステム採用でモーター重量による慣性モーメントをホットエンド軸で低減し、プリント精度を向上)は、3mm径フィラメントを使用します。 このタイプの機械で3mmを使い1.75mmを使わない理由の一つは、エクストルーダーモーターの負担が大幅に減るからです。理由を説明します: 理論条件下で、ピニオンギア半径R=10mmの3Dプリンターが、1.75mmフィラメント(例:PLA
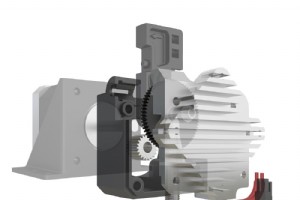
本記事では、フロー(流量)とは何か、3Dプリントにおけるその重要性、そしてこのパラメータをキャリブレーションして3Dプリンターから最高の結果を得る方法を解説します。 3Dプリンターのフロー フローとは、選択したプリントパラメータに基づいてモデルを作るためにエクストルーダーを通過するフィラメントの量(より正確には体積)です。フローの計算は、エクストルーダーモーターのSteps/mm(メーカー設定値)、フィラメント径、ノズル出口径に基づき、3Dプリンターが自動的に行います。 エクストルーダー交換前の3Dプリンターキャリブレーション方法 エクストルーダーを交換・変更した場合(例:E3D Titan
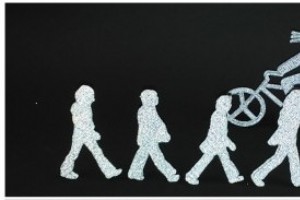
著名エンジニア、カイ・パーシー氏が3Dプリントフィラメントの新たな壁を打ち破り、FDM 3Dプリント用初の反射フィラメントを開発しました。リフレクターオーレイフィラメントは、光の再帰反射の原理を利用して作られています。 この半柔軟性ポリマーと数百万個の微小反射粒子の組み合わせにより、暗い環境下で光を反射する能力が飛躍的に高まります。 これら数百万個の反射粒子がフィラメント外表面に点を形成し、プリント後も同様に、リフレクターオーレイで作られたパーツに直接光が当たると、入射角に関わらず光の波面が光源方向へ反射されます。 この効果は、光ビームの伝播が容易な暗い環境で最大化されます。1990年代、カ
3Dプリント