工業製造
アクリロニトリルブタジエンスチレン(ABS)は、家電製品、おもちゃ、さらには食品包装など、家庭用品によく見られるプラスチックです。 ABSはニトリルゴムまたはNBRとしても知られています。この化学化合物は人間の摂取に対して安全と見なされていますが、一部の消費者はその安全性を懸念しています。 アクリロニトリルガソリンコポリマーは、アクリロニトリルとブタジエンから製造される合成ポリマーです。この材料は、プラスチック、接着剤、ゴム、その他の工業製品の製造に広く使用されています。 消費財への使用に加えて、ABSはフードプロセッサー、医療機器、印刷プロセス、食品輸送用途および機器にも使用されています。
お気に入りのファストフード店のドライブスルーで食べ物と飲み物を注文した場合、食品が包装されているプラスチック材料と、もらうソーダボトルの材料が全く異なるタイプである可能性が高いです。 どちらもプラスチックでできていますが、全く異なる種類です。 地元の店で食品容器を買うときも同じことがわかります。特定のコーナーにさまざまな形状・サイズのプラスチック容器が並んでいても、使用されているプラスチック材料の種類は異なります。 しかし、これらすべての材料は、食品の保存という唯一の目的のために特別に設計されています。 この種のプラスチックは、ポリエチレンテレフタレートの略であるPETと呼ばれます。次回ソー
3Dプリント技術は、プロフェッショナルとホビイストに多様なプリント手法を提供します。 その一つがステレオリソグラフィ(SLA)プリントです。SLA技術は、単一のレーザービームを特定のポイントに照射して液体レジンを硬化させます。 硬化したレジンが指定された3Dオブジェクトとして固体化します。 一方、SLS(選択的レーザー焼結)では、レーザービームがパウダーを融合・焼結させ、目的の3Dプリントパーツを形成します。 3DプリントにおけるSLS vs SLA SLAとSLSの3Dプリント技術は、どちらも積層造形(アディティブ・マニュファクチャリング)に属します。しかし、SLSはパウダーベッド融解方式
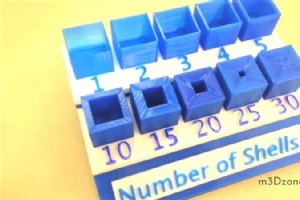
3Dプリントパーツの内部(充填)と外部(シェル)は明確に区別されます。内部は中空またはソリッドでプリントできますが、壁は常にソリッドです。 シェルとはトップ層、ボトム層、および壁を指し、モデルの機械的特性(引張強度、疲労限度など)に大きく寄与します。 3Dパーツの壁は、プリントの高さを構成する垂直な外側領域です。3Dプリント設計において最も重要な要素の一つが壁厚です。 では、完璧な壁厚をどう設計すればよいのでしょうか?ご安心ください。この記事では、プリントに最適な壁厚設定を理解し、開発するために必要な重要な詳細とガイドラインをすべて解説します。ぜひ最後までお読みください! 3Dプリントにおけ
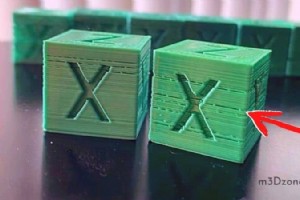
すべての3Dプリントプロフェッショナルや愛好家は、各プリント体験で最高の結果を得ることを楽しみにしています。 しかし、ホビーストが毎回高品質プリントを得られるわけではありません。プリントプロセス完了後に最終3Dプリントを確認したら、隙間のあるオブジェクトだったということがあります。 3Dプリントのギャップ。なぜ発生するのか? また、3Dプリントのギャップは以下が原因で発生します: アンダーエクストルージョン 低プリント温度 高プリント速度 したがって、3Dモデルにギャップが現れた場合、以下に取り組むと有益です: ベッドの再レベリング プリンター温度の上昇 プリント速度の低下 本記事
ほとんどの3Dプリント愛好家は、3Dプリント安全ニーズに十分な注意を払っていません。また、ホビーストはプリンター爆発や火災などの重大事故を想像して3Dプリント安全問題を提起しがちです。しかし、主要な3D安全懸念はVOC(揮発性有機化合物)および/またはUFP(超微細粒子)の排出にあります。3DプリンターはABSやPLAのようなプラスチックフィラメントを使用して製品を作成します。プラスチックフィラメントはプリントプロセス中にVOCとUFPの煙を周囲の空気へ放出します。これらの化学物質は大量に吸入・摂取されると毒性があります。プラスチックフィラメントから放出される化学物質には: スチレン ラクチ
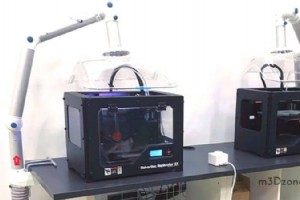
3Dプリントの人気が多くのプリントホビーストを業界に惹きつけています。しかし、3Dプリンターは3Dプリントプロセスでプラスチックフィラメントを加熱してオブジェクトを作成します。 3Dプリント煙抽出の必要性 加熱されたプラスチックフィラメントはガスと超微細粒子(UFP)を放出します。また、加熱プラスチック材料は揮発性有機化合物(VOC)を生成します。汚染物質はプリントスペース周辺と大気中に分散します。本記事は、有毒煙排出への解決策としての3Dプリント煙抽出ガイドです。 3Dプリントは煙を出すか? はい!3Dプリントプロセスはあなたの健康と安全に有害な煙を放出します! 注目すべきは、3Dプリン
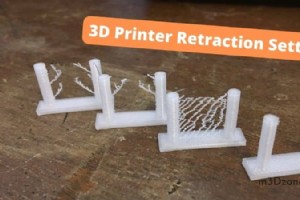
優れたプリンターは優れた3Dプリント体験の重要な側面です。3Dプリンターを改善するためにできることは複数あります。その一つが正しいリトラクション設定を得ることです。これにより、ホットエンドが最小移動距離軌道に乗った際に溶融フィラメント材料が漏れ出さないようにします。何より重要なのは、リトラクション速度が最終3Dプリントモデルに大きく影響することです。遅いリトラクション速度はプラスチックフィラメントにリトラクション中にオーズする多くの時間を与えます。逆に、速いリトラクション速度はモーターギアがフィラメントを削り、アンダーエクストルージョンを引き起こす可能性があります。 3Dプリンターリトラクシ
3Dプリンターフィードレートは全体的な3Dプリント速度を決定します。プリンターが4軸すべてでどれだけ速く動くかを測定し、フィードレートが高いほど高速プリントを意味します。同様に、プリント速度が速いと精度の低い3Dプリントパーツとプリント時間の延長につながります。フィードレートプリンター設定の調整はプリンターモーター移動速度に影響し、モーター移動速度は他のプリンターパーツの動きにも影響します。3Dプリンターには最適なフィードレートを達成するためにうまく動作しなければならない可動機械部品があります。プリンターフィードレートと他のプリンター動作への影響について詳しく学びましょう。 3Dプリンターフ
高品質な3Dプリントを得るには、正常に機能する3Dプリンターと互換性のあるプリンターソフトウェアバージョンが必要です。また、フィラメントの選択も3Dプリントニーズに適したものでなければなりません。 PIDキャリブレーション プリント開始前の次の重要ステップは、3DプリンターのPID値を正しく設定することです。PIDキャリブレーションまたはPIDチューニングの主目的は、PIDコントローラーの目標値変更への反応を調整し、制御誤差の変動を最小化することです。つまり、PID設定はPIDコントローラーがセットポイントまたは目標値の測定プロセス値を保持するのを助けます。ノズル温度とプリントベッド温度の変
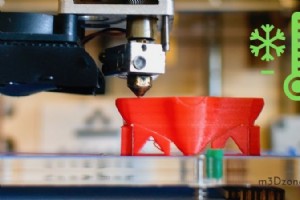
完璧な3Dプリントを初回で達成するのは容易ではありません。考慮すべき要素は多岐にわたり、室温は最も重要なオプションの一つです。 本記事では、様々な環境での3Dプリントプロジェクトに最適な室温を推定し、高品質なプリントを保証するのに役立ちます。 3Dプリントに最適なベッド温度は? 最適なベッド温度は、3Dプリンターが使用するフィラメントタイプによって異なります。以下は各フィラメントと必要な最適ベッド温度です。 PLA: 20℃〜60℃(68°F〜140°F) ABS: 80℃〜110℃(176°F〜230°F) PETG: 50℃〜75℃(122°F〜167°F) ナイロン: 70℃〜10
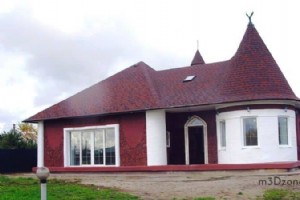
建設業界における3Dプリントの可能性は衝撃的です。 従来の建設を未来の信頼できる建設方法として挑戦するだけでなく、優れたメリットももたらします。環境に優しくコスト効率が良いことから、3Dプリント構造物は従来の建設方法に代わるエネルギー効率の高い代替案として世界中で注目されています。しかし、これらの3Dプリント建築物の寿命は長年の懸念事項でした。本記事では、3Dプリント住宅の耐久性と、それが現代の住宅問題への答えとなり得るかを議論します。 3Dプリント住宅は耐久性があるか? 3Dプリント住宅はどれくらい持つのか? はい、3Dプリント住宅は耐久性のある構造物と見なされています。これらの住宅の設
レゴピースの3Dプリントを巡っては、多くの議論が交わされてきました。 まず理解すべきことは、レゴは製品名ではなくブランド名だということです。レゴはインターロッキングトイを製造していますが、レゴが商標登録されている一方で、インターロッキングトイ自体は著作権で保護されたデザインではありません。 レゴの3Dプリントは違法か? レゴの3Dプリントは違法です。 ただし、条件があります。レゴはレゴグループの一環としてライセンス、商標、著作権で保護されています。会社がレゴデザインを作成しました。しかし、インターロッキングトイブロック自体は著作権で保護されておらず、「レゴ」としてではなく独立した存在として
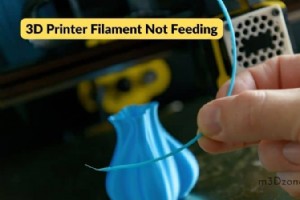
高品質な3Dプリントを得るには、最高のフィラメントスプールを使用することが要求されます。すべての3Dプリンターは、印刷しようとしている3Dモデルに応じて、特定のフィラメントタイプを使用するときに最もよく機能します。 次に、3Dプリンターのフィラメント供給プロセスがシームレスで完全に機能していることを確認する必要があります。 しかし、これはしばしば当てはまりません。3Dプリンターのフィラメントがエクストルーダーモーターに供給されないことは、プロフェッショナルとホビイストの両方が頻繁に直面する一般的な3D印刷の課題です。 フィラメントスプールの詰まりノズル径、損傷したPTFEチューブ、弱いエクス
ABS(アクリロニトリル・ブタジエン・スチレン)は独自の特性を持つ人気の3Dプリント用熱可塑性プラスチックです。世界中のFDMデスクトップ3Dプリンターで最も一般的に使用される材料の一つでもあります。 ABSフィラメントの融点 ABSフィラメントでのプリントは、基本を理解すればやりがいのある経験になります。人気があるにもかかわらず、ABSフィラメントの融点について疑問が寄せられています。ABSフィラメントがプリンター内の他材料とどう相互作用するか、融点について知っておくべき重要なポイントを解説します。 ABSフィラメントは耐熱性か? ABSはASAなどの材料より耐熱性が劣るとされますが、ほ
選択的レーザー焼結(SLS)は、3Dプリントにおける積層造形技術の一つです。 SLS 3Dプリントとは? SLS技術は高出力レーザーで微小ポリマー粉末粒子を焼結し、固体構造の3Dモデルを形成します。 機械、材料、ソフトウェアの進歩により、選択的レーザー焼結プロセスは3Dプリント業界で広く受け入れられています。数年前まではわずかなハイテク産業しか手が出せませんでしたが、今では多くの企業がこれらの積層造形プロセスを活用しています。何より重要なのは、SLSが3Dプリントのホビーストとプロフェッショナルに人気がある理由:パーツ単価が安く、生産性が高く、実績ある材料が使えるからです。 SLSとSLA
選択的レーザー焼結(SLS)と熱溶解積層法(FDM)は、どちらも積層造形(アディティブマニュファクチャリング)技術です。 積層造形とは、機能プロトタイプやその他のオブジェクトを、材料を一層ずつ積み重ねて作る製造プロセスです。 SLS vs FDM 技術比較 SLSとFDMは同じ積層造形技術を用いるため、両者を比較対照し、類似点と相違点を明確にする必要があります。 SLSプリントプロセスは、レーザーを動力源として粉末材料を焼結・圧縮し、固体の3Dモデル構造を形成します。仕組み: SLSプリンターは、3Dモデルで定義された部分にレーザーを照射し、粉末材料を融合させて固体の3D構造を作ります。
フィラメント切れで3Dプリントが失敗した経験があれば、そのフラストレーションの大きさをご存知でしょう。3Dプリントでは、加熱時に溶ける(燃えない)熱可塑性フィラメントを使用します。 プリンターの給材部には加熱室があり、フィラメントを融点まで加熱し、金属ノズルから押し出します。その構成は「供給・溶融・押出」です。ここでフィラメントランアウトセンサーが重要な役割を果たします。 センサーはスプールが空になったりフィラメント供給が止まったりしたことを即座にプリンターの内部プロセッサーに伝えます。 なぜフィラメントセンサーが必要なのか? フィラメントセンサーは、スプールが空になったりフィラメント供給
PLAとABSは、3Dプリントで最も一般的に使用される2大材料です。PLAはサトウキビやトウモロコシデンプンなどの有機資源から製造されるため、ABSよりも生分解性に優れています。 PLAとABSの3Dプリントにおける違い PLAは反りが少なく、大型プリントに適しています。しかし、ABSほど強くなく、ノズル詰まりを起こしやすいという課題があります。一方、ABSは石油由来で環境負荷は高いものの、PLAより強度と耐熱性に優れ、機能部品に適しています。また、融点が低いためプリントしやすい側面もあります。 本記事では、PLAとABSの材料特性の主な違いを解説します。3Dプリント初心者の方も、スキルアッ
ABS(アクリロニトリル・ブタジエン・スチレン)フィラメントは、3Dプリントで広く使用される熱可塑性プラスチックです。PLA(ポリ乳酸)フィラメントよりも強度と耐久性に優れており、高い強度と耐久性が求められるプリントに最適です。 ABSフィラメントの最適なプリント温度とは? ABSフィラメントは比較的低い融点を持つため、他の材料よりも低温でプリント可能です。しかし、プリント温度が低すぎるとプリント速度が遅くなり、高すぎると速くなります。温度が低すぎると初層の密着不良やプリント不完全の原因となります。 ご自身のプリンターとフィラメントに最適な「スイートスポット」を見つけるには、さまざまな温度設
3Dプリント