工業製造

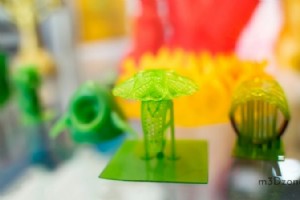
HIPSやPVAフィラメントといったサポート材料グループの導入が、プロフェッショナルと愛好家の3Dプリントプロジェクトの進め方に革命をもたらしました。 また、この新技術により、3Dプリント愛好家がこれまでプリントできないと思っていた複雑なモデルを試作・プリントすることが可能になりました。 さらに、HIPSフィラメントやPVAフィラメントといった溶解性サポート材料により、曲面と空洞を持つ複雑な3Dオブジェクトのプリントが可能になります。 サポート材料の機能性は3Dプリント愛好家を興奮させます。例えば、3Dプリントオブジェクト完成後、溶解剤の中に入れるだけでサポート材料が溶け、高品質な3Dプリン

製造工程での役割に関わらず、あらゆる製造装置は数百時間の使用後にメンテナンスサービスが必要です。 したがって、3Dプリンターを運用から外してメンテナンスプロセスを開始する必要があります。 3Dプリンターメンテナンスサービスは、プリンターが良好に動作し、意図通りに性能を発揮することを保証します。また、適切なメンテナンスはプリント失敗の発生を減らし、3Dプリント品質を向上させます。 さらに、機械ダウンタイムを最小限に抑え、あるいは排除できます。 メンテナンスサービスは、3Dプリンター使用時の安全を保証する確実な方法です。正常に機能するプリンターは、プリンター事故のリスクを低減します。 さらに、ほ

テクノロジーは、家庭や職場、さまざまな業界で人々がビジネスを行う方法を変える上で不可欠な役割を果たしています。 教育業界も技術進歩によって変革を経験しています。教育現場での3Dプリントが学生と教師にどう役立つか見ていきましょう。 例えば、従来の授業計画は学習が教室利用に限定されるため学生にとって退屈です。低学年児童は遊びながら学びたがり、高学年児童・生徒はSTEM学習に興奮します。 世界は変わり続けるため、教育カリキュラム開発プロセスも変化します。したがって、エンジニアリングや3Dソフトウェア設計のキャリアに備え、学校は最高の3Dプリンターを使って学生を指導し、STEM教育を導入しています。
3Dプリントオブジェクトには2つの明確なゾーンがあります。ユーザーが「壁」と呼ぶ外殻(シェル)と、インフィル(内部充填)または内部パーツです。 正しく製造されれば、これら2つの値が3Dモデルの機械的特性(耐性、仕上がり、時間、プリントコスト)を決定します。 3Dプリント愛好家はシェルの結果を容易に制御できますが、オブジェクトのインフィル制御に苦労します。 しかし、Cura 3Dを使用すれば、3Dオブジェクト内部の材料の構造、形状、パーセンテージを選択できます。 スライサープログラムには、設計者が3DモデルをGコード命令に変換する際に設定される命令プログラムが含まれます。パラメータはインフィル

3Dプリント技術には2種類の方式があります。FDM(熱溶解積層法)とSLA(光造形法)またはDLP(デジタル光処理)です。 それぞれ異なるタイプの3Dプリンターを使用します。興味深いことに、両方ともプラスチックを使用しますが、形態が異なります。 レジン vs フィラメント 3Dプリンター 本記事では、3Dレジンプリンターとフィラメントプリンター、それらが使用する技術、動作原理を解説し、あなたのプリントニーズに応じてどちらを選ぶか判断できるようにします。 SLA/DLP vs FDM の解説 レジン3Dプリントでは、最も一般的で人気のあるプロセスがSLA(光造形法)とDLP(デジタル光処理)で
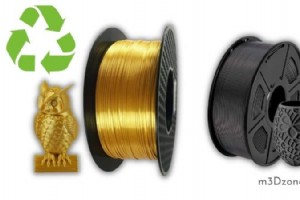
はい!PLAプラスチックフィラメントはリサイクル可能です。ただし、他の日常プラスチックと混ぜることはできません。PLAの融点が他のプラスチックより低いためです。 3Dプリントは諸刃の剣のようです。製造業、建築、家庭用品製造、装飾、ジュエリー製造など、世界が直面する無数の課題に最良のソリューションを提供します。 しかし、3Dプリントは深刻な廃棄物問題も引き起こします。アクセスしやすい製造と新設計への実験意欲・能力が特徴の普及した3Dプリント技術は、以前には見られなかったレベルでイノベーションを推進しています。 英国拠点の「Filamentive」社が2019年に実施した調査によると、3Dプリン

高品質で成功する3Dプリントには、水平なプリントベッドが不可欠です。 水平なベッドは、フィラメント材料がビルド面全体に均一に押し出されることを保証し、品質の高いプリントを可能にします。 自動レベリング機は非接触誘導センサーを使用して効果的に機能します。これは、3Dプリント愛好家の個人スキルに依存する手動ベッドレベリング操作からの顕著な脱却です。 3Dプリンター愛好家とプロは、これらの誘導デバイスを簡単にインストール、設定、操作できると感じています。ただし、非接触誘導センサーは金属プレートプラットフォームでのみ有効です。 BLTouchは導入する価値があるか? 3Dプリンターメーカーは、この特
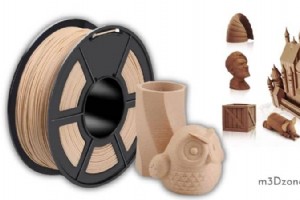
天然木そのもので3Dプリントすることはできませんが、木質フィラメントを使った3Dプリントは2012年に始まり、現在も一部の愛好家に人気があります。 一般的に、木質フィラメントはPLAベース材料に木粉やその他の粉末派生物を混合したコンポジット(複合材)です。 つまり、木質充填フィラメントとは、木材粒子や天然木繊維を含むPLAフィラメントを指します。 木質フィラメントでの3Dプリントは注目を集め続け、家庭用装飾品、コスプレ小道具、玩具などで応用が広がっています。 本記事では、木質フィラメントを用いた3Dプリントについての情報を提供し、あなたのニーズに合えば活用できるよう解説します。 木質フィラメ

多くの3Dプリント愛好家は、プロジェクトでプラスチック材料を切断する必要が生じたときに困惑します。特にアクリルやポリカーボネートのプラスチックシート切断では顕著です。 木材切断については愛好家間で議論になることは少ないですが、プラスチックとなると話は別です。 疑問は一つ:ABSプラスチックをどう切るか? 例えば、完璧な切断は難しく、切断過程でプラスチックが溶けてしまうこともあります。切断セッション全体で適切な予防措置が必要です。 プラスチック表面に傷がつくのもよくあることで、プロジェクト完了後にエッジをバフ研磨する必要が生じるかもしれません。 本記事は、ABSプラスチック切断を成功させ、毎回

3Dプリントのプロ・アマ問わず、糸引き(ストリンギング)は日常的に直面する共通の課題です。3Dプリントの糸引きとは何か? 糸引きとは、フィラメントが本来吐出すべきでない場所からノズルを通って漏れ出す現象です。 造形物の隙間に細く髪の毛のようなフィラメントが付着し、見た目が汚くなります。より深刻なのは、最終造形品質に悪影響を及ぼすことです。 隙間の多いモデルほど糸引きが顕著になります。幸い、複数のプリント設定で対処可能です。 中でもリトラクション(押し戻し)設定が最重要です。セクション終了時にエクストルーダーノズルがフィラメントを後退させ、糸引きの原因となるオージング(滲み出し)を防ぎます。次

多くの3Dプリントプロフェッショナルと愛好家が、ゴースト(ゴースティング)と呼ばれる現象に悩まされています。 プリント中、プリンターの振動が最終造形物に欠陥を生じさせます。 この振動の原因は、プリント速度と方向の急激な変化です。 つまり、速度と方向の急変がゴーストを引き起こします。 最も典型的な兆候は、造形物表面にラインパターンが繰り返し現れることです。 ゴーストは最終造形物の品質を確実に損なうため、対策が必要です。 本記事は、3Dプリントにおけるゴーストの原因と解決策を徹底解説した、信頼できるガイドです。 ゴースト現象(3Dプリントのゴースティング)とは? 「ゴーストプリンター」とは、ゴー

3Dプリント愛好家の間で「PETとPETGに違いはあるのか?」という疑問は常につきまといます。 どちらも熱可塑性プラスチックで見た目はほぼ同じ。多くのユーザーがPETGとPETの比較で混乱しています。 PETG vs PET 比較 この2つの熱可塑性材料は、根本的に化学的性質が異なります。PETは2種類のモノマーが結合してできています。 一方、PETGも同じモノマーを持ちますが、グリコール(グリコール修飾)という追加の化学的特性を持っています。 この違いにより、PETGはPETとは異なる化学的性質を示し、PETGはPETのアップグレード版と言えます。耐衝撃性に優れ、高温環境でもPETより良好
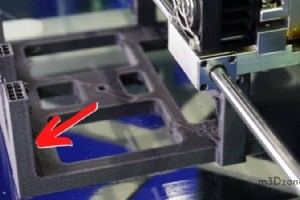
3Dプリントには覚えるべき用語が多くありますが、最近よく耳にするのが「シェル厚(壁厚)」です。 シェル厚はプリント結果に大きな影響を与えます。本記事では、理想的なシェル厚設定を導き出す最善の方法を解説します。 最適なシェル厚は、造形パーツに求められる耐久性と強度によって決まります。 壁の数(ウォールライン数)は最小2層から最大10層まで設定可能です。用途や好みに応じて、最終的な造形物の特性や設計が大きく変わります。 3Dプリントにおけるペリメーターシェル(外周壁)とは? ペリメーターシェルとは、3Dプリントモデルの最外層のことで、外形をなぞりながら造形物全体の構造的剛性を支えています。 3D

3Dプリンターはフィラメント式(FLM/FFF)とレジン式(SLA等)の2大系統に大別されます。SLAは光反応性熱硬化性樹脂(レジン)を用い、特定波長光照射でオリゴマー・モノマーが重合・固化し、高精度・水密・等方性の造形物(レジンプリント)を生成します。層高は0.05mmオーダーまで可能で、フィラメント式(0.5mm以上)を大きく凌駕します。 レジンプリントは溶けるのか? レジンプリントは熱可塑性ではないため、加熱しても溶融しません。 光重合後、高密度架橋網目構造を形成し、不可逆的に硬化します。ただし、樹脂種類・硬化条件により40℃前後で軟化開始するケースがあります。ユーザーが「溶けた」と

3Dプリント技術は産業・中小・個人レベルで世界的に普及しました。しかし、造形天面は通常粗い仕上がりになり、全ユーザーが滑らかな表面を求めています。パーツ品質を向上させたい方必見、「アイロニング(ironing)」技法を徹底解説します。 3Dプリントにおけるアイロニング(表面アイロンがけ)とは 平坦な天面に対して、加熱ノズルを行き来させ熱と摩擦で表面を溶かし均す技法です。ノズル摩擦で突起材料を溶融・押し戻し、さらに微量押出で残留隙間を埋め、天面を極限まで平滑化します。過剰押出は造形不良の原因となるため、微量(デフォルト10〜15%)に制限します。 アイロニングを適用すべきケース・不向きなケ

3Dプリントは汎用性が高く、ホビイスト、アーティスト、設計者、建築家がキーキャップから建築模型まで多様な造形を可能にします。しかし、一般的な3Dプリントは単色造形が基本であり、細かなディテールやカラーパターン表現が課題でした。マルチカラー3Dプリントはこの制約を打破する多様なソリューションを提供します。ダイレクト・インダイレクト方式を含め、DIY、FDM、非FDM方式まで網羅的に解説します。 3Dプリンターで多色造形はできるか? 多くの3Dプリント技術は単色ですが、高品質プリンター・フィラメントなら単色でも美しいディテール表現可能です。多色対応プリンターは3カテゴリーに大別されます: ホ

21世紀に入り、積層造形でヒト組織をプリントする「3Dバイオプリント」は、組織工学・再生医療における画期的ステップとして注目されています。過去数十年、ヒト組織を模倣する機能的組織構築の試みが続けられ、薬剤開発における動物・ヒト臨床試験の長期化・高コスト化解決、臓器移植のドナー不足・拒絶反応問題の解決策として期待されています。 3Dバイオプリントとは 積層造形を臓器工学に拡張した技術。ボトムアップ方式で、一次細胞、生体材料、バイオインクを層ごとに特定パターンで堆積させ、天然組織の細胞建築を模倣します。正常な機能・構造を持つ合成組織・臓器の構築を目指します。基板上に生体分子・細胞をプリントし、
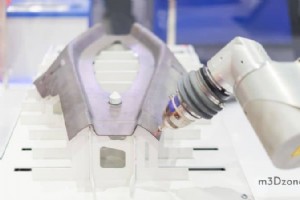
金属鋳造は古代から続く製造技術ですが、革新的な3Dプリントが徐々にその地位を脅かしつつあります。鋳造所では砂型鋳造、インベストメント鋳造、ダイカスト等を駆使してきましたが、労働集約的・高コストという限界に直面し、3Dプリントへのシフトが進んでいます。 3Dプリントは鋳造の一種か? 置き換え可能か? 鋳造は溶融材料を型に流し込み凝固させるプロセス。3Dプリントは材料を層ごと積み上げ、前層に接着させて成形します。この違いにより、3Dプリントは従来鋳造の「高度かつ経済的な代替手段」と位置づけられます。 鋳造か3Dプリントか:どちらを選ぶべきか 鋳造業界も3Dプリントを導入していますが、これは既

数世紀にわたり実績を積み上げてきた鋳造は、極めて信頼性の高い製造手法です。しかし、産業革命的進化を遂げた3Dプリント(積層造形)が鋳造現場にも導入され、両者の使い分けが重要課題となっています。本記事では、鋳造と3Dプリントの特性・コスト・適用領域を整理し、最適な選択を支援します。 鋳造とは 溶融金属を中空の型(キャビティ)に流し込み、冷却凝固させて目的形状を得るプロセス。 型の形状・寸法が最終製品と一致する必要があります。複雑形状で、切削加工等では不経済な部品に最適です。 金属鋳造 vs 金属3Dプリント:選択基準 時間効率の観点では、金属3Dプリントが従来鋳造に勝ります。鋳造では部品設
3Dプリントスキルをさらに広げたいプロ・愛好家にとって、鋳造用型(モールド)の3Dプリントは最適な次のステップです。3Dプリントモールドによるパターン鋳造は、鋳造所や社内製造で実用的な成果を上げており、注目を集めています。 通常3Dプリントとモールドプリントの違い 通常3Dプリントは「造形=完成品」(積層造形)。一方、モールドプリントは: 最終形状の逆形状(キャビティ)を持つモールドボックスを造形 そこに鋳造材料(シリコーン、金属、砂、熱可塑性樹脂等)を充填・硬化 モールドを割って最終製品を取り出す 複雑形状の精密鋳造、試作、ジュエリー、歯科技工等で威力を発揮します。 3Dプリンター
3Dプリント