工業製造

キャプスタン旋盤とは キャプスタン旋盤は、エンジン旋盤とセンター旋盤の改良型で、テールストックが六角形のタレット工具ヘッドに置き換えられたものです。1860年にアメリカのプラット・アンド・ホイットニー社によって最初に開発されました。 センター旋盤には工具ホルダーが1つしかなく、テールストックには1つの工具しか取り付けられませんでした。その結果、ワークピースで実行する操作を変更するたびに工具を交換するのに非常に時間がかかりました。センター旋盤は量産に適していませんでした。 これらの問題を克服するためにキャプスタン旋盤が開発されました。キャプスタン旋盤はセンター旋盤の改良型です。このタレット工具ヘ
プラズマアーク溶接(PAW)とは プラズマアーク溶接(PAW)は、TIG溶接と非常に似たアーク溶接プロセスで、尖ったタングステン電極とワークピースの間にアークが形成されます。しかし、電極をトーチ本体内に配置することで、プラズマアークをシールドガスエンベロープから分離できます。プラズマは微細なボアの銅ノズルを通して強制され、アークが収束されます。 GTAW(TIG溶接)との主な違いは、PAWでは電極がトーチ本体内に配置されるため、プラズマアークがシールドガスエンベロープから分離される点です。プラズマは微細なボアの銅ノズルを通して強制され、アークが収束し、プラズマが音速に近い速度で、28,000℃
ドリリング(穴あけ加工)とは ドリリングは、ドリルビットを使用して固体材料に円形断面の穴を切削するプロセスです。ドリルは通常、多くの場合多点の回転切削工具です。ビットをワークピースに押し付け、分速数百から数千回転で回転させます。その結果、切れ刃がワークピースに押し付けられ、ドリリング中に穴からチップが除去されます。 岩石をドリリングする場合、通常は円運動による切削ではありません(ビットは通常回転します)。代わりに、ドリルビットを急速に繰り返す短いストロークで穴に打ち込むことで穴を開けます。 打撃衝撃は、穴の外側から(トップハンマードリルビット)またはボアホール内部から(ダウンホールドリルビット
旋削加工(ターニング)とは 旋削加工は、切削工具(通常は非回転の工具ビット)が直線的に移動しながらワークピースが回転することで、らせん状の工具軌跡を描く機械加工プロセスです。 通常、「ターニング」という用語は、この切削作用によって外面を生成する場合に用いられ、同じ本質的な切削作用が内面に適用される場合は「ボーリング(内面旋削)」と呼ばれます。したがって、「ターニングとボーリング」というフレーズは、旋盤加工として知られるより大きなプロセスファミリーを分類します。ワークピースの端面を切削することは、ターニング工具でもボーリング工具でも「フェイシング(端面加工)」と呼ばれ、どちらのカテゴリーのサブセ
フライス加工(ミリング)とは フライス加工は、回転するカッターをワークピースに送り込むことで材料を除去する機械加工プロセスです。小さな個別部品から大規模な重切削グループミリング作業まで、幅広い操作と機械をカバーしています。精密な公差でカスタム部品を機械加工する、最も広く使用されているプロセスの一つです。 フライス加工は、1つまたは複数の軸で異なる方向に、カッターヘッドの速度と圧力で行うことができます。さまざまな工作機械で実行可能です。フライス加工プロセスには、フライス盤、ワークピース、治具、フライスカッターが必要です。ワークピースは予め成形された材料で、治具に取り付けられ、それがフライス盤内の
スタンピング(プレス加工)とは スタンピング(プレス加工)は、平らな金属板を最終形状に成形する製造プロセスです。このプロセスでは、ブランクまたはコイルの形状をした平らな金属板をプレス機にセットし、金型(ツールとダイ)の表面で金属を最終形状に成形します。 スタンピングには、マシンプレスやスタンピングプレスによるパンチング、ブランクング、エンボス、曲げ、フランジング、コイニングなど、さまざまな板金成形製造プロセスが含まれます。 これは、プレスの1ストロークで所望の形状が作られるワンステッププロセスの場合もあれば、一連のステップを経て行われる場合もあります。通常はシートメタルで行われますが、ポリスチ
DIY溶接愛好家からプロの溶接作業者まで、アルミニウム溶接時に変色(ティント)が発生することはよく知られています。この変色は完成品の美観を損ない、アマチュアのような仕上がりに見せてしまいます。だからこそ、多くの溶接工が溶接後のアルミニウム洗浄のベストプラクティスを常に探求しています。 アルミニウム溶接部の洗浄:守るべきルールと避けるべき失敗 アルミニウム溶接部の洗浄は、特別な注意とケアが必要なプロセスです。溶接継手を誤って洗浄すると、不良品につながります。洗浄プロセスの各ステップは慎重に実行しなければなりません。以下に、アルミニウム溶接部洗浄の「やるべきこと」と「やってはいけないこと」をまとめ
新製品開発はあらゆるビジネスの不可欠な一部です。ビジネスの成長と利益創出に必須です。新製品開発は、企業規模に関わらず、あらゆるビジネスを新市場へ押し出します。 本記事では、試験生産段階で企業が直面する課題と、ラピッドプロトタイピング企業がどのように支援できるかを見ていきます。その前に、新製品開発に関わる段階について簡単に説明します。 製品開発の段階 新製品開発には6つの必須段階があります。すべてのステップに重要性があり、そのように扱う必要があります。製品開発サイクル内での適切な運用フローを確保することで、製品の成功的なローンチが保証されます。 ステップは以下の通り: アイデア: 製品ライフ
フォークリフトは建設業者にとって最も多用途な車両の一つです。倉庫や建設現場で重量物を移動する必要がある場合、フォークリフトは人間では持ち上げられない物体を安全に持ち上げられるため、あらゆる現場で不可欠です。 幅広いスタイルとモデルが利用可能なため、最適なフォークリフトを選択するのは難しい場合があります。フォークリフトをレンタルするか、次のプロジェクト用に購入するかに関わらず、本ガイドでは様々なフォークリフトタイプ、それらのメリット、人気モデルを網羅し、ニーズに合ったフォークリフト選びを支援します。 フォークリフトとは フォークリフト(リフトトラック、ジットニー、フォークトラック、フォークホイ
アルミニウムは今日、最も機械加工される材料の一つです。実際、アルミニウムCNC加工プロセスは鋼に次いで実行頻度第2位です。これは主に優れた被削性によるものです。 純粋な形では、化学元素アルミニウムは軟らかく、延性があり、非磁性で、銀白色の外観をしています。しかし、この元素は純粋な形だけで使用されるわけではありません。アルミニウムは通常、マンガン、銅、マグネシウムなどの様々な元素と合金化され、顕著に向上した特性を持つ数百種類のアルミニウム合金を形成します。 アルミニウムは機械加工に適しているか? アルミニウムは材料として興味深い熱的・機械的特性を提供します。また、アルミニウム金属は比較的容易
適切なワークプラットフォームを選ぶことで、ビジネス生産性を200%向上させることができます。この選択は運用速度と効率を高める主要なオプションであるため、決して軽視すべきではありません。効果的にワークプラットフォームを活用する構造化されたワークフローは、需要増加と拡張に容易に対応できます。 運用生産性を高める最適なワークプラットフォームを選ぶには、以下の質問を自問するだけです: 質問1:作業エリアの高さは? 職場を包括的に測定する必要があります。ワークプラットフォームの効率と最適な使用は、その高さと寸法を知ることに依存するため重要です。実施すべきことは: 職場の平均高さを決定する 職場の平
テクノロジーの進化に伴い、各業界の企業は競争優位性を高める新たな革新的方法を採用しています。例えばキャッピングマシンは、生産分野でますます普及しています。大小問わず産業界は自動化の力を活用し、生産性向上とビジネス目標の達成を図っています。では、キャッピングとは何か、キャッピングマシンはどのように役立つのか。以下で詳しく説明します。 キャッピングとは キャッピングは、ボトルや容器に蓋をして密封し、こぼれや汚染から保護するプロセスです。テクノロジーが普及する以前は、キャッピングは手作業で行われていました。作業員が生産ラインの末端に立ち、充填済みボトルや容器に蓋を置き締めていました。これは遅く非効
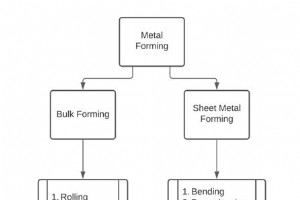
成形は現代エンジニアリングにおける重要な製造技術の一つです。日常生活で使用されるほぼすべてのオブジェクトが成形方法やプロセスで製造されています。 例:ボールペンのボール、油圧・空気圧バルブ、歯磨き粉容器、調理器具、チェーン、ファンブレードなど。 金属成形は、コスト効率、機械的特性向上、高強度、生産性向上、材料節約などの利点により世界中で広く使用されています。航空宇宙、自動車、防衛産業など多くの分野で応用されています。典型的な自動車には、ホイールリム、ボディ、シャーシ、バルブなどが成形法で製造された部品として使用されています。 本記事では、成形とは何か、成形プロセスの種類について詳しく学び、次に
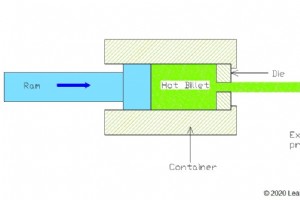
機械工学の分野において、押出しプロセスは固定断面形状を持つオブジェクトを形成するためにエンジニアによって広く使用されています。オブジェクトを作るため、原材料をダイスに押し込み所望の形状を与えます。 このプロセスの主要機能は、押出しではせん断応力と圧縮応力のみが作用するため、脆性材料を容易に所望の製品に変えられることです。押出しは半連続、あるいは連続プロセスであり、高温・低温材料の両方に使用可能です。 押出しとは 押出しは、ダイスを用いて圧縮性の外力によって金属片の形状を変える金属成形操作の一種です。このプロセスにより、あらゆる複雑な形状を比較的容易に作ることができます。 押出しの作動原理
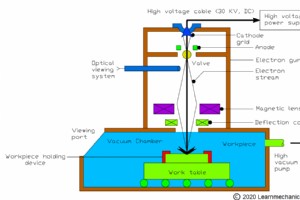
本記事では、電子ビーム溶接機について詳細に概説します。 この溶接プロセスは1949年、ドイツの物理学者カール・ハインツ・シュタイガーワルトによって最初に開発されました。 本記事ではまず定義と作動原理を見てから、EBW機の用途、利点、限界も紹介します。 電子ビーム溶接とは 電子ビーム溶接は、高エネルギー電子によって生成される熱を用いて、同種または異種の2つの金属を接合する液相溶接プロセスです。高速で電子が工作物に衝突すると、運動エネルギーと熱エネルギーの2形態のエネルギー変換が起こります。 電子ビーム溶接機の構成 電子ビーム溶接機は以下の部品で構成されます: 高圧電源 電子銃 カソード
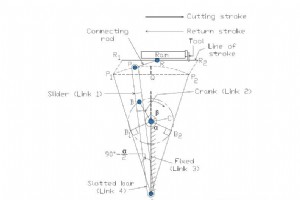
本記事では、クイックリターン運動機構について詳細に概説します。 クイックリターン機構とは クイックリターン運動機構は、シェーパーとスロッターで使用され、回転運動を往復運動に変換してスライダーを前後動させます。前進方向で切削が行われ、復帰ストロークでは切削は行われません。 クイックリターン機構の種類 クイックリターン機構には3種類あります: ホイットワース型クイックリターン機構 クランク・スロットリンク機構 油圧駆動 ホイットワース型クイックリターン機構 ここでは回転運動が振動運動に変換されます。この機構ではブルギアが使用され、クランクピニオンを持ちます。スライディングブロックがクラン
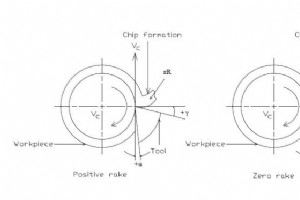
本記事では、すくい角(レイクアングル)の定義、重要性、種類について解説します。 すくい角とは すくい角(γ)は、すくい面と基準面(πR)または工作物の垂直面との間の角度です。すくい角は切削工具設計において最も重要な要素です。チップが工作物からスムーズに流れるようにし、より滑らかな加工操作を提供するために設けられます。 すくい角の重要性 工具設計前に考慮すべき重要なパラメータは、すくい角と逃げ角の2つだけです。すくい角の重要な意義は以下の通りです: 工具と工作物間の切削抵抗を決定する 適切に設定しないと工具損傷や工作物表面損傷の原因となる チップの流れはすくい角に依存。スムーズでないとビル
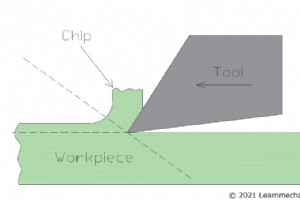
金属を様々な形状・サイズに切削する過程で、チップとして材料が失われます。異なる切削プロセスにより異なるタイプのチップが生成されます。本記事では、様々な材料を加工する際に見られるチップの種類について解説します。 金属切削プロセスにおけるチップとは 金属を所望の形状・サイズにするため、様々な工作機械と技術を用いて金属表面から余分な金属を除去します。この除去され変形した金属をチップと呼びます。 チップの詳細に入る前に、金属切削で使用される基本用語を見てみましょう。 すくい面 使用される切削工具の面です。 すくい角 すくい面と加工面の法線との間の角度 大きなすくい角は切削性を向上させ、切削力
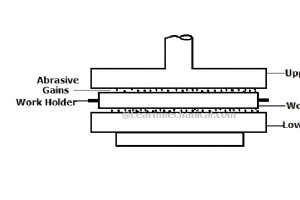
こんにちは、読者の皆さん。今回の記事では、ラッピングプロセスとそのサブトピックである定義、作動原理、種類、材料、利点、欠点、用途について詳しく学びます。 ラッピングプロセスとは ラッピングは、工作物の寸法精度と表面仕上げを向上させる低圧力機械加工プロセスです。ラッピングプロセスでは微細な研磨粒子を用いて工作物表面に切削作用を行います。 工作物をラッピングプレートに擦り付け、その間に粉末研磨粒子または研磨ペーストを介在させます。機械または手作業で行います。 ラッピングプロセスは工作物表面を平滑化し、機能性と美観を向上させます。また、2つの工作物間の正確な嵌合確保や微小な不完全さの修正にも用いら
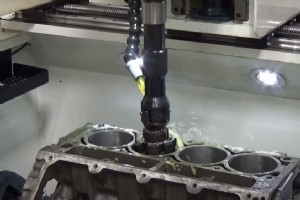
こんにちは、当ブログへようこそ。今回の記事では、ホーニングプロセスの定義、部品・構造、作動原理、利点、欠点、用途について詳しく学びます。 ホーニングプロセスの歴史 16世紀にレオナルド・ダ・ヴィンチが、研磨紙を取り付けた棒を用いて木製パイプの内壁を滑らかにしたのが最初と言われています。この棒は直線方向と放射方向の両方に動かせました。 ホーニング工具は20世紀初頭に内燃機関の内部部品をホーニングするために開発されました。 1924年に棒とスプリング付きの最初の5枚刃ホーニング工具が設計・特許取得されました。数年後、ホーニングプロセスが産業界で生産目的で使用されるようになりました。 ホーニング
産業技術