工業製造
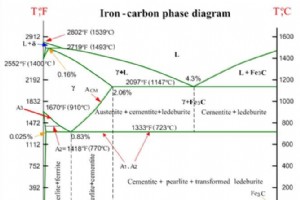
状態図(相図)とは 状態図(相図)は、温度、圧力、化学組成のさまざまな条件下で合金に存在する相をグラフィカルに表現したものです。 金属合金の凝固は平衡図によって明確に理解できます。これらは温度と濃度の変化による状態変化のグラフィカル表現です。この図は合金の性質と組織、与えられた系における相の量と組成を示すため、組織図または相図とも呼ばれます。 平衡図の特徴と用途 平衡とは、系における一方向のプロセスによる変化が、そのプロセスの逆向きによる変化によって完全に補償されることを意味します。したがって、原子移動の動的バランス状態で、結果がゼロと見なされます。 実験作業中の温度または組成の変化率は極め
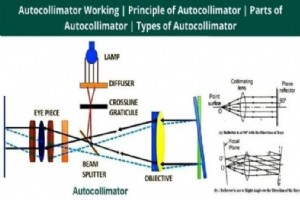
オートコリメータとは オートコリメータ(自動準直望遠鏡)は、微小な角度差、変化、偏向を測定する光学機器です。直線度、平面度、芯出しなどの測定にも使用されます。 オートコリメータは光学系を用いて微小な角度変化を測定する装置です。この装置は非常に微小な角度変化に極めて敏感で、角度偏差を高精度に測定できます。本質的にはコリメータ(平行光発生装置)と無限遠望遠鏡を組み合わせたものです。オートコリメータはシステムの各コンポーネントのアライメントと、それらの機械的・光学的偏向測定に使用されます。 オートコリメータの構成部品 オートコリメータの6つの主要部品: 光源 反射面 発散レンズ ビームスプリッタ
アルミニウム合金とは アルミニウム合金は、アルミニウムを主成分とし、他の元素を添加した材料です。アルミニウムが溶融状態(液体)のときに元素を混合し、冷却して均質な固溶体を形成します。他の元素は合金全体の最大15%を占めることがあります。 添加元素には鉄、銅、マグネシウム、シリコン、亜鉛などがあります。純金属元素と比較して、アルミニウムへの元素添加により合金の強度、加工性、耐食性、電気伝導率、密度などが改善されます。アルミニウム合金は軽量で耐食性に優れます。 アルミニウムは少量の他金属と合金化したときに最も幅広い用途を見出します。少量の合金元素添加により、この軟らかく弱い金属を硬く強い金属に変え
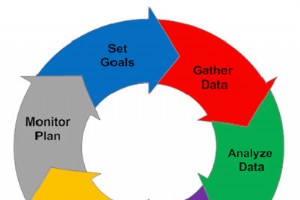
プロセスプランニングとは プロセスプランニングは、部品や製品の生産に必要な製造作業の詳細なリストを作成する手順です。製品設計と製品製造を結ぶリンクとなります。 プロセスプランニングは効率的な作業順序を確立し、適切な設備と工具を選定し、それらの操作を仕様書のすべての要求事項を満たすよう指定します。同時に、プロセスを最小コスト・最大生産性で実行できるようにします。 基本的にプロセスプランの生成には2つの方法があります: 手動プロセスプランニング コンピュータ支援プロセスプランニング(CAPP) プロセスプランニングの要件 適切なプロセスプランは以下の要件を満たす必要があります: 製造対象ジ
プロセスプランニング、見積、原価計算 原価評価 プロセス設計は、製品製造に必要なコストを把握するまで完了しません。一般的に最低コストの設計が自由市場で成功するため、コストを構成する要素を理解することが不可欠です。 コスト要素 製品の構成要素やコスト要素は大きく分けて(1) 経常費(製造費・運営費)と(2) 非経常費に分類されます。これらはさらに直接費、間接費に分類され、資本的費用は非経常費に含まれます。経常費にはすべての直接費と間接費が含まれ、資本的費用は非経常費に分類されます。 直接費 直接費は、特定製品の製造に直接帰属できる要因のコストです。これには材料費と労務費が含まれます。材料費は
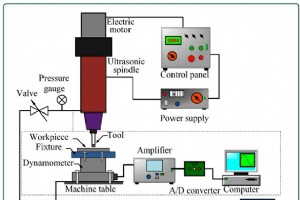
超音波加工とは 超音波加工(USM:Ultrasonic Machining)は、超音波周波数(18〜20 kHz)で軸方向に振動する工具を用いて、硬く脆い材料を除去する加工プロセスです。 この振動中に、B₄C(炭化ホウ素)やSiC(炭化ケイ素)などの研磨スラリーが、軟らかい工具(真鍮や鋼)と被加工物の間の加工ゾーンに連続的に供給されます。研磨粒子は工具の振動によって被加工物表面に叩き込まれ、微細な粒子として切り出されます。 振動振幅は10〜40 µmの範囲で、研磨粒に静圧を与えながら材料除去に合わせて工具が送り込まれ、所望の工具形状が形成されます。USMは1945年にBalamuthが研磨粉
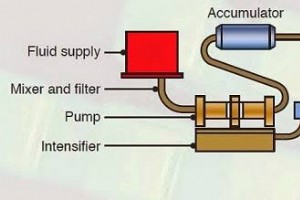
ウォータージェット加工(WJM)とは 高速水流ジェットでワーク表面から材料除去する非伝統加工。ウォータージェットカッティングとも呼ばれ、ウォーターソーとして機能。水を高圧・高速でワークに集束。研磨剤混入で金属等硬質材も加工可能(AWJM:アブレッシブウォータージェット加工)。純水のみの場合はピュアウォータージェット加工。圧力200〜400MPa、自然の水侵食現象と同原理。主に非金属・軟質材(プラスチック、ゴム、ガラス等)に適用。水流運動エネルギー→圧力エネルギー変換で材料除去。 作動原理 水侵食原理。高速水流衝突で材料排出。軟材は純水、硬材は研磨剤混入(AWJM)。 主要構成要素 構成
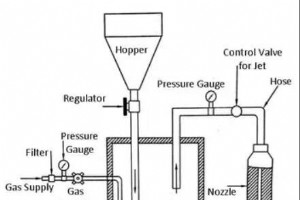
アブレッシブジェット加工(AJM)とは Al₂O₃またはSiCの研磨粒子を高圧ガス/空気で高速(150〜300m/s)噴流し、ノズル(φ0.3〜0.5mm)からワーク表面に衝突させ、侵食作用で材料除去する非伝統加工法です。熱影響なしで切削・穴あけ・デバリ・エッチング・研磨等が可能です。 作動原理 高速研磨粒子流がワーク表面に衝突、侵食により微小材料除去。衝突毎に新鮮表面露出、連続除去。熱損傷敏感材、薄板硬質材、複雑微細形状加工に適する。 主要構成要素 構成機能・仕様 ガス供給N₂、CO₂、空気を2〜8kgf/cm²供給。O₂禁止(激しい化学反応) フィルタガス中不純物除去 圧力計圧

溶接講習を受けたことがない人や、現場で金属を溶融接合した経験がない人は、溶接作業者が作業台に座り、自由に動き回ってワークピースを再配置しながら目の前の金属部品を溶接するだけだと思うかもしれません。 しかし実際の作業環境では、金属接合はもっと厄介です。ワークピースが天井、隅、床に固定されていることもあります。 溶接作業者はあらゆる体勢で溶接できる技術が必要です。そのために4つの基本溶接姿勢が確立されました。 溶接姿勢とは? 溶接姿勢とは、基本的に金属を接合する際のさまざまな角度を指します。通常、水平、平坦、垂直、天井(オーバーヘッド)の4種類があります。最も一般的な溶接タイプはグルーブ溶接とフィ
酸素燃料切断とは? 酸素燃料溶接と酸素燃料切断は、燃料ガス(またはガソリンなどの液体燃料)と酸素を用いて金属を溶接または切断するプロセスです。フランスの技術者エドモン・フーシェとシャルル・ピカールが1903年に酸素アセチレン溶接を開発した最初の人物です。 空気の代わりに純酸素を使用することで、室温環境下で炎温度を上昇させ、ワークピース材料(例:鋼)を局所的に溶融させます。 一般的なプロパン/空気炎は約2,250K(1,980°C;3,590°F)、プロパン/酸素炎は約2,526K(2,253°C;4,087°F)、酸素水素炎は3,073K(2,800°C;5,072°F)、アセチレン/酸素炎は
アルミニウムおよびアルミニウム合金のガス溶接には、酸素アセチレン溶接と酸素水素溶接が最も一般的に用いられます。水素はアセチレンと同じチップで酸素と燃焼可能ですが、温度は低く、より大きなチップサイズが必要です。 アセチレンと酸素を適切な割合で混合し着火すると、炎温度は6,300°F(3,482°C)に達します。この高温はすべての商業用金属を完全に溶かし、機械的圧力やハンマー作業なしで接合金属が実際に流れ合い、完全な結合を形成するのに十分です。 極薄材を除き、溶融池にワイヤロッド形状の追加金属を供給して継手をわずかに強化するのが一般的です。正しく溶接されれば、接合部は母材と同等の強度を持ちます。
グラインダーモードとは、溶接面に外部グラインダー制御オプションが搭載されている機能を指します。このオプションにより、溶接作業者はスイッチやボタン一つでヘルメットをグラインダーモードに切り替えられます。グラインダーモードは、溶接面の安全性と生産性向上に大きく寄与することが実証されています。 仕組み 近年の溶接面の中には、自動遮光レンズを跳ね上げつつ、シールドの残り部分を下げたままにできるものがあります。すると、自動遮光レンズの下から透明なグラインダー用シールドが展開されます。 このシールドにより、溶接作業者は研削面をクリアな視界で確認できます。透明なグラインダーシールド使用時でも、溶接面の下に保
溶接を詳細に検討する際、溶接部の各部分の名称を知ることは重要です。上記の画像と定義を用いて、溶接部のさまざまなパーツを理解しましょう。 フィレット溶接 フィレット溶接とは、2枚の金属が垂直または角度(60°〜120°)で接合される溶接を指します。一般的にT継手(互いに垂直な2枚の金属)やラップ継手(重ね合わせた2枚の金属を端部で溶接)と呼ばれます。 溶接断面は三角形で、溶接作業者の技術により凹面、平坦、凸面のいずれかになります。フランジをパイプに接合する場合、断面を接合する場合、ボルトでは強度不足や摩耗が早い場合にフィレット溶接が用いられます。 グルーブ溶接(突合せ溶接) グルーブ溶接は、2枚
溶接スパッタとは? 溶接スパッタは、溶接プロセス中に飛散・飛沫する溶融金属または非金属材料の液滴で構成されます。これらの小さな高温の材料片は作業台や床に飛んで落ちる場合もあれば、母材や周囲の金属材料に付着することもあります。凝固すると丸く小さな球状の物質になるため、識別は容易です。 溶接スパッタは主にガスメタルアーク溶接(GMAW)で発生します。過剰な場合、炉でリサイクルして固体構造物を得ることができます。 溶接する材料の品質がスパッタの発生量を大きく左右します。金属の組成から表面処理、表面の清浄度に至るまで幅広い要因が関係します。 スパッタは多くの溶接作業者にとって悩みの種ですが、完全に防ぐ
溶接気孔(ポロシティ)とは 溶接気孔は、窒素・酸素・水素ガスが溶融溶接プールに吸収され、凝固時に放出されることで表面またはビード内部に気孔(ポア/ポケット)が形成される溶接欠陥です。気孔は溶接表面または溶接ビード内部に発生します。 溶融プールへの窒素・酸素吸収主因は不良ガスシールド。気孔はランダム(無秩序、不均等間隔)またはアイソレート(全方向1インチ離隔)分布をとります。 気孔とは、溶融プール凝固時に放出されたガスが凍結捕獲されることで溶接金属内に形成される空洞の存在です。気孔はいくつかの形態をとります: 分布性気孔:溶接全体に分布する細孔 表面開口気孔:表面に開口した気孔 ワームホール:
スティック溶接は、金属電極とワークピースの間に電気アークを発生させて行います。電流が電極を通過し、電極が溶けてワークピースに融合、溶融プールを形成。電極はフラックス層で被覆されており、これが溶けて溶融プールを大気汚染から保護します。 フラックスは溶接ビード表面にスラグ層を形成し、溶接完了後にチッピング除去・ブラッシングが必要。風の影響を受けない(ガスシリンダー使用のMIG/TIGと異なる)ため、屋外溶接者に人気のシンプルな手順です。 スティック溶接(SMAW)とは シールドメタルアーク溶接(SMAW)、別名手動金属アーク溶接(MMA/MMAW)、フラックスシールドアーク溶接、通称スティック溶
「仕事に適した道具選び」の重要性は誰もが知っています。溶接において選択するプロセスは、道具選びと同等以上に重要です。間違った溶接プロセスで特定タスクに臨むのは、ドライバーで2×4材を切ろうとするようなもの。うまくいきません。 溶接初心者の方は、いきなり始める前に考慮すべきことがたくさんあります。金属によって必要な技術・材料が異なり、特定ジョブに圧倒的に適した工法もあります。どの工法がどの状況で最適か判断するには? この記事がお役に立ちます。 現在最も一般的な3大溶接プロセスはスティック溶接とMIG溶接です。※原文では「3つ」と述べていますが、記事内で比較されているのはスティックとMIGの2つで
機械加工は幅広い技術・技法を包含する製造用語です。概ね「動力駆動工作機械を用いてワークピースから材料を除去し、意図した設計形状に成形するプロセス」と定義できます。 ほとんどの金属部品・パーツは製造工程で何らかの機械加工を必要とします。プラスチック、ゴム、紙製品等の他材料も機械加工プロセスで一般的に製造されます。機械加工の定義、プロセス、使用ツールと技術を詳しく学びます。 機械加工とは 機械加工は、より大きな材料から不要部分を除去して所望の最終形状を創造する試作・製造プロセスです。材料除去によって部品を構築するこのプロセスは減法製造(サブトラクティブマニュファクチャリング)と呼ばれ、材料を制御
溶接は製造業と商業建設業で複数物体を接合する必須加工プロセスです。ご存知の通り、対象物を加熱溶融させ、冷却時に融合して強固な接合を形成します。すべての溶接プロセスは「溶融」を伴いますが、実施手法には大きく分けてフォアハンド(順手)溶接とバックハンド(逆手)溶接の2方式があります。両者の違いを詳しく解説します。 フォアハンド溶接とは フォアハンド溶接は、トーチより先に溶加棒を適用する技法です。作業者はトーチを右側から約30度の角度で保持し、トーチ先端が溶加棒と溶融プールの間を直接指すようにします。 バックハンド溶接と比較して、フォアハンド溶接は優れた溶け込みを提供します。トーチが硬く密度の高い
一般的な溶接記号とその意味 エンジニアリング図面や製作図で溶接が指示される際、溶接タイプ・寸法・加工/仕上げ情報を簡潔に伝えるための記号体系が用いられます。ここでは一般的な記号とその意味を紹介します。 完全な記号セットは米国規格協会(ANSI)と米国溶接協会(AWS)による標準規格「ANSI/AWS A2.4 溶接および非破壊検査記号」で定義されています。 溶接記号の構成要素 水平線(基準線/リファレンスライン)は、他のすべての溶接記号が結びつくアンカーです。溶接作成指示はこの基準線に沿って記述されます。矢印が基準線と溶接対象継手を結びます。 例では矢印が基準線右端から右下方向に伸びています
産業技術