工業製造

天然の有機・無機資源から製品を作る実現可能性は科学の進歩に依存し、人間のニーズによって加速されます。しかし、原材料を顧客要求に応じて容易、効率的、生産的、経済的、人間工学的に有用な製品へ変換することは、技術の成長と管理・計画の支援に依存します。すべての要求を単一製品で満たすことは常に可能ではありませんが、競争市場で生き残るため、成功企業は製品価格を上げたり他の必要品質を犠牲にしたりせずに、できるだけ多くの機能を単一製品に盛り込もうと努めます。 機械エンジニアにとって、グローバル市場で新たな偉業を達成するためにアウトプットを常にアップグレードし続けることは最大の課題です。すべての変換プロセスは
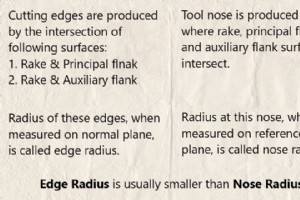
機械加工・切削は、予成形ブランクから切削工具を用いてチップの形で余分な材料を徐々に除去し、所望の形状・寸法・表面仕上げを与える除去製造プロセスの一つです。材料層を連続的に除去(せん断)するには、鋭い刃先を持つカッターが不可欠です。加工中、工作物と切削工具の間で、所望の形状と選択された操作に基づいた特定方向への相対運動が与えられます。カッターはその先端で薄い材料層を圧縮し、その後せん断して除去します。材料せん断作用全体がこのカッターによって実現されるため、その幾何形状、配向、材質は加工性能全体に影響を与える3つの重要な要素です。 カッター幾何形状に含まれるもの 工具幾何形状は、加工能力と性能に
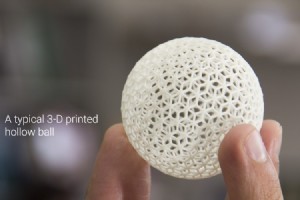
製造は、原材料やスクラップを所望の製品へと変換し、実質的な付加価値を与える生産における重要なステップです。多様な材料を幅広い方法で加工するニーズに応えるため、いくつかの製造プロセスが存在します。より良い表面品質とより多くの内蔵機能を持つ小型製品への需要の高まりが製造の急速な発展を促し、その結果、今日の市場ニーズをより良く満たすために材料を効率的に加工できる様々な高度なプロセスが進化してきました。製造の範囲も、従来の産業分野から先進的な製品・サービスベースの企業まで広範囲に拡大し、それらの要求に十分に応えるよう進化しています。 様々な提唱者がすべての製造プロセスを体系的に分類しようとしましたが
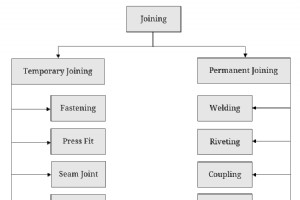
製造は生産システムにおける重要なステップであり、原材料やスクラップに十分な付加価値を与えて有用な製品へと変換します。しかし、すべての物理的製品を同じ方法で製造できるわけではありません。したがって、異なる材料、形状、サイズ、特徴を持つ多様なオブジェクトを製作するために、鋳造、接合、成形・金属加工、機械加工・切削、熱処理、塗装・着色、ラピッドプロトタイピング、粉末冶金など、様々な製造プロセスが存在します。それぞれは適切な工作材料、製品形状・サイズ、特徴タイプ、部品サイズ、寸法精度、公差レベルなどの観点から異なる能力を持ちます。 接合とは 接合は、2つ以上の固体部品や構造物を組み立てるために用いら
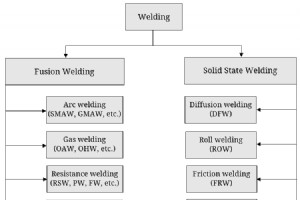
2つ以上の部品を接合することは製造業において不可欠な要件です。多様な材料を様々な方法で組み立てるために、数多くの接合技術が存在します。これらのプロセスの中には永久接合を提供するものと、一時接合を提供するものがあります。リベット接合、カップリング、接着接合と同様に、溶接も永久接合プロセスの一つです。定義によれば、溶接とは、外部からの圧力、熱、溶加材の有無にかかわらず、凝集形成によって2つ以上の固体部品を永久的に接合するプロセスの一つです。したがって、溶接による接合には熱と圧力の両方が必須というわけではなく、これらは代替的に適用されます。一部の溶接プロセスでは外部熱が、他のプロセスでは外部圧力が適
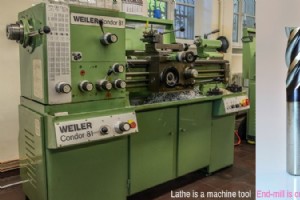
製造または機械工学の文脈において、「機械」「工作機械」「切削工具」の3用語は異なる意義を持ちます。基本的に、機械とは、作業における人間の労力を軽減する装置のことです。定式化すると、機械とは、電気的、機械的、油圧的、空気圧的動力を利用して特定操作を遂行できるよう、機構がクラスター状に組み立てられたものです。したがって、機械は主に動力駆動であり、機械的利得(MA)を提供して、作業遂行における人間介入を低減する傾向があります。 機械と工作機械の違い 製造、特に機械加工・金属切削分野において、機械は工作機械と厳密には同一ではありません。機械が以下の特徴を持つとき、それを工作機械と呼びます。すべての5
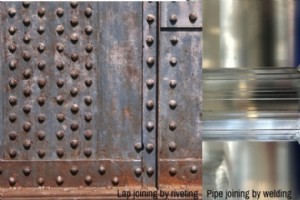
接合は、複雑形状部品の容易、効率的、経済的な生産を促進する製造の不可欠な要素です。接合の基本目的は、2つ以上の固体部品を、単一ユニットを形成し、その後意図した機能を遂行できるように組み立てることです。この目的のため、構造部材を様々な方法で接合できる多数の接合プロセスが時代とともに進化してきました。大別すると、これらのプロセスは一時接合と永久接合に分類されます。一時接合は組み立て部品を破壊せずに分解可能ですが、永久接合は組み立て部品を破壊せずに容易に分解できません。 溶接継手とリベット継手はともに永久接合と見なされますが、その接合技術、継手特徴、適用領域は異なります。定義により、溶接は、熱、圧
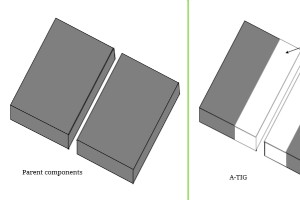
タングステンイナートガス(TIG)溶接は、非消耗タングステン電極と工作物の間に電気アークを構成する、アークベースの人気溶接プロセスです。溶加材の使用有無にかかわらず、金属部品を効率的かつ永久的に接合する信頼性の高い経済的プロセスです。健全な接合生成能力に加え、見事な溶接ビード外観により、構造から航空宇宙分野まで幅広い用途で圧倒的に受け入れられています。多くの利点がある一方で、最大達成可能溶け込み深さによって制限されます。最適パラメータセットとすべての好条件を用いても、単パスで最大3.5mm程度の溶け込みに留まります。したがって、厚物部品接合にはエッジ準備と多層溶接が必要で、時間を要し総合生産性
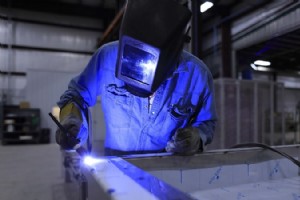
溶接は、古くからある接合プロセスの一つで、2つ以上の構造部材を効率的かつ経済的に永久的に組み立てられます。多様な材料を多様な方法で接合する多数の溶接プロセスが存在します。ガスタングステンアーク溶接(GTAW)、通称タングステンイナートガス(TIG)溶接は、母材フェイ面の溶融による凝集または溶接ビード形成で金属を接合する融解溶接プロセスの一つです。電極と導電性母材の間に構成される電気アークが、加熱と溶融目的で使用されます。 過去数十年の集中的な発展の結果、TIG溶接は2つ以上の金属部品を永久的に接合するための有望で信頼性の高い溶接技術として登場しました。自溶モードで実施可能ですが、溶加材も意図
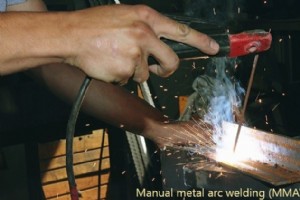
溶接は、締結とともに、様々な産業用・家庭用組み立て目的で広く用いられています。溶接とは、溶加材、熱、圧力の適用の有無にかかわらず、凝集形成によって2つ以上の固体部品を永久的に接合する接合プロセスの一種です。溶接技術の発展により、現在ではリベット接合を含む他の永久接合技術をほぼ凌駕しています。溶接は、金属、プラスチック、セラミックス、複合材料を効率的かつ経済的に接合できます。適切な最適パラメータセットで正しく実施すれば、母材と同等の強度を持つ健全で信頼性の高い接合が得られます。多数の溶接プロセスが存在し、大別すると融解溶接と固相溶接に分類されます。 融解溶接プロセスは、母材フェイ面を加熱によっ
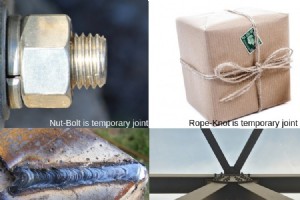
接合は、複雑形状物体の容易かつ経済的な生産を促進する製造の不可欠な要素です。定義により、接合とは、2つ以上の固体部品を組み立てて単一ユニットを得る製造プロセスの一つです。いつものように、多様な材料を多様な方法で組み立て、異なる機能を果たすことが期待される多数の接合プロセスが存在します。これらの一部は部品を永久的に組み立て、他は一時的に組み立てます。したがって、接合プロセスは大別して「一時接合プロセス」と「永久接合プロセス」の2群に分類されます。 一時接合プロセスと永久接合プロセス 一時接合プロセスとは、組み立て部品を破壊せずに容易に分解できるすべての接合プロセスです。固体構造体の組み立てと分
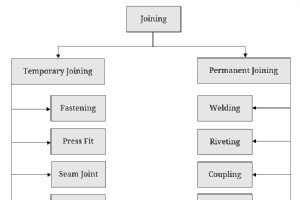
製造の主目的は、原材料やスクラップに実質的な付加価値を与え、所望の消費者製品へ変換することです。この変換は単一工程で完結するとは限らず、通常、各工程が製品に特定機能を付与する複数工程を要します。鋳造、成形、接合、機械加工、表面加工といった伝統的プロセスから、ラピッドプロトタイピング、粉末冶金といった新規プロセスまで、様々な製造プロセスが存在します。それぞれが機能、加工可能形状、工作材料、表面品質等の点で異なる能力を持ちます。接合は、固体部品を組み立てるために用いられる製造プロセスの一つです。 接合とは?なぜ必要か? 接合は、あらゆる製造プロセスに不可欠な要素であり、製品の容易、効率的、経済的
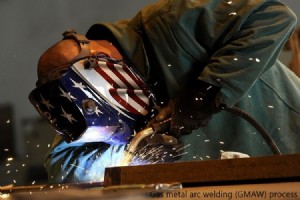
溶接は、リベット接合を含む他の永久接合プロセスをほぼ凌駕する、人気の接合プロセスの一つです。過去数十年にわたる溶接技術の集中的な発展により、金属構造物、プラスチック、さらにはセラミックスの接合において顕著な選択肢となっています。定義により、溶接とは、追加溶加材、熱、圧力の適用の有無にかかわらず、凝集形成によって2つ以上の部品を永久的に接合する接合プロセスの一つです。異なる材料を多様な方法で組み立てるニーズに応える多種多様なプロセスが存在し、アーク溶接、ガス溶接、抵抗溶接、固相溶接、高エネルギー溶接に大別されます。各群はさらに複数のプロセスを持ち、それぞれが他に対する特定の利点を提供します。MI
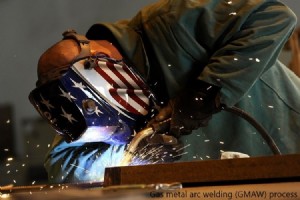
溶接は、熱、圧力、溶加材の適用の有無にかかわらず、2つ以上の材料を永久的に接合できる人気の接合技術です。融解溶接は、母材のフェイ面を加熱によって溶融させ、凝集を形成することで接合を実現する溶接プロセス群です。アーク溶接は、十分な電位差下で2電極間に構成される電気アークによって熱を与える、最も人気のある融解溶接プロセスです。多様な材料を多様な方法で接合するため、様々なアーク溶接プロセスが存在します。ガスメタルアーク溶接(GMAW)とガスタングステンアーク溶接(GTAW)は、それぞれ独自の利点を提供する2つのアーク溶接プロセスです。 GMAW:消耗ワイヤ電極とシールドガスによる高能率溶接
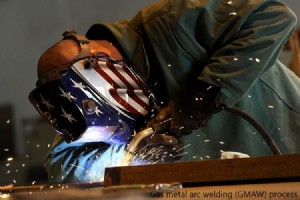
溶接は、2つ以上の金属または非金属部品を効率的かつ経済的に永久的に組み立てる接合プロセスの一つです。長年の発展により、多様な材料を多様な方法で接合するニーズに応える多数のプロセスが進化してきました。ガスシールドアーク溶接(GMAW)は、電極と工作物の間に確立された電気アークによって部材のフェイ面を溶融し、永久的に接合するプロセスです。ワイヤ形状の消耗電極が所定速度で連続供給され、根隙間を埋めるために必要な溶加材を堆積させます。 GMAWプロセスの概略:消耗電極とシールドガス アークを安定化させ、このアーク下の高温溶融金属プールを酸化やその他の汚染から保護するため、アーク周辺の溶接ゾー
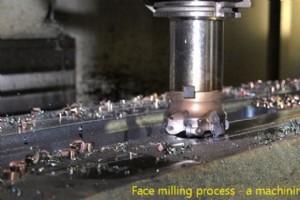
複雑形状の製品を鋳造で良好な仕上げ面とともに製造することは、常に実現可能かつ経済的とは限りません。鋳造品に対して様々な二次加工を施し、最終的に所望の物体を生産します。これらの操作には、接合(溶接等)、材料除去・機械加工、熱処理・特性変更、着色・コーティング等が含まれます。材料除去プロセスは、工作物表面から材料を除去して所望の寸法と公差を与えます。多数のプロセスが存在し、多様な材料を多様な方法で加工し、様々なレベルで表面を仕上げるニーズに応えています。その中で従来型切削加工プロセスは歴史が古く信頼性が高い一方、各種研削加工プロセスやいわゆる非伝統的加工(NTM)プロセスも同様の機能を提供できます
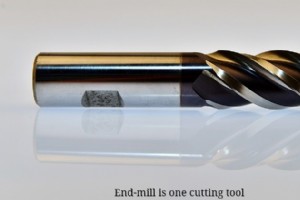
機械加工(金属切削)は、予め成形されたブランクから余分な材料を徐々に除去し、所望の形状、寸法、仕上げを与える製造プロセスの一つです。寸法精度と公差レベルの向上を主目的とする減材製造プロセスです。様々な材料を効率的かつ経済的に複数の方法で加工するため、材料除去率(MRR)、加工精度、形状サイズ、加工可能形状・材料、加工コスト等の点で異なる能力を持つ多様な機械加工プロセスが存在します。これらは大別すると、従来型切削加工、研削加工、非伝統的加工(NTM)の3群に分類されます。 切削工具(バイト、ドリル等)と砥石の外観比較 切削工具と砥石の概要 従来型切削加工プロセスは、楔形の切削工具(カッ
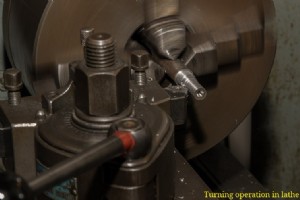
機械加工(金属切削)は、工作物から不要な材料を除去し、寸法精度と公差を向上させるために主に用いられる減材製造プロセスです。長年にわたり、より多様な材料をより多様な方法で効率的に加工するため、多数の機械加工プロセスが進化してきました。大別すると、従来型切削加工、研削・研磨仕上げ、非伝統的加工(NTM)の3群に分類されます。定義により、従来型切削加工とは、楔形切削工具を用いて予め成形されたブランクからチップとして余分な材料をせん断除去し、所望の形状、寸法、仕上げを与える製造プロセスの一つです。旋削、ねじ切り、端面削り、センタリング、穴あけ、穴仕上げ、リーマ、タップ、整形、溝削り、平削り、フライス削
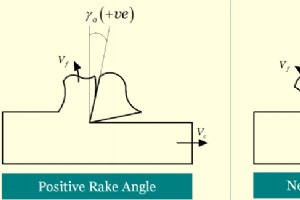
機械加工は、予め成形されたブランクから余分な材料をチップとして除去し、寸法精度と公差を向上させる減材製造プロセスです。楔形の切削工具(カッタ)を用いて、材料を層ごと逐次せん断除去します。工具の幾何形状、姿勢、材質は、加工能力と製品品質を左右する3大要因です。工具幾何形状には、様々な方向のすくい角、逃げ角、刃先半径、切れ刃姿勢、ノーズ半径等が含まれます。各種工具指定システムがこれらの特徴を標準化して表示します。 カッタのすくい角は、すくい面の傾斜を示します。すくい面はチップ流出面であるため、すくい角はチップ流れ方向も示します(直交切削において)。これはせん断変形、チップ流れ方向、切削力、消費電
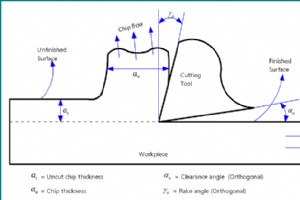
従来型機械加工(金属切削)は、工作物から余分な材料層を徐々に除去し、所望の形状、寸法、仕上げを与える操作です。材料除去は、カッタまたは切削工具と呼ばれる小さな装置によって実現されます。加工中、カッタと工作物は工作機械上で各種治具により剛性よく固定されます。カッタと工作物の相対速度も、材料を連続的にせん断除去するために必要で、切削速度、送り、切込み深さとして与えられます。カッタは材料の薄い層を圧縮し、徐々にチップとして除去します。適切な幾何形状(鋭利な切れ刃と関連面)と相性の良い材質も、途切れのない効率的な材料除去に不可欠です。 すくい角と逃げ角の定義と測定平面 カッタの幾何形状とは、
産業技術