工業製造
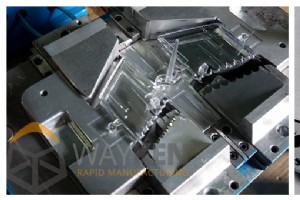
プラスチックバケット、スマホケース、LEGOブロックなど、私たちは大量生産されるプラスチック製品に囲まれています。世界中で数千台の射出成形機が昼夜を問わず稼働し、これらの日用品を生産しています。しかし、新しい部品を開発する際、これらの機械には非常に複雑な金型が必要です。では、プロトタイプ射出成形は実際にどのように機能するのでしょうか? 他の製造技術におけるラピッドプロトタイピングのように、「ラピッド射出成形」というものは存在するのでしょうか? ここでそれらすべての答えが見つかります。 射出成形プロトタイプへの要求が何を意味するか 進歩は私たちを開発競争に駆り立て続けます。より多くの新機能を

他のプロセスと同様に、プラスチック射出成形による少量生産にも課題があります。 第一に、アルミニウム合金金型であっても、他の試作技術と比べて製造コストが高く、納期も長くなります。 第二に、射出成形には、多岐にわたる成形不良を防ぐための本格的なエンジニアリング設計が必要です。これは最終部品のコストと変更コストを増大させます。 しかし、不良金型を作って低品質な部品を量産するより、製造のための設計(DFM)段階でより多くの費用をかける方が、結果的には安上がりです。経験豊富な製造エンジニアを起用すれば、あらゆる欠陥の発生を未然に防げます。また、金型の分割面追加により金型製造はより困難になります。分
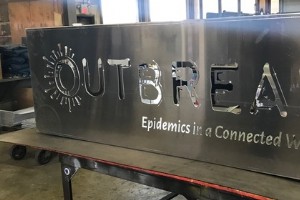
優れたロゴとブランディングデザインが、混雑した市場でビジネスを差別化することは誰もが知っています。しかし、ビジネス名とロゴを高品質でクラシック、スタイリッシュなサイネージで適切に表示し、競合から際立たせることも、同様に重要だと考えます。カスタムレーザー切断メタルサインは、ビジネスを魅力的に見せ、顧客にリーチするために必要な視覚的スタイル、耐久性、汎用性を提供します。 当社所在地のナッシュビルでは、市場が急成長しています。ますます多くの企業が移転し、人口も増加する中、地元客と観光客の双方に「このビジネスは注目に値する」と示すことが、これまで以上に重要になっています。 レーザー切断サイ
板金を切断する必要があるとします。 レーザー切断、従来のシャーリング、ウォータージェット切断など、いくつかの方法がありますが、どのプロジェクトに最適か判断するにはどうすればよいでしょうか。それぞれに独自のメリット・デメリットがあります。すべて異なる用途に適した優れた選択肢ですが、当社は以下の理由からレーザー切断を推奨しています。 従来のシャーリング(機械切断) 機械切断(シャーリング)は、動力駆動の機器を用いて板金を手動で切断する方法です。バンドソー、丸鋸、旋盤、ボール盤、フライス盤などが該当します。 メリット: コストが安く、比較的高精度、幅広い材料に対応可能。熱に敏感で
レストラン、食品加工工場、製造施設、自動車整備工場など、設備や機械を伴うビジネスや運営を開始する際、信頼できる金属加工業者(メタルショップ)と連携することは極めて重要です。将来的な金属設備のニーズがすぐには頭に浮かばなくても、事前に計画を立てることで、コスト、時間、手間を大幅に削減できます。 信頼できるメタルショップが必要な理由 1. 設備は必ず故障し、損傷する 運営のために投資した高価な機械は、遅かれ早かれ故障し、損傷し、または摩耗します。これに備えて計画していないと、ビジネスが遅れ、顧客と従業員の双方に不便を強いることになります。 2. 成長に伴い特殊な設備が必要になる 一般
住宅・商業・工場・食品プラント・飲食店など、あらゆる建物の「縁の下の力持ち」である金属配管。給排水、工業用プロセス配管、衛生・排水、工場設備配管など、用途は多岐にわたります。配管を最良の状態に保つことは最優先事項ですが、「修理で済むか、全面交換が必要か」の判断は悩ましいものです。決断の指針となる5要素を整理しました。 1. 修理頻度の増加 定期メンテや偶発的トラブルは正常ですが、修理依頼が頻発するようになれば、システム全体の寿命が尽きかけているサインです。 2. 材質ごとの期待耐用年数 材質によって寿命は異なります。例:亜鉛メッキ鋼管は40〜50年で、1960年代以降ほぼ未使用。現存するならす
精密金属加工に馴染みが薄いと、「溶接」と「金属加工(ファブリケーション)」を同義と誤解しがちですが、両者は明確に異なります。溶接は2つの金属を溶融接合する「技法の一つ」に過ぎず、金属加工は原材料から完成品までを一貫して生み出す「プロセス全体」を指します。 金属加工(ファブリケーション)とは 航空宇宙から食品サービスまで、あらゆる業界で機械、手すり、ドアヒンジ、食品生産ライン設備などを生産する包括的プロセスです。多様な材料・用途に対応するため、切断・曲げ・塗装・熱処理・組立(溶接含む)・メンテナンスまで、多彩な工具・工程を駆使します。設計・試作から完成品のクリーニング・メンテまでワンストップで対
スマホ、インテリア、電気配線、配管、油圧ライン、硬貨。これらすべてに共通する素材が「銅」です。 赤褐色の美しい金属で、世界中に豊富に存在(主要産出国:チリ、ペルー、中国)。人類が最初に加工した金属であり、紀元前3000年頃に錫で青銅を作り出し「青銅器時代」を切り開きました。 銅の用途別シェア(銅開発協会データ) 電気:65% 建設:25% 輸送:7% その他:3% 電気用途(65%) 銀に次ぐ高い導電率、豊富な埋蔵量、安価、延性に富み薄く強い線に加工しやすいため、電力線(アルミ)以外のほぼすべての電気配線に採用。発熱体、モーター、再生可能エネルギー、通信線、電子機器にも使用されます。 建設
金属加工業者が厚い板金を割らずに曲げられる理由、CAD設計通りの複雑部品がどう作られるか、ご存知ですか? 現代の板金加工現場で最も一般的な曲げ・成形ツールが「油圧プレスブレーキ」です。 プレスブレーキの基礎 板金・厚板を曲げるには驚くほど大きな力が必要です。プレスブレーキは数千ポンドの力を集中領域に加え、金属を曲げる大型プレス機です。長尺・狭幅形状で大型板金にも対応します。 「パンチ(上型)」と「ダイ(下型)」を用います。ダイは凹形状でワークを載せ、パンチが上から押し付けて所望形状に成形します。パンチとダイは交換可能で、多様な曲げ形状に対応できます。 金属曲げの簡易史 機械式プレスブレーキ(1
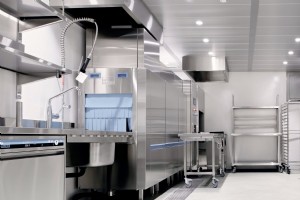
食品加工プラントや厨房の裏側には、巨大冷凍庫、食洗機、業務用オーブン、カウンター、フライヤー、コンベアなど、ステンレス製品があふれています。これらはFDA、USDA、FSAの厳格な基準に従い、耐久性・洗浄性・殺菌性を確保し、溝や多孔質部で異物・細菌が残留しないよう製造されなければなりません。 食品業界向け金属加工の要件 カウンター、バックスプラッシュ、棚などの表面部材だけでなく、業務用冷蔵・冷凍庫、オーブン、レンジ、保温庫、ダクト、配管、ラック、コンベア、カスタム金型・カッターまで、あらゆる設備が金属加工業者によって製作・設置・統合されます。 食品用途における溶接の重要性 溶接は滑らかに仕上げ
板金切断にはシャーリング、ウォータージェット、レーザー切断などがありますが、レーザー切断は高速・高精度・低コストで人気を集めています。 レーザー切断はレーザービームで金属等を切断するプロセスですが、現在主流の3タイプにはそれぞれ特徴があります。 1. ガス/CO₂レーザー切断機 最も普及したタイプ。ガスレーザーで材料表面に集光ビームを照射し精密切断。汎用性が高く、低出力・低コストで滑らかな切断面が得られます。ガラス・木材・プラスチックから、近年は多くの板金にも対応可能になりました。 2. 結晶レーザー切断機 ネオジウムドープガーネットやバナデート結晶からビームを生成。高出力で厚物・硬質材にも対
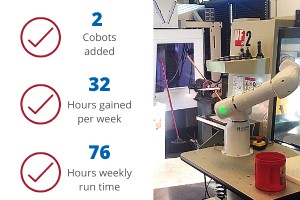
コロナ禍が長引く中、金属加工業者は医療機器メーカー、病院、製造業、小売業、個人などが直面するニーズに対し、創造的なソリューションで応える機会があります。特に注力すべきは「自動化」と「従業員の安全」の2点です。 自動化インフラの設計・構築 実績ある金属加工業者は、コンベア・棚システムからハイテク自律システムまで、自動化設備の設計・製作・設置が可能です。人手を介さない効率的な生産ライン構築は、対面接触を最小限に抑える今こそ不可欠です。 従業員・顧客の健康・安全を守るカスタム金属製品 金属加工は多様な安全ソリューションを生み出しています。 デザイン性の高い飲食店用ブースパーティション ライン作業員
1. 比強度が最高レベル チタンは構造用金属の中で最高の強度重量比を誇ります。例えば、チタン構造物と同等の強度を得るには、アルミニウムで2倍の量が必要です。鋼鉄も非常に強靭ですが、チタンの約45%重くなります。この軽量・高強度の特性が、高応力用途でチタンが第一選択とされる理由です。 2. 極めて高い融点 チタンの融点は非常に高く、3,034°F(約1,668℃)に達するまで液化しません。対照的にアルミニウムの融点はわずか1,221°F(約661℃)です。ただし、タングステンの融点を超えることはありません。 3. 地殻で9番目に豊富な元素 チタンは地殻で9番目に豊富な元素ですが、依然として最
比較的新しい技術であるウォータージェット切断は、医療業界に多大な利益をもたらしています。専門家たちは現在、この汎用性の高いプロセスを、医療業界における技術的進歩の開発支援に活用しています。本記事では、なぜ医療業界がウォータージェット切断に注目し、どのように活用しているかを紹介します。 なぜ医療業界がウォータージェット切断に転向したのか 医療が進歩するにつれ、手術用材料や医療機器の製造業者は生産性向上のための代替プロセスを模索し始めました。これらの製造業者には、極めて厳しい公差を保持でき、角度切断が可能なプロセスが必要でした。初期のウォータージェット技術は医療業界の基準を満たせませんでしたが、
ウォータージェット切断は、市場で最も効率的な切断ツールの一つとして実証されてきました。しかし、まだいくつかの誤解が存在します。本記事では、ウォータージェット切断に関する5つのよくある誤解を取り上げ、ICSがこの技術をどう活用し、業界のプロフェッショナルに必要なサービスを提供しているかを解説します。 誤解 #1:ウォータージェット切断は平面加工しかできない 誤解: 技術開発の初期段階では平板のみに使用されていました。しかし、ウォータージェット技術の進歩とCAD統合の改善により、現在では複雑な3D形状を精密に切断でき、5軸切断機能を持つ機種も存在します。 誤解 #2:ウォータージェット切断は高
切断プロセスは製造業に不可欠な工程ですが、金属切断にはさまざまな手法があり、それぞれ能力、制限、コストが異なります。1800年代半ばから存在する手法もあれば、比較的新しい技術もあります。本記事では、製造業で金属を切断するための5つの主要プロセスを解説します。 1. 切りくず形成(チップフォーミング) 切りくず形成は、鋸引き、フライス加工、穴あけ、旋削などの機械的手段を用いる金属切断プロセスです。1950年代にキヴィマとフランツによって開発されました。このプロセスは工作機械設計業界で広く知られる三元モデルで説明されることが多く、ワークから材料を小さな「切りくず(チップ)」として徐々に除去してい
切断プロセス選択肢は多数ありますが、ウォータージェット切断の汎用性と柔軟性に匹敵するものはありません。ウォータージェット切断は1800年代に登場し、以来劇的に進化しました。1930年代に鉱業外で初使用、1950年代に超高圧水システム探求、1970年代に商業化、1980年代に研磨剤切断開発。これら技術進歩がウォータージェット切断の用途拡大を可能にし、多数の業界が製造オペレーションでこのプロセスを活用できるようになりました。これほど優れた発展にもかかわらず、多くの人がウォータージェット切断のメリットを知りません。次のプロジェクトでウォータージェット切断が必要な、説得力のあるトップ10理由をご紹介し
ウォータージェット切断の効果と効率を測る際、マシンの速度が最初に注目されがちです。しかし、速度こそがマシン能力の最良指標なのか? ほとんど注目されないが、マシン性能の重要指標が加速度です。速度と加速度、それぞれがウォータージェット切断プロセスで果たす役割を見ていきましょう。 速度とは ウォータージェット切断における速度とは、特定期間にマシンが移動する距離を評価するものです。マシン速度は能力の良い指標になり得ますが、それは一つに過ぎません。速度が最も重要なのは直線的で長い切断の場合です。しかし、ほとんどのウォータージェット切断プロジェクトは頻繁な開始と停止を必要とします。このような状況では、加
金属 ステンレス鋼:鉄基合金の一群で、組成により耐熱性と耐錆性を兼ね備えます。元素レベルの変化が各タイプに独自の特性を与えます。 チタン:高強度、低腐食、軽量。他合金同様に硬く難削ですが、塩水等の要素曝露後でも侵食が最小限。義肢装具、航空宇宙・航空産業で頻繁に使用。 アルミニウム:アルミニウム製コンポーネントは航空宇宙産業で人気上昇中。ほとんどのアルミ合金は弾性率70 GPaで、ほとんどの鋼の約1/3。自動車産業のエンジン(シリンダーブロック、クランクケース)でも頻繁に見られます。アルミ合金の構造的限界は疲労強度の低さ。 銅:優れた特性により多業界・多用途で使用。耐食性、延性、高導電性
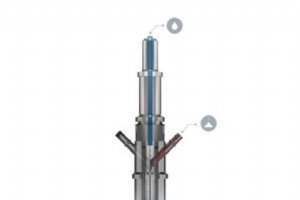
これらのマシンにより、お客様に比類なき汎用性、優れたエッジ品質、極めて高精度な切断を提供できます!ウォータージェット切断の概念は、圧力生成、圧力から速度への変換、ガーネット導入という3つの主要ステップで説明できます。 1. 圧力生成 高圧ポンプが水流を生成し(当社マシンでは最大94,000 PSI)。比較すると、消防ホースは390〜1,200 PSIを生成します。当社マシンは業界最高の圧力容量を誇り、ほとんどの他ウォータージェットマシンは50,000〜60,000 PSIで動作します。 2. 圧力を速度に変換 ウォータージェットノズル内部には小さなジュエルオ
産業技術