工業製造

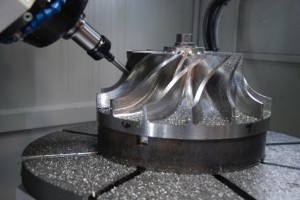
金属加熱プロセスは古代から用いられてきました。鍛冶屋は金属を熱処理して武器、馬蹄、馬車部品などに成形していました。時代が進んでも、金属を加熱して目的の形状に成形することは最も効果的な方法であり続けています。 しかし現代では、金属熱処理はより洗練され、精密なプロセスへと進化しました。最新の機械加工技術により、エンジニアはさまざまな目的で金属をより効率的に成形できるようになりました。 金属熱処理には見た目以上の奥深さがあります。これらのプロセスは金属の成形だけでなく、硬度、強度、成形性、弾性などの諸特性を変化させます。 本ガイドでは、金属熱処理の定義、種類、プロセス、目的について詳しく解説し
溶接は、金属アセンブリを接合する効率的で信頼性が高く、見た目も美しい手法です。しかし、溶接プロセスには多くの種類があり、製品設計者にとって自分のプロジェクトに最適なものを判断するのは容易ではありません。 電子ビーム溶接やサブマージド・アーク溶接のようなニッチなプロセスが必要な用途もありますが、ほとんどの製造現場ではまず以下の3つの溶接タイプ(棒溶接、MIG溶接、TIG溶接)のいずれかを検討します。 1) 棒溶接(SMAW) シールド・メタル・アーク溶接(SMAW)、通称「棒溶接」は、現場修理、小規模な修繕、「ガレージ溶接」で最も広く使用されている手法です。長さ9〜18インチのフラック
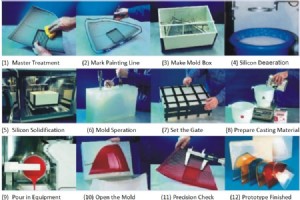
産業の飽和状態により、メーカーの主眼は単に製品を製造するだけでなく、革新的手法でより多くの製品をより短時間で生産し、生産性を高めることに移っています。技術発展により、様々なラピッドプロトタイピング技術が利用可能となり、より短時間で高効率な製品製造が可能になりました。 これらの手法は時間短縮だけでなく、コスト効率にも優れています。近年採用されているラピッドプロトタイピング技術の一つがウレタン成形で、射出成形に類似しつつも微妙な違いを持ちます。この技術は、望ましい特性を持つ最高の機能プロトタイプを生み出します。 1. ウレタン成形とは ウレタン成形は、CNC工作機械やその他の工作機械では加工
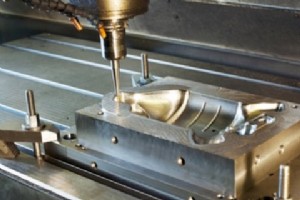
投稿日:2019年11月11日 | 執筆:WayKen Rapid Manufacturing 製品製造は、実際の部品を加工・組立するだけでは完結しません。梱包開発、物流検討、そして何より重要な「金型(ツーリング)の開発・製造」といった追加タスクが多数含まれます。ツーリングとは、すべての部品を要求数量・仕様で確実に生産するために必要なコンポーネント全般を指します。ツーリング産業は世界中の企業に数十億ドルのコストをもたらし、製品総コストの最大50%を占めることもあります。しかし、金型の時間とコストを削減する新技術が開発されており、3Dプリントはその信頼性と将来性が実証された技術の一つです。
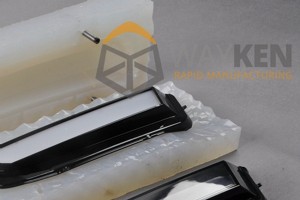
シリコーン金型——あらゆるアイテムの複製に使える、便利で優れた形状の金型ボックスです。 シリコーン金型の製作には複数のアプローチが存在します。 本記事では、DIYやホビー用途(自宅でのクラフト制作など)とは対照的に、真空鋳造などの工業的手法によるシリコーン金型製作に焦点を当てます。特に、プラスチック製品向けのシリコーン金型プロトタイプ製作に特化して解説します。 シリコーン金型製作:どちらの方式が良いか 大規模な目的でシリコーン金型を準備する際、最も一般的に用いられる2つのアプローチがあります。 一つはシリコーン射出成形、もう一つは真空鋳造です。 両工法にはそれぞれメリット・デメリットが
玩具と聞いて多くの人が真っ先に思い浮かべるのがLEGO(レゴ)ブロックでしょう。世界中で親しまれるレゴは、想像力とブロックを組み合わせて新しい世界を創り出せる、無限の可能性を秘めた玩具です。小さなブロック一つひとつが、あなたの想像力次第で魔法の世界を形作ります。 しかし、あの小さなブロックを大量に製造しながら、組み立て時のクリアランスを2ミクロン未満に抑え、合格率を高く維持するにはどうすればよいのでしょうか。実はレゴは主に射出成形プロセスに依存しており、極めて高い射出成形公差が要求されます。レゴブロックは射出成形技術の典型的な応用例であり、ブロック表面には今でも成形時の跡(ゲート跡やパーテ
最終更新日:2022年4月28日 金属鋳造には数千年にわたる歴史を持つ様々な工法があります。その中で最も現代的かつ効果的な手法の一つがダイカストです。 ダイカストは、溶融金属を金型キャビティに注入・凝固させて所定の形状を得る鋳造法です。この金属成形技術は、内部空洞や中空構造を持つ複雑形状であっても、部品サイズと形状に高い汎用性を発揮します。 鋳造は金属に限らず、ガラス、セラミックス、プラスチックなど非金属材料にも適用可能です。ほとんどの金属ダイカストには、亜鉛、アルミニウム、銅、マグネシウム、鉛などの非鉄金属が用いられます。本記事ではアルミニウムダイカストの詳細と利点を解説し、目的のア
大量生産の世界において、射出成形金型は避けて通れない存在です。日常生活で使用するほぼすべての製品に、射出成形で作られたプラスチック部品が含まれています。このような製品があまねく存在することを考えると、射出成形コストへの理解を深めることは極めて重要です。 射出成形コストを決定する要因は複数あり、単一の要素だけではありません。本記事の目的は、読者の皆様に射出成形コストについて正しく理解していただき、独自の目的で金型製作が必要になった際に、最適なコストで金型を作成できるようにすることです。 射出成形金型コストに影響する5つの要因 射出成形コストを評価する際、生産サイクル全体を通じて5つの主要な
射出成形は使用する原材料によって異なるバリエーションを持つ一般的な製造プロセスです。そのようなプロセスのバリエーションの一つがABS射出成形プロセスです。名前が示す通り、この射出成形バリエーションの原材料はABSプラスチックです。 ABSプラスチックとは? ABSはアクリロニトリル・ブタジエン・スチレンの略称です。このプラスチック材料は、その名を構成する3つのモノマーで構成されています。これら各モノマーがそれぞれの特性をポリマープラスチックに寄与し、幅広い特性を与えています。 このプラスチックが持つ特性には、アクリロニトリル由来の耐薬品性、硬度、耐熱性、ブタジエン由来の耐衝撃性、靭性、スチレ
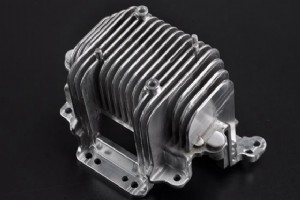
高圧ダイカストは、複雑な設計の金属部品を製造する産業で高い適用性を持つ圧力ダイカストプロセスです。あらゆる製品設計との互換性に加え、操作の容易さ、材料ロスの少なさ、コスト効率の良さから、多くの金属部品メーカーに採用されています。 あなたのダイカストプロジェクトに適したプロセスをお探しなら、「高圧ダイカストをどう活用できるか」という疑問にはいくつかの洞察が必要かもしれません。この記事では、プロセス、使用機械、部品製造への応用について説明します。 高圧ダイカストの概念 高圧ダイカスト(HPDC)は、金属部品製造で用いられる3大圧力ダイカストの一つです。機械に関わらず、プロセスは予め設計された金型
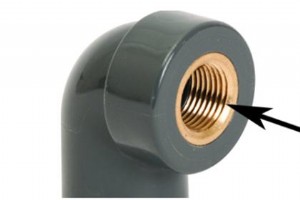
オーバーモールディングとインサート成形は、商業・工業製品の製造に用いられる2つの射出成形プロセスです。両者は同じ概念、すなわち「別の部品の上にプラスチック部品を成形する」ことを用います。しかし、「別の部品」の特性と機能に関して異なります。その結果、用途も異なります。 両プロセスを正しく理解せずに使用すると、製品不良、時間と材料の浪費、生産コスト増大などの悪影響を招きます。そのため、この記事ではインサート成形とオーバーモールディングを比較し、あなたのプロジェクトに適したプロセス選択をサポートします。 インサート成形の概要 インサート成形とは? インサート成形は、非プラスチック部品(通常は金属
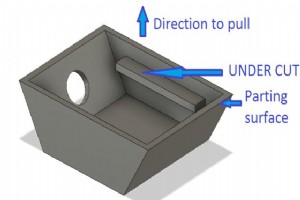
アンダーカット射出成形は、金型からダメージなく部品を取り出せない複雑な形状と特徴を持つ部品を作るプロセスです。射出成形におけるアンダーカット機能は、一般的に設計の全体的な複雑さと関連コストを増大させます。これらの理由から、可能な限りアンダーカットを避けるのが賢明です。 この記事では、射出成形でアンダーカットが発生する状況と、アンダーカットを作る様々な手法について詳しく探ります。 どのような状況でアンダーカット射出成形が必要になるか? アンダーカット射出成形が必要になるシナリオは多数ありますが、代表的なものをいくつか紹介します。 1. カスタムインサート アンダーカット射出成形プロセスを用
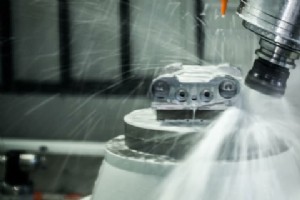
1. シリコンゴムとは? シリコンゴムは、シリコン(ケイ素)を含むポリマーであるシリコーンを主成分とするエラストマーで、ケイ素に酸素、水素、炭素が結合しています。優れた化学的・物理的特性により、多くの産業で効果的に使用されています。シリコンゴムは通常安定で非反応性であり、極端な条件と温度に耐える能力を持ちます。ほとんどのプラスチックが溶ける温度(+250°C)でも持続可能で、-70°Cという低温でも柔軟性を保持します。また、毒性が非常に低く、検出可能な臭気がありません。 これらの優れた特性により、シリコンゴムは以下のメリットを提供します: 優れた電気絶縁性 優れたシール性能 非常に長い耐用
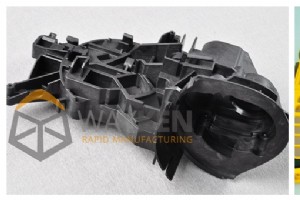
長らく、メーカーはラピッドツーリングを大量生産、焼入れ鋼製の耐久プレス金型、多額の設備投資と結びつけてきました。しかし、プラスチック射出成形が幅広い複雑プラスチック部品の製造に理想的な手法であり、多様な業界のOEMに利益をもたらすという事実を見落としていました。しかし、プロトタイピング技術の発展により、ラピッド射出成形(RIM)は主要なプロトタイピング技術の一つとして正当な地位を確立しました。 ラピッド射出成形(RIM)とは? 技術的に言えば、ラピッド射出成形プロセスは従来の射出成形と同じです。主な違いはツーリング(金型)の製造方法にあります。 第一に、RIMでは金型に異なる材料を使用し
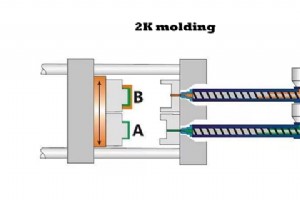
オーバーモールディングは現在、最も人気があり先進的なラピッドツーリング手法の一つであり、生産コスト、サイクルタイム、製品製造における新たな設計可能性に大きな潜在能力を提供します。2K成形製品の多様な設計優位性により、携帯電話、筆記具、自動車、家電、手動工具、日用品などで広く採用されています。 この記事では、オーバーモールディング技術の発展とトレンドを紹介し、特に製品開発段階における2Kオーバーモールディング部品の少量試作をいかに実現するかに焦点を当てます。 オーバーモールディングとは? オーバーモールディングとは、2種類以上の異なる材料を組み合わせて単一の部品を作る射出成形プロセスです。最

プラスチック射出成形の利点は、高速生産、高効率、自動化運転、形状・サイズの柔軟性です。さらに、射出成形品は寸法精度が高く、交換が容易で、金型部品を複雑な形状に成形できます。この環境に優しい手法は、大量生産と複雑形状製品の成形分野に適しています。 しかし、オペレーターが特定機械と成形工程の操作技術に精通していても、金型設計と材料に関する様々なラピッド射出成形不良は避けられません。この記事は、プラスチック射出成形の問題と解決策を分析することを目的としており、主に以下の内容を含みます: これらの問題が原材料、プラスチック部品、金型設計、成形プロセス等から発生する原因を分析し、関連する解決策を提案

ダイカストは、金型キャビティを用いて溶融金属に高圧をかけることで特徴づけられる、最も汎用性が高く生産性に優れた金属鋳造プロセスの一つです。ダイカストプロセスの特性は、ダイカスト部品の設計をプロセス要件に適合させることに貢献します。ここでは、ダイカストの利点と欠点、および他の製造方法で加工された部品との比較を見ていきます。 1. ダイカストの利点 高い生産効率 —— 製造プロセスは機械化・自動化が容易です。一般的に、コールドチャンバーダイカスト機で時間あたり50〜90ショット、ホットチャンバーダイカスト機で時間あたり400〜900ショットが可能です。 優れた寸法精度と滑らかな鋳肌 ——
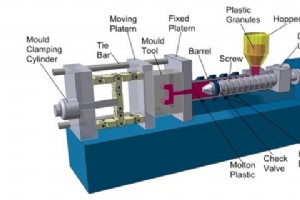
少量射出成形(LVIM)は、確立された従来の射出成形を新たな視点で捉えたものです。長らく、部品数50万〜数百万個の大量生産と結びついてきました。しかし、新しいCNC技術、タッチプローブ、その他の革新により、少量ロット向けの射出成形金型ツーリングの作成が可能になりました。 射出成形金型ツールの設計 まず、従来の射出成形がどう設計されているかを見て、プロセスの何を変えて大量生産から少量生産の領域へ移行させたかを理解しましょう。従来の射出成形と少量射出成形で使用されるプロセスとツールは、実はかなり似ています。 成形ツールは3つの主要要素で構成されます:溶融プラスチックを所望の形状に成形する射出
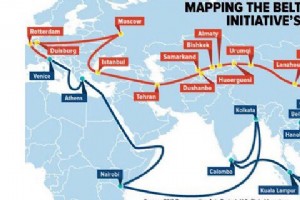
中国はプラスチック射出成形業界における絶対的なリーダーです。中国製金型は、その高品質と競争力のある価格で、世界中のメーカーから垂涎の的とされています。2014年から始まった継続的な成長に続き、中国の射出成形は世界市場の最大36%を占めるに至りました。2018年には成長率が鈍化したように見えますが、中国には切り札があります。それが「一帯一路」構想(BRI)です。 「一帯一路」構想(BRI)とは? なぜBRIが必要なのか BRIは2013年、習近平主席によって初めて提唱されました。彼の政権は、中国という産業大国の更なる経済成長を阻害する主要因を理解していました。それはインフラ、あるいはむしろ
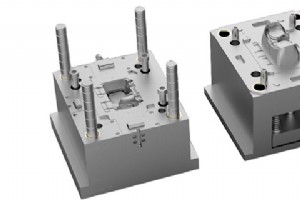
クリエイティブな生産パートナーとして、WayKenはお客様一人ひとりにコスト効率の良いプラスチック射出金型と成形部品を製造することをお約束します。また、アルミニウム金型のプロセスを継続的に改善し、高付加価値な体験を提供し続けます。 プラスチック部品の約80%は射出成形で製造されています。長らく射出成形は大量生産専用のプロセスと見なされてきました。しかし、産業技術の革新により、ラピッド射出成形だけでなく、金型開発の選択肢が広がりました。CNC加工センターは金型加工時間を大幅に短縮し、CAD/CAM/CAEシステムは設計・検証時間を短縮しました。さらに、新たな金型バリエーションが生まれました。ア
産業技術