工業製造

お客様が鋳造品に内部欠陥がないことを確認したい場合、非破壊検査(NDT)を依頼できます。NDTは金属鋳造品の品質を検証するための多様な技術を包含します。 鋳造品検査の理由 鋳造は溶融金属を空洞に注ぎ、冷却凝固させる工程です。液体である以上、金属の流れ方には常に変動があり、欠陥を生じさせる可能性があります。パターンの慎重な設計と鋳造プロセスの管理により発生を最小限に抑えられますが、リスクを完全に排除することはできません。 鋳造欠陥は表面に現れる場合もあれば、鋳造部品内部に潜む場合もあります。高荷重がかかる領域に存在すれば部品破損につながります。熟練パターンメーカーは金属凝固の経験を活かし、発生し
砂型鋳造は、砂で立体的なパターンから型を作り、溶融金属を型腔に注いで凝固させる金属成形プロセスです。工程の一環として、鋳造品は一連の加熱・冷却プロセスを経て、お客様が定めた硬度、金属組織、機械的仕様を満たすよう調整されます。 砂型鋳造で製造される典型的な製品には、エンジンブロック、シリンダーヘッド、ピストン、フレーム、ブラケット、高馬力エンジン用マニホールド、インペラ、ハウジング、建設・農業機械用トランスミッションのギアボックス部品などがあります。熱処理は鋳造品の機械的・物理的特性を改善し、引張強度を高め、金属の延性(伸び)を低減させます。本稿では砂型鋳造向け熱処理の種類を紹介します。 砂型鋳
インベストメント鋳造は最も古く、最も高度な鋳造プロセスの一つで、高い寸法精度と表面品質を維持しながら複雑な形状を生産できます。ほぼあらゆる金属の鋳造に対応し、多様なエンドマーケットの要求を満たします。 インベストメント鋳造の金属成形プロセスでは、ワークピースと同じ形状のワックスパターンを作成し、それをセラミックシェルで覆います。セラミックシェル乾燥後、ワックスを溶かし出す(脱ワックス)とセラミック型が残ります。ワックス型が溶かされるため「ロストワックスプロセス」とも呼ばれます。 ワックス除去後、溶融金属をセラミック型に注ぎ込み目的の鋳造部品を形成。金属冷却後、セラミック型を除去して鋳造部品を取
航空・航空機企業は、安全性が極めて高いことから装置・部品に独自の課題を抱えています。高度に複雑で精密な機械部品は、その機能を確実かつ効率的に果たさなければなりません。また、極端な環境ストレス(激しい温度変化、腐食性要素など)にさらされるため、重要な飛行機能を果たす際に部品が故障しないよう、応力に耐え、腐食と摩耗に強いことが求められます。 表面処理ソリューションは航空宇宙部品において重要な役割を果たします。これらの技術により、高品質で再現性のある製品を、必要な納期と需要レベルで創出できます。本稿では、航空機精密機械部品に用いられる表面処理ソリューションを紹介します。 航空機精密機械部品向け電気め
インベストメント鋳造は、高い寸法精度と表面品質を維持しながら複雑な形状を生み出す高度な鋳造プロセスです。ほぼあらゆる金属の鋳造に対応し、多様なエンドマーケットの要求を満たします。 この金属成形プロセスは一般に、ワックスパターンをセラミックシェルで覆ってセラミック型を形成します。セラミックシェルが乾燥したらワックスを溶かし出し、セラミック型を完成させます。そこに溶融金属を注ぎ込み鋳造部品を形成。その後セラミック型を除去し、鋳造部品を取り出します。一部の鋳造品は鋳造後に二次加工を要します。本稿ではプロセスの中でもセラミックシェル形成に焦点を当てます。 シェルはどのように作られるか 通常、シェル形成
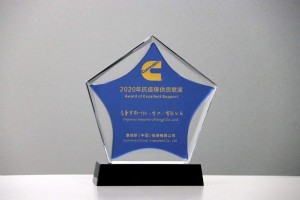
パンデミック全般を通じて、2021年も多くの組織にとって容易な年ではありませんでした。ワクチン接種が世界中で進む中、私たちは「新しい日常」をリアルタイムで模索し続けています。さらに新たな変異株の出現により、状況はより複雑化しています。 それでもインプロのチームは、大小さまざまな成果を祝い、私たちの努力が報われたことを確認したいと考えました。 インプロ:2021年の振り返り 2021年1月7日、インプロはカミンズ社から「優秀サポート賞」を受賞し、納期、品質、迅速な対応などで高い評価を得ました。これらは当社が常に重視してきた要素であり、認められたことは大きな喜びです。 3月には、アメリカン鋳造学
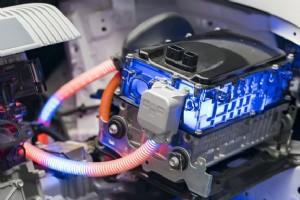
インベストメント鋳造は、使い捨てのワックス模型を用いて永久的なセラミック型を作り、そこに溶融金属を流し込んで目的の形状を得るプロセスです。セラミック型が硬化した後、加熱してワックスを溶かし流出させ、溶融金属を注ぎ込みます。この工法は自動車産業を含む多様な業界で採用されており、特に新エネルギー自動車(プラグインハイブリッド車、バッテリー電気自動車、燃料電池車、ハイブリッド車など)の部品製造に広く活用されています。 インベストメント鋳造と新エネルギー自動車 インベストメント鋳造は、複雑かつ精巧な形状の製造に適し、滑らかな仕上がり、軽量化、高耐熱性、短納期・省力化、厳しい公差管理など多くのメリットが
鋳造コンポーネント製造プロセスは、工具設計・製造から鋳造、二次加工、熱処理、表面処理、試験、組立まで多岐にわたります。これら能力により鋳造メーカーは即使用可能な製品を顧客に提供できます。コンポーネント品質は、組み込まれるシステムの安全性と効率に影響するため、多くの顧客が鋳造メーカーに最高水準の製品トレーサビリティを要求します。本稿では鋳造生産におけるトレーサビリティ実践を見ていきます。 トレーサビリティとは トレーサビリティは、原材料、部品、完成品を追跡・文書化する製造プロセスです。問題調査や、良好な結果の再現に活用できます。また政府規制へのコンプライアンス確保にも役立ちます。チェーントレーサ
医療機器とツールには高度な精度と強度が求められます。わずか数分の1インチのばらつきで、デバイスが使用不能になったり、有害になったりする可能性があります。砂鋳造は、シンプルから複雑な部品を予算に応じた望ましい仕様で製造できる汎用性の高い製造プロセスです。 医療用途での砂鋳造活用 砂鋳造品は病院、クリニック、その他医療施設で広く使用されています。このプロセスで製造される医療製品のほんの一例を挙げます。 手術器具 医療機器(車椅子、歩行器、リフトシート等) 幅広い医療機器・設備用金属ハンドル、ペダル、パネル 医療モニターハウジング 人工呼吸器部品 聴診器 医療機器用部品 手術灯、スキャナー等医療機
医療機器とツールには高度な精度と強度が求められます。わずか数分の1インチのばらつきで、デバイスが使用不能になったり、有害になったりする可能性があります。砂鋳造は、シンプルから複雑な部品を予算に応じた望ましい仕様で製造できる汎用性の高い製造プロセスです。 医療用途での砂鋳造活用 砂鋳造品は病院、クリニック、その他医療施設で広く使用されています。このプロセスで製造される医療製品のほんの一例を挙げます。 手術器具 医療機器(車椅子、歩行器、リフトシート等) 幅広い医療機器・設備用金属ハンドル、ペダル、パネル 医療モニターハウジング 人工呼吸器部品 聴診器 医療機器用部品 手術灯、スキャナー等医療機
1998年の創業以来、Improは高精度・高複雑度・ミッションクリティカルな鋳造・機械加工部品のグローバルトップ10メーカーとなり、多様で分散したエンドマーケットにサービスを提供し、世界的に認知された業界リーダー多数に納入しています。多くの顧客が当社精密加工能力に依存し、必要な高品質コンポーネントを調達しています。 機械加工はワークから材料を除去する全体プロセスですが、精密加工は極めて高い公差と優れた表面品質でコンポーネントを製造するプロセスです。旋削、フライス、研削、穴あけ、切削、ホーニングなど、保有する複数またはすべてのプロセスを組み合わせて所望結果を達成します。 精密加工リードタイムに影
精密加工には、構造的に剛性が高くメンテナンスされたCNC機械、高品質切削工具、そして通常は切削液が必要です。切削液は成功する加工プロセスにおいて最も過小評価されがちな要素の一つですが、効率と品質の両面で主要な役割を果たします。しかし、機械ショップが対処すべき課題も生み出します。 精密機械ショップが切削液を使用する理由 切削液は、切削工具がワークから材料を除去しているポイントに向けられます。金属をせん断除去すると大量の熱が発生し、大半は切りくずに、残りは工具自体に入ります。切削液は工具-ワーク界面を冷却し、以下のメリットをもたらします。 切りくずの切削工具への付着防止 工具の熱衝撃低減(特に断
精密機械ショップがRFQを受けた際、図面でチェックする項目の一つが深穴です。深穴はいくつかの加工課題をもたらし、特に公差が厳しい場合、工程に時間とコストを追加します。本稿では深穴加工の難しさと、機械ショップが成功するために何をすべきかを論じます。 深穴とは 深穴の定義は、深さが直径の10倍を超える穴です。したがって直径1/4インチ(約6.35mm)の穴は、深さ2.5インチ(約63.5mm)を超えると「深穴」になります(直径6mmなら60mm超)。 銃身から多様な部品へ 深穴加工は「ガンドリリング」と呼ばれることもあります。最初に長く深く真っ直ぐな穴を必要とした工業部品の一つが銃身だったためです
原材料を有用な形状に成形するプロセスは、自動車、航空宇宙、農業機械などあらゆる業界の多様な設備の円滑な機能に不可欠です。金属成形は、小型部品から大型機器まであらゆるものを作り出します。プレスブレーキ、スタンピング、鍛造、鋳造など多様な技術で最終形状を実現できます。 鋳造は、液体金属をモールドに注湯し、凝固時にモールド形状を取得、冷却後にモールドから形状を取り出し、追加機械加工へ進むプロセスです。本稿では、最終鋳造品を得るために用いられる砂鋳造設備のタイプを見ていきます。 砂鋳造とは 砂鋳造では、砂の立体パターンでモールドを形成します。コアをモールドに用いて内部構造や壁を形成することもあります。
バルブスプールのランドが完全な真円で鏡面でなければ、バルブは期待通りに機能しません。クランクシャフトやカムシャフトのジャーナル、コントロールロッド、ターボチャージャーローター、その他多数の高精度機械部品も同様です。真円度、同心度、表面仕上げは滑らかで信頼性の高い動作に不可欠であり、それらを提供するのがセンタレス研削と円筒研削です。 これら2つの機械加工プロセスはともに精密な円筒形状を生み出しますが、いくつかの点で異なります。それぞれに強みと限界があり、製品設計時と精密加工サービス選定時にこれらを理解することは重要です。ここではそれらを解説します。 センタレスとセンター間 円筒形状を研削するこの
「精密加工」とは、バッチ全体で通常より厳しい幾何公差と優れた表面仕上げを維持することを指します。すべての機械ショップがこのレベルを達成できるわけではありません。CNC工作機械を備えても、ターゲット市場が要求しないと判断すれば取り組まないケースもあります。 Improは精密加工サービス提供を誇りとしています。精密加工技術への投資、熟練製造エンジニアリングとCNCプログラミング、そして切削工具への注力により実現しています。本稿では、このうち最後の要素である切削工具が精密加工にどう影響するかを解説します。 精密加工と一般加工の違い 「精密」の公式定義はありません。加工部品とその用途、材料、工作機械に
手作り花瓶やジュエリーなら、二つとして同じものはないことが理解され、購入者はその変動性に独自性を感じます。しかし工業製造では、こうした変動性は災害を招きます。 部品製造の変動性は、各アセンブリで部品をフィットさせるために手作業でのフィネッシングが必要になることを意味します。それは高コストで、性能にも悪影響を及ぼします。メーカーにとっても悪影響で、プロセスが管理されていないことを意味し、生産計画を複雑化し余分なコストを生みます。 こうした問題を回避するため、メーカーは一連のツールを用いてプロセスが管理下にあり、顧客期待を満たす能力があることを実証します。これらツールは業界により異なりますが、共通
トレーサビリティとは、製品の所有権連鎖(チェーン・オブ・カストディ)を製造工程の一部または全部について前方向・後方向双方に追跡できる能力を指します。精密加工では、材料情報から検査記録、出荷先と使用先までトレーサビリティが及びます。 CNC精密加工工場では、トレーサビリティをさまざまな方法で実装できます。ここではよく用いられるオプションと実践を見てみましょう。 内部トレーサビリティとチェーントレーサビリティ 内部トレーサビリティとは、工場内でジョブを追跡することを指します。どの機械がバッチを処理し、いつ処理したかを記録することが多く、各機械のオペレーター、CNC加工の場合は部品プログラムのバージ
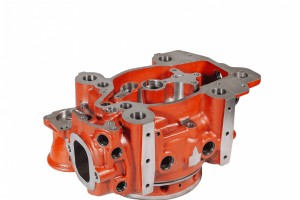
砂鋳造は多様な金属で部品を製造するコスト効率の良い方法です。しかし、プロセスと製造部品を詳細に見れば、コスト削減の機会が見つかることがあります。鍵は、どの要因がコストに最も寄与しているかを知ることです。 経常コストと非経常コスト 砂鋳造は金属成形プロセスです。溶湯を砂に形成したキャビティに注湯し凝固させます。冷却後、鋳造品を砂から取り出し、ランナーとライザー(金属がキャビティ内外へ流れる通路)を除去します。ここから機械加工へ進み、穴、ねじ、取付面など厳公差フィーチャーを形成します。 砂鋳造部品製造コストの一部は、毎サイクル・毎ピース発生する経常コストです。他は生産開始前または開始時にのみ発生す
砂鋳造は、鉄機械ベースから調理容器まで、金属部品鋳造用モールドを砂で作るプロセスです。3500年以上の歴史があり、現在でも全鋳造の約60%がこの方法で行われています。 砂鋳造のメリット 砂鋳造には以下のメリットがあります。 他鋳造法、特にインベストメント鋳造と比較して一般的に低コストで部品製造可能。 事実上あらゆる形状とサイズの部品製造が可能。 ほとんどの合金に対応。鉄系・非鉄系合金の両方で砂鋳造可能。 短納期。砂鋳造ではモールド形成が迅速で、全体的なターンアラウンドタイムが短い。 砂鋳造採用前に考慮すべき点 砂鋳造には重要なメリットがある一方、採用前に考慮すべきデメリットもいくつかありま
産業技術