工業製造
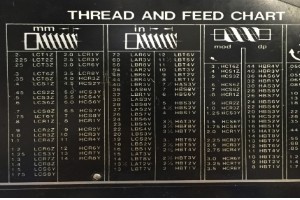
学習目標 この単元を修了すると、以下のことができるようになります。 切込み深さ(インフィード深さ)を決定できる 正しいネジを切る方法を説明できる ピッチ、深さ、谷径、山の平坦部幅の計算方法を説明できる 正しいRPMの設定方法を説明できる 正しいクイックチェンジギヤボックスの設定方法を説明できる 正しい複合レスト角度の設定方法を説明できる 正しい工具ビットの設定方法を説明できる 複合レストとクロス送りの両ダイヤルをゼロセットする方法を説明できる ネジ切り操作を説明できる リーミングを説明できる 工具ビットの研ぎ方を説明できる 旋盤ネジ切り 旋盤でのネジ切りは、ワークに均一な断面を持つ螺旋状
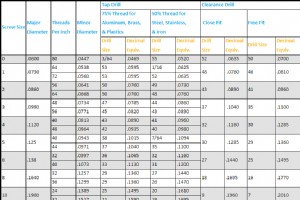
学習目標 この単元を修了すると、以下のことができるようになります。 タッピング手順を説明できる タッピング用RPMを決定できる ヤスリがけと研磨を説明できる 高度なワーク保持を説明できる タッピング(ねじ立て) タッピングは、穴内部にネジを切ってキャップスクリューやボルトをねじ込めるようにする、またはナットにネジを切るプロセスです。 タッピングは旋盤で動力送りでも手動でも可能です。どちらの方法でも、穴は適正なタップドリルサイズで開け、端部に面取り(チャンファー)が必要です。 タッピング手順 良い習慣 タップガイドの使用 タップガイドは、使いやすく真直ぐなタップを切るために不可欠です。旋
学習目標 この単元を修了すると、以下のことができるようになります。 荒旋削と仕上げ旋削を説明できる ショルダー(段差)旋削を説明できる 端面加工(フェイシング)を説明できる センター/スポットドリルのセットアップ方法を説明できる ボーリングのセットアップ方法を説明できる ナーリングのセットアップ方法を説明できる パーティング/溝入れ用ワークの正しいセットアップができる テーパー計算ができる 4爪チャックでのワーク正しいセットアップができる ワークを旋盤で加工する主な理由は2つ:所定サイズに切ること、真円な径を出すことです。全長で同一径が必要なワークには平行旋削が適用されます。旋盤で除去で
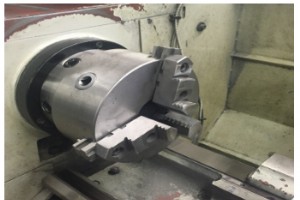
学習目標 この単元を修了すると、以下のことができるようになります。 様々なタイプのチャックを説明できる チャック サイズや形状の都合で、旋盤センター間で保持・加工できないワークがあります。旋盤チャックは加工用ワーク保持に広く使用されます。最も一般的な旋盤チャックは、3爪ユニバーサルチャック、4爪インディペンデントチャック、コレットチャックです。 3爪ユニバーサルチャック 3爪ユニバーサルチャックは丸棒や六角棒の保持に使用します。チャックレンチで調整すると3爪が同時に動くため、ワークを素早く、数百分の1ミリまたは数千分の1インチ精度で把握できます。この同時動作は、3爪すべてが嵌合するスク
学習目標 この単元を修了すると、以下のことができるようになります。 速度、送り、切込み深さを説明できる 材料と径ごとの適正RPMを決定できる 旋削の送り速度を説明できる 速度設定方法を説明できる 送り設定方法を説明できる あらゆる工作機械を効率的に運用するには、機械技師が切削速度と送りの重要性を理解する必要があります。適正な速度と送りで機械を設定しないと、多くの時間をロスします。 このタイムロスを防ぐため、鋼メーカーと切削工具メーカーが研究・検証した推奨金属除去率を活用すべきです。これらの切削速度と金属除去率は、付録や『Machinerys Handbook』で確認できます。 エンジ
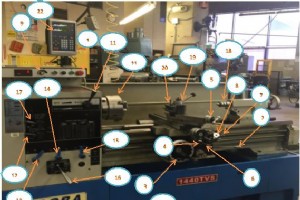
第1単元:エンジン旋盤 学習目標 この単元を修了すると、以下のことができるようになります。 旋盤の最も重要な部品とその機能を特定できる 旋盤の安全ルールを理解できる 切削工具の加工用セットアップを説明できる ワークの旋盤へのマウント方法を説明できる 切削工具の取り付け方法を説明できる 工具の位置決め方法を説明できる ワークとテールストックセンタの芯出し方法を説明できる 旋盤の概要 旋盤は非常に汎用性が高く、操作を習得すべき重要な工作機械です。この機械は円筒形ワークを回転させ、オペレータが制御する工具で切削します。旋盤はすべての工作機械の先駆けです。ワークをその軸上で保持・回転させ、切削
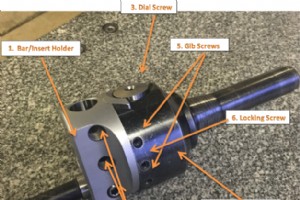
学習目標 この単元を修了すると、以下のことができるようになります。 オフセットボーリングヘッドを識別できる ローテーブルの正しいセットアップ方法を説明できる オフセットボーリングヘッド オフセットボーリングヘッドはフライス盤主軸に取り付けるアタッチメントで、ほとんどのドリル穴をより良好な仕上げ面と高い径精度で仕上げられます。ドリルビットでは公差が出せない大径穴、または十分な大径ドリル/リーマがない場合に使用します。オフセットボーリングヘッドで穴を拡大したり、特定ケースでは穴中心線を調整したりできます。 安全上の注意 操作前はすべてのセットスクリューが確実に締まっていることを確認。ボーリ
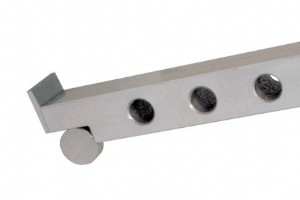
学習目標 この単元を修了すると、以下のことができるようになります。 サインバーの原理を理解できる サインバーの正しい使用法を説明できる スリップゲージブロックとリンジング(ウリング)を理解できる ゲージブロック積み上げ高さを計算できる サインバーとは サインバーはスリップゲージブロックと併用して精密な角度測定を行う工具です。角度を極めて正確に測定したり、任意のワークを所定の角度にセットアップしたりするために用います。サインバーは高クロム耐食鋼製で、焼入れ・精密研削・安定化処理が施されています。 図1. サインバー バーの両端に同径の2つのシリンダー(ローラー)が配置されます。これら2
学習目標 この単元を修了すると、以下のことができるようになります。 様々な加工タスクに適した立フライス盤のセットアップと操作を特定・選択できる 材料種類に応じた適正切削速度を選択できる エンドミル加工の切削速度と送りを計算できる パワー送りタッピングの正しいセットアップ方法を説明できる 切削速度 切削速度とは、切削時に工具外周の速度を指し、表面速度(Surface Speed)とも呼ばれます。表面速度、表面フィート数、表面積は直接関連します。異なるサイズの2つの工具が同じ回転数(RPM)で回転する場合、大径工具の方が表面速度は大きくなります。表面速度はSFM(表面フィート/分)で表されま
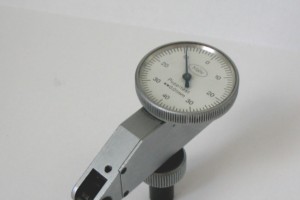
学習目標 この単元を修了すると、以下のことができるようになります。 フライス盤ヘッドのトラミング手順を説明できる バイスの芯出し手順を説明できる スプリングコレットの使用法を説明できる アップカット(従来切削)とダウンカット(クライミング切削)の違いを説明できる エッジファインダの使用法を説明できる クイックチェンジギヤボックスの正しい設定方法を説明できる ワークの面出し(スクエアリング)手順を説明できる フェイスミリングを説明できる 高度なワーク保持方法を説明できる トラミング用工具 ダイヤルインジケータは、2つの面間の微小な変位を測定する精密工具です。 トラミング時、チャックに取り付

概要 フライス盤は工作機械の中でも最も汎用性の高い機械の一つです。主に平面加工に用いられますが、不規則な曲面加工も可能です。さらに、穴あけ、ボーリング、ギヤ切削、溝加工など、ワークに多様な加工を施せます。 フライス盤は多刃カッタを用いて、移動するワークから金属を削り取ります。主軸頭部にはクイル送りレバーがあり、主軸の上下動を制御します。テーブルはX、Y、Z軸方向に手動送り可能です。ベストプラクティスとして、まずZ軸、次にY軸、最後にX軸の順で調整を行います。 軸が適切に位置決めされ、それ以上送り不要な場合は、ギブロックで確実に固定します。 多くのフライス盤では、1軸以上にパワー送り機構を
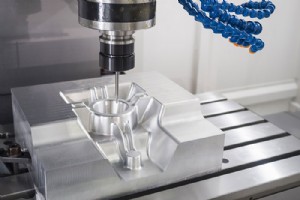
ツーリング(金型)とは ツーリング(金型)はプラスチック射出成形の要です。適切な金型設計なしでは、プラスチック部品を量産レベルで安定生産することはできません。優れた金型設計は、量産段階で多大な時間とコストを節約します。金型製作を依頼する前に、以下の基礎知識を押さえておきましょう。 ツーリングの定義 ツーリング(金型)とは、溶融プラスチック樹脂を射出して部品を形成するための負のキャビティ空間を指します。高品質・大量の部品を得るには適切なツーリングが不可欠です。金型の設計・製作は複雑で、多額の設備投資と十分なリードタイムを要します。 試作金型とプロトタイプツール 金型設計プロセスは試作開発フェ
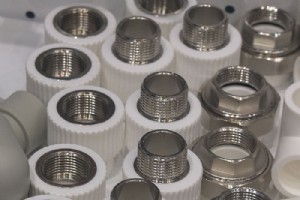
インサート成形とは インサート成形は、異なる材料を一つの物体に一体化するプラスチック射出成形プロセスです。オーバーモールディングが同等の結果を得るために二段階プロセスを必要とするのに対し、インサート成形はワンステップで完結します。本稿では、この重要な製造プロセスを理解していただくための概要をまとめました。 インサート成形の定義 インサート成形は、別個の部品を単一コンポーネントへ接合する射出成形手法です。結果として、永久的に接合され完全に封止された部品アセンブリが得られます。単一工程であるため生産効率が向上し、製造コストを削減しながら、機械的・機能的特性に優れた部品を製造できます。 インサー
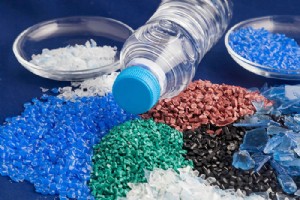
オーバーモールディングとは 製造業では150年以上にわたりプラスチック射出成形があらゆる分野で活用されてきました。プラスチック成形技術の発展に伴い、従来の射出成形では対応できない領域を補う新たな成形手法の必要性が高まりました。オーバーモールディングは、異なる材料を単一のアセンブリに一体化するそうしたプロセスの一つです。本ガイドでは、オーバーモールディングを部品設計に取り入れるための概要を解説します。 オーバーモールディングの定義 オーバーモールディングは、複数の部品や材料を成形工程中に一つの完成品アセンブリへ結合するプラスチック射出成形の一種です。インサート成形が2材料を同時成形するのに対し
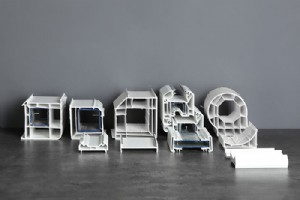
ガスアシスト射出成形は、プラスチック射出成形ファミリーの特殊技術です。構造フォーム成形と同様に、従来射出成形より安価で軽量な部品を作れます。その汎用性とコスト削減効果から、医療機器製造で重要な役割を果たしています。プロジェクトの成形プロセス決定前に、ガスアシスト射出成形について知っておくべきことを紹介します。 ガスアシスト射出成形とは ガスアシスト射出成形は、物理的不活性ガスで部品を完全に充填するプラスチック射出成形手法。樹脂注入後、ガスを金型内に導入し、中空で軽量、低コストな部品を生成。入手性とコストから窒素が優先ガス。ガスアシスト成形は厚肉・複雑設計の部品に特に有用。内部ガスアシストと外部
構造フォーム成形は、ガスアシストと同様に、プラスチック射出成形ファミリーのもう一つの製造プロセスです。このプロセスは、通常であれば多くの部品を必要とする単一の大型複雑部品を作成します。本稿では構造フォームについて知っておくべきことと、それが部品組立プロセスにどう利益をもたらすかをレビューします。 構造フォーム成形とは 構造フォーム成形は、従来のプラスチック射出成形のパラメータ外の形状と流動長を必要とする部品向けの代替成形プロセスです。プロセスは射出成形と似ていますが、成形中に化学発泡剤を使用します。化学剤が金型プレスに供給される樹脂と結合し、化学反応を起こします。この反応で溶融樹脂内にガス泡が
「1981年創業のサイネティック・プロダクト・デベロップメントは、医療機器とコンシューマー製品に焦点を当てた設計、研究、開発、製造を行うフルサービス製品設計開発会社として強固な評判を築いてきました。 マック・モールディング社の完全子会社として40周年を迎えるにあたり、コネチカット州ウッドブリッジの新拠点で更なる成功の舞台を整えました。需要増大に応え、サイネティックは11 Lunar Driveに最先端施設を創設。R&Dと製造が1万平方フィート以上の共有製造・エンジニアリングスペースで一体化しています。 サイネティックは組立スペースを4倍以上に拡大し、設計と迅速な試作サービスを求める顧客の成長に
製品が何であれ、最終目標は生産への到達です。この無料ウェビナーを視聴して、あなたの製品が準備できているか確認してください。サイネティック社長アダム・レーマンが、製造移行開始時に企業が犯しがちな一般的な間違いを探ります。時間とコストを節約し、よくある落とし穴を回避するベストプラクティスについて議論し、生産移行前に整えておくべき全てについて学べます。以下を含む、あなたの製造に関する全ての質問に答えます。 • どの文書が必要か?• どの試験が必要か?• 自分に何問うべきか? 無料ウェビナーに今すぐ登録 このウェビナーは事前録画済みなので、あなたにとって最も都合の良い時に視聴できます。
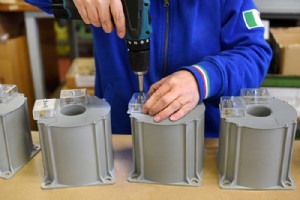
パイロット生産フェーズは製品開発の終わりの始まりです。パイロット生産は契約製造への一歩手前で、新製品導入(NPI)時のエンジニアリング開発末期に、新手法、生産プロセス、システムを品質管理下でテストするために用いられます。パイロットビルドは一般に少量で実施され、最終設計試作を組立ラインに転換します。パイロットビルドユニットは「生産品質」ですが、本格生産環境へ移行前のリスク最小化のため小規模スケールで実施。パイロット生産への移行をできるだけスムーズにするためのヒントをいくつか紹介します。 プロセスを知る パイロット生産ビルドの全てはリビジョン管理下に置く必要があります。プロセスフローとその枠内での
DFMは「設計製造(Design for Manufacturing)」の略で、設計が試作開発から新製品導入(NPI)へ移行する際に開始される製品開発プロセスの一部です。正しく実施すれば、製造と生産の時間とコストを大幅に削減できます。本稿ではDFMについて知っておくべき3つの重要事項と、それが製品の製造容易性にどう影響するかを議論します。 DFMとは何か、なぜ重要か 設計製造(DFM)とは、量産と組み立てが容易な部品とアセンブリで製品を設計する実践です。製品を経済的に製造するために必要な次のレベルの製品設計です。経験豊富なエンジニアは長年の製造経験により、早期段階からある程度DFMを取り入れて
産業技術