工業製造

歴史的に、航空宇宙機械はアルミニウムのみに依存してきました。これは過去において非常に有用でしたが、技術の進歩により、消費者にとってより有益で安全な追加合金の使用が可能になりました。新合金の追加に伴い、従来の切断機とは異なる追加設備への需要が増加しています。ウォータージェット切断は、以下の理由により航空宇宙産業と切断受託企業の双方にとって有用な技術です。 対応合金の幅広さ ウォータージェット切断は、アルミニウム、インコネル、チタン、ステンレス鋼、真鍮、4130鋼など、事実上あらゆる金属に対応可能です。実質的に既知のすべての材料を切断できます。これにより、航空宇宙企業は、利用可能な切断機械に依存
消費者行動の変化とパンデミック後の需要増大が、クラウドキッチン業界の変革を迫っています。世界のクラウドキッチン市場は2026年までに895億ドル、CAGR 11.4%で成長すると予測され、その指数関数的な成長は無視できません。 この成長期において、グローバルブランドを目指すクラウドキッチン企業は、業界のスピードに追いつくためキッチン自動化を活用する以外に選択肢がありません。厳格な味の一貫性と品質管理を維持しながら、すべての注文を可能な限り迅速に顧客へ届ける必要があります。 2022年の顧客が求めるものは: 食欲をそそる味 手頃な価格 豊富な選択肢 そして何より、簡単にアクセスできること(
企業概要 業界: キッチン自動化 製品: スナック揚げ用フライヤー なぜKarkhana.ioなのか 顧客の課題: フロントディスプレイカバーの少量生産、および接合・組立における技術的問題。 活用した能力: 板金加工 - レーザー切断、曲げ、ファスナー圧入、溶接、バフ研磨 成果: フロントディスプレイカバーを400個という少量で製造 独自治具を用いて溶接時の直角度を維持 マイターコーナーのノッチサイズを1mm未満に削減 ベースプレートにスロットを設け、位置ずれ問題を解消 昨年後半、キッチン自動化企業がKarkhana.ioに相談してきました。彼らは独自設計のフライヤー用ディスプレイカバ
環境意識の高まり、自動車燃料価格の上昇、政府の政策後押しという3要因が、インドの電動モビリティ成長を加速させています。EYのレポートでは、EV登録台数が2020年から2021年にかけて168%増(約33万台)となりました。同レポートでは、2027年までに年間900万台規模の産業へ成長すると予測しています。 この変革的シフトは、産業界の関心の高まりと、インド各地でのEV製造クラスターの形成にも表れています。もう一つの大きな要因は、EVセクター成長を促進する政府政策の立ち上げです。例として、国家電動モビリティミッション計画(NEMMP)、EV向けe-AMRITポータル、FAMEスキーム第2フェー
EYのレポートによると、インドのEV販売シェアはCY21の1%からCY27には39%まで急増すると予測されています。この統計をはじめ、数多くの研究や業界トレンドが、自動車業界の行き先を示しています。今後の成長とトレンドにより、数多くの新規EV企業が誕生するでしょう。 多数のスタートアップや中小企業が新型EVや新タイプのEVについて広範なR&Dを行っており、既存EVの改良も見られるようになるでしょう。しかし、すべてのタイプのEV(E-リキシャ部品を含む)の基本コンポーネントは共通しており、EV事業を立ち上げ・拡大しようとする誰もがそれらを知っておく必要があります。これらはEVの仕組みを定義する
インドでのEV販売台数は、2021年の33万台から2027年までに900万台以上へ指数関数的に増加すると予測されています。世界最大級の自動車市場であるインドは、EV販売の急増という形で、消費者の関心が大きくシフトしていることを目の当たりにしています。 この傾向は、マヒンドラ・エレクトリック、オラ・エレクトリック、タタ・モーターズ、アター・エナジーといった主要プレーヤーにも表れています。さらに、以下のような有望なEVスタートアップもこの需要に応えています: 商用EVセグメントのEuler Motors 急速充電でインドの充電インフラを変革するExponent Energy スマートな個人向け
自動車販売店連盟(FADA)によると、EV販売台数は前年の134,821台からFY22には429,217台へと約3倍に増加しました。これは自動車業界の未来を示す数多くの統計の一つに過ぎません。 需要の拡大と変化により、数多くのEVスタートアップが誕生しています。EV企業にとって喫緊の課題は、革新的でユーザー中心のEVを生み出すことです。しかし、生産ラインの変更や新機能のテストには、従来、数千万〜数億円のコストと専任のR&Dチームが必要でした。 これが自動車業界での従来の新規開発のあり方でしたが、急速なプロトタイピング(迅速な試作)がこの状況を一変させました。特に2輪・3輪EVの分野で顕著で
学習目標 このユニットを修了すると、以下のことができるようになります: 画像の保存方法を説明できる Mastercamへの画像読み込み方法を説明できる 画像の拡大縮小とドラッグ(移動)方法を説明できる Mastercamのセットアップ、ストック設定、工具設定を説明できる ツールパスの作成方法を説明できる Mastercam ラスター画像からベクトル画像への変換 このワークシートでは、ラスター画像をMastercamに取り込む手順を解説します。Mastercamはベクトルベースのソフトウェアですが、インターネット上の画像の多くはラスター形式です。ラスター画像は無数のピクセルで構成されるのに
学習目標 このユニットを修了すると、以下のことができるようになります: ハース制御盤を識別できる キーボード構成を理解できる 起動/ホーム復帰手順を説明できる ドアオーバーライド手順を説明できる 工具装填手順を説明できる 各工具の工具長オフセット(TLO)設定手順を説明できる MDIを用いたワークゼロオフセットXY検証手順を説明できる 工具オフセット設定手順を説明できる MDIを用いた工具長オフセット検証手順を説明できる CNCプログラム読み込み手順を説明できる CNCプログラム保存手順を説明できる CNCプログラム実行手順を説明できる カッター径補正(CDC)の使用方法を説明できる シャッ
学習目標 このユニットを修了すると、以下のことができるようになります: CNC操作の全体像を理解する CNCフライス盤のセットアップ・操作手順を列挙できる ハースCNCフライス盤制御盤の操作ボタンの位置と目的を特定できる CNC機械の起動とホーム復帰ができる 工具をツールカラーセルに装填できる 工具長オフセット(TLO)を設定できる ワークオフセット(パートオフセットXY)を設定できる CNCプログラムを機械制御装置に読み込める ドライランを実行できる 新しいCNCプログラムを安全に実行できる 工具摩耗・たわみを考慮してオフセットを調整できる CNC機械を正しくシャットダウンできる CN
学習目標 このユニットを修了すると、以下のことができるようになります: プログラムの命令リストを識別できる プログラムフォーマットを理解する 文字アドレスコマンドコードを説明できる 特殊文字コード定義を説明できる GコードとMコードを理解する CNCプログラムは、記述順序で実行される命令をリストします。本を読むように左から右、上から下へ読み進みます。CNCプログラムの1文は独立した行に書かれ、これをブロックと呼びます。ブロックは安全性、予測可能性、可読性を促進する特定の順序で配置されるため、標準的なプログラム構造を守ることが重要です。 ブロックの標準配置順序 プログラム開始 工具装填
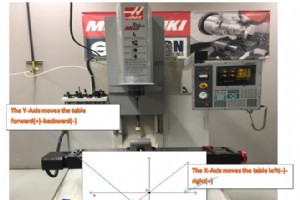
学習目標 このユニットを修了すると、以下のことができるようになります: 縦型マシニングセンタ(VMC)の機械運動を理解する 機械原点(マシンホームポジション)を理解する CNC機械座標系を理解する ワーク座標系(WCS)を理解する 機械オフセットと工具オフセットを理解する 各工具の工具長オフセット(TLO)を設定できる VMCの機械運動 CNC機械は3Dデカルト座標系を使用します。図1は典型的な縦型マシニングセンタ(VMC)を示しています。加工対象ワークは機械テーブルに固定されます。このテーブルはXY平面内で移動します。オペレーターが機械正面に立ったとき: X軸:テーブルを左右に移動
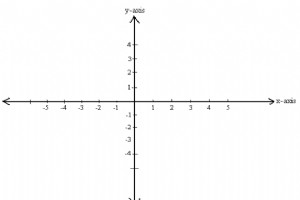
学習目標 このユニットを修了すると、以下のことができるようになります: デカルト座標系を理解する 平面上のデカルト座標を理解する 三次元空間のデカルト座標を理解する 4つの象限を理解する 極座標と直交座標の違いを説明できる CNC加工機のプログラマブル軸を識別できる デカルト座標系 デカルト座標を用いると、平面上または三次元空間内の点の位置を指定できます。点のデカルト座標(直交座標)は、2次元では数の組(x, y)、3次元では数の組み合わせ(x, y, z)で、座標軸からの符号付き距離を表します。まず、方向(軸)と基準位置(原点)を定義する座標系を理解する必要があります。座標系は直交座標
ユニット1:CNC入門 CNCとは CNC(Computer Numerical Control:コンピュータ数値制御)とは、ハンドルやレバーによる手動操作ではなく、コンピュータによってエンコードされ再生される精密なプログラム命令で工作機械を自動制御する技術です。 現代のCNCシステムでは、エンドツーエンドの部品設計がCAD(Computer-Aided Design:コンピュータ支援設計)とCAM(Computer-Aided Manufacturing:コンピュータ支援製造)プログラムによって高度に自動化されています。部品製造に必要な一連の工程が高度に自動化され、元のCAD設計に極めて
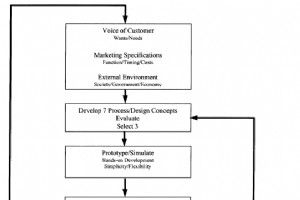
学習目標 このユニットを修了すると、以下のことができるようになります: あらゆる工作機械現場で5Sを適用できる カイゼン(改善)の概念を説明できる リーン生産の導入プロセスを説明できる リーン5S 「5S」は職場整理整頓の手法で、5つの「S」からなる言葉で構成されます:整理、整頓、清掃、清潔、躾。これら5要素は、物品の保管方法と新しい秩序の維持方法を定義します。意思決定時には標準化について話し合い、作業プロセスを作業者間で明確にします。これにより各従業員がプロセスのオーナーシップを持つようになります。 フェーズ0:安全(Safety) 5Sを適切に実行すれば職場安全が向上すると考えられ
学習目標 このユニットを修了すると、以下のことができるようになります: ロックウェル硬さ試験を実施できる ブリネル硬さ試験を実施できる 自社熱処理の検証だけでなく、生産現場でも硬さ試験が必要になることがあります。計画外ですが、未知合金の仕事が舞い込んだり、材質は分かっても硬度が不明なケースがあります。ヤスリで大まかな切削性を判断することは可能ですが、工具選定・切削条件決定には正確な硬度測定が最適です。 ブリネル法: 既知サイズの硬質球を押し込み、できたへこみの直径を読み取って硬度を求める。 ロックウェル法: 規定形状・サイズの圧子(ダイヤモンド円錐または鋼球)を規定荷重で押し込み、押し
学習目標 このユニットを修了すると、以下のことができるようになります: 工具鋼を正しく焼入れし、結果を評価できる 焼入れした工具鋼を正しく焼戻しし、結果を評価できる その他の工具鋼の適切な熱処理手順を説明できる 安全上の注意 安全な熱処理作業のため、以下の手順を推奨します: 耐熱保護服、手袋、安全メガネ、フェイスシールドを着用し、高温オイルによる火傷を防ぐ。 炉に着火する前に、エアスイッチ、排気ファン、自動遮断弁など安全装置が整っているか確認する。 冷却媒体(クーラント)が十分か確認する。不足すると金属が最適速度で冷却されない。 焼入れエリアの換気が十分で、オイルミスト濃度が基準内か確
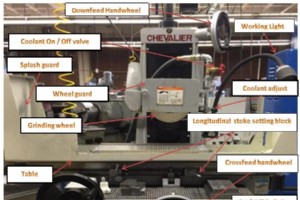
学習目標 このユニットを修了すると、以下のことができるようになります: 平面研削盤を識別できる 作業手順を理解できる 砥石ドレッシング手順を説明できる リングテスト(打音検査)を説明できる 砥石交換手順を説明できる 砥石選定手順を説明できる 主要研削砥粒とその最適用途を挙げられる 主要結合剤(ボンド)とその主用途を挙げられる 無記号のスケッチや実物から、砥石の型式番号と名称を識別できる 砥石形状・寸法表示と5つの基本記号から砥石仕様を読み取れる 代表的な研削作業に対し、適切な砥粒、粒度、硬度、ボンドを推奨できる 平面研削盤の概要 平面研削盤は主に仕上げ工程で使用されます。固定された研削砥
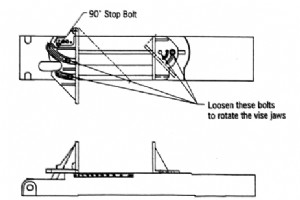
学習目標 このユニットを修了すると、以下のことができるようになります: バンドソーの種類を識別できる 安全規則を理解し遵守できる 横型バンドソーの操作を説明できる 縦型バンドソーの操作を説明できる チョップソー(切断機)の概要を説明できる 鋸刃の選定基準を説明できる 歯のセット(歯振り)を説明できる バイスへのワーク載せ方を説明できる 潤滑・冷却の重要性と方法を説明できる バンドソーの概要 市場には横型バンドソーと縦型バンドソーの2種類があります。どちらも工作機械として一般的で、特別な技能がなくても使用できますが、作業の性質上、機械に精通し、基本手順を守ることが重要です。以下に縦型バンド
学習目標 このユニットを修了すると、以下のことができるようになります: ドリルプレスの構造を理解する 安全規則を遵守できる 使用する工具(ツーリング)を説明できる リーマ加工の手順を説明できる 穴あけ加工の手順を説明できる パワーフィードおよび手動タッピングの手順を説明できる 砥石のドレッシング手順を説明できる ドリルプレスの概要 ドリルマシン(ドリルプレス)は、ワークピースに円筒形の穴を開けたり、既存の穴を拡大したりするために主に使用されます。ドリルプレスでの主な作業は穴あけですが、その他にもリーマ加工、皿取り(カウンターシンク)、座ぐり(カウンターボア)、タッピング(ねじ切り)などが
産業技術