工業製造
イノベーションの必要性は今日これまで以上に高まっています。新モデルは、前モデルより優れ、速く、効率的でなければなりません。テクノロジー機能、燃費、総合的な信頼性の間で、自動車メーカーは常に新境地を開拓し続ける必要があります。これは容易ではありません。 ターゲット層に最もコスト効率よく応えるため、メーカーは自動車精密加工技術を活用し、仕事を適切に完遂しようとしています。 精密加工エンジニアリングの新時代の到来 自動車精密加工技術は、CNC加工、いわゆる数値制御の形をとるといえます。コンピュータと自動化を活用して、自動車部品製造に使用される工具をより精密に制御する手法です。 最大のメリットは、自
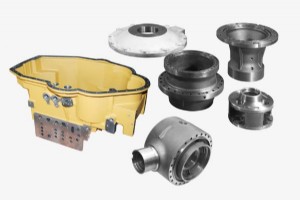
砂鋳造製造手法は、所望の機能と特徴を持つ高品質部品を顧客に提供する一般的技術です。プロセスの効率性と廃棄材料のリサイクル性により、コスト効率の良いプロセスです。 アプリケーションにおける砂鋳造のメリット おそらく最大のメリットは、ほぼすべての金属タイプを注湯に使用できる点です。金属が所望の予測可能な速度で溶解・注湯可能であれば、さまざまな部品製造に使用できます。この汎用性により、複雑アセンブリで互換性が必要な金属選定時の制約を回避できます。 砂鋳造は、小型ベアリングハウジングから大型エンジンブロックまで、制限なく多様なサイズに対応します。適切なモールドとゲートシステムが製作できれば、プロジェク
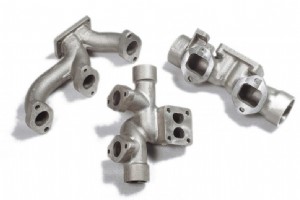
炭素鋼は融点が高いため砂鋳造が困難です。ダクタイル鋳鉄は代替材料となります。低融点により、砂鋳造部品で鋼と類似の冶金的特性を実現できます。鋼からダクタイル鋳鉄鋳造への切り替えは、機械加工工数削減とピースコスト低減の道となります。 ここではダクタイル鋳鉄の概要と、その砂鋳造プロセスを解説します。 2種類の鋳鉄 鋳造所では数世紀にわたりグレー鋳鉄を製造・加工してきました。溶解・鋳造が容易で切削性も良好ですが、欠点は引張強度と延性が低いことです。 低強度の原因は、金属マトリックス全体に分布する黒鉛フレークです。これらはクラック発生点となり弱点を生みます。 20世紀半ばに開発されたダクタイル鋳鉄はこ

コンパクト黒鉛鋳鉄(CGI)砂鋳造とは コンパクト黒鉛鋳鉄(CGI)、海外ではバーミキュラ黒鉛鋳鉄とも呼ばれ、鋳鉄が重すぎて強度不足の場合に用いられる金属です。CGIはグレー鋳鉄比で約75%高強度、75%高剛性です。また鋳鉄より大幅に軽量です。例えば、CGI使用の組立自動車エンジンは、従来のグレー鋳鉄使用比で約9倍軽量化されます。 他材料での砂鋳造と同様、砂に空洞を作り、溶融CGIを注湯し、物体を徐々に冷却します。 Improは主に船舶用エンジンシリンダーヘッド向けにCGI砂鋳造品を製造しており、重量レンジは40kg〜300kg。バーミキュラ黒鉛率90%以上を安定達成しています。 CGIが適す
砂鋳造は、多様な金属で部品を求める顧客にとってコスト効率の良い製造オプションです。この汎用性により、シンプルから複雑な部品をさまざまなサイズと重量で製造できます。プロセスは、部品形状のモールドを作成し、溶湯がモールドを充填・凝固させるというものです。 用途によっては内部構成がそれほど複雑でなく、モールドキャビティ全体が溶湯で充填されます。一方、薄肉外壁や複雑な内部設計でボイドが必要な用途では、コアを使用してこれらの内部設計を形成します。 砂鋳造用コア 砂鋳造で使用されるコアは、初期モールド作成では形成できない所望形状の内部インサートです。コアはモールド内に角度や空洞を形成します。エンジン用部品
砂鋳造と鍛造はともにエンジニアリング金属部品の製造技術ですが、類似点はほぼそこまでです。両手法は大きく異なり、最適な方法は製造対象の物体タイプと使用意図によって決まります。 砂鋳造 vs 鍛造のメリット比較 砂鋳造では砂に空洞を作り溶湯を注湯、冷却後に砂から物体を取り出します。一方鍛造では、金属を加熱してプレスまたはハンマーで成形します。 鍛造では対応困難な大型品や、ハンマーやプレスでは不可能な高度なディテールを持つ複雑品には鋳造が最適です。液体金属を扱うため、事実上あらゆる形状を作れます。 鋳造品は通常、鍛造品より軽量で、ほぼすべての金属に使用可能です(鍛造は一般に鋼に限定)。もう一つの考慮
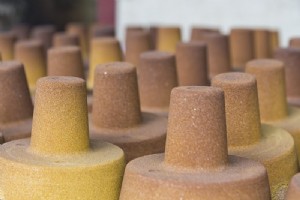
人類最古の鋳造プロセスとされる砂鋳造。その歴史は古代に遡ります。入手しやすい材料を用いる比較的シンプルなプロセスで、小型ベアリングハウジングから大型エンジンブロックまで幅広く製造可能です。 最も基本的な形では、砂鋳造は砂または砂複合材を所望形状またはキャビティに圧縮してモールドを作り、選択した溶湯を充填、冷却後、鋳造品を取り出して目的の製品を作ります。砂鋳造は汎用性が高く、小型・大型、さまざまな形状・設計に対応できるため人気があります。数世紀の歴史を持ちながらプロセス自体はほぼ変わっていません。今日では他の鋳造プロセスも特定部品・製品製造に利用可能ですが、砂鋳造は依然として極めて人気があります
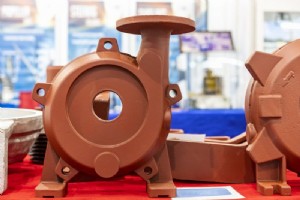
砂鋳造は多様な金属で部品を経済的に製造する手法です。シェルモールド鋳造は、特定の部品設計ニーズに応じて検討すべき代替プロセスです。この記事ではシェルモールド鋳造プロセスを紹介し、砂鋳造と比較することで、それぞれの強みと限界を理解できるよう構成しています。 シェルモールド鋳造の基礎 すべての鋳造プロセスは部品形状のパターンを必要とし、シェルモールドも例外ではありません。砂鋳造、インベストメント鋳造などと同様、パターンを用いて溶湯注湯用のキャビティを形成します。 シェルモールドでは、金属パターンツールに砂の層をコーティングします。この砂には加熱時に溶融し、冷却時に薄いシェル(典型的に1/4〜3/
砂鋳造とダイカストは、自動車部品製造で広く使用される2大製造技術です。これらは業界全体のイノベーションを支える基盤です。 砂鋳造とダイカストには類似点もありますが、両プロセスの違いを理解するにはいくつかの重要なポイントを押さえる必要があります。 砂鋳造とは 砂鋳造では、溶融金属を砂モールドが形成する空洞に注湯します。主なメリットの一つは、砂モールドの容易な作成と、ほぼすべての金属に対応できる点です。また、部品のサイズ、形状、重量において優れた柔軟性を提供し、多様なアプリケーションに最適です。 ダイカストとは ダイカストプロセスは本質的に砂鋳造と似ていますが、いくつか重要な違いがあります。金属は
金属部品鋳造プロセスにはいくつかの異なる技術があります。特に砂鋳造と遠心鋳造は、それぞれ得意とする部品タイプが異なり、適切なプロセス選定が部品のアプリケーション適合性を決めます。 遠心鋳造 遠心鋳造プロセスは円筒形ダイを使用します。ダイは垂直または水平軸で回転します。溶湯を予熱した回転ダイに注湯し、制御された圧力でモールド内に分布させ、内部健全性に優れた鋳造品を生み出します。水平遠心鋳造は水平軸でダイを回転させ、外径より長さが著しく長い管状部品を生産します。垂直遠心鋳造は垂直軸でダイを回転させ、一般に鋳造品高さが幅の2倍未満のリング状・シリンダー状部品を生産します。 砂鋳造 砂鋳造プロセスは砂
鋳造プロセスの話題では、インベストメント鋳造と遠心鋳造の2技法が挙げられることがあります。両者ともセラミックモールドまたはダイに金属を注湯しますが、具体的な手法は異なります。これらの手法を比較し、貴社の部品に適した方を判断しましょう。 インベストメント鋳造とは インベストメント鋳造では、部品のワックスパターンを作成し、液体セラミックで覆ってシェルモールドを硬化させます。ワックスを溶出・焼失させ、モールドに溶湯を注湯・冷却して部品を形成します。セラミックシェルは1部品ごとに1回のみ使用され、除去されて部品が現れます。 インベストメント鋳造はシンプル・複雑部品の両方に適し、少量・大量生産、試作に
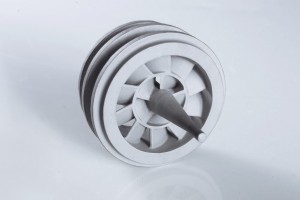
顧客は部品製造においてさまざまな選択肢を持ちます。採用プロセスの決定は通常、製造能力、製品実現性、コストに帰着します。インベストメント鋳造のコスト評価では、多くの顧客が「高コスト」と感じています。 コストは顧客固有の製造ニーズ(必要個数など)により変動しますが、製造技術選定時に考慮すべき主要なコストドライバーがいくつかあります。インベストメント鋳造に関連するコストドライバーを見てみましょう。 設計複雑性 部品設計はインベストメント鋳造コストの主要因です。内部通路、穴、特徴のないシンプルな設計はコストを抑制します。一方、複雑な形状で複雑なコア設計が必要な場合、溶湯が全必要領域に到達し欠陥のない
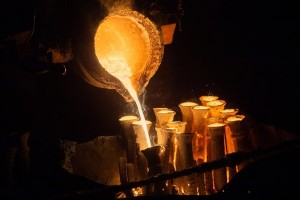
鋳造製造プロセスには顧客を混乱させる用語が多く存在します。これらは固有のプロセスを指す場合もあれば、特定プロセスの別名である場合もあります。その一つが「消耗型鋳造(エクスペンダブルモールド鋳造)」です。 消耗型鋳造とは何か、生産プロセスで何を指すのか。またインベストメント鋳造とどう異なるのか。この用語がコンポーネント製造プロジェクトで意味することを解説します。 消耗型鋳造とは 消耗型鋳造とは、溶湯注湯時に使用されるモールドが、金属硬化後に破砕除去され、そのままでは再利用できない鋳造法を指します。 消耗型鋳造とは、モールドが再利用されず消耗品となる製造技術全般を指します。ロストワックスプロセス、
インベストメント鋳造プロセスで部品・コンポーネントを求める顧客は、多くの場合非常に厳しいスケジュールを抱えています。必要なコンポーネントがより大きなアセンブリの一部であり、それ自体が独自のタイムツーマーケット要求を持っていることもあります。これらの要因により、顧客は指定期限に基づいて部品を提供できる最適な製造プロセスを模索します。 インベストメント鋳造リードタイム インベストメント鋳造リードタイムは、顧客の仕様と要求により変動します。各プロセスごとに固有のタイムラインがありますが、一般的な目安は以下の通りです。 工具設計・製造:4〜6週間 サンプル鋳造:2〜4週間 量産:6〜8週間 Im
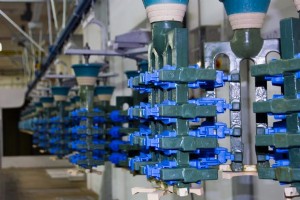
シンプルから複雑な部品を多様な金属で製造したい顧客にとって、インベストメント鋳造プロセスは独自の利点を提供します。この技法はロストワックス鋳造プロセスを用い、部品パターンをワックスで作成します。 ワックスパターンをセラミックスラリーに浸漬・コーティングして硬化させモールドとします。ワックスをセラミックモールドから溶出させ、溶湯を注湯します。金属冷却後、セラミックモールドを除去して鋳造金属部品を取り出します。 実際のインベストメント鋳造プロセスには多くの重要ステップがありますが、最初は顧客が部品の寸法・仕様・使用金属を決定することから始まります。このデータとドキュメントを受領した時点で、当社の
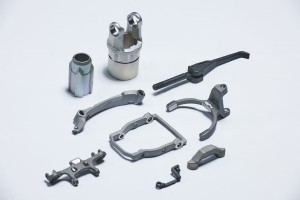
企業は常に小型部品製造の最もコスト効率の良いソリューションを模索しています。異なる金属加工技術は異なる結果をもたらします。このプロセスで検討される2つの手法が、インベストメント鋳造とMIM(金属粉末射出成形)です。 インベストメント鋳造は最古の金属型成形プロセスとして世代を超えて使用されてきました。ワックスパターンでセラミックモールドを作り、溶湯を注湯して部品を形成します。一方MIMでは、バインダー材料を微細金属粉末に混ぜてフィードストックを作り、射出成形機で成形・硬化させて部品を作ります。 MIM手法は1980年代に始まり、依然として比較的新しい技術とされます。しかしインベストメント鋳造は
ロストワックス鋳造と聞けば、多くの人はインベストメント鋳造を連想します。実際、両用語はしばしば交換可能に使われます。しかし、ロストフォーム鋳造の話になると、これらの金属鋳造プロセスが混同されがちです。混乱の原因は、ロストフォーム鋳造がインベストメント鋳造と非常に似ていることにあります。これらを評価すると、類似点と相違点が明確になります。わかりやすいガイドとして整理します。 ロストワックス鋳造とは ロストワックス鋳造は数千年の歴史を持つ金属型鋳造プロセスです。目的部品のワックスパターンを作成し、セラミックスラリーでコーティングして硬化させます。その後ワックスを除去し、セラミックシェルに溶湯を注湯
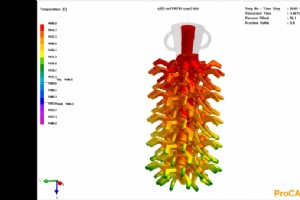
インベストメント鋳造の主要プロセスは、溶湯をセラミックモールドに注湯することです。溶湯がモールドの隅々まで均一かつ完全に充填されなければ、ニアネットシェイプ部品は得られません。しかし、部品形状の複雑さによっては困難を伴います。溶湯が凝固前に全隅々・孤立部位に到達できなければ、表面欠陥、気孔、スクラップの原因になります。 セラミックモールド全体への最適な溶湯供給を確保するため、ゲートシステムを設計します。このゲートシステムは、溶湯の流れを部品各部へ誘導し、モールドへの溶湯供給量を制御します。流れの方向と供給速度を慎重に制御することで、ゲートシステム設計は早期凝固と乱流を防止します。 ゲートシステ
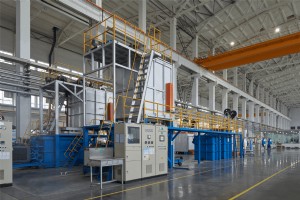
インベストメント鋳造部品は通常、機械加工がほぼ不要ですが、多くの場合熱処理が必要です。制御された加熱と冷却により、内部応力を除去し、機械的特性を最適化し、表面硬度を調整して耐久性と性能を向上させます。 Improは幅広い熱処理能力を保有し、インベストメント鋳造で製造された部品に必要な特性を付与しています。ここでは熱処理の役割、必要性、Improが提供できる能力を概説します。 金属鋳造と凝固 セラミックシェルやモールドに注湯されると、溶融金属は即座に冷却を開始します。液体から固体へ移行する過程で結晶や粒が形成・成長し、その速度は主に冷却速度で決まります。セラミックシェルと接触する金属が最も速く冷
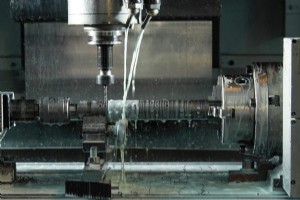
部品製造で精密加工を製造工法として採用する企業は多くあります。精密加工プロセスは、切削、旋削、フライス、研削、鋸切り、ボーリング工具を用い、ベース材料から特定量の材料を除去して部品を完成させます。この製造工法は、極めて複雑で幾何学的に入り組んだ形状の部品を高精度で製造するという独自の課題に直面します。顧客仕様への準拠のため、さまざまな精密加工技術が活用されます。 精密加工技術とは かつてこの製造工法は、熟練オペレーターによる手動工具のみに依存していました。これらの高度な専門家は、膨大な計算、測定、機械セットアップを行い、部品を所定寸法に仕上げていました。各設備に専任技術者が必要で、バッチで数千
産業技術