



MIG溶接の仕組み、装置、用途、メリット・デメリットを徹底解説
MIG溶接とは
MIGはMetal Inert Gas Welding(金属不活性ガス溶接)の略で、ガスメタルアーク溶接(GMAW)とも呼ばれます。この溶接はTIG溶接と類似していますが、非消耗電極の代わりに消耗性ワイヤー電極を使用します。不活性ガスをシールドガスとして、消耗性ワイヤー電極を用いる自動または半自動アーク溶接プロセスです。1940年代にアルミニウムやその他の非鉄金属溶接のために開発されました。現在では、高速、簡単な操作、容易な自動化という特性により、あらゆる産業・製造プロセスで見られます。主に板金産業や自動車産業で使用されています。
原理
MIGはTIGやアーク溶接と同一原理で動作します。電気アークによる発熱の基本原理で働きます。この熱で消耗電極と母板金属を溶融させ、それらが共に凝固して強力な継手を形成します。シールドガスもノズルから供給され、溶接ゾーンを他の反応性ガスから保護します。これにより良好な表面仕上げとより強力な継手が得られます。
主要装置
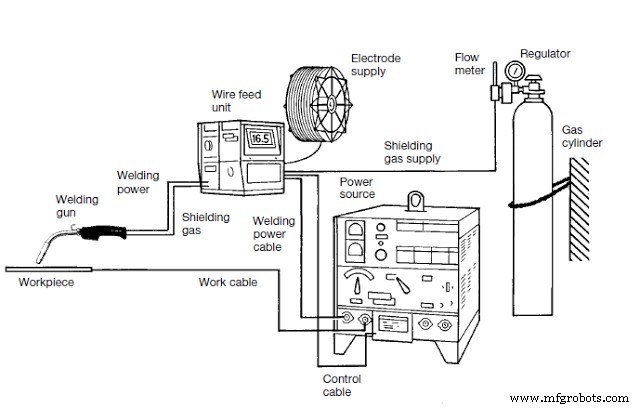
電源装置
この溶接プロセスでは、逆極性のDC電源を使用します。逆極性とは、電極(MIG溶接では電極ワイヤー)を正極、工作物を負極に接続することを意味します。これは電気回路の原理(熱の70%は常に正極側に発生する)によるものです。逆極性により、最大量の熱が工具側で放出され、フィラーメタルが適切に溶融します。直極性では不安定アークとなり、大量のスパッタを生じる原因となります。電源装置は、電源、トランス、整流器(ACをDCに変換)、溶接要件に応じて電流供給を制御する電子制御系で構成されます。
ワイヤーフィーダーシステム
MIG溶接では2枚の板を溶接するために連続的な消耗電極供給が必要です。この消耗電極はワイヤー形状で使用されます。これらのワイヤーはワイヤーフィード機構またはシステムによって連続供給されます。ワイヤーの速度を制御し、溶接トーチから溶接エリアへワイヤーを押し出します。様々な形状とサイズがあります。ワイヤープールホルダー、駆動モーター、駆動ローラーセット、ワイヤーフィード制御系で構成されます。ワイヤーフィード速度は電源を通じた電流供給を直接制御します。ワイヤーフィード速度が高い場合、溶接ゾーンでより多くの電流が必要となり、ワイヤー溶融のための適切な熱を生成します。
溶接トーチ
このトーチはTIG溶接用とはわずかに異なります。このトーチにはワイヤーを保持し、ワイヤーフィードの助けを借りて連続供給する機構があります。トーチ先端にはノズルが取り付けられています。ノズルは不活性ガスを供給するために使用されます。これらのガスが溶接ゾーン周囲にシールドエリアを形成し、酸化から保護します。溶接トーチは要件に応じて空冷式または水冷式です。大電流供給の場合は水冷式、小電流の場合は空冷式です。
シールドガス
シールドガスの主な機能は、酸素等の他の反応性ガスから溶接エリアを保護することです。これらは溶接継手の強度に影響を与える可能性があります。これらのシールドガスはプラズマも形成し、溶接を助けます。ガスの選択は溶接材料に依存します。主にアルゴン、ヘリウム、その他の不活性ガスがシールドガスとして使用されます。
レギュレーター(調整器)
名前の通り、シリンダーからの不活性ガス流量を調整するために使用されます。不活性ガスは高圧でシリンダーに充填されています。この圧力では使用できないため、レギュレーターをガス供給の間に配置し、溶接要件に応じてガス圧力を下げます。
関連記事:MIG溶接とTIG溶接の違い
作動手順
作動手順は以下の通りです:
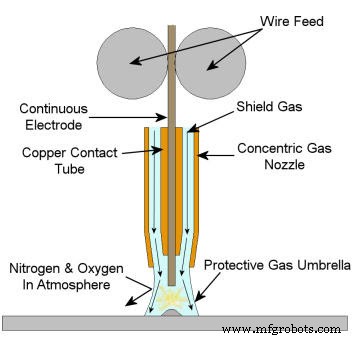
- 高電圧電流を、高電流・低電圧のDC電流供給に変換する。この電流が溶接電極を通過する。
- 消耗性ワイヤーを電極として使用する。電極を負極端子、工作物を正極端子に接続する。(※原文にある記述だが、通常MIGは正極極性=電極正。ここでは原文に忠実に翻訳)
- 電源供給により電極と工作物の間に微細で強力なアークが発生する。このアークで発生した熱で電極と母金属を溶融させる。電極は均一継手のために母金属と同材質で作られることが多い。
- このアークはシールドガスによって適切にシールドされる。これらのガスが溶接部を他の反応性ガスから保護し、溶接継手の強度を損なうのを防ぐ。
- この電極が溶接エリア上を連続移動し、適切な溶接継手を形成する。移動方向の角度は10〜15度の間で保つべき。フィレット継手の場合は45度とする。
用途
- MIGは板金製造に最適
- 一般的に利用可能なすべての金属をこのプロセスで溶接可能
- 深溝溶接に使用可能
メリットとデメリット
メリット
- 高い堆積率を提供
- フィラーメタルを連続供給するため、アーク溶接より高速
- 品質の良いクリーンな溶接が可能
- スラグ形成がない
- 溶接欠陥を最小限に抑制
- 非常に少ないスラグしか発生しない
- 深溝溶接が可能
- 容易に自動化可能
デメリット
- 手の届きにくい部分の溶接には使用できない
- 初期・セットアップコストが高い
- 風によってガスシールドが損なわれるため、屋外作業には不向き
- 高度な技能を持つ労働者が必要
以上がMIG溶接の原理、作動、装置、用途、メリット・デメリット、および概要図についての解説です。ご質問がありましたらコメントでお知らせください。この記事がお役に立てば幸いです。ぜひソーシャルネットワークで共有し、当サイトを購読してさらなる興味深い記事をお楽しみください。
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- TIG溶接(GTAW)の用途・メリット・デメリット完全解説
- MIG溶接の仕組み・メリット・デメリットを徹底解説
- エレクトロスラグ溶接(ESW):用途・メリット・デメリット
- サブマージドアーク溶接(SAW)の用途・メリット・デメリット
- プラズマアーク溶接(PAW)の用途・メリット・デメリット