工業製造
はじめに 3Dプリント愛好家が日々新たな用途を見つける中、調理器具としてのキッチンユースも広がっています。中でもクッキーカッターは自分のデザインで造形できるため最も人気のキッチンパーツの一つです。しかし量産に入る前に、安全性を確認すべきです。 クッキーカッターは食品と数秒しか接触しないため、ほとんどのフィラメントはこの用途で安全ですが、一般的にPETGが最適です。水ボトル等に使われ、最も安全なフィラメントとされています。 なお、ほとんどのフィラメントは食洗機非対応です。またPLAはガラス転移温度が低く、温水洗いすると変形するため不向きです。 3Dプリントクッキーカッターは安全か? クッキー
はじめに 3Dプリント経験を積むにつれ、ハードウェア改造、ファームウェア更新、スタート/エンドGコードのカスタマイズに挑戦したくなるものです。自分の改良が造形品質向上に繋がるのを実感できるのは大きな喜びであり、膨大な知識が身につきます。 主要コンポーネント(ホットエンド等)を交換すると、新旧パーツの寸法差によりホームポジションの再設定が必要になることがよくあります。筆者もオールメタルホットエンドへの換装で約14mmのオフセットが発生し、対応を迫られました。 本記事では、ほぼすべての3Dプリンタで適用可能なホームポジション再校正手順をステップバイステップで解説します。 再校正には、ファームウェア
はじめに 3Dプリンタ購入時、自作パーツやフィギュア、修理部品の造形といったメリットばかりに目が行きがちです。しかし、自宅でプラスチックを溶かす機械を稼働させることが、健康に深刻な影響を及ぼす可能性があることは見落とされがちです。 現在、3Dプリンタは学校、家庭、工房に普及していますが、排出物質に関する特別な安全基準の遵守は義務付けられていません。子供を含む多くの人々が、微細粒子や有毒ガスの高濃度環境にさらされる恐れがあります。 ABSとHIPSは他フィラメントより毒性が高く、ビスフェノールA(BPA)を多く含む傾向がありますが、使用材料に関わらず安全対策は必須です。3Dプリント工程自体が有毒
はじめに 3Dプリントコミュニティでは、レジン(光造形)とフィラメント(FDM/FFF)のそれぞれのメリット・デメリットについて長年議論されてきました。主な論点は造形品質、材料コスト、プリント時間の3点です。 しかし、引張強度や衝撃耐性といった特定の構造的特性が求められるケースでは、レジン造形品とフィラメント造形品のどちらが強いのかを知る必要があります。 結論から言うと、強度の面ではFDM造形品の方がレジン造形品より優れています。これは衝撃耐性、引張強度の両方で当てはまります。ABS、PLA、PETG、ナイロン、ポリカーボネートといった主要なフィラメントは、ほぼすべて通常のレジンを上回ります。
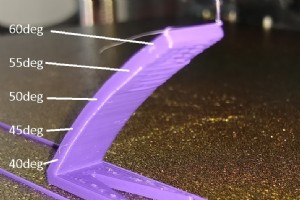
3Dプリンターを一度でも使ったことがあるなら、サポート(支え構造)の存在を知らない人はいないでしょう。しかし多くの場合、サポート設定は最適とは言えません。本記事では、サポート品質向上と「そもそもサポートを減らす」両面からアプローチします。 オーバーハング角45°超、またはブリッジ距離50mm超でサポート必須。これらは安全側の値で、ノズル温度最小化・冷却強化・速度低下で60-65°/150mmまで拡張可能です。 サポートとは? いつ必要? 溶融プラスチックを層ごと積み上げるFDM方式では、「下に何もない場所に吐出させるとどうなるか?」を常に考える必要があります。Gコードは機械的に実行されるの
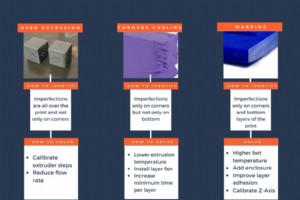
初心者もベテランも、良いプリントを得るまでトラブルと向き合い続けます。ベテランは造形物を見て原因を即特定・対処できますが、その「原因特定力」こそが最も重要かつ困難なステップです。本記事では、コーナーのカール(反り上がり)と過押出の違いを見極め、根本解決する方法を解説します。 コーナーのカール対策:押出温度を下げ、レイヤーファンを最大にし、最小層時間を約15秒に設定して小さな層での移動速度を落とす。カールは過押出と混同されやすいが、過押出が外殻全体に出るのに対し、カールは鋭角コーナーのみに発生する点が異なる。 原因は「積層された熱可塑性樹脂の冷却遅れによる収縮」であり、過押出ではないのです。
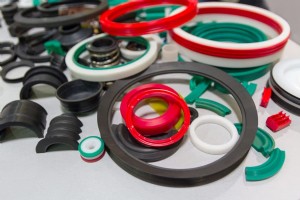
3Dプリントの醍醐味は、自宅の水回り修理など「実用的なパーツ」を自作できる点。でもフィラメントによって特性は全く違います。長年使えるガスケット・Oリング・シールを印刷するなら、どの素材がベスト? 結論:TPU(熱可塑性ポリウレタン)が最適。柔軟性に加え、110℃耐熱・極低温耐性・耐摩耗・耐薬品・耐油性を兼ね備え、過酷なガスケット用途に必要な特性を全て満たします。 本記事ではTPUが最適な理由、印刷時の注意点、おすすめ銘柄、成功させる印刷設定を詳解します。 TPUがガスケットに最適な理由 TPUは柔軟かつ高耐摩耗・耐久性を持つ熱可塑性エラストマー。消費財・産業用部品に幅広く採用されています
3Dプリント部品は多様な産業・用途で使われ、耐衝撃・耐湿・耐UV・耐熱等の特定特性が求められます。本記事では耐熱性に焦点を当て、各フィラメントのガラス転移点・印刷要件・実用性をランキング形式で解説します。 耐熱性No.1はポリカーボネート(ガラス転移点150℃)。ただし高温対応プリンター必須。汎用機で現実的なのはABS(105℃)です。 耐熱フィラメント比較表(耐熱度順) 素材ベッド温度ノズル温度筐体汎用機可否ガラス転移点耐湿性価格/kg PEEK120-145℃360-400℃必須不可143℃高$30-40 PAHT CF15100-120℃260-280℃必須可72℃低$85-
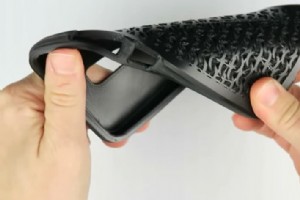
3Dプリンターを手に入れたら真っ先に印刷したくなるのがスマホケース。実用的なものづくりの醍醐味を味わえる定番アイテムです。本記事では、ケース用フィラメントの選び方、柔軟vs硬質のメリット比較、おすすめ銘柄、無料STLダウンロードサイトを紹介します。 柔軟ケース vs 硬質ケース:どっちが守れる? 衝撃吸護性能は「吸収エネルギー量」と「エネルギー分散」で決まります。硬いケースは変形せず衝撃を端末に伝達、ガラス割れリスク増。一方TPU等の柔軟素材は変形して衝撃を吸収・分散。市販ケース・アクションカメラカバーが軒並みソフト素材なのはそのためです。 筆者もOnePlus 6純正ソフトケースを4年以上
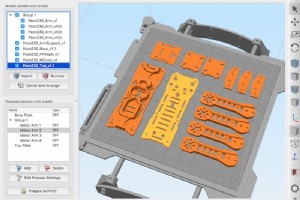
3Dプリントを始めたばかりなら、主要スライサーの存在はご存知でしょう。その中でひときわ異彩を放つのが、有料のSimplify3D(S3D)です。無料・オープンソースのCuraやPrusaSlicerが近年劇的に進化した今、$149を払う価値はあるのか? 本記事では人気3スライサーを比較し、メリット・デメリットを整理して答えを出します。 結論:S3Dにはまだ「複数プロセス同時適用」という強力な優位性があります。Cura/PrusaSlicerは大多数のユースケースで十分ですが、3Dプリントサービス業等のプロユースならライセンス購入の価値があります。 比較サマリー Simplify3DC
3Dプリントには数多くのトラブルがありますが、デュアルエクストルーダー(二重押出機)になるとさらに複雑化します。本ガイドでは、オージング・ストリンギング・インフィル重なり等の代表的問題と、プライムタワー・ウーズシールドの設定・活用法を網羅的に解説します。 デュアルエクストルーダーとは? シングルエクストルーダーは1ノズルで1素材のみ。デュアルは2ノズル・2エクストルーダーを備え、異なる素材・色を同時使用可能です。 デュアルエクストルーダー特有のトラブル オージング・ストリンギング 片方のノズルが印刷中、もう片方は待機状態になります。待機ノズル内の残留樹脂が移動時に滲み出し、造形物に糸状付着
造形物に細いプラスチックの「髪の毛」や「糸」が壁と壁の間に張っていたり、側面に小さなプラスチック球が付いていたり、全層に漏れが見られたりしませんか? これはノズルから意図しないタイミングで樹脂が流出する「ノズル液漏れ(オージング/ストリンギング)」と呼ばれる、最も一般的かつ厄介なトラブルの一つです。 本記事では、液漏れのメカニズム、主原因、トラブルシューティング手順、予防策を体系的に解説します。以下のパラメータ早見表をリファレンスとしてご活用ください。 パラメータ説明基準値低すぎる場合高すぎる場合テストモデル 温度押出時のフィラメント加熱温度メーカー仕様確認。PLA:190-220
3Dプリントを少し学んだ方なら「ヒートベッド(加熱ベッド)」の存在をご存知でしょう。ビルドプレートを加熱するこの機能には多くのメリットがあり、フィラメントごとに最適温度が異なります。 最適ベッド温度は、PLAで60℃、ABSで100〜110℃です。これらの設定は初層密着を大幅に向上させ、プリント成功率を高めます。特にABSは冷却時に最大8%収縮するため、造形中に物体温度を保つヒートベッドが必須です。 温度が低すぎると効果が薄く、高すぎると「ゾウの足(エレファントフット)」等の不具合を招きます。 ヒートベッドが重要な理由とタイミング 3Dプリントは温度管理の連続です。ホットエンドでフィラメン
初めてレジンプリンターを手に入れ、スライサーを設定し、印刷を始めたばかりの頃、レジンが残り少なくなり新しいレジンを購入したとします。さて、異なるレジンを混ぜても品質は保たれるのか?色を混ぜたり染めたりできるのか? この記事では、レジン混合の可否、カスタムカラー作成、混合レジンのバット保管可否など、具体的な疑問にお答えします。 3Dプリンターレジンは混ぜられるか? 結論:同じタイプのレジン同士なら、異なるブランド・色でも混合可能です。 ただし、レジンのタイプ(種類)は同じであることが前提です。プリンターは特定レジンタイプに合わせて最適露光時間でキャリブレーションされているためです。 各レジ
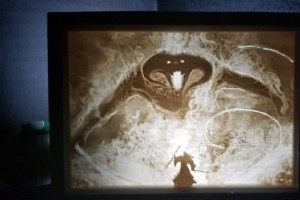
3Dプリンターで写真を立体的に印刷できる「リトファネ」をご存知ですか?普通のプリンターのように平面ではなく、光を透過させると浮かび上がる立体的な画像です。安価なFDMプリンターでも作成可能です。 この記事では、リトファネの仕組み、最適な印刷設定、おすすめフィラメント、作成手順を詳しく解説します。 カスタムリトファネを作るには、高解像度・高コントラストの画像を用意し、無料オンラインツールでSTLファイルに変換。スライサーでインフィル100%に設定して印刷します。 フィラメントは白色PLAが最適です。PLAはガラス転移点が約60℃と低いため、照明には発熱の少ないLEDを推奨。耐熱性が必要なら
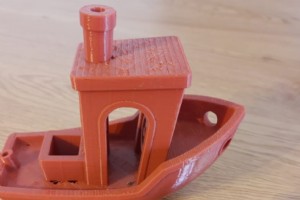
3Dプリント初心者の方が長らく抱いている疑問の一つが、「1kgのフィラメントでどれくらい印刷できるのか?」という点です。PLA、ABS、建築用アクリル(通称:光沢のり)など様々な素材を試してみたものの、フィラメントの持ちが気になって仕方がないという方も多いでしょう。 具体的には以下の疑問にお答えします: 1kgのフィラメントは何メートルあるのか? 平均的なプリントに必要なフィラメント量は? 1kgスプールで何個のモデルが印刷できるのか? フィラメントを長持ちさせる方法は? フィラメント消費に影響する要因は? フィラメント重量密度直径長さ価格目安 1kg1.25g/cm³1.75
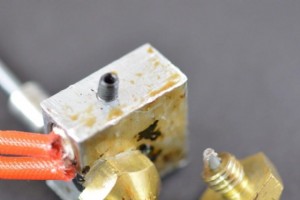
3Dプリンターの通常使用中には、様々な問題が発生します。数分で解決するものもあれば、解決までマシンを完全に使えなくするものもあります。 よくある厄介な問題が、造形途中で突然フィラメントの押し出しが止まることです。しばらく怒鳴ったり泣いたりした後、原因と解決策を探ることになります。 造形途中でプリンターがフィラメント押し出しを止める最も一般的な原因は、エクストルーダーの詰まり、またはエクストルーダーモータードライバーの過熱です。エクストルーダーが詰まる原因は、不適切なキャリブレーション、誤った造形温度、フィラメント品質の低さ、プリンター周辺のホコリや汚れなどです。 エクストルーダーの詰まりは、鍼
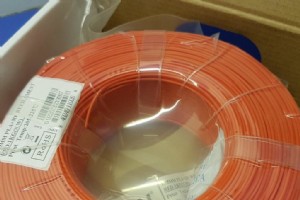
使用済みフィラメントスプールのリサイクルは、3Dホビストにとって継続的な課題です。主な理由は、すべてのスプールがリサイクル可能ではないからです。リサイクルマークがあるスプールもあれば、マークがないものは代替クリエイティブプロジェクトに使われるか、単に捨てられます。 ほとんどのフィラメントスプールはポリプロピレン製で、通常のプラスチックリサイクルボックスに捨てられるリサイクル可能なプラスチックです。 空のフィラメントスプールは、ミニチュア用ターンテーブル、スプール引き出し、ゴーカートの車輪など、代替用途を見つけて再利用することもできます。 プラスチックスプールの発生を減らすには、段ボールスプール
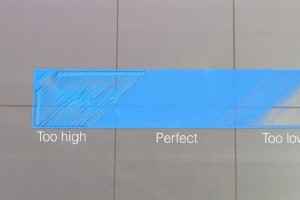
3Dプリントを始めると、スライサーが提供する膨大なパラメータの数に圧倒されます。中には他より重要なものもあります。エクストルーダー温度、移動速度、ヒートベッド温度など、数十の設定を調整する術を知るのは避けられません。 設定を完璧に決めたと思っても、同じモデルを造形しているのに、以降の造形で出力品質が劣化し始めると驚くかもしれません。これには様々な理由がありますが、ベッドのレベル狂いは、修正も容易な有力な原因として浮上します。3Dプリンターのベッドをどのくらいの頻度でレベリングすべきか? ベッドの安定性と造形物取り外し時の丁寧さにもよりますが、5〜10回に1回のレベリングで問題ないケースが多いで
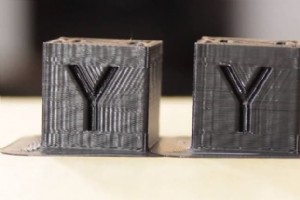
最近3Dプリンターを購入し、設定を試行錯誤してそれなりの結果が出せるようになりました。レイヤー密着、フィラメント温度など基本はクリアし、いよいよ造形品質のさらなる向上に取り組む段階です。おめでとうございます! 次の課題、ジャークやゴースティング(リンギング)をどう解決するか、に進みましょう。 ゴースティングは、造形速度の低減、ジャークと加速度の調整で解決できます。理想的な設定目安は:速度60mm/s、加速度1500mm/s²、ジャーク10mm/s。お使いのプリンターによって値の増減が必要です。それでもゴースティングが残る場合は、ダンパー追加やベルトの緩み確認・張り直しを検討してください。 ゴー
3Dプリント