工業製造
少し前、久しぶりに使う色のフィラメントでプリントしようとしたら、フィラメントが何度も切れ、出来上がったプリントの品質も散々でした。スプール保管をまともに考えていなかったツケが回ってきたのです。同じ経験をしたあなたは、「なぜPLAフィラメントが脆くなるのか?」と疑問に思っているはずです。 PLAは吸湿性(湿気を吸う性質)があるため、湿気で脆くなります。さらに紫外線(日光)曝露はさらに悪影響で、変色・脆化・強度低下・易折れを招きます。適切な保管でこれを防げます。 なぜPLAは脆くなり、ポキポキ折れるのか? PLA(ポリ乳酸)の機械的構造は元々脆い傾向がありますが、環境要因がさらに脆化を加速させます
3Dプリントを想像すると、3軸で動くエクストルーダーがプラスチックを溶かして立体を造るシンプルな機械に見えます。しかし深く掘り下げると、このプロセスを決めるパラメータは無数にあります。 モデルタイプによって、リトラクション設定がプリントの成否を分けます。Ender 3のようなボーデン式プリンターをお持ちなら、以下のリトラクション設定が必ず役立ちます: ボーデン式であるEnder 3では、より長いリトラクション距離が必要です。「コンビングモード」を有効化し「インフィル内」に設定。リトラクション距離6mm、速度20mm/s、最大リトラクション回数5、最小押し出し距離ウィンドウ10mmを推奨します。
プリント中にモデルが割れ、層が剥がれていませんか? これは「層離れ(デルタミネーション)」と呼ばれ、本質的には層間接着不良が原因です。 この記事では、層離れの定義、発生メカニズム、確実な解決策を解説します。 層離れ(デルタミネーション)とは? FDM 3Dプリントは、前の層の上に次の層を積み重ねてオブジェクトを造形します。層間接着が弱いと、造形物の様々な箇所で割れや分離が発生し、外観上は切れ目やヒビとして現れます。 これはABSでよく見られます。冷却収縮により層間接着力を超える力がかかると層が離れるためで、エンクロージャーなしやベッド温度不足で顕著です。 なぜ層離れが起きるのか、詳しく見てい
私が3Dプリントを始めた動機は、自作RCカーのタイヤなど、可能な限り多くのパーツを自作することでした。タイヤを機能させるにはゴムのような柔軟な材料が必要で、それがTPUプリントへの挑戦のきっかけです。 Ender 3でTPUプリントは可能ですが、TPUの柔軟性(ショア硬度)により、純正構成でいけるか、アップグレードが必要かが分かれます。この記事では、スライサー設定、プリント温度、ベッド温度等を網羅し、どこまで純正でいけるか、いつアップグレードが必要かを徹底解説します。 試行錯誤なしでEnder 3の理想設定を得たい方は、Ender 3シリーズ専用Curaプロファイル(全種7ドル)をご利用くださ
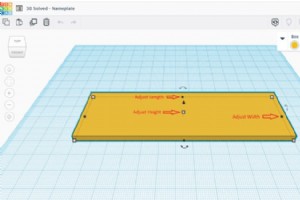
3Dプリントでは様々なものが作れます。その中でも、名前やロゴ用の立体文字作成は人気のプロジェクトです。この記事では、3Dモデリングソフトを使って任意の文字を設計し、3Dプリントする手順を実演します。 推奨スライサー設定や、PC入力文字・手書き文字の両方を3Dプリントするワークフローも解説します。工程はシンプルで、それほど時間はかかりません。 文字プリント用3Dモデリングソフト 文字作成には3Dモデリングアプリが必要です。多くのソフトが対応可能ですが、代表的なのはTinkercad、Fusion 360、SketchUpです。Tinkercadを選んだ理由は、無料・習得容易・ブラウザベースでイン

誰もが3Dプリントで「高品質」と「高速」を両立したいと考えます。しかし現実には、品質と速度はトレードオフの関係にあり、プリンターとフィラメントの組み合わせごとに試行錯誤でスイートスポットを見つける必要があります。 この記事では、プリント速度が品質に与える影響、よくある問題、最適設定の見つけ方を解説します。 プリント速度は品質に影響するか? 多くの場合、プリント速度は品質に大きく影響します。経験則として、低速ほど高品質なプリントになります。品質を落とさず高速化することは可能ですが、それはプリンターの種類と材料品質に依存します。 なぜ速度が品質に影響するのか? 影響度は、機械がその速度を処理で
ABSは、Ender 3/Pro/V2で正しくプリントするのが最も難しい材料の一つです。最大の理由は、これらがエンクロージャー非搭載プリンターだからです。 しかし、設定調整と密着向上の工夫をすれば、Ender 3でもABSプリントは可能です。 要点:Ender 3でABSをプリントするには、ノズル温度230〜240℃、ベッド温度100℃、パート冷却ファンOFF、ビルド面にグルースティック塗布で密着向上・反り防止を行います。 これだけでは不十分です。私のテスト結果、密着改善法、トラブル防止策など、続きをお読みください。 試行錯誤なしでEnder 3の理想設定を得たい方は、Ender 3シリーズ専
3Dプリントを始めて最も時間がかかる習得項目の一つが、ベッドレベリングと並んで「プリントをベッドに確実に密着させ、途中で剥がれないようにすること」ではないでしょうか。 この記事では、私の実践経験から得たコツを、一般的なものからニッチなものまで紹介します。これらを実践すれば、プリントのベッド剥がれトラブルを大幅に減らせるはずです。 Ender 3で高品質プリントを出すための理想的な設定を、試行錯誤なしで手に入れたい方は、Ender 3シリーズ専用に調整したCuraプロファイル(全種わずか7ドル)をご活用ください。 1. ベッドを正しくレベリングする ベッドレベリングは、ノズルとベッドの距離を中
3Dプリント愛好家として、私は常にプリント品質向上の方法を探しています。この記事では、「アイロニング」という非常に便利なスライサー機能を紹介します。これを使えば、3Dプリント造形物の上面を滑らかに仕上げられます。 プリントの見た目を良くしたいなら、これ以上の機能はありません! アイロニングの効果 アイロニングはUltimakerのスライサー「Cura」で最初に導入された機能で、現在では主要スライサーすべてに搭載されています。プリント完了後、ノズルを加熱したまま上面をなぞらせ、微量のフィラメントを押し出しながら移動させることで、上面の平らな面を滑らかにします。加熱ノズルが上面のフィラメントを軟
3Dプリント愛好家なら誰でも知っている通り、インフィル(内部充填)は造形物の品質、強度、プリント時間を左右する極めて重要な要素です。何時間もかけてプリントしたのに、インフィルがシェル(外壁)に接しておらず、内部構造が機能していない──そんな経験はありませんか? この記事では、インフィルが壁に接しない原因と、確実な解決策を体系的に解説します。結論から言うと、主な原因は以下の通りです。 壁とインフィルが接しない主因はアンダーエクストルージョン(押し出し不足)です。これはノズル温度不足、移動速度過大、プリンターのキャリブレーション不備などが原因で起こり、インフィルオーバーラップ設定の調整でも改善可能
3Dプリントを始めたばかりで、最も扱いやすいフィラメントとしてPLAを購入したあなた。お使いの3Dプリンターのプリントベッドが加熱式だと気づき、「PLAにヒートベッドは使うべき? 使わないべき?」と疑問に思ったことはありませんか? 結論から言うと、単純な「はい」か「いいえ」では答えられません。いくつかの要因によって最適な判断が変わるからです。詳しく解説していきます。 PLAにヒートベッドは必須か? PLAは比較的低温でプリントできるため、反り(ウォーピング)のリスクは低いです。ヒートベッドなしでもほとんどのケースでプリント可能ですが、ベッド温度を上げることで初層の密着性が向上し、結果としてプリ
はじめに 3Dプリンタを一度でも使った方なら、レイヤーファン(冷却ファン)の重要性をご存知でしょう。この小さなコンポーネントの適切な設定が造形の成否を分けます。正常動作するレイヤーファンを必要時に備えることは必須です。 現在レイヤーファンに問題が発生しているなら、ここが正解です。主要原因をステップバイステップで解説し、簡単に解決へ導きます。なぜあなたの3Dプリンタのレイヤーファンが動かないのか? レイヤーファン不動作の原因:スライサーのプリントパラメータ、機械設定、ハードウェア故障、またはフィラメント等の異物がファンを塞いで回転不能。スライサー内の全レイヤーファン関連設定が有効化されているか確
はじめに 造形時間短縮と品質維持を両立したいなら、適応層(アダプティブレイヤー)機能を検討すべきです。 「適応層って何?」という疑問にお答えすべく、本記事では定義、仕組み、自分のプリントへの導入法を解説します。 適応層を有効化すると可変層高でプリント可能になり、オブジェクト形状に応じて層厚を動的に増減できます。滑らかな仕上げが必要な箇所は薄層で、それ以外は厚層で造形するため、時間とフィラメントを節約しつつ品質を確保できます。 Curaにおける適応層スライシングとは? Curaの適応スライシング(v3.2.0以降搭載)は、造形時間短縮と品質維持を両立する新機能。Curaダウンロードはこちら。
はじめに 3Dプリント入門ではまず「造形品質と移動速度は逆相関」を学びます。つまり押出ヘッド移動速度を落とせば一般に仕上がりが良くなります。 経験を積むと、更なるパラメータチューニングで目的に合わせた結果が得られることを知ります。移動速度に関わる重要設定が「ジャーク」と「加速度」。地味ですが驚くほど重要で、プロジェクトの成否を分けます。 ジャークは「加速度パラメータを完全無視して瞬時に到達する速度範囲(0mm/s〜設定値)」を決定します。一方、加速度は「移動速度の時間変化率(mm/s²)」を定義し、最大移動速度に達するまでの加速度合を制御します。 3Dプリントにおけるジャークと加速度の定義
はじめに 3Dプリントコミュニティでは造形品質向上への探求が絶えません。造形の成否を分ける最も一般的な問題の一つが上面(トップレイヤー)品質です。これらの問題を解決したいのは当然のこと。本記事では主要問題と簡単な解決策を解説します。 上面品質向上には、スライサー設定不備によるピローリング(枕状の凹凸)と穴あきを解消する必要があります。最も簡単な対策はインフィル密度増加と/または上面層厚増加。さらに美観向上にはアイロニング機能の活用が推奨されます。 上面の一般的問題と解決策 上面に関する二大問題は「穴/隙間」と「ピローリング」です。各々の解決策を見ていきます。 上面の穴と隙間 上面層厚を
はじめに 「フィラメントが正しく送られない」——この記事にたどり着いたあなたはまさにその状況のはず。前置き無しで解決策へ直行します。 主な原因:押出経路の詰まり、PTFEチューブ損傷、リトラクション設定不適、フィラメントテンション過大、押出温度不適(高すぎ/低すぎ)、ノズル詰まり、ドライブギア摩耗。 原因列挙だけでは役立たず、個別対処が必要です。トラブルシューティング記事は事後対応型ですが、再発防止のヒントも添えます。ブログ再訪を歓迎しますが、もっと楽しい記事もたくさん用意しています! フィラメント不送出の主な原因 押出経路の詰まり 正常な給排にはクリアな押出経路が必須。障害物はフロー率を
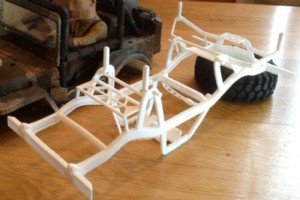
はじめに 3Dプリントを始めた頃、「ほぼ全てを知っている」気になりましたが、ダニング=クルーガー効果の如く、実際は極めて浅い理解しかありませんでした。複数パーツで構成される初の機能的オブジェクトをプリントした時、各パーツに固有の要求があることを痛感し、各サーモプラスチックの特性研究を始めました。 本記事では、典型的なRCカーの各パーツと推奨フィラメントを解説します。 RCパーツごとの推奨フィラメント:シャーシはABS、ボディはPETG、タイヤとバンパーは柔軟性を活かしてTPUとナイロン、スプリングもナイロンが最適。 RCパーツ求められる特性推奨フィラメント シャーシ引張強度、衝撃耐性
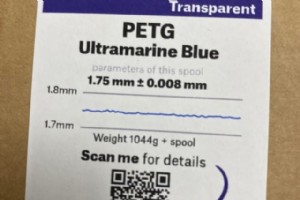
はじめに 3Dプリントを始めたばかりの方は、フィラメントに2つの標準径(1.75mmと3mm)があることを知らないかもしれません。10年前に自作機を組んだ人から中古購入した場合、当時主流だった3mm機かもしれません。いずれにせよ、両規格が市場に存在し、それぞれの長短を知ることはプリンタ選定に不可欠です。 現在の標準は1.75mmですが、多くのメーカーが3mmも継続生産しています。どちらが優れるか意見は分かれますが、自分で学んで判断すべきです。 深掘りしたくない方へ:1.75mm対応プリンタを買うのが無難です。3mmノズルが必須の特殊用途でない限り、常に1.75mmを推奨します。市場標準は明確で
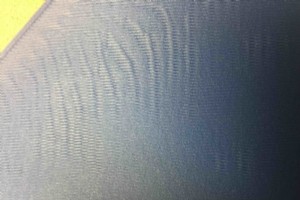
はじめに 3Dプリント経験を積めば、造形物の不具合対応にも慣れ、「第六感」で原因と解決策が分かるようになります。まだトラブルシューティング力を養成中の方のために、本記事を用意しました。 初層に発生するリップル(波打ち・うねり)の主要原因と解決策を解説します。詳細は後述しますが、要点は以下の通りです。 初層リップルの主因:初層高さ/フロー不適、ノズルがベッドに近すぎる、ベッドレベリング不備、造形速度過高、初層でレイヤーファンがON。 解決策:適切なベッドレベリング、初層速度低減、ライン幅正確設定、初層高さ調整。さらに自動ベッドレベリングセンサー導入やメッシュレベリング実施も有効です。 初層リッ
はじめに プリンタ調整が完璧で高品質造形が安定していたはずが、久しぶりに使うフィラメントスプールで造形したら、品質が著しく低下していた——そんな経験はありませんか? フィラメントスプールは「悪くなる」のでしょうか? 主な原因は何でしょうか? 密閉容器+シリカゲルで保管しなければ吸湿して脆くなります。UV光(直射日光)も脆化・破断の原因です。スプールの穴にフィラメント先端を固定せず保管すると、絡まりの原因になります。 主な劣化原因、最悪/最良の相性フィラメント、症状、対策をまとめました。 原因最も弱いフィラメント最も強いフィラメント症状対策 UV光曝露 PLA、ABS PETG、AS
3Dプリント