工業製造
すべての3Dプリンターホビストが経験することです。初めてのマシンをオンラインで注文し、到着を待ちわびて日々を過ごします。ついにインターホンが鳴り、うるさい叔母さんではなく、待ち望んでいたプリンターが届きます。 さあ最初の造形だ!と思っても、自分が思ったほど詳しくないことに気づきます。最初に浮かぶ疑問の一つが「3Dプリントの推奨温度と速度は?」です。 通常の3DプリンターでPLAを造形する場合、ノズル温度200℃、速度60mm/s程度が推奨されますが、そのフィラメントのメーカー仕様も必ず確認してください。 3Dプリントで使われるプラスチックの多くは熱可塑性樹脂ですが、それぞれ固有の温度範囲を持ち
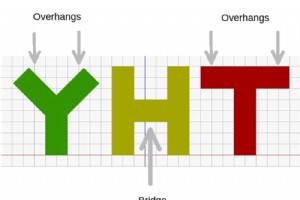
複雑な3Dモデルを造形する際、ツリーサポートは必須です。Curaをお使いなら、ツリーサポートの扱い方と最適な造形品質を得るための設定を知っておくべきです。 この記事では、サポートの基本と、特にツリーサポートとは何か、そのメリット・デメリット、Curaでの使い方を基礎から解説します。 早速始めましょう。 3Dプリントにおけるサポートの基礎 FDM/FFFプリンターは熱可塑性樹脂のレイヤーを積層し、各新レイヤーは前のレイヤーの上に乗ります。この方式では下のレイヤーが新しいレイヤーを支えます。 これは、下に支える構造がない部分を造形する必要が生じるまでうまく機能します。そこに登場するのがサポート、そ
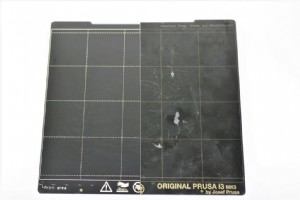
3Dプリントを始めたばかりの頃、私にも起きたことです。スライサーで「黄金設定」を見つけ、綺麗な造形が出せると、「自分はプリントの天才かも」と思い込みます。 「あと20台プリンターを買ってプリントファームを始めよう。将来のヨットの大きさと設備を妄想し始める」——そんな夢を見ていた矢先、造形途中で造形物がビルドプレートから剥がれ落ちます。ヨットの夢はお預けで、再びチュートリアル漬けの日々が始まります。 上記がまさにあなたの経験なら、プリンターベッドを清潔に保つ方法を学ぶ時期が来ています(そして全体的な期待値を下げる時期でもあります)。 清潔なプリントベッドは、ビルドプレートへのレイヤー密着改善と、
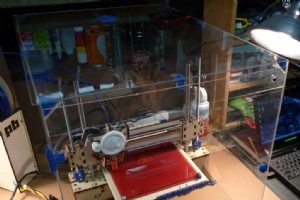
現在、ほとんどの3Dプリンターはカートジアン構造で、エンクロージャーなしで販売されています。 Anet A8、Prusa i3、Ender 3などが典型的な例です。 オープン構造のため、造形物は気流や温度変化の影響を直接受け、造形品質に悪影響を及ぼす可能性があります。 使用材料と設置環境によっては、深刻な造形トラブルを招いたり、造形自体を不可能にしたりします。 PLAしか使ったことがないが他の材料にも挑戦したい、あるいは総合的なプリントスキルを向上させたいとお考えなら、3Dプリンターエンクロージャーのメリットを真剣に検討すべきです。 では、3Dプリント用エンクロージャーは必要なのでしょうか?
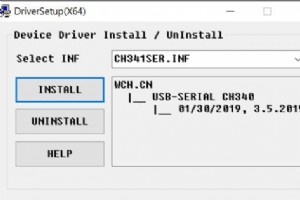
3DプリンターのマイクロUSBポートが何のためにあるのか、なぜいつも付属のSDカードで造形しているのか、疑問に思ったことはありませんか? この記事では、そのUSBポートを使ってSDカードと同じように3Dモデルを造形する方法を解説します。 ただし、デメリットもあり、ドライバーや追加ソフトウェアのインストールが必要です。 Ender 3シリーズで高品質造形するための理想的な設定を試行錯誤で探す手間を省きたいなら、Ender 3シリーズ専用に調整された独自のCuraプロファイルをご利用ください(すべてセットで7ドル)。 始めましょう! CuraでUSB経由プリント Curaでは、USBケーブルでプリ
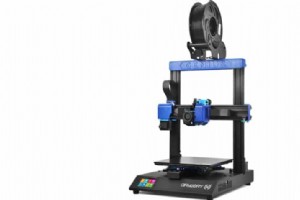
3Dプリントを始めたときに最も難しいのがベッドレベリングです。幸い、自動ベッドレベリング機能を内蔵したプリンターがあり、それらが必ずしも他より高価というわけではありません。 この記事では、自動ベッドレベリングを搭載し、特に初心者の生活を楽にしてくれる10機種を紹介します。 Artillery Genius Pro Artillery Genius ProはGeniusのアップグレード版で、32ビットメインボード、Titanエクストルーダー、オートベッドレベリングなどを搭載しています。 特筆すべきはベッドの加熱速度です。多くのプリンターが100℃到達に5分以上かかる中、Genius Proは2
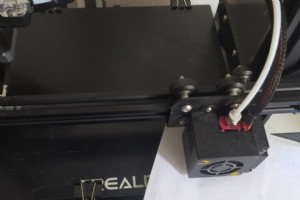
3Dプリンターのレベリングは、初めて触れるときに最も難しく感じる作業の一つであり、正しい手順を身につけるまで数日以上かかることも珍しくありません(私自身そうでした)。 一般的には紙を使ってノズルとベッドの間の摩擦感で距離を判断しますが、「シックネスゲージ(厚さゲージ)」を使う方法もあり、個人的にはこちらの方が優れていると感じます。 この記事では、両者の違い、それぞれの具体的な手順、メリット・デメリット、そして私のおすすめを解説します。 早速始めましょう! 紙を使ったレベリング 最も一般的な方法であり、コストゼロでかつ十分に機能するため広く普及しています。ただし、ノズルとベッドの間で紙を動かし
エクストルーダーはプリンターの要となるパーツです。フィラメントをノズルへ押し出す役割を担い、ホットエンドとともに押出システムを構成します。設計は多様ですが、最も一般的なのはモーター、ドライブギア、アイドラーホイール(またはデュアルギア設計では第2ギア)と、フィラメントを挟み込むスプリングで構成されるものです。 エクストルーダーがステップをスキップしたり、スリップしたり、カチカチ音を立てたりするのは、ノズルから十分なフィラメントを押し出せないときです。原因としては、ノズルの部分的・完全な詰まり、ノズルがベッドに近すぎる、押出温度が低い、フィラメントの絡まり、PTFEチューブの問題、アイドラースプ
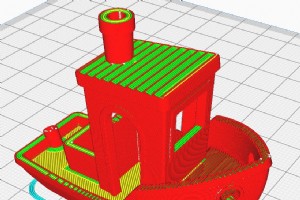
3Dプリンターで造形を開始するとき、モデルの周りに小さなアウトラインが描かれるのを目にしたことがあるでしょう。これは「スカート」と呼ばれ、ノズルをプライミング(予備押し出し)して造形プロセスをスムーズに開始するためのものです。なぜこのスカートが造形をスムーズにするのか、その理由を簡潔に解説します。 3Dプリンターが造形開始時にアウトラインを描くのは、ノズルをプライミングし、フィラメントがスムーズに押し出される状態を確認するためです。これにより、ノズル内の不要な溜まりや不具合を事前に排除できます。スカートなしで造形を始めると、最初の数ミリでノズルが詰まり、初期レイヤーの品質に悪影響を及ぼす可能性
詳細なモデルを3Dプリンターで造形するには多くの時間を要します。プリンターとモデル要件によりますが、単一造形に24時間以上かかることも珍しくありません。なぜこれほど時間がかかるのか? この技術を分単位造形から阻んでいるものは何か? 造形を高速化するには何ができるか? この記事ではこれら疑問を詳細に掘り下げ、今後のプロジェクトに役立てていただきます。 3Dプリンターは材料を層ごとに積み上げるため、現在の造形物へこれら層を堆積させる物理的速度に限界があります。フィラメント式プリンターは機械機構で材料をインチ単位で堆積させるため、大型造形ではレジン式プリンターより著しく遅い傾向があります。レジン式は
シリコーンは実用用途の広い汎用ポリマーです。3D技術の進歩により、いくつかの先進技術でシリコーン3Dプリントが可能になりました。しかし依然として高コストで、一部には手が届きません。 3Dプリンターでシリコーンを造形できます。シリコーン対応の先進造形技術のいずれかを用いるプロセスで、一般的な3Dプリント手法とはいくつかの重要な点で異なります。 シリコーン3Dプリントの仕組み、メリット・デメリットを詳しく解説します。 すべての3Dプリンターでシリコーン造形可能? シリコーンは無毒、熱安定性に優れ、幅広い用途に有用な特性を持ちます。しかし耐熱性があるため、熱溶解積層法(FDM)など一般的な3Dプリ
3Dプリントについて少し調べ、初めてのプリンター購入目前まで来たあなた。多くの疑問の中で、安全性と快適性は軽視できません。ホームオフィスで3Dプリンターを稼働させる際、騒音に加え、熱可塑性樹脂の臭いが気になるかもしれません。結論から言うと、3Dプリントには臭いがありますか? どの技術を使っても答えは「はい」です。しかし発生する臭いはプリンターの種類によります。FDMプリンターは多様な熱可塑性樹脂を使え、PLAの香りは多くの定義で許容範囲かつ無毒です。一方ABSの臭いは不快なだけでなく煙も有毒。PETGとナイロンは無臭ですが有毒なので、適切な換気が必須です。 3Dプリンターが発生させる臭いの種類
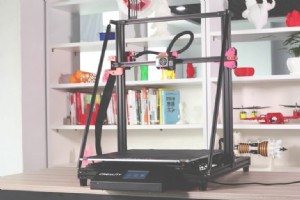
3Dプリントは想像力によってのみ制限されると言われます。しかし現実には、技術的制約が立ちはだかることも多々あります。野心的な造形ジョブで最も顕在化する制約の一つが、3Dプリンターの物理的寸法です。 巨大な彫像や大型機械部品の造形は専門機で可能ですが、コンシューマー市場にも「大きく造りたい」ニーズに応える幅広い選択肢があります。初心者からエキスパートまで対応可能なモデルが多数存在します。 大型造形対応3Dプリンターのベストモデル詳細と比較をご覧ください。 プリンター 造形ボリューム 自動ベッドレベリング ダイレクト/ボーデン デュアル押出 価格(USD) Creality CR-10
3Dプリント技術で最大の費用対効果を得るには、特に造形物を販売する場合、印刷コストの計算が必要になることがあります。 プリンター価格は用途の幅広さから大きく変動しますが、プリンター価格比較だけでは、造形パーツの実コスト全容は見えてきません。 この記事では、3Dプリンター運用の最終コストに影響する様々な要素を探ります:各種3Dプリント技術の材料コスト、電気代、後処理材料、モデル設計にかかる前工程コストなどです。 稼働中の3Dプリンターコストは時間あたり約0.35ドルです。これはフィラメント消費(時間15セント)、電気代(時間1.58セント)、ノズル交換(時間1セント)、機械償却(時間0.17ドル
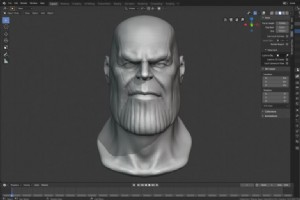
ネットで見つけた素敵なモデルを印刷して楽しんでいるメイカーや3Dプリント愛好家も、やがて「このデザインを自分の要件に合わせて変更したい」「ゼロから新しいものを作りたい」と思う瞬間が訪れます。 利用可能なプログラムの長いリストに圧倒されるかもしれませんが、心配無用です! この記事ではBlenderの長所短所を明らかにし、類似プログラムと比較して、あなたに合うか判断できるようにします。 Blenderは3Dプリントのみならず、アニメーション、シミュレーション、レンダリングまで誰のニーズも満たす卓越したソフトウェアです。強力なツールであるうえ、個人・業務問わず完全無料・オープンソースで利用できます。
3Dプリント運用に必要なPCスペックについては様々な議論がありますが、その多くは「すべての3D関連分野に高い処理能力が必要」という(誤った)前提に基づいています。 初めての3Dプリンター購入を検討中で、今使っているPCやノートPCで十分か知りたい方も多いでしょう。 3Dプリントに高価で高性能なPCは不要です。ほとんどのユーザーにとって、メモリ8GB、Intel Core i5(4コア)または同等のRyzen、数GBの空きストレージがあれば十分です。 より高性能な構成が推奨されるのは、自らモデルを設計したいユーザーのみです。3D CADソフトはリソースを多く消費するためです。 詳細は記事内で解説
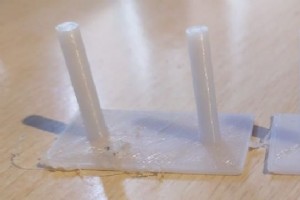
Ender 3でPETGがどれだけ綺麗に造形できるか検証すべく、20mmキューブを複数と花瓶を印刷しました。 この記事では、筆者の検証でうまくいった設定・うまくいかなかった設定、そして造形品質の写真を共有します。 試行錯誤なしでEnder 3シリーズ専用の最適Curaプロファイルで高品質造形を実現したい方は、Ender 3 Printer Series専用Curaプロファイルをご利用ください(全プロファイル7ドル)。 印刷温度 一般的にPETGは220〜250℃で良好に造形できます。しかしEnder 3はボーデン式で、240〜245℃以上ではチューブ損傷リスクがあるため、220〜240℃範囲
3Dプリンターでフィラメントを交換する手順は、色を変えたりスプールが空になったりした際に必須のスキルです。 この記事ではEnder 3での手順を解説しますが、Creality CR-10、CR-10 mini、Ender 5など類似機種でも基本的に同じプロセスなので、他機種ユーザーにも参考になります。 工具は不要で、プリンターと新しいフィラメントだけで作業できます。 注:Ender 3でよくある特定トラブルの解決記事もいくつか書いているので、併せてご覧ください。 Ender 3のX軸たるみ修正方法 Ender 3のベッドレベリング問題と解決法 Ender 3のベルトテンション調整方法 End
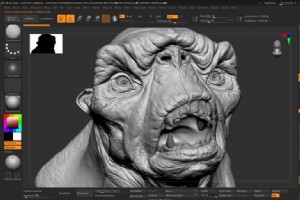
3Dプリント用に独自デザインを作りたいとお考えですか? 多数のソフトウェアがあり、ZBrushが自分に合うか迷っているなら、この記事で決断の助けになります。ZBrushの重要な側面を網羅し、類似ソフトと比較します。 有機的形状を設計したい、かつサブスクリプション費用を負担できるなら、ZBrushは3Dプリントに最適な選択肢です。しかし精度と技術的ディテールが求められるプロジェクトには不向きです。芸術的デザインに関心がある方は、このツールがもたらす驚異的なディテールレベルを高く評価できるでしょう。 ZBrushは習得しやすい? 3Dモデリング未経験者にとってZBrushの習得は骨が折れます。独
PLAとPETGはどちらも一般的なフィラメントで、印刷方法も似ており、ポリカーボネートのように特別な機材がなくてもPETGへ移行できます。 しかし、印刷品質、強度、耐UV性などには明確な違いがあり、スライサー設定もいくつかの重要な項目を変更する必要があります。 この記事では、まずスライサー設定の違いを詳しく解説し(Ender 3でのPETG最適設定についての記事もリンクしています)、続いて両材料の特性と使い分けについて説明します。 印刷設定 PLAとPETGは使いやすさと全体的な印刷設定が非常に似ており、わずかな違いのみです。それらを詳しく解説します。 一般的にPETGの方がやや扱いにくく
3Dプリント