工業製造
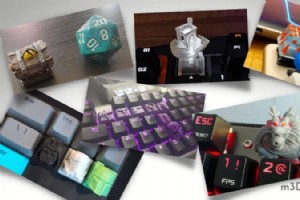
メカニカルキーボードの通常キーキャップが割れてストレスを感じた経験はありませんか?例えば、コンピューターキーボードのカスタムキーキャップが壊れると、本当にフラストレーションが溜まります! 社内の3Dプリントスキルを活用すれば、交換用キーキャップを入手する課題を簡単に克服できます。 3D技術を用いるデザイナーは、CADソフトでメカニカルキーボード用キーキャップを設計し、3Dプリントできます。これは材料に触れずにプリントするプロセスです。 キーキャップを3Dプリントできるか? はい、キーキャップを3Dプリントできます! キーキャップは、指の腹で押して使用するキーボード上のプラスチックパーツです
絡まったフィラメントスプールほどイライラするものはありません!プリント中にフィラメントが絡まっているのを発見する驚きを想像してみてください。頻繁に起こればプリント失敗の原因になります。 スプールサイズに関わらず起こり得ますが、フィラメントを正しく保管していれば、問題を解決するためにスプール全体を解く恐怖から解放されます。 フィラメントが絡まる原因、解き方、予防策について説明します。 3Dプリンターフィラメントの絡まりを解く(ノット/絡まったスプール) フィラメントはすぐに結び目ができたり、しばらくしてからプリンター内で絡まったりします。起こるとスプールがロックされ、フィラメントが供給されず

3Dプリンターを使っていると、フィラメントがノズルにくっついてしまうという、最もよくある問題に遭遇することがあります。これを防ぐことはいくつかの理由から重要です。 第一に、フィラメントがノズルに詰まると、プリンター本体とフィラメントの両方に損傷を与える可能性があります。 これが頻繁に起きると、プリント品質の低下と材料の無駄につながります。 3Dプリントフィラメントのノズル詰まりを直す方法 均一な押し出しを確保するため、ノズル温度を上げることは、フィラメントがノズルにくっつく問題を解決するシンプルな方法です。 ノズルや押し出し経路が詰まっている場合は、可能な限り詰まりを除去してください。ベッ
FDMとレジンプリンターは、ホビイストや家庭用3Dプリント愛好家向けに現在市場で最も一般的な2種類の3Dプリンターですが、どちらも「3Dプリンター」という点以外は全く異なります。 自分の特定のニーズに合った適切なマシンを選ぶことは極めて重要だと感じます。なぜなら、両者の動作原理は大きく異なるからです。 この記事では、3Dプリントの基本、FDMとレジンプリンターの違い、各ユースケースに適した方、コスト比較などを解説します。 結論から言うと:FDMプリンターは熱可塑性フィラメントを溶かしてノズルから押し出し、層ごとに積み上げて造形します。一方、レジンプリンターは液体光造形レジンを使用し、紫外線で層
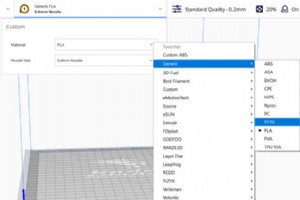
PETGは、PLAに次いで3Dプリントで最も使用されるポリマーの一つです。例えばペットボトルに使われるプラスチックの改良版で、融点を下げ、押し出しを容易にするよう修正されています。PLAと比較すると、PETGはよりタフですが柔らかく、フィラメントによっては様々な不透明度があり、良好な透明性を実現できるものもあります。これは見た目の理由だけでなく、ライトを組み込んだプロジェクトにも有用です。また、より高い使用温度範囲を持ち、屋外使用に適しています。 PETGの利点が分かったところで、最高の結果を得るためにプリンターの設定をどうチューニングするか見ていきましょう! PETGプリントでは、ベッド温度

3Dプリンターを購入したあなたは、自宅でモデルを作り出す楽しさに投資するホビイストの一人かもしれません。 現在、3Dプリント製品には巨大な市場が存在します。プリンターの購入・使用・維持にかかるコストを、収益性の高い投資に転じるのは素晴らしいアイデアです。 この記事では、装飾品からおもちゃ、さらにはギターまで、自分のビジネスを始めるために使える3Dプリント作品の例と、法的ライセンス問題などの重要な考慮点を紹介します。 3Dプリント作品販売の法的考慮事項 3Dプリント製品の巨大な市場があるのは事実ですが、オンラインで入手したデジタルファイル(無料・有料問わず)から作成した造形物を販売することは、多
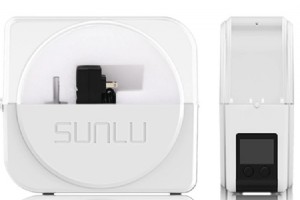
湿気を含んだフィラメントでプリントすることは、3Dプリント失敗の最も一般的かつ見過ごされがちな原因の一つです。この記事では、プロが使用するソリューションから手軽な自作代替案まで、フィラメントスプールから水分を除去し、材料を最良の状態に保つためのさまざまな方法を検証します。 最高のフィラメントドライヤーはSUNLU S1です。その優れたコストパフォーマンス、調整可能なタイマー、乾燥中でもフィラメントを使用してプリントできる点が評価されます。唯一の欠点は最高到達温度が約55℃(131°F)と比較的低いことです。ナイロンはより良い乾燥のために80℃(176°F)近くの温度を必要とするため、その場合は
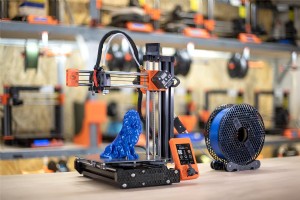
本記事では、直交(カルテシアン)、デルタ、Core XYの異なるモーションシステムを持つ10種類のプリンターキットを分析。各キットの仕様サマリー、他との差別化特徴、ドキュメント・アフターサポート情報を提供します。 3Dプリントキットとは? 「Do It Yourself(DIY)」組立キットで、3Dプリンター構築に必要な全要素を含みます。現在市場のキットはほぼプレアッセンブル済みで、数ステップで短時間組立可能。完全未組立キットもあり、組立にやや時間要します。 3Dプリントキット購入のメリット 通常、完成品プリンターより安価。一から組み立てることで仕組みを深く理解でき、経時的な機械故障に気づきや
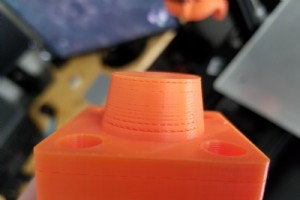
プリンターブランド問わず、全3Dプリンターユーザーが一度は遭遇する問題です。本記事では層飛びを引き起こす様々な要因と、ケース別解決策を分析します。 層飛び問題をどう解決するか? 一般的に機械的問題であり、いくつかの簡単な調整と適切なメンテナンスで解決・予防可能です。 層飛び発生時の見分け方 層飛びが発生すると、以下画像のように材料不足または不規則・乏しいフローの層が観察され、造形物は不良・脆弱な外観になります。 原因と解決策 この種の問題を引き起こす要因は多数。一般に層欠落・層飛びは機械的問題によることが多いです。一般的なものから具体的なものまで解決策を順に説明します。 機械メンテナンスか
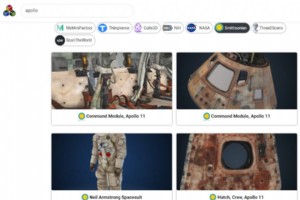
3Dプリントがホビスト間で普及し、モデリング知識不要でモデルをダウンロード・印刷できるWebサイトが多数存在します。以下、最も興味深いサイトとその利点を紹介します。 独自STL検索エンジン(3DSolved)を活用 オンライン上には大量の3Dデジタルモデルが存在。目的の作業に最適なモデルを探すため全サイト巡回は骨が折れます。 そんな時に3dsolvedが極めて有用。このサイトでは、最大8プラットフォームから無料・有料モデルを横断検索可能。欲しいモデルをクリックするだけで、アップロード元サイトへ即座にリダイレクトされます。 現在、以下サイトから結果収集中: MyMiniFactory Thi
数年前まで、機械や部品の設計には製図ルール・手順に精通した専門家が必要で、企業は多大な時間と研修コストを費やしていました。 技術進歩によりオブジェクト設計を簡素化するコンピュータプログラムが開発され、最初のCADソフトウェアパッケージが誕生しました。CADは「Computer-Aided Design(コンピュータ支援設計)」の略で、3D設計、2Dスケッチ、製造図面作成、サーフェス作業をカバーし、多くの場合プレゼン用高品質画像・動画生成のレンダリングツールも含みます。 CADプログラムがもたらす時間・リソース節約により、従来の手書き製図はほぼ姿を消しました。 本記事では、オンラインで利用可能な
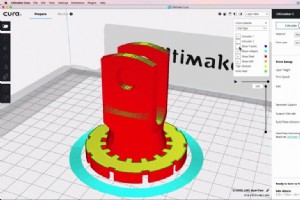
3Dプリントは多くの構成要素からなる精密な取り組みです。最も重要な選択の一つがスライサーソフトウェア。用途に合ったスライサーを選べば、3Dプリントがより簡単かつ効率的になります。 主要な無料スライサーを比較し、有料スライサーの詳細とメリットも解説します。 スライサーソフトウェアとは? どう動くのか? スライサーは3Dモデルを処理し、3Dプリンターへ造形指示を出すソフトウェア。3Dプリントの中核を担い、可能な限り多くの造形面を制御できるよう設計されています。優れたスライサーは使いやすく、かつプリンター動作を詳細に制御できます。 一言で言えば、スライサーは3Dモデルを3Dプリンターが実物として造形
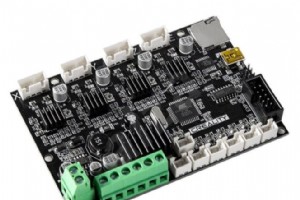
初めての3Dプリンター購入や買い替えを検討中なら、動作音で気を散らされたくないはず。「この機械、どれくらいの音がするのだろう?」と疑問に思うのは自然なことです。 一般的に考慮すべき要因は多岐にわたります。騒音の主因はファン、ステッピングモーターなどの可動部品、およびそれらの品質・数量。ホビープリンターの多くはプリンターから約30cm(1フィート)距離で35〜75dB程度の範囲に収まります。 記事末まで読めば、このトピックの全体像が把握できるはずです。 FDM 3Dプリンターの一般的な騒音レベル 現在、安価な3Dプリンターの多くは56〜62dB程度の音を出します。これは普通の会話と同程度。Cre
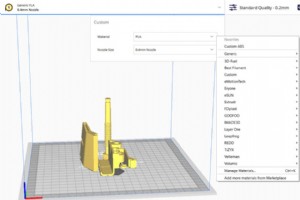
適切に調整されたスライサープロファイルは3Dプリント成功の鍵です。膨大なパラメータに圧倒されがちですが、本当に重要なものはそれほど多くありません。各設定の役割を理解すれば、時間とともに格段に良いプリントが可能になります。 試行錯誤をスキップしてEnder 3で高品質プリントを実現したい方は、Ender 3シリーズ専用に調整された当社のCuraプロファイル(全プロファイル$7)をご検討ください。 各設定とその重要度 3Dプリント初心者は、まず少数の主要パラメータに集中すべきです。主要設定をマスターしたら、各スライサーが提供する高度な機能へ進みましょう。以下に、無視できないパラメータそれぞれを解説
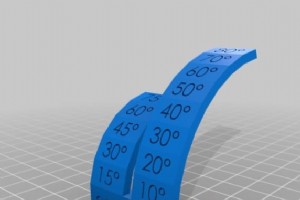
3Dプリントでは、各層がベッドまたは前の層に接着する必要があります。設計段階でその制約を考慮するのが理想ですが、不可能な場合にサポート材を使います。 サポートは材料消費・造形時間増加・除去の手間から避けられがちですが、避けられない状況や、品質向上のためにあえて使うケースもあります。適切に調整されたスライサープロファイルなら、少ない後処理で見事な結果が得られます。 詳細な解説に入りますが、急ぎの方向けにEnder 3 Pro/V2で良い結果が出るサポート設定の初期値を示します:サポート構造「ノーマル」、配置「ビルドプレート接触のみ」、オーバーハング角45〜60°、サポート密度20%、Z距離0.2
スライサー内でモデルを編集できると便利ですが、専用ソフトウェアの方が遥かに適している場合が多々あります。 本記事では、Curaでモデルを切断・編集する限られた方法と、それよりはるかに優れた代替ツールを紹介します。Curaは本来モデル編集用に設計されていません。 サポートブロッカーとモデル別設定を使った切断(カッティングメッシュ) Curaが提供する切断・編集機能の中で、これが最も実用的です(「最も」と言っても、どれもかなり限定的ですが)。 手順: モデルを選択し、左ツールバーの「サポートブロッカー」アイコンをクリック。モデル上の任意の場所をクリック(半透明の正方形が出現)。 注: この正
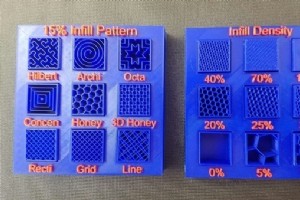
3Dプリントパーツを設計・造形する際、全体または特定部位の強度・耐久性を高める必要に迫られることがあります。圧縮・引張・せん断・ねじり・曲げなど、さまざまな荷重がかかる箇所を補強するための手法を網羅的に解説します。 本記事では、設計段階での強度向上、印刷温度・速度の制御、最適な材料選択など、プリント強度を高める多くの手法を探ります。まずは、3Dプリントを強くするためにできることの要点をまとめます。 3Dプリントパーツを強くするには、適切な造形向きの決定、壁厚の増加、インフィル密度の上昇が基本です。さらに、フロー率調整、印刷速度低減、ライン幅拡大、印刷温度上昇、冷却ファン停止なども有効。最後に、
ABS(アクリロニトリル・ブタジエン・スチレン)は、その物理的特性と低コストから広く使用されているポリマーです。しかし、反りや層間剥離が起こりやすく、コンシューマー向けフィラメントの中では最も扱いが難しい材料の一つでもあります。初期のDIYプリンターで広く使われていましたが、現在ではより優れた代替材料に置き換わりつつあります。 密閉型プリンターなら成功率が高まりますが、適切な設定があればほとんどのプリンターでABS造形が可能です。押出温度は230〜250℃、ベッド温度は100℃が目安です。冷却ファンは完全にオフにし、ブリムの使用を推奨します。PEIシートやコーティングされたガラスベッドを使うと
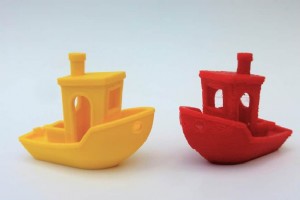
3Dプリントは決して速いプロセスではありません。小さめのモデルでも、永遠にかかるように感じます(先日37時間かかったモデルがあります)。品質を落とさずに高速化する方法はあるのでしょうか? この記事では、スライサーで調整可能なプリント時間短縮設定、品質維持のコツ、さらなる時短テクニックを解説します。 速度と品質のトレードオフ 機械が与えられた速度を処理できるかどうかは、速度が品質に与える影響を評価する上で重要な要素です。 機械の設計と材料が高速時の品質に影響します。エクストルーダーの高速移動は大きな振動を生むからです。 フィラメントにも限界があり、特定温度で溶解する必要があるため、機械が速すぎ
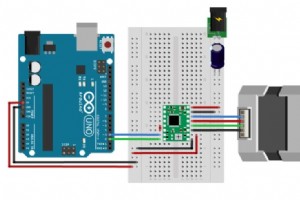
3Dプリンターにそこそこ詳しいつもりでも、ハードウェア起因の故障にはいつも緊張します。スライサーの奥深い設定変更とは違い、機械・電気パーツを扱うときは心臓が止まりそうになります。 遅かれ早かれ、ステッピングモーターの不調に直面します。私と同じく、不可逆的な操作をする前に調査したいタイプなら、この記事が役立ちます。詳しく掘り下げる前に、ステッピングモーターが正常に動かない主な原因を整理します。 3Dプリンターのステッピングモーターが動作しない主原因は、電流不足、配線/コネクタの導通不良、ステッピングモータードライバーまたは制御ボードの故障です。 この要約だけでは現場で役立たないので、順を追って解
3Dプリント