工業製造
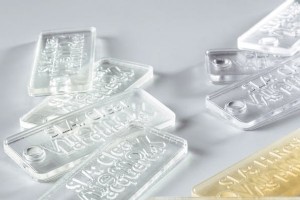
SLA(光造形)は、商業化された最初の3Dプリント技術の一つです。アクリルやその他のレジンを使用し、紫外線(UV)レーザーで硬化させます。この技術はさまざまな形で再解釈され、材料の選択肢も大幅に拡大しました。現在では、剛性、柔軟性、耐熱性、耐薬品性、生体適合性など、多様なレジンオプションが利用可能です。Xometryは2018年からこのプロセスを即時見積もりしており、最も人気のある3Dプリントプロセスの一つです。 SLAプロセスは、コンポーネントの3Dモデルを取り込み、それを固体プラスチックに変換します。コンピュータモデルはまずデジタルに「スライス」され、プリンターが各スライスを前のものと順次
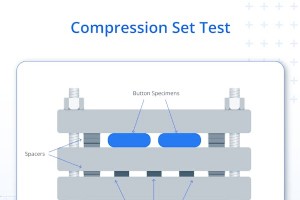
圧縮試験は、材料が圧縮荷重を受けた際の挙動に関する貴重な知見を提供する広く用いられる機械試験です。この試験は、航空宇宙、自動車、建設などの産業におけるさまざまな用途に適した材料選定に不可欠です。本記事では、圧縮試験の定義、目的、用途、仕組み、実施手順について詳しく解説します。 圧縮試験とは? 圧縮試験とは、材料が圧縮荷重を受けた際の挙動を決定するための機械試験です。圧縮試験から得られるデータは、さまざまな材料の機械的特性に関する有益な知見を与え、特に建設およびエンジニアリング業界において、さまざまな用途に適した材料選定において極めて貴重です。 圧縮試験の仕組み 圧縮試験では、試験片を試験機
3Dプリンター業界には明確な二極化があります。確立された市場の大半は、フレームやガントリーに組み込まれたモーションシステム内で動作する機械、すなわちガントリー型マシンで構成されています。これらにはスライドレールとドライブが内蔵されています。一方、業界の多くは、自立型ロボットアームをベースにした大型機械を支持しています。これは、機械の設置面積を小さく抑えながら、造形サイズの潜在能力を高めるものです。 ロボットアーム3Dプリントのメリットが真に発揮されるのは、アームのリーチによって造形体積が定義される大型造形においてであり、ガントリーの剛体的な境界内に制限されません。この記事では、3Dプリントにお

義肢の3Dプリントとは、脚、手、腕などの人工的な装着型身体部品を設計・作成するために3Dプリンターを使用する技術です。従来の製造方法と比較して比較的新しい手法です。3Dプリント義肢に使用される材料は入手しやすく軽量であるため、義肢の製造に適しており、世界中の患者にとって好ましい選択肢となっています。 この記事では、義肢における3Dプリントの活用方法、歴史、コスト、メリットについてさらに詳しく説明します。 義肢における3Dプリントとは? 義肢の3Dプリントとは、従来の切削製造法ではなく、積層造形(アディティブ・マニュファクチャリング)技術を用いて人工身体部品を作成することです。これらの部品は、
1. 3Dプリンターの具体的な問題を特定する 3Dプリンターが故障した際、まず故障の具体的な原因を特定することが重要です。例えば、エクストルーダーから材料が供給されないのか、造形物がビルドプレートから剥がれるのか。最近、材料、スライサー、ファームウェアなどを変更した場合、それが原因である可能性が高いです。突然動作しなくなった場合は、より詳細な分析が必要です。常に最も基本的な原因から確認を始めましょう。電源コードが緩んでいないか?プリントファイルが入ったメモリーカードやUSBメモリが正しく挿入されているか?プリンターの重要な部品に明らかな物理的損傷がないか? 2. 目に見える損傷を確認する:ネ
CNC加工と3Dプリントは、Xometryだけでなく世界的に今日極めて著名な製造手法です。ほぼ全てにおいて異なりますが、固体パーツ創出で直接競合し、最大違いの一つは一方が材料除去、他方が層ごと積層という点です。詳しく見ていきましょう。 3Dプリント定義とCNC加工比較 積層造形としても知られる3Dプリントは、類似動作するプロセスファミリを実際指します。コンピューターでモデル設計、異なるパーツへスライス。厚さは使用機械と設定で設定、プリンターがその情報受け取り全パーツ完成まで各層構築。2Dステップ系列を3Dオブジェクトへ変換する仕組み:各層を下層へ密着させ、内部でも結合。これら機械は通常多様材
過去数年間、3Dプリントと積層造形への大きな期待が語られ、「従来型」工場がまもなく過去のものになるとの期待(メディアで)が設定されてきました。プラスチック、ゴム、金属パーツの直接プリント、軍事・軌道上での交換部品プリントといった奇跡的新手法の話が新たな夜明けを告げています。 たぶん。 しかし、ある分野ではインパクトが非常に現実的かつ即時的で、少なくとも一部の期待は全くの誇大広告ではありません! 3Dプリント技術の急速な進歩により、航空宇宙産業は特に低精度・シンプル機能構造コンポーネント分野で革命的旅路のスタートラインに立っています。低コストソリューションを求めない限り、3Dプリントは複雑
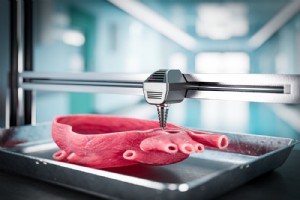
3Dバイオプリンティングは、初期段階にある一連の技術群を指します。これらの研究分野では、生物学的材料を用いて機能的なインプラントや、実組織をシミュレート・刺激・複製する試験デバイスを造形します。これらは患者への移植用または研究ツールとして活用されます。技術はまだ初期段階ですが、医療介入におけるパラダイムシフトをもたらす可能性を秘めており、その影響は劇的かつ広範囲にわたります。 3Dバイオプリンティングとは 3Dバイオプリンティングとは、生物学的および生体機能性材料を積層造形(アディティブ・マニュファクチャリング)に用いる技術です。高度に専門化したプリンターを使用し、これらの生物学的材料から3次
3Dプリントフィラメントは、熱溶解積層法(FDM)3Dプリンターに供給される熱可塑性ワイヤーです。代表的なPLAとABSは、それぞれ1930年と1940年に別用途で既に使用されていました。1981年には熱硬化性ポリマーが3Dプリンターフィラメントとして使用されました。1988年にFDMが発明されたとき、従来のプラスチックフィラメントは既に使用されていました。 3Dプリンターフィラメントはシルク、木材、青銅、金、カーボンなど様々な材料で提供されます。径は1.75mmと3mmがあり、スプール巻きで販売されます。価格は種類、品質、ブランド、特性により$10〜$120以上まで幅広くあります。 本記
3Dプリントは、プラスチック小物から高度な航空宇宙コンポーネントまで、あらゆるものを製造する一般的な方法になりました。3Dプリントのカテゴリーは、幅広い技術、手法、材料をカバーしています。 本記事では3Dプリントに関する以下のトピックを網羅します:3Dプリントの歴史、3Dプリントの仕組み、3Dプリンターで作れるもの、3Dプリントのメリット・デメリット、3Dプリンター活用例、高品質パーツをプリントするための一般的な最適化アドバイス。 3Dプリントとは? 3Dプリントは、プラスチック小物から高度な航空宇宙コンポーネントまで、あらゆるものを製造する一般的な方法になりました。3Dプリントのカテゴリ
3Dプリント技術は、複雑なパーツを迅速・柔軟・低コストで製造する手段を提供し、航空宇宙産業を完全に変革しました。デジタルモデルから材料を連続層で積み上げ、3Dプリント(または積層造形)装置が三次元オブジェクトを造形します。ブラケット、ダクト、タービンブレード、エンジン部品など多数の航空宇宙パーツがこの技術で製造可能です。高品質・カスタマイズパーツを迅速に製造できる能力により、近年航空宇宙分野での3Dプリント採用が加速しています。 3Dプリントは時間とともに進化しました。かつては粗いプロトタイプしか作れませんでしたが、今や極めて複雑で精密なコンポーネントを製造可能です。航空宇宙製造における3D
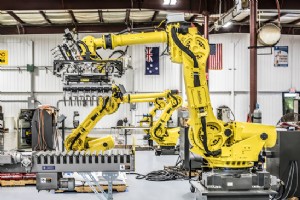
3Dプリント用ロボットアームは、3Dプリントヘッドを搭載した産業用多関節機械アームです。これにより産業スケールでの3Dプリントに必要な規模と汎用性が得られます。ワイヤーアーク積層造形(金属プリント)やペレット押出(ペレットプリント)など、さまざまな3Dプリント技術に適用可能です。3Dプリントロボットは急速に開発が進み、そのスケールゆえに建設業界への応用が期待されています。ロボットアームサプライヤーとサードパーティ3Dプリント専門企業の多数のコラボレーションが進行中で、スケールでの積層造形へのさまざまなアプローチの開発・商用化が進められています。本記事では3Dプリント用ロボットアーム、そのメーカ
この興味深い分野の進展も注視しており、新たな展開があればお知らせします。 meantime、3Dプリント食品の歴史、製造方法、メリット・デメリットを紹介します。 3Dプリント食品とは? 3Dプリント食品とは、3Dプリント技術で作られる食用アイテムを指します。積層造形の原理を応用し、食材を層ごとに積み上げて、従来調理法では困難な形状・構造を生み出します。さらに、パーソナライズド栄養と食材の効率的利用を可能にします。 詳細は「3Dプリントについて知っておくべき全て」をご覧ください。 3Dプリント食品の略史 最初の3Dプリント食品は2006年、コーネル大学機械航空工学部の研究チームによって作ら
レーザーカットと3Dプリントは、Xometryが提供する非常に人気のある2つのサービスです。レーザーカットは高出力レーザービームで平板材料(通常は金属)を切断し、さまざまな形状を作ります。3DプリントではCADモデルを2D断面にスライスし、1層ずつ積み上げてパーツを完成させます。レーザーカットは平板加工に適し、3Dプリントはプラスチックや金属でほぼ任意の形状の製品を造形できます。 全く異なる2つの技術ですが、それぞれに価値があります。本記事では3Dプリントとレーザーカットの仕組み、利点、欠点、対応材料を解説します。さあ、掘り下げましょう! 3Dプリントの定義とレーザーカットとの比較 冒頭で
積層造形のメリットと素晴らしい成果に関心がある方には、長い選択肢リストがあります。その中で注目すべき一つがバインダージェッティングで、液体と粉末の世界を融合し、アート、航空宇宙、医療、産業分野など向けにプリント製品を生み出します。 バインダージェッティングに馴染みの薄い方のため、プロセス詳細、長所・短所、得意な用途を詳しく解説します。 バインダージェッティング(BJ)とは? バインダージェッティング(BJ)は数多くの3Dプリント技術の一つですが、より具体的には産業用プリントヘッドで液体バインダーと粉末を結合・接合する方式です。砂、金属、複合材、セラミックパーツをこの方式でプリントでき、高品
カーボンファイバー(別名:グラファイトファイバー、カーボングラファイト)は複数分野で定番素材となりました。その理由は冒頭で明かしません:この材料が何であるか、種類、用途を詳しく解説します。 カーボンファイバーとは? カーボンファイバーは織り込まれた繊維からなるファブリックマットで、複合材料および繊維強化プラスチックに分類されます。90%がポリアクリロニトリル(炭素前駆体)、10%がピッチやセルロースなどの他前駆体です。この材料は炭化、酸化、黒鉛化のいずれかで製造されます。まず所定形状に切断し、樹脂を含浸させ、前述の方法で処理します。硬化後、軽量かつ驚異的な強度を持ち、印象的な強度重量比を示す
ボーデンエクストルーダーは、長いチューブを通してフィラメントをホットエンドへ押し込む3Dプリンターの材料供給機構です。長いチューブがエクストルーダーモーターとホットエンドを接続します。材料を供給するフィード機構を、モーション制御されるホットエンドとは別個に、3Dプリンターのフレームに固定できます。このセットアップによりプリントヘッドの可動質量が減少し、より高い加速度またはより低いモーターパワーでの動作が可能になります。PLA、ABS、PETG、ナイロンなど様々なフィラメント材料がボーデンエクストルーダーに対応しています。 本記事では、ボーデンエクストルーダーの定義、用途、仕組み、使用材料につ
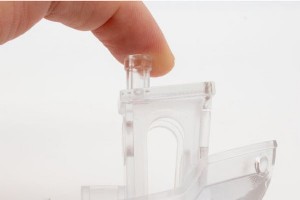
3Dプリントと積層造形(Additive Manufacturing:AM)は一見同義に思えますが、深く見ると用途と動作原理に重要な違いがあります。3Dプリントという用語は近年普及し、材料を積層して立体物を造形するプロセスを指します。 一方、積層造形はより幅広い手法で複雑構造を造形し、一般的な金属・ポリマー以外の材料も使用します。最も大きく異なるのは目的と商業的インパクトです。ホビイストやデザイナーは、アクセスしやすく安価な3Dプリントをよく利用します。対照的に、積層造形は材料の汎用性と精度を武器に、航空宇宙から医療まで多様な産業の基盤となっています。本記事では、この2つのプロセスを区別する
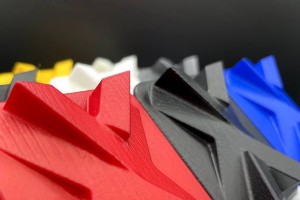
3Dプリントポリマーの表面を均一化し、美観を向上させる後処理として、アセトン蒸気スムージングは特にFDM(熱溶解積層法)で有用です。FDMでは凹凸のある表面仕上げが一般的だからです。本記事では仕組み、プロセス、対応材料を詳しく解説します。 アセトン蒸気スムージングとは? アセトン蒸気スムージングは、マシンから出たばかりの3Dプリントパーツの表面欠陥を除去する後処理プロセスの一つです。アセトンで溶解可能な材料(ABS、ASA、PMMA、HIPS、PCなど)の最外層を分解することで、光沢のある滑らかな仕上げを実現します。PLA、ナイロン、PETG、TPUにはほとんど効果がありません。迅速・簡便で
脆性破壊とは、材料が最小限の塑性変形で突然破断する現象です。破断直前までほとんど警告兆候がなく、亀裂が急速に伝播するため危険です。発生原因は複数あり、低温環境による金属の延性-脆性転移、介在物や結晶粒欠陥などの材料欠陥、応力集中や耐荷重不足を招く不適切な設計などが挙げられます。 エンジニアは脆性破壊のメカニズムを理解し、適切な予防策を講じる必要があります。予防策には、安全温度範囲内での運用、定期検査による亀裂の早期発見・対策、破壊靭性の高い材料選定、応力集中を減らす設計最適化(鋭角回避、適切な荷重分散など)が含まれます。本記事では脆性破壊の定義から原因、予防策までを解説します。 脆性破壊と
3Dプリント