


工業製造

積層造形プロジェクトで、提供図面で定義された重要特徴の測定データを示す正式な検査と寸法レポートを依頼できるようになりました! この新しい提供は、CNC と板金パーツの検査オプションと同様で、注文とともに発送される正式なレポートを生成します。このレポートは、お客様が提供した図面で定義された重要特徴の測定データを示します。 この新しい検査オプションは、3D プリント エンドユースパーツや、ISO 9001、AS9100D、ISO 13485 などの品質マネジメントシステム要件を持つパーツと完璧に組み合わせられます。
ファイルの準備ができたら、Xometry インスタント見積もりエンジン®にアップロードして見積もりを取得できます!ファイルが分析されたら、パーツ設定画面に進むために「パーツ設定」ボタンをクリックします。プリント技術ドロップダウンメニューで PolyJet を選択します。 モデルの色やテクスチャでプリントしたい場合、材料オプションで「マルチカラー、CAD 定義」を選択します。単色プリントの場合、「不透明フォトポリマー、リジッド」を選択し、メニューから色オプションを選びます。カスタムカラーを指定するには、「その他」を選択し、色の 16 進数または RGB 値を提供します。 色値により、マシンオペレ
3D プリンタはパーツを層ごとに生産し、1 度に 1 断面を融合または結合してオブジェクト全体が形成されるまで続けます。SLS、HP Multi Jet Fusion、DMLS などの粉末床溶融プロセスでは、マシンが粉末層を溶融し、次に段階的に上に移動して次のレベルを作成します。押出/ジェッティングプロセスでは、材料がプリントヘッドノズルから押出されます。SLA と DLS プロセスは層と硬化時間をバランスさせます。プロセスによって 0.001 インチ〜0.013 インチの高さで変化する各層ごとに、パーツのビルドに多くの時間を追加する機械的動作があります。垂直移動、材料層の再コーティング、さら
3D プリントソフトウェアは、3D モデルを構築、スライスし、3D プリンタでの作成に向けて準備するために使用されます。スライサー機能を備えていないモデリングソフトウェアプログラムの場合、Fusion Autodesk 360 などのスライサーソフトウェアアプリケーションを使用できます。スライサーは CAD ソフトウェアで構築されたモデルを、3D プリンタが理解して処理できる形式に変換します。 詳細については、3D プリントガイドをご覧ください。 最も広く使用されている 3D プリントソフトウェアは? 最も広く使用されている 3D プリントソフトウェアは Autodesk Fusion です
このシリーズの Part 1 では、さまざまな積層造形プロセスで作られた 3D プリントパーツの違いを探りました。Part 2 では、さらに多くのプロセスを直接比較し、それぞれの強みとトレードオフを浮き彫りにしました。今回の Part 3 では、3D プリントの一般的なカスタム仕上げ 2 つ、ニッケルメッキと透明仕上げを取り上げます。 X-Tile とは? Xometry ロゴの「X」を取り、約 1.5 インチ四方のカスタムパーツを設計しました。平面と角度付き面を持ち、複数の製造プロセスで生産可能で、材料仕上げや積層ラインなどの外観特徴の比較に適したパーツです。 ニッケルメッキ 3D プリ
スライサーソフトウェアとは スライサーソフトウェアは、3D モデルを 3D プリンタが理解できる指示に変換し、実際のパーツを構築できるようにするために使用されます。ソフトウェアはモデルを垂直軸に沿って複数のスライスに切断することでこれを実現します。スライサーソフトウェアは、複雑な 3D モデルのオーバーハング特徴を支えるサポート構造のプリント指示生成も支援します。 Lychee Slicer とは Lychee Slicer は Mango 3D によって開発されたソフトウェアパッケージです。主に SLA(ステレオリソグラフィ)、DLP(デジタルライトプロセッシング)、LCD(液晶ディスプレ
金属 3D プリントとは まず基本から:DMLS(直接金属レーザー焼結)のようなより普及した方法と、金属バインダージェッティングのようなより最近人気の方法など、複数の金属積層造形方法があります。DMLS では、金属粉末がレーザーによって層ごとに直接溶融(または焼結)されてパーツが作られます。一方、金属バインダージェッティングでは、金属粉末のトレイに接着剤を層状に塗布し、完成時に原料からプリント済みピースをふるい分けで取り出せるようにし、サポート構造の除去を不要にします。そこからパーツを焼成・焼結したり、青銅などの金属を浸透させたりして最終形態にします。これにより、初期設計最適化が完了すれば、金
3D プリントは食品安全か? 3D プリントは過去 10 年間で製造技術として成熟し、主流の製造技術に近づいています。これは 3D プリント技術がより洗練され、射出成形や CNC 加工で作られたものと匹敵する、より一貫性があり、耐久性があり、複雑なプリントが可能になったためです。 この継続的な受け入れにより、より多くの業界が製造戦略の一環として 3D プリントの利用を模索しています。その 1 つが食品業界で、食品包装、調理器具、食品生産ラインのスペアパーツなどがすべて重要な 3D プリントパーツになり得ます。食品業界には安全性に関する厳格な規制があり、新しい製造技術を利用する計画時にはこれらを
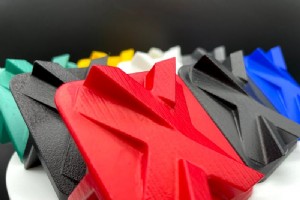
蒸気研磨とは Xometry の蒸気研磨サービスは、カスタムオーダーの 3D プリントパーツの見た手触りを改善する優れた方法です。自動蒸気研磨技術を活用し、一貫性と再現性のある結果を容易に実現します。化学蒸気研磨には、積層ラインの平滑化、微細隙間のシール、機械的性能の向上など多くのメリットがありますが、パーツ設計が正しく行われていないとプロセスが欠陥を導入する可能性があります。 このガイドでは、蒸気研磨後に発生しうる最も一般的な欠陥を紹介し、それらをパーツで発生させないためのヒントを提供します。まず、プロセスの概要と仕組みを簡単に振り返りましょう。 蒸気研磨の仕組み サンドブラストやメディ
Xometry の 3D プリントサービスでプリント可能なパーツの最大サイズについて、お客様からよく質問をいただきます。素晴らしい質問ですが、答えは使用するプロセスによって完全に異なります。意思決定の参考にしていただくため、以下のセクションで提供している各積層プロセスの最大ビルドボリュームをご参照ください。 3D プリントプロセス最大ビルドボリューム備考 選択的レーザー焼結(SLS)13″ × 13″ × 22″ガラス充填ナイロンは最大 26″ × 15″ × 23″ まで拡張可能 HP Multi Jet Fusion15″ × 11″ × 15″推奨使用エリアは 14″ × 11
3D プリントにおけるラピッド プロトタイピングとは 多くの製品が顧客の飽くなきニーズを満たすために作られる時代において、製品開発者は製造プロセスの改善、特にコストや生産速度の面で方法を模索しています。これによりラピッド プロトタイピング技術の必要性が生じます。ラピッド プロトタイピングとは、より大きな製品開発プロセスの一環として、さまざまな製造プロセスを使用して物理モデルを迅速に生産することです。 ラピッド プロトタイピングには、積層造形と除去造形、鋳造などさまざまな技術が使用されます。3D プリントプロセスでは、ステレオリソグラフィ(SLA)、溶融堆積造形(FDM)、さまざまな粉末床溶融法
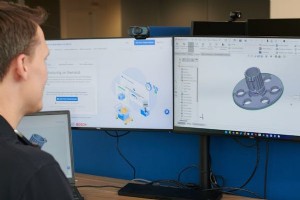
SolidWorks と Onshape の概要 SolidWorks® と Onshape® は、エンジニアと製造業者が 2D および 3D モデルを描画し、それらの設計を図面、パーツ、アセンブリとしてシミュレートできるコンピュータ支援設計(CAD)ソフトウェアです。SolidWorks はより確立されたソフトウェアで、より大きな市場シェアを持ち、Onshape より多くの機能と処理能力を持つデバイスベースのソフトウェアを使用します。Onshape は比較的新しい CAD ソフトウェアで、一般的により安価でユーザーフレンドリーと見なされています。Onshape はクラウドベースのプラットフォ
脆性とは 脆性とは、応力が加えられたときに、ほとんど塑性変形を伴わずに破壊する材料の傾向を表す特性です。材料中の原子が、原子格子構造の全体的な完全性を維持しながら互いに滑り越えることができないとき、脆性挙動が生じます。脆性材料の亀裂は、十分に高い応力が加わると、粒界を横切るか、または粒界に沿って急速に形成・伝播します。このプロセスは通常急速です。 誰でも一度は食器の皿や鉛筆の芯を落として割った経験があるでしょう。脆性材料の例には、ガラス、セラミックス、グラファイト、延性の低い合金(高炭素鋼、鋳鉄など)があります。 この記事では、脆性の概念を説明し、その原因を解明し、脆性材料の例を紹介します。
TPE と TPU の概要 TPE(熱可塑性エラストマー)は、熱可塑性とエラストマーの両特性を持つゴムです。一方、TPU(熱可塑性ポリウレタン)は TPE の一種です。TPU と TPE は、伸縮や曲げ特性が必要な設計に使用される 3D プリント材料の柔軟なフィラメントです。また、プリント製品に「柔らかな手触り」を与えます。 一般的に TPE は TPU より柔らかく柔軟です。TPU は依然として柔軟ですがより剛性があるため、プリントしやすい材料です。しかし、TPE は市場に長く存在するためより一般的です。TPE は一般的に TPU より安価です。TPU はより重く、タフで耐久性のあるプロトタ
積層造形法(LOM)3D プリントとは 積層造形法(LOM)3D プリントは、材料の層(通常は接着剤コーティングされたプラスチック、金属、または紙)を接着し、層を形状に切断する汎用プロセスです。このプロセスにより、機械加工やドリル加工でさらに処理できる製品が得られます。LOM は高速かつ低コストの積層造形プロセスであるため、通常ラピッド プロトタイピングに使用されます。 積層造形法 3D プリントの仕組み 積層造形法は、レーザーまたは移動ナイフでその場で切断されるシート材料を積層することで動作します。2D 輪郭がスライスの輪郭として抽出され、次に別の層が追加されます。材料シートがビルド プラ
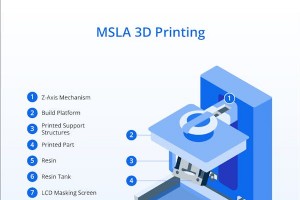
MSLA(マスクド ステレオリソグラフィ アパラタス)3D プリントとは MSLA(Masked Stereolithography Apparatus)は、LCD スクリーンと強力な LED 光源を組み合わせて感光性樹脂を選択的に硬化させる、SLA(ステレオリソグラフィ)3D プリントの進化形です。連続する層が前の層の上で硬化すると、三次元オブジェクトが形成されます。LED アレイが光源として使用され、LCD スクリーンを通して投影され、これが再構成可能なマスクとして機能します。 この技術にはいくつかの利点があります。高品質なアイテムを低コストで大量生産でき、ほとんどの 3D プリント方法よ
AMF ファイルとは AMF(Additive Manufacturing File)ファイル形式は、CAD ソフトウェアで 3D オブジェクトのデータを格納するために使用されます。3D プリント業界専用に作られ、最近、米国材料試験協会(ASTM)によって開発されました。 1 つの AMF ファイルには、三角メッシュとして定義された 1 つ以上のオブジェクトに関する情報を含められます。これらのアイテムの形状、色、材質もファイル内に格納できます。これにより、AMF ファイル形式は STL ファイル形式よりも、モデリングされたオブジェクトの特性についてより詳細な情報を提供できます。AMF ファイル
OpenSCAD と FreeCAD の根本的な違い FreeCAD と OpenSCAD はどちらもオープンソースの CAD(コンピュータ支援設計)パッケージですが、動作原理が大きく異なります。FreeCAD は商用 CAD パッケージの無料代替として設計され、多くの同等機能を提供します。FreeCAD は一部の商用ソフトより難しい面もありますが、OpenSCAD よりははるかにアクセスしやすいです。OpenSCAD はプログラマー向けの CAD パッケージとして設計され、C++ スクリプトで 3D 形状を生成します。そのため制約があり、複雑なマルチパート アセンブリの作成には不向きですが、
ステレオリソグラフィ(SLA)とは?なぜ選ぶべきか ステレオリソグラフィ(SLA)は、製品開発、ラピッド プロトタイピング、コンセプト モデル、射出成形金型の設計検証に最適な、高精度・高解像度のパーツを生産する強力な 3D プリント技術です。この積層造形プロセスは、光造形樹脂の槽に紫外線(UV)を集光し、多くの他の 3D プリント技術と比較してより高解像度のプリントを実現します。SLA では細かなディテールと滑らかな表面仕上げを持つパーツをプリントでき、鮮明でクリーンな特徴と厳しい公差が求められる場合に優れた製造ソリューションとなります。さらに、SLA プリントは融合堆積造形(FDM)など他の
Inventor と Fusion 360 の違いを理解する Inventor と Fusion 360 を比較する際、それぞれのソフトウェアの機能の違いを考慮することが重要です。どちらもコンピュータ支援設計(CAD)プログラムですが、複雑さと使いやすさの点で異なります。 Inventor は、詳細な機械設計と複雑なアセンブリ向けに構築されたプロフェッショナルなデスクトップ専用の CAD プラットフォームで、より伝統的なインターフェースを備えています。一方、Fusion 360 はクラウド接続型のオールインワン プラットフォームで、CAD、CAM、CAE、ECAD を統合し、汎用性とコラボレー
3Dプリント


