工業製造

クリープ変形とは、一定応力と温度下で長期間にわたり材料が経験する時間依存性の永久ひずみを指します。材料が長期荷重を受け、応力レベルが材料の降伏強度を下回っていても、徐々に変形が進行する現象です。クリープは材料科学、工学、3Dプリントにおいて重要で、応力を受ける部品の長期性能と信頼性に影響します。 高温環境や長期荷重がかかる用途での材料挙動予測には、クリープ理解が不可欠です。例えば、タービン、エンジン、構造要素の金属部品はクリープを経験し、設計段階で適切に考慮しないと早期破壊につながります。クリープ曲線は、一定応力・温度下でのひずみと時間の関係を示し、材料の時間経過に伴う応答を特性付けます。
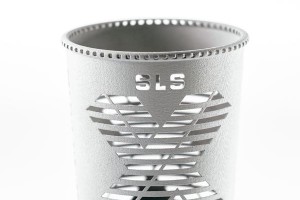
選択的レーザー焼結(SLS)は、部品の設計・生産方法を変革した革新的な積層造形(3Dプリント)技術です。SLSは強力なレーザーで熱可塑性粉末を体系的に焼結し、層ごとに部品を造形します。アンダーカットや内部構造など、他の製造法では難しい複雑なプラスチック部品を、SLS 3Dプリントならほぼ後処理なしで容易に作れます。また、ナイロン、ポリプロピレン、熱可塑性ウレタンなど幅広い熱可塑性材料が使用可能です。積層造形(AM)手法として、SLSは製品開発と試作プロセスを効率化しただけでなく、小〜中ロット生産のあり方にパラダイムシフトをもたらしました。 選択的レーザー焼結 3Dプリントとは? 選択的レーザ
選択的レーザー焼結(SLS)は、高出力レーザーを用いてポリマー粉末(主にナイロン)の微小粒子を焼結するレーザー粉末床溶融結合プロセスです。薄い粉末層が供給容器からビルドプラットフォーム上に分散されます。ビルドチャンバーとベッドプレートは、プラスチックの融点直下まで加熱されます。これによりレーザーが部品を固化しやすくなります。 レーザービームはスキャナーシステム(ガルバノモーター制御のミラー)に導かれます。ビームが最初の層の断面をトレースし、粉末を材料の融点まで加熱して粒子を焼結させます。ビルドプラットフォームがビルドチャンバー内で1層分(通常約200ミクロン)下がります。 このプロセスが部
ベーパースムージングは、PETG部品の表面光沢を中〜高レベルに向上させ、平滑性を大幅に改善する低工数の後処理技術です。プロセスは、造形部品を制御された溶剤豊富な雰囲気に曝露させることで機能します。溶剤が最外層のポリマー層を部分的に溶解し、表面が流動して微細な谷を埋めます。溶剤が蒸発すると、再固化した表面が連続的で光沢のある皮膜を形成します。 この方法は、美観に優れた試作部品の製造や、部品の触感向上に役立ちます。ただし、平滑化中の材料流動により、寸法精度が低下し、微細ディテールが不明瞭になる可能性があります。ベーパースムージングは、磨き上げられた外観が求められる外観試作部品の製造や、FDM(溶
引き裂き強さとは、材料が加えられる応力に垂直な方向で破壊に抵抗する能力です。通常、材料端部をクランプで保持し、その近くの自由端に垂直な力を加えて引き裂きを開始させるのに必要な力を測定します。 3Dプリントにおいて、引き裂き強さは特定の造形方式の構造的強度優位性を定義するのに役立ちます。特にFDM造形のような異方性造形法で重要です。異方性材料は、材料のモードと配向によって異なる特性を示します。これは木材の「木目」に似ており、木目方向(ビルド面内、主フィラメント方向に沿った力)は、フィラメント同士を引き離す方向の力よりもはるかに強く抵抗します。 引き裂き強さの単位は、ニュートン/ミリメートル、
積層造形(アディティブ・マニュファクチャリング)とは、材料を積み重ねて部品を作り上げるプロセスです。材料は金属、セラミックス、プラスチック、光造形樹脂、さらには食品まで多岐にわたります。ISO/ASTMは、すべての積層造形技術を7つのカテゴリに分類しています。 本記事では、7つの積層造形プロセスそれぞれの仕組み、用途、メリット、違いを解説します。 1. バインダージェッティング Xometryによるバインダージェッティング製ステンレス鋼部品。 バインダージェッティングは、粉末層に選択的に結合剤を噴射して部品を造形する粉末床ベースの積層造形技術です。まずプリンターがビルドプラットフォーム上
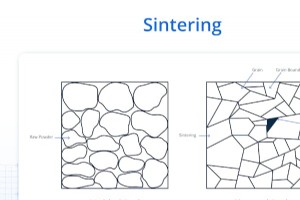
焼結とは、粉末材料を加熱・圧縮して、望ましい特性を持つ固体ブロックを作るプロセスです。10種類以上の異なる焼結法があり、それぞれに独自のメリットと用途があります。 代表的なのは、緻密化を促進する「圧力焼結」、広く使われる「従来型焼結」、そして高密度パルス直流電流を用いて短時間で均一な結果を得られる先端技術「スパークプラズマ焼結(SPS)」です。これらは自動車、航空宇宙、医療など多岐にわたる産業で活用されています。 本記事では、13種類の焼結技術と、各業界でよく採用される手法を解説します。 1. 従来型焼結(プレッシャーレス焼結) 「フリー焼結」や「無圧焼結」とも呼ばれ、外部圧力をかけずに
表1. 金属粉末床溶融結合のメリットとデメリット メリットデメリット 粉末床からの固有サポート、サポート不要一部メーカーは材料組成の範囲が限定的 プリンターから直接滑らかな表面高品質・高価なレーザーが必要 最小層厚20μm、一般的に35〜50μm一部システムは比較的遅いビルド より多孔質なパーツを造形不安定な溶融プールから高い残留応力 プリントパーツはすべてのプロセスで等しく強靭ではない。常にEBMパーツより弱く破損しやすい 表2. 指向性エネルギー堆積(DED)のメリットとデメリット メリットデメリット 高速プリント速度装置コストが非常に高い プリントパーツは高密度・高強
材料が経験するさまざまな応力を理解することは、それが製品となり、現実世界で圧力と張力に直面したときにどう反応するかを知る鍵です。それがどう耐えるかの見当がつけば、材料選択に科学的根拠に基づいた安心感が得られ、何かがどれだけ伸び、曲がり、圧縮されれば破壊・変形するかを正確に知れます。この傘下にある便利な概念の一つが降伏強度の測定で、これから詳しく探ります。 降伏強度とは 降伏強度は、材料が弾性変形から塑性変形へ移行するポイントをエンジニアに伝えます。前者は材料が跳ね返るべきもので、後者は元の形状や形に戻れなくなるポイントです。特定の式で計算できますが、まずグラフ上でどう見えるか、応力-ひずみグラ
引張応力は、材料の強度と実世界での荷重耐性を理解する上で不可欠な概念です。伸張力と材料の断面積の比率です。この記事では、引張応力の定義、式、計算時の測定単位について説明します。 引張応力とは 引張応力は、材料に作用する伸張力とその材料の断面積の比率です。物体を引張状態にする単位面積あたりの力です。引張応力は標準化された材料試験で測定され、引張強度(破断前の材料が耐えられる最大応力)を示します。材料選択の重要なパラメータであり、伸張力が材料に作用する、つまり物体が「引張」状態にあるときに発生します。 引張応力が発生する条件 引張応力は伸張力が材料に作用する、つまり物体が引張状態にあるときに発生し
3Dプリンティング、別名積層造形は、CNC機械加工や射出成形のような従来の製造方法では不可能な形状のプラスチックと金属パーツを作成するために、世界中の産業で基盤となる製造プロセスとなっています。 Xometryでは9種類の異なる3Dプリンティングプロセスを提供しており、次のプロジェクト構築時に驚くほど多くの選択肢があります。しかし、選択肢が多すぎて、どの積層プロセスがあなたのプロジェクトに適しているかをどうやって素早く決めればよいでしょうか? この3Dプリンティングプロセス&材料設計ガイドでは、パーツの意図用途に基づいて当社の各3Dプリンティングプロセスを素早く比較できます。洗練された美観試作
フルカラー3Dプリンティングとは ほとんどの3Dプリンティングでは単色フィラメントまたは染色・塗装などの二次加工が必要ですが、PolyJetのような技術ではフルカラー3Dプリンティングが可能です。PolyJetでは数千色を単一ビルドで同時に再現できます。Xometryのフルカラー3Dプリンティング機能では60万色以上のユニークな色を生成可能です。PolyJetではPantone、RAL、HEX、CMYK、透明度、その他のカラー入力に対して正確または近似のカラーマッチングが可能です。 XometryはStratasysの最新PolyJet印刷技術を活用し、パターン、テクスチャ、透明性を持つパーツ
ナイロンには約50種類ありますが、すべてが3Dプリンティングに適しているわけではありません。元々は繊維として設計されました。デュポンの研究者ウォレス・H・カロザーズが1935年に、最初の完全合成繊維を作ろうとして発見しました。以来、ナイロンはパンティストッキングから建設、自動車、さらには航空宇宙で使用される高性能パーツまで多くの用途に役立ってきました。詳しく見ていきましょう。 ナイロン3Dプリンティングとは ナイロンは類似の組成を持つ半結晶性熱可塑性ポリアミドのファミリーです。縮合重合というプロセスで作られ、2つの異なるモノマー原料(ジアミンとジアシド)が反応してポリマーを形成し、水やHClの
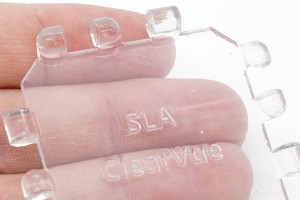
XometryではSLA、PolyJetなどの多数のレジンベースプロセスを提供しています。同様に、フィラメント形態の材料を使用する溶解積層法(FDM)も提供しています。これらすべてのプロセスでお客様のカスタム3Dプリントパーツを作成できますが、レジンを用いた3Dプリンティングとフィラメントベースのプロセス・材料にはいくつかの重要な違いがあります。 両方式にはそれぞれ長所と短所があり、あなたにとって最適なのは取り組むプロジェクトのタイプによります。予算とタイトな納期も考慮する必要があります。レジンとフィラメント3Dプリンティングの違い、それぞれの強みと弱み、最適な活用方法を詳しく見ていきましょう
メーカーが複雑な形状の3Dプリントパーツを作りたいとき、しばしば粉末床溶融結合(PBF)マシンに頼ります。これらのパーツは従来の製造方法では非常に難しく(時には不可能)、PBFが選ばれます。詳しく見ていきましょう。 粉末床溶融結合(PBF)マシンとは PBFマシンは、多くの異なる業界における様々な用途向けに高品質で複雑かつ精巧なパーツを作成できる3Dプリンターです。レーザーまたは電子ビームを使用して金属またはプラスチック粉末の層を溶融・融着させ、粉末ベッドから層ごとにパーツを構築します。顧客の特定ニーズを満たす強度や耐熱性などの特定特性を持つカスタマイズパーツを作成できます。以下の画像でこれら
射出成形は、一貫した品質で大量のパーツを製造するために使用される人気の製造プロセスです。このプロセスでは、最終パーツの形状をした金型のキャビティに溶融プラスチックを射出します。金型は通常金属で作られます。プロセスに精通した方ならご存知の通り、従来の金型製造方法は時間とコストがかかり、少量生産やカスタムパーツにはあまり割に合いません。そこで登場するのが3Dプリント金型です:低量生産と試作に理想的な、より安価で速い代替手段です。 1. CAD設計の作成 CADソフトウェアで金型設計を作成することから始めます。パーツ形状、材料選択、ゲート位置、冷却チャネルを考慮します。射出圧力に耐えられる耐熱性・剛
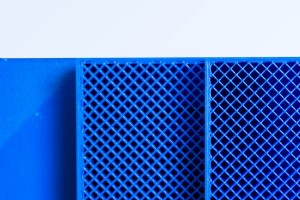
3Dプリンティングにおけるインフィルとは、外側の層の間の空間を埋めるプリントパーツの内部構造を指し、サポート、強度、耐久性を提供します。インフィルの目的は、材料効率、造形時間、パーツ強度のバランスを取ることです。選択するインフィルパターンと密度は、最終パーツの重量、性能、コストに影響します。グリッド、ハニカム、キュービック、ジャイロイドは一般的なインフィルタイプで、それぞれ荷重支持能力、柔軟性、造形速度などの要因に基づいて異なる利点を提供します。この記事では、さまざまなインフィルパターン、それらの具体的な用途、パーツの要件に基づく最適な選び方を理解することに焦点を当てています。記事を読み終える
部品の接合設計において、小さなディテールは大きな部分と同じくらい重要です。エッジのような微小な要素でさえ、2つの部品がどれだけスムーズにフィットし、互いに動くかを決める大きな要因となります。特にフィレットや面取りのようなエッジスタイルは、それぞれ独自のメリットを持ち、2つ以上の部品の接合と動きを大きく改善します。 これらのエッジは2つの重要な機能を提供します。接合が容易になること、部品の特定領域への応力を軽減することです。面取りは鋭い方向変化を緩和する必要がある場合に役立ち、角度のついた傾斜にカットされます。一方、フィレットは2つの面を接合する滑らかな曲線エッジが必要な場合に最も有用で、部品の
FDMの定義とFFFとの比較 FDMはS. Scott Crump氏によって最初に開発され、1989年にStratasys社によって特許取得されました。最も初期の3Dプリンティングプロセスの一つです。FDMは一般的な製造材料と添加剤を使用して精密なモデルを作ります。ほとんどのプロフェッショナルメーカーは、その製造品質の高さからFFFよりFDMを好みます。FDMモデルは厳しい要求を満たす可能性がFFFパーツより高いです。 FDMはX-Y搬送機構を使用して、温度制御された押出機を備えたプリントヘッドを移動させます。このヘッドは、Z(垂直)軸で動くテーブル上を移動します。押出機から半溶融状態のポリマ
3Dプリンティング、より技術的には積層造形と呼ばれますが、一般的に思われているほど新しい技術ではありません。1980年代に遡りますが、近年では航空宇宙、自動車、建築、教育、ジュエリー、アートなど、Xometryの多くのお客様にとって人気の製造方法となっています。医療・ヘルスケア分野では、義肢、医療機器、さらには代替臓器の製造にまで驚くべき成果を上げています。Xometryではまだオンデマンドで臓器を3Dプリントしたことはありません(まだ?)が、医療・ヘルスケアのお客様と取り組んできた他の多くの応用があります。 この記事では、医療・ヘルスケア業界における3Dプリンティングについて知っておくべきす
3Dプリント