工業製造
この2つの従来の造形方式には多くの共通点があります。例えば、どちらも液体レジンをUV光で硬化させる積層造形プロセスであり、層ごとに造形する点も共通しています(ただし、その方法にはいくつか違いがあります)。では、具体的にどう違うのか、それぞれいつ使うべきなのか、詳しく見ていきましょう。 PolyJetの定義とSLAとの比較 PolyJet 3Dプリンターは、2000年にObjet-Geometries社によって最初に開発され、インクジェットプリンターと非常に似た仕組みで動作します。ただし、液体インクの滴を吐出する代わりに、フォトポリマーの滴を1層ずつ吐出し、3Dモデルを構築します。造形と同時にU
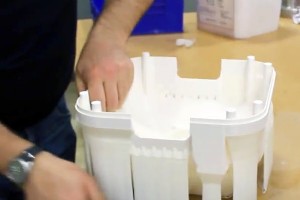
サポート除去の10ステップ概要 3Dプリントからのサポート除去は、サポート配置の明確な理解、ツール選択、除去時の制御された力から始まり、各ステップがよりクリーンな表面仕上げと強固な最終構造に貢献します。10ステップそれぞれが効率的な剥離技術を通じてユーザーをガイドし、滑らかな表面仕上げと準備プロセスの改善を確保します。 例えば、接触面積の小さいパーツは応力集中と力による破損を起こしやすく、サポート除去時の慎重な取り扱いとバランスの取れた圧力によるダメージ回避の必要性を示しています。本プロセスは段階的な剥離、正しい姿勢、着実なトリミングを重視し、各ステップが滑らかな後処理ワークフローと3Dプリ
SLAの定義とFDMとの比較 ステレオリソグラフィはフォトポリマーベースの3Dプリント技術です。1980年に児玉英雄によって最初に発明され、1986年にチャールズ・ハルによって商業化・特許化されました。プロセスはUVレーザーをスキャニングミラーに照射することで動作します。ミラーはレーザー光をパターンで導き、パーツの単一レイヤー断面をトレースします。このレーザーは、レーザーが固体表面(ビルドプラットフォームまたは前のレイヤー)に当たる場所で光感受性材料を重合させます。各レイヤー重合後、ビルドプラットフォームは通常上方へ移動し、パーツが液体から成長して見えるようになります。あるいはボトムアップ型プ
属性SLSDMLS 典型的レイヤー高さ100–120ミクロン30–40ミクロン 典型的公差基準±0.015インチまたはインチあたり±0.002インチ、いずれか大きい方*最初の1インチで±0.005インチ、以降1インチごとに±0.002インチ 典型的ビルドボリューム330×330×580mm250×250×250mm 最小推奨フィーチャーサイズ1mm0.5mm サポート構造必要か不要必要 等方的材料特性かはいはい 材料タイプポリアミド、ナイロンなどの熱可塑性プラスチック、金属、セラミック、ガラスアルミニウム、銅、ステンレス鋼などの金属と合金 プリントボリューム約2フィート(約60cm)長
メーカーにとって、引張強さは製品に適した材料を選ぶ際に最初に必要となるものの一つです。この記事では、それが一体何なのか、他の類似仕様とどう異なるのか、どう計算するのかを詳しく説明します。 引張強さとは? 材料の引張強さとは、その材料が特定の面積あたりで永久的に伸びたり破断したりする前に耐えられる荷重または引張力の大きさです。降伏強さが材料が元の形状に戻れないよう伸び始める直前の点であるのに対し、引張強さは破断する点です。鋼のような材料は高い引張強さを持ちますが、ゴムバンドはスケールの最下位に位置します。 予測可能な方法で伸びる材料(例えばバネ)の場合、印加力に対する応答、その「弾性」は「線
3Dプリントに関して言えば、あなたの想像力だけが限界です。今日では、「このプロセスでプリントできないものは何か?」と問う方が、作成可能なものの長く尽きないリストを挙げるより簡単です。3Dプリントはシンプルなツールから本格的な建築モデル、さらには義肢まで作成可能です。 すべてのプリントニーズが同じではなく、実際には選択できる方法がいくつかあります。例えばXometryでは9つのユニークな3Dプリントプロセスを提供し、常に追加を目指しています。各プロセスには独自の長所と短所があります。金属加工に優れるもの、レーザーで硬化するもの、初めてプリントを試す初心者向けのものなど多様です。先へ進み、さまざ
SolidWorksパートファイル(SLDPRT)から標準テッセレーション言語(別名標準三角形言語)(STL)への変換は、詳細なパラメトリックモデルからデジタル製造に適したメッシュベースジオメトリへの直接パスを作成するプロセスです。SLDPRTファイルからSTLへの変換は、フィーチャーリッチなSolidWorksパートを、迅速な見積もり、自動製造可能性チェック、合理化された生産ワークフローをサポートする三角形分割サーフェス形式へ変換します。SolidWorksからSTLへのコンバーターは、高速処理のために軽量メッシュデータに依存する3次元(3D)プリントとオンライン製造プラットフォーム向けにパ

始める前に 一般的に、製造向けにSTEPファイルをSTLへ変換することは推奨しません。STEPファイルは本質的に単位やソリッドデータなど、より有用なデータを含んでいます。製造側からは、STEPファイルを使用して高解像度メッシュファイルを作成し、最高のプリント品質を確保できます。STEPファイルはCNC加工などの減法製造プロセスでも通常必要とされます。 Xometryでは、お客様のSTEPファイルで3Dプリント、加工、シートカットなどすべてに対応可能です。そのため、弊社サービスを利用する場合、ファイル変換はまったく不要かもしれません!それでも変換を進めたい場合は、以下のセクションで概説する手順
圧縮永久歪み(Compression Set)は、圧縮、熱老化、荷重解除、回復後のエラストマーに残る永久変形を表し、ゴムシール、シリコンガスケット、熱可塑性ポリウレタン(TPU)パッド、フォームクッションに直接適用される概念です。圧縮永久歪みは、印加たわみに対する未回復厚さの割合として測定され、値が低いほど強い弾性回復を示します。米国材料試験協会(ASTM)D395は、一般的な試験条件(25%たわみ、22時間老化、70℃〜150℃、標準実験室温度での30分回復期間)を定義します。100℃で12%の圧縮永久歪みを示すゴム化合物は、同条件下で40%を示す化合物よりシーリング力をよりよく保持します。
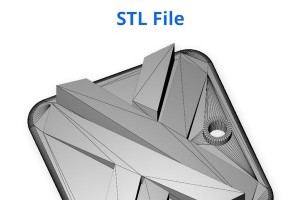
ステレオリソグラフィ(STL)ファイル形式は、オブジェクトを三角形メッシュとして外部サーフェスを記述する3Dモデルファイルタイプです。STLファイル形式は、CADやモデリングソフトウェアから積層造形用スライシングプログラムへプリント可能なジオメトリを転送します。ファイルはサーフェスジオメトリを格納し、一般的にマテリアル定義、テクスチャ、アセンブリ、公差、CADフィーチャー履歴を除外しますが、ソフトウェア拡張により非標準またはベンダー固有の拡張で基本的なカラーデータをサポートします。STLファイル形式は単位を定義しないため、異なる測定システムを前提とするソフトウェア間でスケールの曖昧さが生じます
3DプリントにおけるOBJファイル形式は、ポリゴンベースのジオメトリをスライシングソフトウェアへ転送するために広く採用されている3Dメッシュ標準です。Wavefront Technologiesによって開発され、頂点座標、面定義、法線、UVテクスチャ座標などのオプションデータを格納できるため、一般的な交換フォーマットとして定着しました。OBJモデルはスライサーにインポートされ、メッシュの解析、必要に応じた修復、そしてFDM、SLA、SLSなどのプロセス向けにレイヤーとツールパスへ変換されます。 OBJファイルとは? OBJファイルは、Wavefrontが開発した3Dメッシュファイル形式で、頂
3Dプリントの10大応用分野 3Dプリントの代表的応用には義肢、自動車部品、航空宇宙コンポーネントがあり、産業全体(特に航空宇宙)に変革的インパクトを与えています。GE Aviationのジェットエンジン部品やNASAのスペアパーツ製造などが例です。3Dプリントは他分野(医療、消費財、ファッション)でも大きな進展を見せています。製造業では材料廃棄削減、長いセットアップ時間の排除、少量・カスタム・複雑形状生産における効率向上を実現。プロトタイピングでは概念からモデルへの変換を高速化し、開発サイクル・テストコスト・市場投入時間を短縮し、フィードバックベースの高速検証・設計修正を可能にします。義肢、
インクジェット技術の起源と3Dプリントへの応用 インクジェット技術はもともと2Dプリンター用に発明されました。異なる色のインク微小液滴を紙面に着弾させ画像を形成する方式です。3Dプリント版インクジェットも基本原理は変わりません:異なる色や光重合性材料の液滴をビルドプラットフォームに着弾させ、UV光で「印刷された」層を硬化させます。この工程を層ごとに繰り返し、パーツ全体を造形します。 PolyJet造形はインクジェット造形の一種です。同種の材料と硬化プロセスを用います。PolyJet装置は他技術と比較して極めて高速に造形でき、複雑な多材料・多色パーツの作成が可能です。 本記事では、PolyJ
3Dプリンター校正の概要 3Dプリンターの校正とは、モーション制御、押出量、熱的安定性を調整し、予測可能な寸法精度を実現する体系的なプロセスです。具体的には、ベッドレベリングの均一性(約0.02〜0.10 mm)、100 mm指令に対する押出精度、20 mm校正キューブを用いた軸スケーリング、PID温度制御による±0.5〜±2 ℃の熱的安定性を検証します。 1. 印刷ベッドのレベリング(手動またはオートベッドレベリング) 手動レベリングの手順 印刷ベッドとノズルを通常の印刷温度まで加熱する(アルミベッドとブラスノズルは加熱時に膨張するため) 各軸をホーム位置に戻し、既知の基準位置を確立する
SketchUp FreeとSketchUp Proの主な違い SketchUp® FreeとSketchUp® Proは、特に3Dプリントの分野において、異なるユーザーニーズと熟練度レベルに対応するために作られています。SketchUp Freeは人気の3Dモデリングツールのウェブベース版です。3Dデザインの世界に足を踏み入れる初心者やホビイストにとって優れた出発点となります。SketchUp Freeを使用すると、ユーザーは個人利用目的でオンライン上で3Dモデルを無料で作成できます。一方、SketchUp Proはユーザーフレンドリーなインターフェースと必須ツールセットを備え、プロのデザイ
PLAの定義とPLA+との比較 PLAの定義とPLA+との比較は、機械的強度とプリント容易性の主な違いを強調し、ユーザーが3Dプリントニーズに最適な材料を選択できるよう支援します。PLAは最も使用されている熱可塑性樹脂の一つです。PLAは天然資源(トウモロコシまたはサトウキビ)から抽出された乳酸モノマーから作られ、他の熱可塑性樹脂(石油ベース)とは異なります。ポリ乳酸は1845年にテオフィル・ジュール・ペルーズによって縮合重合で初めて合成されました。ウォレス・ヒューム・キャロザーズと彼のチームが1932年にPLAをポリマー材料として合成。デュポンが1954年にプロセスを特許化。 PLAは天然
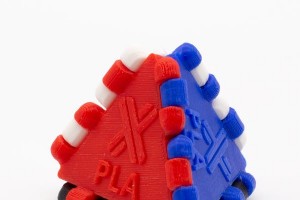
PLAとABSは一般的に使用される2つの3Dプリントフィラメントですが、主要な領域(強度、使いやすさ、耐熱性)で異なります。アクリロニトリルブタジエンスチレン(ABS)は、ポリ乳酸(PLA)よりも強く、耐衝撃性に優れています。強度と耐久性の観点から、ABSは機械的ストレスにさらされる部品(自動車部品や工具コンポーネント)に最適です。耐熱性の観点では、PLAは強度が優先されない装飾的または非機能的なアイテムに適しています。ABSはより高いガラス転移温度を持ち、変形せずにより高い温度に耐えられます。PLAは耐熱性が低く、熱で変形するため、高温用途には不向きです。 PLAはABSよりプリントしやす
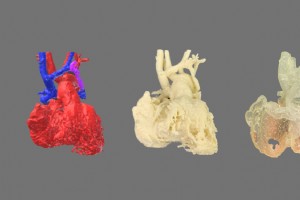
存在する3Dフィラメントの幅広さは、可能なアプリケーションが無限大であることを意味します。様々な業界で波を起こしている興味深い応用事例を詳細に見ていきましょう。医療、ロボティクス、金属3Dプリント、ファッションの4分野をカバーします。 3Dフィラメントの可能性は私たちの想像を遥かに超えています。医療応用、ロボティクス、金属フィラメント、ファッションにおける最近の注目すべきイノベーションを紹介します。 バイオモデル(医療用模型)の驚異 あらゆる手術には固有のリスクと複雑さがあります。特に腫瘍学では、医師は重要な臓器の周辺をナビゲートする必要があります。医師はスキャンやX線から、実物大の寸法と
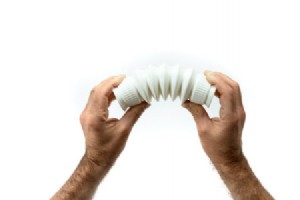
3Dプリンターをお持ちなら、フレキシブルフィラメントはあなたの造形にユニークな可能性をもたらします。本記事では、BCN3Dポートフォリオで最も柔軟なフィラメントであるTPU(熱可塑性ポリウレタン)に焦点を当て、その特性、プリント方法、そしてこの材料で可能になる多様なアプリケーションを紹介します。 フレックスフィラメントでのプリントは決して難しくなく、幅広い用途への扉を開きます。メーカーのZolesやNissanによる実例も交えて解説します。 TPUフレックスフィラメントの特性 BCN3Dラインナップで最も柔軟な材料であるTPUは、ゴムのような感触を持つ汎用性の高いフィラメントです。 TPU
PLAフィラメントが脆くなる兆候、その原因、そして解決策を徹底解説します。正しく管理されたPLAで広がる多彩なアプリケーションも紹介します。 脆いPLAフィラメントの解決策、結論から言うと……「正しい保管」に尽きます。 この問題に悩んでいるなら、早期発見のサイン、復活させる方法、そしてPLAの適した用途まで、順を追って見ていきましょう。 劣化フィラメントのサイン(症状) 以下の兆候があれば、そのスプールは湿気等でダメージを受けています。 材料表面が滑らかでなく、微細な気泡が見える 印刷中にアンダーエクストルージョン(吐出不足)が起きる エクストルーダーモーターが止まっても、ノ
3Dプリント